


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Кромкооблицовочные станки для древесного шпона: настройки процесса для чистых кромок без сколов
Чистая кромка шпона обычно теряется в последние несколько секунд цикла облицовывания: лента подается с небольшим смещением, прижимные ролики сдавливают хрупкую линию волокон, клей слишком холодный для надлежащего смачивания шпона или тупая фреза вырывает волокна вместо их срезания. В результате могут появиться небольшие сколы на переднем углу, ворсистая обрезанная кромка, микротрещины на лицевой поверхности шпона либо кромка, которая выглядит приемлемо до шлифования, но разрушается при обращении.
Для кромкооблицовочного станка для древесного шпона результат без вырывов зависит от соответствия пяти настроек состоянию материала: скорости подачи, температуры и нанесения клея, усилия прижимных роликов, геометрии обрезки и остроты фрезы. Не рассматривайте эти регулировки как независимые параметры. Например, более высокая скорость подачи может требовать более стабильной температуры клея и более острого узла обрезки; уменьшение давления роликов может предотвратить растрескивание, но выявить плохую подготовку панели или недостаточное смачивание клеем.
Начните с определения места возникновения повреждения
Перед изменением настроек последовательно осмотрите несколько забракованных панелей. Место и вид дефекта обычно указывают на узел, требующий внимания. Скол кромки после черновой обрезки отличается от трещины, появляющейся сразу после прижимных роликов. Операторы могут сэкономить время, отделяя дефекты склеивания от дефектов резания, вместо одновременного увеличения давления, нагрева и глубины обрезки.
Осмотрите лицевой шпон и обрезанную кромку при наклонном освещении. Белая линия или сдавленный участок возле кромки часто указывают на сжатие до обрезки. Шероховатый, рваный вид, ограниченный линией реза, скорее связан с инструментом или подачей. Если дефект повторяет направление волокон только на определенных участках, качеству шпона и ориентации волокон следует уделить не меньше внимания, чем настройкам станка.
Подготовьте кромку панели и полосу шпона перед регулировкой станка
Кромкооблицовывание не может полностью исправить неоднородную основу. Кромка панели должна быть прямоугольной, чистой и без следов пилы, отслоившихся волокон, пыли, разделительных средств или остатков прежнего клея. Глубокие пропилы от пилы могут создавать зазоры, требующие избытка клея; затем дополнительный клей может быть выдавлен прижимными роликами к лицевой поверхности шпона. Такое выдавливание может загрязнить поверхность и сделать последующую обрезку менее стабильной.
Проверьте, действительно ли кромка панели перпендикулярна лицевой поверхности. Слегка скошенная кромка изменяет место приложения нагрузки ролика и может оставить одну сторону тонкого шпона без достаточной опоры. На легких плитах поврежденные кромки ДСП или открытые поры могут неравномерно впитывать клей. Легкий предварительный фрезерный проход часто полезнее увеличения подачи клея, поскольку он создает равномерную поверхность склеивания и удаляет материал, ослабленный предыдущей обработкой.
Полосы шпона требуют аналогичного внимания. Тонкий натуральный шпон сильно реагирует на изменения влажности, температуры и структуры волокон. Материал, хранившийся в очень сухом месте, может стать хрупким; материал, не стабилизировавшийся после переноса из другой среды, может скручиваться или изменяться по ширине. По возможности дайте полосам отлежаться в условиях, достаточно близких к производственной зоне. Не предполагайте, что каждый рулон или пачка будет вести себя одинаково только потому, что имеет одинаковую номинальную толщину.
Направление волокон особенно важно на углах и коротких панелях. Фреза, чисто работающая при резании вдоль волокон, может вырывать незакрепленные волокна при встрече с поперечноволокнистым участком, свилеватой текстурой, сучком или отремонтированным шпоном. Маркировка направления подачи шпона при настройке помогает оператору определить, следует ли повреждение структуре материала или связано с работой станка.
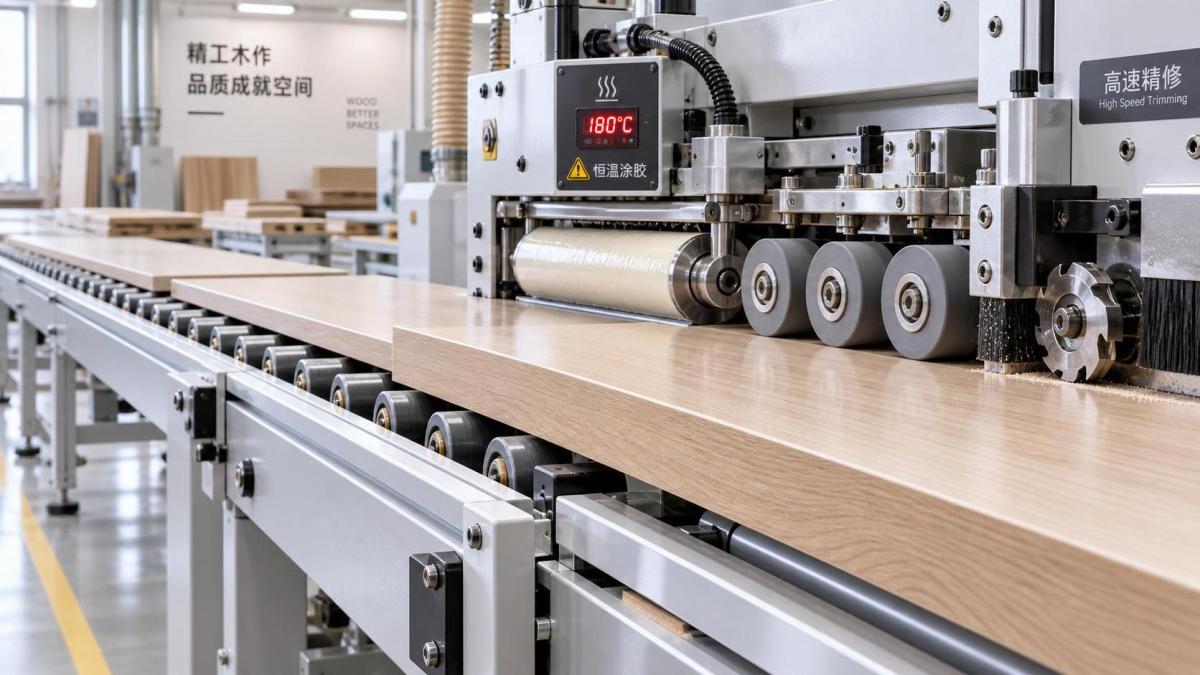
Настраивайте нагрев клея и скорость подачи совместно
Клей должен быть достаточно текучим для равномерного распределения и смачивания обеих поверхностей, но не должен оставаться перегретым настолько долго, чтобы разрушаться или чрезмерно проникать в материал. Соблюдайте рекомендованный поставщиком клея рабочий диапазон, затем подтверждайте фактическую температуру в клеевой ванне, а не полагайтесь только на отображаемое значение. Датчик, нагреватель или настройка управления могут отклоняться, а холодная зона клея возле наносящего ролика может вести себя не так, как основной материал в ванне.
При увеличении скорости подачи у станка остается меньше времени для переноса клея, позиционирования полосы и формирования начального контакта под прижимными роликами. Поэтому стабильная высокоскоростная настройка зависит от постоянной вязкости клея, правильно настроенных наносящих роликов и надежной синхронизации давления. При существенном снижении скорости линии не оставляйте все остальные настройки без изменений. Более медленное движение может увеличить тепловое воздействие и изменить поведение клея, особенно при повторяющихся остановках и запусках.
Используйте готовую клеевую линию как практический показатель. После достаточного охлаждения контрольной детали осмотрите кромку на наличие сухих участков, зон с недостатком клея и чрезмерного выдавливания. Непрерывная, но умеренная клеевая линия предпочтительнее толстого валика, выдавленного на лицевую поверхность шпона. Если прочность склеивания низкая, сначала убедитесь, что обе поверхности чистые и клей равномерно достигает кромки панели. Повышение температуры без проверки покрытия может сделать процесс менее предсказуемым, а не более прочным.
Производственные перерывы требуют внимания. Клей, оставленный при рабочей температуре, когда панели не движутся, может менять свои свойства в зависимости от типа клея и инструкций по обращению. Возобновление работы на полной скорости без короткой пробной детали может привести к плохому склеиванию или нанесению перегретого клея на следующую готовую панель. Перед возобновлением ответственной работы очистите или стабилизируйте систему нанесения согласно процедуре для клея и станка.
Прижимные ролики должны прижимать шпон, а не раздавливать его
У прижимных роликов две задачи: обеспечить полный контакт шпона с клеем и удерживать его в положении, пока клей начинает схватываться. Большее давление не всегда лучше. При тонком шпоне чрезмерное усилие может передать неровности основы на лицевую поверхность, создать напряжение вдоль кромки и вызвать трещины, которые становятся очевидными только после обрезки.
Начните с усилия, достаточного для устранения видимых зазоров вдоль прямой пробной панели. Затем осмотрите лицевую поверхность шпона рядом с клеевой линией. При наличии следов сжатия, чрезмерного выдавливания клея или повторяющегося растрескивания в одном и том же положении ролика уменьшайте усилие небольшими шагами и повторяйте испытание. Выравнивание роликов не менее важно. Ролик, который сначала касается верхней или нижней части полосы, а не всего шпона, может сосредоточить нагрузку на узкой линии.
Первый ролик обычно устанавливает контакт, а последующие поддерживают его. Их настройки должны обеспечивать плавное изменение, а не создавать резкие скачки нагрузки. Убедитесь, что ролики свободно вращаются и их поверхности чистые. Затвердевший клей на ролике может вдавить локальный гребень в шпон, а ролик, который вращается неровно, может тянуть полосу вместо ее прижатия.
Контролируйте соотношение свеса полосы и положения роликов
Небольшой контролируемый свес шпона дает обрезным инструментам достаточно материала для формирования чистой готовой кромки. Однако чрезмерный свес оставляет более широкую неподдерживаемую часть, которая может вибрировать или прогибаться при поступлении на станцию обрезки. Слишком малый свес может заставить фрезу слишком агрессивно контактировать с готовой кромкой. Настройте направляющие так, чтобы полоса стабильно центрировалась, затем проверяйте верхний и нижний свес на пробной панели, а не судите только по стороне входа.
Делайте обрезной рез небольшим, острым и с надежной опорой
Большинство проблем с вырывами, приписываемых качеству шпона, создается или усугубляется обрезным узлом. Фреза должна чисто срезать материал, пока панель поддерживается направляющими. Изношенная сменная пластина, выщербленный нож, загрязненная фреза или незакрепленный шпиндель могут оставить рваную кромку даже при прочном склеивании.
Проверяйте состояние фрезы до изменения скорости подачи. Острый инструмент обеспечивает чистый рез с предсказуемым сопротивлением. Тупой инструмент создает нагрев и тяговое усилие, из-за чего деликатный шпон легче разрушается вдоль волокон. Заменяйте или поворачивайте сменные пластины по фактическому состоянию режущей кромки, а не только по установленному производственному интервалу. Абразивные покрытия шпона, минеральные загрязнения и материал панели влияют на срок службы инструмента.
Глубина обрезки должна удалять предусмотренный свес при минимально практически необходимом съеме материала. Глубокий рез требует от инструмента удаления большего количества материала, повышает усилие резания и увеличивает вероятность вырывания волокон на поперечноволокнистом участке. Настройте черновую обрезку так, чтобы оставался небольшой припуск для чистовой обрезки, если конструкция станка предусматривает отдельные этапы. Чистовая фреза должна удалять только то, что необходимо для получения кромки заподлицо.
Проверьте направление вращения фрезы и геометрию инструмента относительно конфигурации станка. Встречное и попутное фрезерование могут давать разные результаты в зависимости от опоры, направления волокон и толщины материала. Универсальной настройки для каждого шпона не существует, но правильная настройка должна направлять усилие резания в сторону стабильной опоры, а не отрывать шпон от панели.
Вибрацию необходимо проверять непосредственно. Прислушивайтесь к изменениям звука шпинделя, осматривайте подшипники и держатели инструмента, убедитесь, что прижимные устройства, направляющие и компоненты конвейера надежно удерживают панель. Панель, слегка смещающаяся у фрезы, может иметь периодические сколы, похожие на проблему тупого инструмента. Пробные детали должны быть достаточно длинными, чтобы показать, возникает ли повреждение только на входе, только на выходе или случайно по всему резу.
Используйте настройки обработки углов и торцов для защиты хрупких волокон
Передние и задние углы особенно уязвимы, поскольку шпон не имеет полной опоры в момент входа или выхода инструмента. Если сколы ограничены углами, изменение температуры клея вряд ли решит проблему. Сосредоточьтесь на направлении панели, синхронизации торцевой обрезки, остроте фрезы и количестве материала, удаляемого на углу.
Убедитесь, что панель стабильно определяется, а синхронизация торцевой обрезки соответствует фактической длине панели и движению подачи. Неверно выбранное время обрезки может привести к слишком раннему удару, оставить неподдерживаемый хвост или удалить участок больше запланированного. На коротких деталях частые остановки и запуски также могут влиять на стабильность конвейера. Прогоните несколько деталей, а не одну, прежде чем считать изменение синхронизации правильным.
Для шпона с выраженной текстурой или хрупкого шпона используйте щадящий подход к чистовой обработке. Где возможно, уменьшайте нагрузку при обрезке, держите опору близко к заготовке и не устанавливайте высокую производительность, которую материал не может выдержать. Скорость производства, подходящая для однородной меламиновой кромки, может быть непригодной для деликатного натурального шпона.
Не используйте шлифование для скрытия плохой обрезки
Станции циклевания и шлифования должны доводить почти чистую кромку, а не исправлять сильные вырывы. Агрессивное шлифование может истончить шпон на кромке, скруглить профиль, который должен оставаться четким, или открыть более светлую линию основы. Оно также может скрыть действительную причину дефекта до поступления панелей на сборку или отделку.
Устанавливайте давление циклевального и шлифовального узла достаточно легким, чтобы удалить незначительные следы фрезы, не врезаясь в лицевую поверхность шпона. Проверяйте состояние абразива и поддерживайте эффективное удаление пыли; забитые абразивы могут нагревать поверхность и оставлять залощенные или неровные следы. Осматривайте кромку после каждой последующей станции. Если дефект ухудшается после циклевания, скребок может быть установлен слишком глубоко или его кромка может быть повреждена.
Если шпон подготавливается на предприятии, контролируйте также предыдущее склеивание
Некоторые проблемы качества кромки начинаются до кромкооблицовывания, особенно если лицевой шпон или панели со шпоном были спрессованы при неравномерной температуре или давлении. Слабо приклеенный лицевой шпон может отслаиваться на кромке панели во время фрезерования, склеивания или обрезки. При таком подозрении осмотрите панель до ее поступления в кромкооблицовочный станок: слегка прощупайте лицевую поверхность возле периметра и ищите незакрепленные участки, пузыри или неравномерную адгезию.
Для обработки шпона и панелей, требующей контролируемого прессования, такое оборудование, как гидравлический горячий пресс 200 тонн, может обеспечивать равномерное зажатие по большим поверхностям панелей. Его номинальное давление 200 тонн, три рабочих слоя, электрический нагрев с термомаслом и максимальная температура 150°C актуальны, когда стабильность прессования является частью процесса подготовки панели. Параметры прессования все равно должны соответствовать шпону, основе, клею и составу пакета; более сильное зажатие само по себе не исправляет неподходящие условия температуры или отверждения.
Практический порядок регулировки для повторяемых результатов
При появлении дефектов изменяйте по одной группе переменных за раз. Начинайте с состояния материала и кромки панели, поскольку ни один последующий узел не может надежно компенсировать плохо закрепленный шпон, загрязненные кромки или сильные следы пилы. Затем проверьте температуру клея, его нанесение и чистоту роликов. После этого настройте прижимные ролики, затем обрезные инструменты, припуск на обрезку и скорость подачи. Такой порядок предотвращает маскировку тупой фрезы снижением производительности или скрытие плохого переноса клея чрезмерным усилием роликов.
- Подготовьте несколько представительных пробных панелей, включая шпон с направлением волокон и тип панели, вызывающие проблему.
- Перед регулировкой органов управления проверьте прямоугольность кромки, состояние шпона, чистоту клея, выравнивание направляющих и остроту фрезы.
- Выполните испытание при умеренной стабильной скорости подачи и осмотрите панель после склеивания, обрезки и окончательной обработки.
- Измените одну настройку на измеряемую величину, затем пропустите достаточное количество деталей, чтобы подтвердить повторяемость результата.
- Зафиксируйте проверенную комбинацию скорости подачи, настройки клея, положения роликов, припуска на обрезку и состояния инструмента для данного материала.
Зафиксированная настройка особенно полезна при переходе между породами шпона, толщинами или основами панелей. Она не исключает пробные детали, но дает следующему оператору надежную отправную точку. Чистые кромки шпона редко получаются благодаря одной «правильной» настройке; они достигаются контролируемой последовательностью, при которой панель хорошо подготовлена, шпон имеет опору, клей стабилен, а фреза удаляет только необходимое количество материала.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.