


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Настройка станка для кромкооблицовки ABS: контроль скорости подачи, нагрева и качества кромки
Чистая кромка ABS не достигается простым повышением всех настроек. Высокая скорость подачи при недостаточной активации клея приводит к слабому склеиванию; чрезмерный нагрев может потемнить клей, увеличить его выдавливание и оставить заметную линию. Агрессивная обрезка может временно скрыть проблему склеивания, но при этом вызвать сколы на углах или волнистую кромку. Надежный результат обеспечивается согласованием скорости подачи, температуры клея, давления и настроек финишных инструментов с фактическими характеристиками панели, ленты, клея и условиями цеха.
На станке для облицовывания кромки ABS качество кромки следует оценивать как последовательность этапов: подача ленты, нанесение клея, прижим роликами, торцевая обрезка, верхняя и нижняя обрезка, циклевание и полирование. Дефект, обнаруженный на этапе окончательного контроля, мог возникнуть значительно раньше. Операторы, определяющие этап, на котором возникает дефект, вносят корректировки быстрее и расходуют меньше панелей впустую, чем те, кто одновременно регулирует все узлы.
Начинайте с панели и кромки, а не с панели управления
Перед изменением настроек станка проверьте поступающие материалы. Лента ABS должна храниться в горизонтальном положении, быть защищена от пыли и до использования должна достичь температуры рабочей зоны. Очень холодная лента может плохо огибать кромку панели и казаться менее гибкой на этапе торцевой обрезки. Лента, хранившаяся под натяжением, подвергавшаяся воздействию тепла или поврежденная по краю рулона, может вызвать проблемы с подачей и выравниванием, которые никакая регулировка прижимных роликов полностью не устранит.
Кромка панели имеет не меньшее значение. MDF, ДСП, фанера и ламинированные плиты по-разному воспринимают клей. Свежеобработанная кромка MDF, как правило, более однородна, чем пористая или поврежденная кромка, тогда как сколотая меламиновая поверхность может создавать зазоры, проявляющиеся в виде клеевых линий. Пыль особенно вредна: она образует барьер между клеем и основанием, снижает теплопередачу и может вызвать локальное отслоение после выхода панели из станка.
Узел предварительного фрезерования ценен при неоднородных кромках панелей, но помогает только тогда, когда фрезы острые и правильно установлены. Тупой инструмент может сжимать ДСП или разрывать ламинат вместо создания чистой поверхности для склеивания. Оператор должен проверить, что предварительное фрезерование снимает только минимально необходимое количество материала для получения ровной, чистой кромки. Чрезмерное снятие материала изменяет размер панели и может открыть материал основы за пределами заданного профиля кромки.
- Убедитесь, что кромки панелей сухие, не имеют шлифовальной пыли и не смяты.
- Проверьте рулон ABS на скручивание, телескопическое смещение слоев, повреждение кромки или нестабильную ширину.
- Согласуйте толщину и ширину ленты с программой обрезки и возможностями фрезы.
- Убедитесь, что марка клея подходит для ABS, типа плиты и ожидаемых условий эксплуатации.
Эти проверки особенно важны при переходе в производстве от одного поставщика плит, декоративной поверхности или толщины ленты к другому. Настройку, работавшую на плотной гладкой плите, не следует автоматически переносить на более пористое основание.
Скорость подачи определяет окно склеивания
Скорость подачи — это не просто параметр производительности. Она определяет, как долго кромка панели остается в контакте с клеем и прижимными роликами, а также сколько времени доступно до остывания клея. При увеличении скорости система нанесения клея, подача ленты, зона прижима и обрезные узлы должны работать в том же темпе. В противном случае часто возникают такие дефекты, как неполное приклеивание, открытая клеевая линия или смещение ленты на переднем и заднем концах.
Практический метод настройки заключается в достижении стабильного качества при умеренной скорости подачи до увеличения производительности. Обработайте несколько тестовых панелей, а не полагайтесь на один образец. Отдельно осмотрите передний край, центральную часть и задний край. Склеивание, которое выглядит приемлемым в середине, но раскрывается на одном конце, указывает скорее на синхронизацию, давление, ведение панели или синхронизацию отрезания ленты, чем на простую проблему температуры клея.
При снижении скорости подачи операторы не должны предполагать, что результат автоматически улучшится. Более медленное перемещение может увеличить время, в течение которого горячий клей остается без сжатия, и привести к большему выдавливанию клея, если давление не изменено. Это также может изменить соотношение между перемещением панели и запрограммированными положениями обрезных, циклевальных или углоокругляющих узлов. Поэтому после любого существенного изменения скорости следует проверить нанесение клея, работу роликов и качество отделки.
Признаки того, что скорость подачи слишком высока для текущей настройки:
- Отслоение кромки, более заметное возле концов панели.
- Неравномерное покрытие клеем или сухие участки вдоль кромки плиты.
- Смещение ленты ABS до ее поступления к прижимным роликам.
- Грубые торцевые резы, вызванные вибрацией ленты или недостаточной стабильностью зажима.
- Следы обрезки, которые становятся более выраженными при увеличении скорости производства.
Не существует универсальной «правильной» скорости для каждого станка для облицовывания кромки ABS. Рабочая настройка зависит от типа клея, состояния клеевой ванны, температуры окружающей среды, размеров панели, материала кромки, конфигурации станка и состояния каждого обрабатывающего узла. Лучшая производственная скорость — это наивысшая скорость, при которой станок по-прежнему обеспечивает повторяемое склеивание и стабильную отделку по всей партии, а не наибольшее число, отображаемое на контроллере.
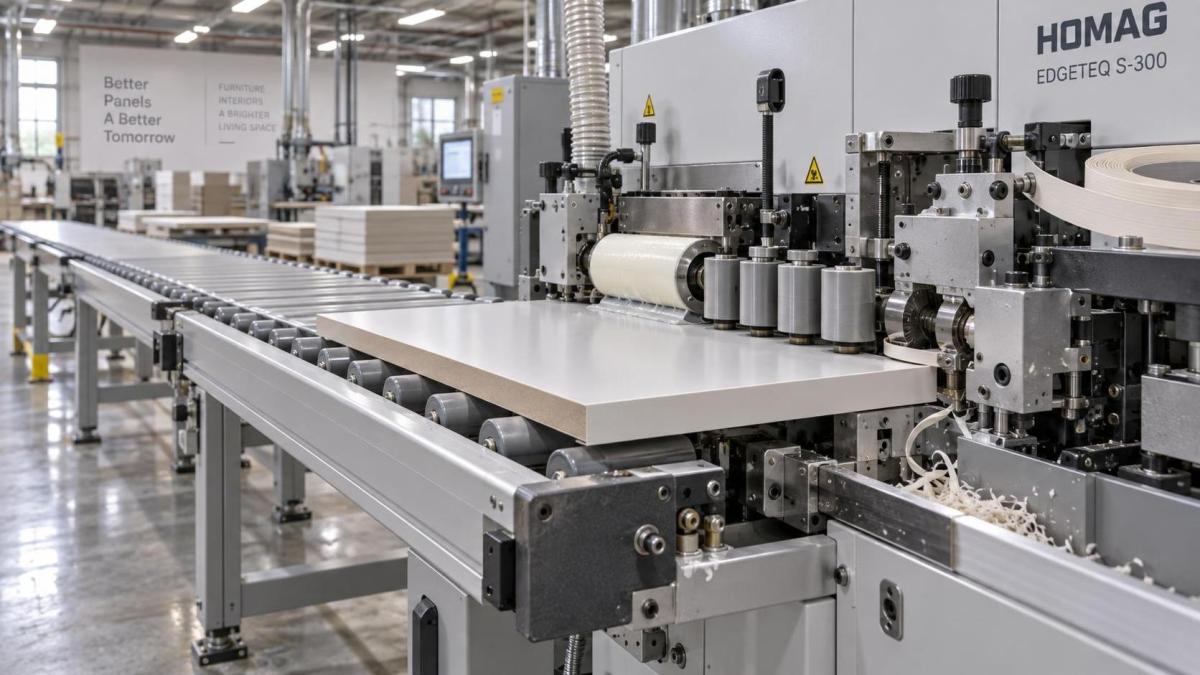
Нагрев клея необходимо оценивать как процесс, а не принимать на веру показания дисплея
Температуру клея часто обвиняют в первую очередь при неудачном облицовывании ABS, однако значение, отображаемое на станке, является лишь частью тепловых условий. Клей должен быть нагрет до диапазона, указанного его поставщиком, оставаться в этом диапазоне достаточно долго для правильной текучести и достигать кромки панели до чрезмерного охлаждения. Температура в клеевой ванне, температура на клеенаносящем ролике, температура плиты и температура в помещении — все это влияет на фактическое склеивание.
Для клеев-расплавов EVA рабочие диапазоны обычно устанавливаются в соответствии с техническим паспортом производителя клея, часто в относительно высоком температурном диапазоне. Правильное значение зависит от рецептуры и не должно заменяться общей настройкой станка. Клеи-расплавы PUR требуют другого подхода к обращению, включая контроль влажности и тщательную очистку, поскольку отвержденные остатки PUR нельзя рассматривать как обычный повторно расплавляемый клей EVA.
Перегрев не обеспечивает более прочного склеивания. Клей, слишком долго поддерживаемый при чрезмерной температуре, может разрушаться, изменять цвет, образовывать обугленные частицы или менять вязкость. Эти частицы могут проявляться как темные точки в клеевой линии или вызывать неравномерное нанесение. Если клеевая ванна поддерживалась при рабочей температуре в течение длительных простоев, проверьте состояние клея перед возобновлением производства. Следуйте рекомендациям поставщика клея относительно температуры ожидания и допустимого открытого времени.
Недостаточный нагрев создает противоположную проблему: клей может недостаточно смачивать кромку плиты или обратную сторону ABS до приложения давления. Лента может казаться приклеенной при выходе из станка, но после охлаждения ее можно отслоить. Слабое склеивание, возникающее только холодным утром или после хранения панелей в неотапливаемом помещении, часто указывает на холодный материал, а не на неправильную настройку клеевой ванны.
Полезно проверять, является ли клеевая пленка непрерывной на кромке плиты, равномерно ли она распределена сверху вниз и переносится ли клей, а не накапливается на клеенаносящем ролике. Не проверяйте прочность склеивания на еще горячей панели. Дайте клею схватиться, затем проверьте непрерывность приклеивания вдоль кромки. Если внутренние процедуры контроля качества это допускают, контролируемая проверка отслаивания на обрезке может показать, происходит ли разрушение на границе клей—плита, клей—ABS или внутри самой поверхности плиты.
Прижимные ролики должны прижимать ленту, а не выдавливать всю клеевую пленку
Прижимные ролики завершают склеивание, вдавливая ленту ABS в клеевой слой, пока он еще пригоден для работы. Слишком малое давление оставляет воздушные зазоры и слабый контакт. Слишком большое давление может выдавить из соединения избыточное количество клея, проявить клеевую линию и создать локально обедненное клеем соединение. На узких деталях чрезмерное усилие роликов также может влиять на ведение панели.
Ролики должны контактировать с лентой в контролируемой последовательности: первый ролик обеспечивает приклеивание, а последующие уплотняют контакт. Убедитесь, что их поверхности чистые, они свободно вращаются и не затвердели, не потрескались и не покрыты отвержденным клеем. Загрязненный ролик может оставлять следы на лицевой поверхности ленты или создавать неравномерные полосы давления.
Положение роликов должно соответствовать толщине ленты. Переход от тонкого ABS к более толстой кромке без повторной калибровки системы давления может привести к заметной ступеньке, выдавливанию клея или плохой посадке ленты. Наблюдайте за кромкой непосредственно после зоны прижима. Лента должна плотно прилегать к плите без колебаний, а выдавливание клея должно быть ограниченным и равномерным, а не сильным или прерывистым.
Видимая клеевая линия не всегда является проблемой клея
Операторы часто реагируют на видимую линию повышением температуры клея или объема нанесения. Это может усугубить проблему. Видимая линия может быть вызвана несоответствием цвета ленты и декора плиты, неровной кромкой панели, плохим предварительным фрезерованием, недостаточным прижатием ленты, чрезмерным снятием материала при обрезке или слишком агрессивной настройкой цикли.
Сначала отличите настоящий клеевой зазор от цветового контраста в соединении. Настоящий зазор может выглядеть как прерывистая темная тень, пустота или отверстие при осмотре в боковом освещении. Если линия остается идеально ровной по всей кромке, а лента полностью приклеена, проблема может заключаться в визуальном сочетании, а не в качестве склеивания. В этом случае необходимо принять решение по цвету ленты, текстуре поверхности, декору панели или методу отделки, а не повышать температуру клеевой ванны.
Видимость клеевой линии также меняется в зависимости от угла освещения. Осматривайте тестовые панели при тех же условиях освещения, которые используются для окончательного контроля качества. Глянцевая поверхность может выявить небольшие геометрические различия, невидимые на текстурированной или матовой плите.
Настройка обрезки определяет, останется ли качественное склеивание эстетичной кромкой
Узлы торцевой и контурной обрезки должны чисто удалять излишки ленты, не воздействуя на клеевой шов. Если фрезы затуплены, загрязнены или работают с неподходящей скоростью, они могут скалывать ABS, локально плавить кромку или оставлять бахрому материала. В результате чисто приклеенная лента может выглядеть дефектной, хотя этапы прижима и нанесения клея были выполнены правильно.
Установите положение фрезы так, чтобы станок удалял предусмотренный свес, не врезаясь в поверхность панели. Это особенно важно для меламиновых или шпонированных панелей с тонким покрытием, где небольшая ошибка выравнивания может открыть основание. При переходе от одной толщины ленты к другой проверьте геометрию фрезы и соответствующие программные смещения до обработки полной партии.
Цикли должны дорабатывать кромку, а не компенсировать плохую обрезку. Слишком сильно настроенная цикля может создать блестящую линию, снять слишком много материала на углу или оставить повторяющиеся следы. Слишком слабая цикля может оставить острый край или незначительные следы фрезерования. Подходящий результат зависит от профиля и отделки ленты: прямая кромка, малый радиус и софтформированный профиль не используют одинаковое соотношение обрезки и циклевания.
Полировальные круги являются завершающим косметическим этапом, а не станцией исправления дефектов. Они могут удалить легкие остатки и улучшить внешний вид поверхности, но интенсивное полирование может выделять тепло и размазывать остатки клея по лицевой поверхности панели. Если остатки чрезмерны, определите их причину в нанесении клея, прижиме или обрезке, прежде чем увеличивать интенсивность полирования.
При появлении дефектов изменяйте только одну переменную за раз
Несколько одновременных регулировок делают поиск неисправностей ненадежным. Если одновременно изменить скорость подачи, температуру клея, давление роликов и положение обрезки, невозможно определить, какое действие улучшило или ухудшило результат. Используйте короткую контролируемую последовательность: отметьте дефект, осмотрите соответствующий этап станка, внесите одну регулировку и обработайте достаточное количество образцов, чтобы подтвердить повторяемость изменения.
Ведите записи настроек с привязкой к материалам, а не только к наименованиям продукции
Полезная запись настроек содержит конструкцию плиты, отделку поверхности, толщину панели, толщину и ширину ABS, тип клея, скорость подачи, настройки температуры, положение прижимных роликов, программу фрезы и, при необходимости, условия в помещении. Записывать только модель шкафа или номер заказа недостаточно, поскольку тот же дизайн впоследствии может производиться с другими партиями плит или ленты.
Эти записи сокращают время перезапуска после технического обслуживания, смены смен или повторных заказов. Они также помогают отделить повторяющиеся проблемы с материалами от отклонений в работе станка. Если ранее стабильная настройка внезапно начинает давать слабое склеивание, до изменения базового рецепта проверьте изменения в партии клея, обратной стороне ленты, хранении плит, качестве предварительного фрезерования и условиях окружающей среды.
Качество облицовывания кромки следует рассматривать вместе с остальными этапами отделки панели. Например, при производстве дверей для шкафов может использоваться как облицовывание кромок прямых деталей, так и мембранное прессование профилированных поверхностей. AВакуумный мембранный ламинирующий станок использует вакуумное давление и контролируемый нагрев для нанесения PVC, PET, шпона или декоративных пленок на профилированные панели; он не заменяет механическую обрезку и этапы контроля клея, необходимые для облицовывания кромки ABS. Рассмотрение этих процессов как отдельных процессов отделки предотвращает неправильное сравнение внешнего вида склеивания или настроек нагрева.
Таким образом, наиболее стабильная настройка станка для облицовывания кромки ABS представляет собой контролируемый баланс, а не максимальные значения параметров. Скорость подачи должна оставлять достаточно времени для переноса клея и уплотнения под давлением. Нагрев должен обеспечивать надлежащую текучесть без разрушения клея. Давление должно прижимать ленту, не обедняя соединение клеем. Обрезка и циклевание должны сохранять профиль, сформированный на предыдущих этапах. При последовательной проверке этих условий чистые кромки становятся повторяемым результатом, а не следствием многократных пробных регулировок.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.