


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Кромкооблицовочные станки для производства дверей: создание стабильной высокопроизводительной линии
Стабильная линия по производству дверей создается не за счет покупки самого быстрого станка из каталога. Она создается тогда, когда подготовка панелей, обработка материалов, нанесение кромки, финишная обработка, контроль и техническое обслуживание работают с совместимой скоростью. Поэтому для проектов с высокопроизводительным кромкооблицовочным станком для производства дверей первый вопрос заключается не в том: «Сколько панелей в час он может обработать?» Вопрос заключается в следующем: «Сможет ли вся линия непрерывно и точно подавать панели без возникновения переделок или задержек на последующих этапах?»
Производство дверей делает этот вопрос более требовательным, чем стандартная обработка деталей корпусной мебели. Дверные панели часто длиннее, тяжелее и более заметны после установки. Небольшой зазор кромки, неравномерная обработка углов, клеевой шов или след от перемещения панели могут стать причиной рекламации клиента. При больших объемах эти дефекты обходятся дорого, поскольку они повторяются во всей партии до того, как будет выявлена их основная причина.
Начинайте с производственной программы дверей, а не с конфигурации станка
Кромкооблицовочный станок следует выбирать с учетом реального ассортимента дверей, которые будет производить линия. Это включает размеры панелей, материалы основы, кромочные материалы, толщину кромки, отделку поверхности и количество изменений в производстве за смену. Линия, выпускающая узкий ассортимент плоских ламинированных дверей, имеет совершенно иные потребности, чем линия, производящая окрашенные двери из MDF, двери с ПВХ-покрытием, рамочные двери из массива древесины или часто выполняющая заказы нестандартных размеров.
Перед сравнением оборудования составьте рабочий производственный профиль. Укажите самую короткую и самую длинную дверь, самую узкую и самую широкую панель, диапазон толщин и наиболее требовательную поверхность, которая может поступать в станок. Учитывайте предполагаемые кромочные материалы: тонкую меламиновую или ПВХ-ленту, более толстый ABS, шпон, полосы из массива древесины или специальные декоративные кромки. Станок должен стабильно работать со сложными комбинациями, а не только с наиболее распространенными панелями.
Состояние панели заслуживает не меньшего внимания. Кромкооблицовка не может исправить недостаточную прямоугольность, нестабильную толщину панели, сколы на предварительно обработанных кромках или деформацию, связанную с влажностью. Если заготовки имеют отклонения до поступления в кромкооблицовочный станок, операторы обычно компенсируют их изменением настроек клея, давления или параметров обрезки. Это может временно уменьшить видимые дефекты, но делает процесс менее повторяемым.
Производительность ограничивается самым медленным стабильным процессом
В высокопроизводительных проектах часто переоценивают значение высокой скорости подачи и недооценивают загрузку, интервалы между панелями, передачу и выгрузку. Станок может быть способен быстро обрабатывать панели, но линия теряет свое преимущество, когда операторы не могут стабильно подавать тяжелые двери, предшествующая раскройная операция не может поддерживать требуемый поток или готовые двери скапливаются на выходе.
Практичная конструкция линии рассматривает каждый этап как часть взаимосвязанной системы:
- Подготовка заготовок должна обеспечивать прямоугольные панели с чистыми кромками и предсказуемыми размерами.
- Подающее оборудование должно поддерживать длинные или тяжелые двери без перекоса, царапин на отделанных поверхностях или образования неравномерных зазоров между панелями.
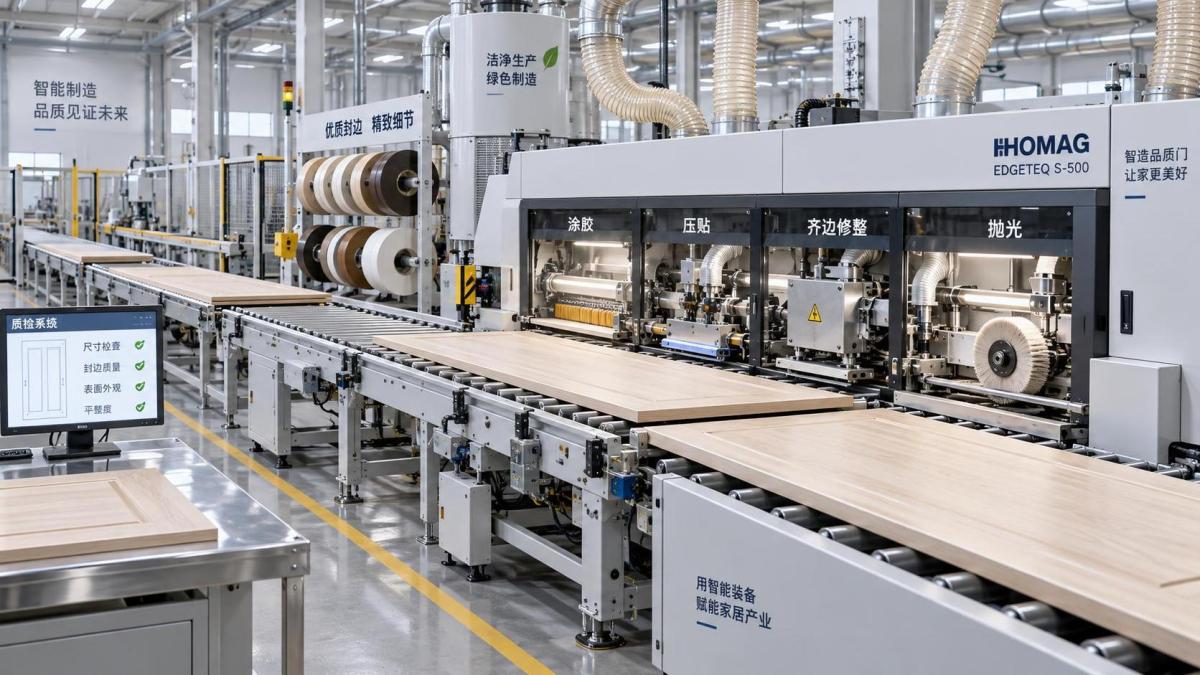
- Кромкооблицовочный станок должен наносить клей, прижимать кромку, обрезать излишки материала, производить циклевание и полировку со скоростью, сохраняющей качество отделки.
- Оборудование на выходе должно защищать готовую кромку и предоставлять достаточно места для контроля, штабелирования или передачи на операции сверления и установки фурнитуры.
Вместо подбора станка под оптимистичную пиковую производительность планируйте исходя из устойчивого темпа, допускающего обычное пополнение материалов, смену инструмента, проверки качества и незначительные регулировки. Это дает более полезную оценку производительности и снижает тенденцию эксплуатировать станок за пределами точки, в которой качество отделки остается стабильным.
Что должен контролировать процесс кромкооблицовки
Для дверных панелей видимая кромка является готовой поверхностью, а не скрытой конструктивной деталью. Подходящая конфигурация должна контролировать всю последовательность: базирование панели, подготовку кромки, нанесение клея, прижим кромки, торцовую обрезку, верхнюю и нижнюю обрезку, обработку углов при необходимости, циклевание и полировку.
Стабильность базирования имеет первостепенное значение. Панель должна проходить через станок без отклонений. Длинные двери делают небольшие ошибки выравнивания более заметными, особенно когда рисунок, направление текстуры или профиль кромки должны сохранять визуальную согласованность. Надежные системы прижима, опоры для панелей и правильно отрегулированные направляющие имеют такое же значение, как и количество обрабатывающих узлов.
Предварительное фрезерование часто оправдано при нестабильном качестве кромки панели. Эта операция удаляет незначительные следы пиления и создает свежую ровную поверхность перед нанесением клея. Она особенно полезна для MDF, ДСП и ламинированных панелей, где шероховатая кромка может привести к видимому клеевому шву или слабому склеиванию. Она не заменяет низкую точность раскроя, но обеспечивает более стабильную поверхность склеивания, когда отклонения на предшествующем этапе находятся в допустимом диапазоне.
Выбор клея должен соответствовать материалу двери и производственному ритму. Решение не сводится просто к выбору между «прочным» и «слабым» клеем. Руководителям необходимо учитывать открытое время, поведение при нагреве, воздействие влаги, кромочный материал, требования к очистке и частую смену цветов. Настройки клея, работающие с одной конструкцией панели, могут привести к выдавливанию клея, недостатку клея в соединении или плохой адгезии с другой. Целью являются контролируемая клеевая пленка и стабильное давление, а не максимальный объем клея.
Финишные узлы определяют, будет ли кромка выглядеть единым целым с лицевой поверхностью. Торцевая обрезка, профильная обрезка, циклевание и полировка должны соответствовать толщине и отделке кромки. Дверь с высокоглянцевой или темной декоративной поверхностью менее терпима к дефектам: слабые царапины, остатки клея и неравномерные переходы в углах сразу заметны. Линия должна включать определенную точку контроля после кромкооблицовочного станка, до сверления под фурнитуру или упаковки, которые усложняют исправление.
Выбирайте автоматизацию там, где она устраняет реальный источник отклонений
Автоматическая регулировка, хранение рецептов, настройка по штрихкоду и возвратные конвейеры могут улучшить дверную линию, но их ценность зависит от ассортимента продукции. Для программы длительного выпуска с небольшим количеством изменений размеров простые надежные настройки и дисциплинированный контроль наладки могут быть ценнее сложной автоматизации. Для фабрики, ежедневно производящей двери многих размеров, цветов и кромочных спецификаций, автоматизированная переналадка снижает зависимость от наладки и уменьшает вероятность того, что оператор использует параметры предыдущего заказа.
Управление рецептами особенно полезно, когда в них хранятся не только размеры панелей. Полный рецепт должен различать толщину кромки, настройки клея, положения обрезного инструмента, скорость подачи, настройки давления и требования к финишной обработке. Однако рецепты работают только при контроле фактического материала панели и кромочного материала. Программа не может компенсировать замену рулона кромки или смену поставщика плит без проверки новой комбинации.
Возвратную обработку также необходимо оценивать реалистично. Возвратный конвейер может сократить трудозатраты, когда одному оператору нужно обработать несколько сторон панели, но он требует дополнительного пространства и вводит еще одну точку передачи. Для очень больших или деликатных дверей ручное перемещение или специализированное передаточное оборудование могут быть безопаснее и проще в контроле, чем принудительное проведение каждого изделия через компактный путь возврата.
Не рассматривайте конструкцию двери как изолированную проблему предшествующего этапа
Кромкооблицовочный станок работает лучше всего, когда получает стабильную заготовку. В программах производства дверей из массива древесины такая стабильность может зависеть от того, как обрабатываются горизонтальные, вертикальные и рамочные компоненты перед сборкой панели. Если оба конца компонентов из массива древесины требуют точных шипов, пазов, сверления или угловых соединений, двусторонний процесс может обеспечить повторяемую подготовку рам. Двусторонний шипорезный станок с ЧПУ актуален на этой части процесса, поскольку он одновременно обрабатывает оба конца компонента под управлением ЧПУ.
Это оборудование не является альтернативой кромкооблицовочному станку и не должно специфицироваться для облицовки кромок щитовых дверей. Его роль относится к предшествующему этапу, где стабильная геометрия рамы влияет на точность сборки. Это различие важно при планировании проекта: правильно подобранный кромкооблицовочный станок не может устранить неплотные соединения рамы, деформированные компоненты или нестабильную длину горизонтальных элементов. Каждый станок должен устранять отклонения, относящиеся к его собственному этапу процесса.
Решения по компоновке, предотвращающие устранимые остановки
Планировка производственного пространства часто окончательно утверждается слишком поздно. Установочная площадь станка является лишь частью необходимой площади. Дверным линиям также требуется место для загрузки, буферизации панелей, хранения рулонов кромки, доступа для обслуживания клеевого оборудования, замены инструмента, контроля, переделки и безопасного перемещения длинных заготовок.
Обеспечьте свободный доступ со стороны обслуживания. Если к клеевым узлам, обрезному инструменту или электрическим компонентам трудно добраться, текущее техническое обслуживание занимает больше времени, и операторы откладывают необходимые проверки. Позднее такая задержка часто проявляется в ухудшении качества кромки или незапланированных простоях. Система удаления пыли должна проектироваться с такой же серьезностью, как и производственный поток. Мелкая пыль вокруг станций обрезки и циклевания может влиять на чистоту, видимость и надежность компонентов при недостаточной аспирации.
Планировка также должна разделять принятую продукцию и продукцию, вызывающую сомнения. Четко обозначенная зона карантина рядом с контролем предотвращает ошибочное перемещение панелей с сомнительными клеевыми швами, сколами или следами отделки на сверление, окраску или упаковку. Переделка неизбежна в реальном производстве; вред для соблюдения графика наносит именно неконтролируемая переделка.
Пусконаладка должна подтверждать повторяемость, а не только работоспособность
Процесс приемки станка должен использовать фактические панели, кромки и отделки, предусмотренные для производства. Проверьте представительный диапазон, включая длинные двери, узкие детали, если это применимо, более толстые кромки и наиболее чувствительные к внешнему виду варианты отделки. Осмотрите первые детали после регулировки, затем проверьте образцы после продолжительной работы. Вторая проверка важна, поскольку нагрев, поведение клея, состояние инструмента и накопление пыли могут меняться в процессе работы станка.
Зафиксируйте утвержденные настройки как производственные стандарты. Операторы должны знать, какие наблюдения требуют регулировки, какие требуют проверки инструмента или клея, а какие указывают на проблему панели на предшествующем этапе. Без такого разграничения кромкооблицовочный станок становится местом, где по умолчанию пытаются устранить каждый дефект линии.
Планирование поддержки также входит в объем проекта. Qingdao Zhongding Machinery Co., Ltd. сочетает поставку деревообрабатывающего оборудования с технической поддержкой и сервисом запасных частей; такой подход актуален для дверных линий, поскольку изнашиваемые детали, рекомендации по наладке и оперативное устранение неисправностей влияют на время безотказной работы еще долго после установки. При сравнении поставщиков оценивайте наличие расходных материалов и критически важных запасных частей наряду со спецификациями станка.
Вопросы, которые необходимо решить до оформления заказа на поставку
- Какие размеры дверей, материалы, виды отделки и типы кромки будут представлять обычное производство и наиболее требовательное производство?
- Могут ли предшествующие операции раскроя и обработки подавать панели с требуемым качеством и в устойчивом темпе?
- Какие операции необходимы для требуемой отделки: предварительное фрезерование, закругление углов, циклевание, полировка, специальные клеевые системы или обработка с обеих сторон?
- Как будут загружаться, поддерживаться, возвращаться и штабелироваться длинные, тяжелые или высокоглянцевые двери без повреждений?
- Где будут выполняться контроль качества, переделка, обслуживание клеевого оборудования, смена инструмента и удаление пыли?
- Какие детали и ресурсы технической поддержки необходимы для поддержания работы линии при нормальном износе и периодических неисправностях?
Наиболее эффективная спецификация — не та, у которой больше всего узлов или самая высокая заявленная скорость. Это та, которая соответствует реальной программе производства дверей, принимает стабильные входные материалы, защищает видимые поверхности и остается удобной в обслуживании во время ежедневного производства. Именно так кромкооблицовочная операция становится надежной частью высокопроизводительной дверной линии, а не ее постоянно повторяющимся узким местом.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.