


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Когда машина горячего прессования для переработки пластика подходит для отходов пленки?
Плёночные отходы хорошо подходят для горячего прессования, когда их основной проблемой является объём, а не загрязнение. Рыхлая полиэтиленовая или полипропиленовая плёнка занимает непропорционально много производственной площади, захватывает воздух при погрузочно-разгрузочных операциях и дорого обходится при перевозке в грузах с низкой плотностью. Горячий пресс подходит для такой ситуации, когда материал уже собран, отсортирован до приемлемого уровня и подготовлен для сжатия в устойчивые блоки для хранения, транспортировки или подачи на последующий этап переработки.
Оборудование не заменяет сортировку, мойку, сушку или гранулирование. Его наиболее важная роль находится между этими этапами: оно превращает лёгкую плёнку неправильной формы в более плотную форму, которую легче складировать, учитывать, защищать и перемещать. Поэтому наилучшие области применения определяются состоянием отходов и потребностями последующего процесса, а не только материалом плёнки.
Начните с оценки состояния плёнки
Чистые производственные обрезки часто являются наиболее очевидным вариантом. Кромочные обрезки, отбракованные пакеты, печатная плёнка, не соответствующая спецификации, обрезки упаковки и аналогичные заводские отходы обычно поступают с известным источником материала и относительно ограниченным загрязнением. Если плёнка достаточно сухая и не содержит чрезмерного количества посторонних включений, прессование может снизить трудозатраты на её обработку без введения сложного этапа подготовки.
Вымытая потребительская плёнка также может быть пригодной, но только после контроля влажности. Поверхностная вода, заключённая внутри спрессованного блока, создаёт практические проблемы: она добавляет ненужный вес, способствует появлению запаха при хранении и может образовывать пар при последующем вскрытии или повторном нагреве блока. В пресс должна поступать плёнка, прошедшая эффективную механическую сушку или другой подходящий этап сушки. Материал, который снаружи кажется сухим, но всё ещё содержит влажные комки в центре, требует более пристального внимания, поскольку такие участки часто остаются незамеченными до уплотнения.
Загрязнение быстро меняет ответ. Песок, бумажные этикетки, пищевые остатки, металлические фрагменты, жёсткие пластиковые детали и тканые материалы не исчезают под давлением. Они остаются в блоке и могут повредить последующее оборудование, снизить качество вторичного материала или затруднить разделение спрессованной упаковки. Если качество отходов резко меняется от партии к партии, горячий пресс всё ещё может быть включён в линию, но входной контроль и предварительная сортировка должны быть определены до пресса, а не оставлены на визуальную оценку в зоне выгрузки.
Тип плёнки имеет значение, поскольку тепло по-разному воздействует на разные потоки материала
Большинство плёночных отходов содержит полиолефины, однако смешанные плёнки не являются автоматически взаимозаменяемыми. Плёнка из полиэтилена низкой плотности, линейного полиэтилена низкой плотности, полиэтилена высокой плотности, полипропиленовая плёнка, многослойная упаковка и ламинированные структуры по-разному реагируют на тепло и давление. Их размягчение, трение, высвобождение захваченного воздуха и склонность к сплавлению различаются. Поток материала с узким и документированным составом легче прессовать в повторяемые блоки, чем поток, состоящий из неизвестных упаковочных плёнок.
Для однородных внутренних отходов окно параметров прессования обычно легче установить. Температура должна достаточно размягчать точки контакта для уплотнения массы, не превращая материал в чрезмерно расплавленную плиту, которую впоследствии трудно разделить. К смешанной плёнке следует применять нагрев с большей осторожностью. Некоторые слои могут размягчиться раньше, тогда как другие компоненты остаются жёсткими, что приводит к неравномерной плотности или твёрдой внешней оболочке вокруг упругой сердцевины.
Печатная плёнка требует отдельной оценки. Сама по себе краска не всегда препятствует уплотнению, но плотное покрытие краской, покрытия, клеи и остатки растворителей могут изменять запах, прилипание и реакцию на нагрев. Плёнка, которая выглядит чистой, всё же может выделять пары при нагревании, если в ней присутствуют остаточные технологические химикаты. Декларация материала, процесс печати и история хранения полезнее быстрой визуальной проверки.
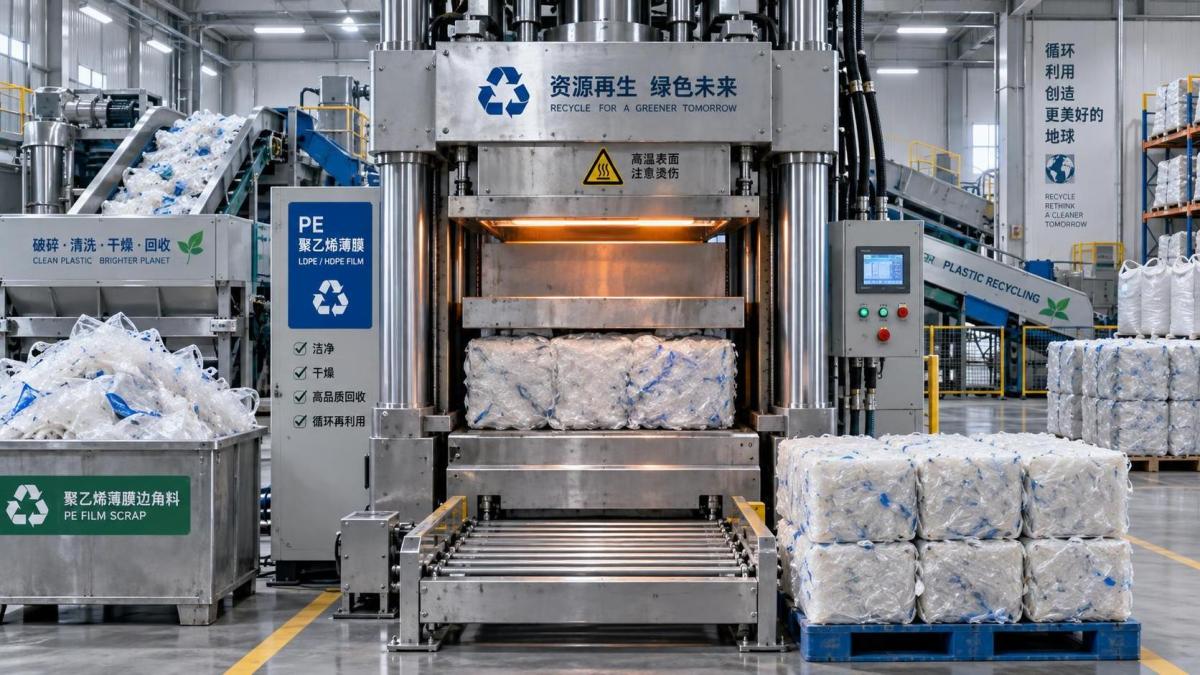
Плотные блоки полезны только тогда, когда следующий этап может их принять
Машина горячего прессования для переработки пластика подходит в тех случаях, когда уплотнённые блоки улучшают последующее физическое перемещение или технологическую операцию. Обычно это включает складское хранение, внутреннее перемещение вилочным погрузчиком, загрузку в контейнер, отправку внешнему переработчику или контролируемую подачу в шредер, резак, агломератор либо систему подготовки к экструзии.
При транспортировке преимущество обеспечивается сокращением пустотного пространства. Рыхлая плёнка смещается, расширяется и оставляет значительную часть кузова грузовика или контейнера заполненной воздухом. Спрессованные блоки укладываются более предсказуемо при условии, что их размеры соответствуют паллете, контейнеру и схеме подъёма. Ожидаемый способ доставки следует учитывать до выбора размера блока. Блок, который легко изготовить, но неудобно загружать, может создавать задержки при каждой точке передачи.
Для последующей переработки ключевой вопрос заключается в том, нужно ли вскрывать блок перед обработкой. Некоторые шредеры и резаки могут принимать плотный материал только после его разделения на удобные для обработки части. Если планируемая система подачи рассчитана на рыхлую плёнку, плотно уплотнённые блоки могут образовывать своды на входе или перегружать начальную стадию резки. В этом случае пресс не является принципиально неподходящим, но линии требуется устройство для разрушения блоков или дозированная система подачи между хранением и уменьшением размера.
Прессование особенно ценно там, где плёнка накапливается быстрее, чем может быть переработана. Линия переработки может работать партиями, тогда как плёночные отходы образуются ежедневно. Уплотнение материала создаёт более организованный буферный запас и предотвращает распространение рыхлых отходов по проходам или производственным зонам. Это преимущество исчезает, когда блоки хранятся настолько долго, что теряется идентификация материала, разделение партий или контроль состояния влажности. Для каждого блока необходим практический способ идентификации, связанный с источником, группой полимера, датой и соответствующим статусом очистки.
Производительность следует соотносить с реальной динамикой накопления
Номинальную производительность пресса легко неверно интерпретировать при оценке применения для плёнки. Машина может развивать достаточное усилие, но при этом плохо соответствовать потоку материала, поступающему после сортировки или мойки. До сжатия плёнка имеет большой объём, поэтому приёмный бункер, зона предварительной загрузки и зона накопления материала часто определяют, будет ли пресс работать плавно. Небольшая камера, которую приходится многократно заполнять рыхлой плёнкой, может потребовать больше труда и времени, чем ожидается, даже при высокой плотности готовых блоков.
Учитывайте весь цикл: загрузку, выпуск воздуха, нагрев, прессование, время выдержки, охлаждение или стабилизацию, выгрузку и снятие блока. Пресс следует оценивать с учётом пикового накопления, а не только среднего объёма отходов, образующихся за длительный период. Плёночные отходы редко поступают равномерным потоком. Линия изготовления пакетов, цикл конверсии упаковки, смена очистки или график приёмки склада могут создавать значительные кратковременные всплески.
Теплопередача является ещё одним практическим ограничением. Толстая загрузка не нагревается равномерно от внешних слоёв к внутренним. Если цикл слишком агрессивно сократить, внешние слои могут выглядеть уплотнёнными, тогда как центр сохраняет воздух и расширяется после выгрузки. Одно лишь повышение давления не устраняет это состояние. Оно может создать плотную оболочку, которая делает внутреннюю проблему менее заметной. Постоянство свойств блока следует проверять после его стабилизации, а не только в момент выталкивания.
Существует также момент, когда горячее прессование не требуется. Чистую сухую плёнку, предназначенную для немедленного уменьшения размера, может быть лучше напрямую передавать в следующую машину, если позволяют площадь и маршруты перемещения. Использование нагрева только потому, что плёнка лёгкая, может увеличить энергопотребление, продолжительность цикла и добавить операцию перемещения без улучшения линии. Холодного пакетирования может быть достаточно там, где пакет сохраняет устойчивость, а последующее оборудование уже предназначено для его вскрытия. Горячее прессование становится более обоснованным, когда требуются более высокая плотность, более жёсткая форма блока или уменьшенное восстановление объёма.
Отделяйте удаление воздуха от плавления материала
Сжатие плёнки включает два различных эффекта, которые часто путают. Во-первых, плёнка складывается, сминается и высвобождает захваченный воздух. Во-вторых, тепло размягчает поверхности полимера, благодаря чему масса сохраняет сжатую форму. Для хорошего формирования блока необходимы оба эффекта в правильной последовательности. Если рыхлую плёнку принудительно опускать слишком быстро, захваченный воздух может препятствовать сжатию и образовывать неравномерные слои. Если нагрев слишком сильный или длительный, материал может сплавиться сильнее, чем необходимо для хранения и перемещения.
Чрезмерно сплавленные блоки создают несколько трудностей на последующих этапах. Они могут требовать больше энергии для резки, давать крупные фрагменты вместо контролируемой подачи и ограничивать возможность удаления загрязнения, пропущенного до прессования. Глянцевая, очень твёрдая внешняя поверхность не всегда является признаком хорошего результата. Она может указывать на то, что поверхностные слои получили больше тепла, чем сердцевина, особенно при неравномерной загрузке.
Недостаточно нагретые блоки создают противоположную проблему. Они выглядят компактными в камере, но расширяются после извлечения, теряют прямоугольную форму или сбрасывают рыхлую плёнку при перемещении вилочным погрузчиком. Восстановление объёма особенно характерно для высокоэластичных плёнок и загрузок со смешанной толщиной. Целью является блок, достаточно устойчивый для предусмотренного логистического маршрута, а не максимально возможная твёрдость.
Условия установки могут определять практичность решения
Пресс уменьшает объём отходов, но ему требуется пространство вокруг для материала до и после сжатия. Планировка должна предусматривать зону накопления рыхлой плёнки, безопасную загрузку, свободное пространство для выгрузки, охлаждение блоков при необходимости, доступ вилочного погрузчика и маршрут к следующей точке обработки. Планирование только вокруг занимаемой прессом площади часто создаёт заторы, поскольку входящий материал занимает значительно больший объём, чем готовый блок.
Вентиляции следует уделить внимание при работе с нагретой плёнкой, печатными отходами, покрытиями или остатками моющих химикатов. Необходимость определяется фактическим потоком материала и рабочей температурой. Точки вытяжки должны улавливать выбросы вблизи процесса, а не полагаться исключительно на общую вентиляцию здания. Тот же анализ должен включать электрическую нагрузку, управление нагревом, доступ для обслуживания гидравлики и зазоры для открытия ограждений или извлечения блока, который не удаётся надлежащим образом высвободить.
Схема перемещения должна соответствовать массе блока и состоянию его поверхности. Плотный блок может быть устойчив на плоской паллете, но скользить при наклоне или перемещении на гладких вилах. Блоки из плёнки часто менее устойчивы, чем жёсткие тюки, поскольку их поверхности могут размягчаться, деформироваться или становиться неровными. Выбор паллет, высота штабелирования, обмотка при необходимости и разделение несовместимых марок материала должны быть определены до начала регулярного производства.
Когда машина является неподходящим решением
Горячее прессование является слабым выбором для плёночных отходов, которые влажные, сильно загрязнённые, химически неопределённые или предназначены для немедленной переработки без ограничений по хранению или перевозке. Оно также плохо подходит, когда состав материала постоянно меняется и надёжное разделение невозможно. В таких условиях уплотнение может скрыть проблемы качества внутри плотного блока и перенести нагрузку на следующий процесс.
Очень тонкая плёнка с клеевым загрязнением, многослойная барьерная упаковка и смешанные гибкие материалы требуют испытаний с использованием репрезентативных отходов, а не образцов, отобранных по внешнему виду. Результат прессования следует оценивать после охлаждения, а также после вскрытия или подачи блока в предназначенное последующее оборудование. Блок, который выглядит приемлемым при выгрузке, может всё же оказаться непригодным при поступлении в резак, экструдер или на транспортный маршрут.
Разумная оценка начинается с определённого потока материала, репрезентативного состояния влажности, ожидаемого ежедневного накопления, размеров блока и точного назначения после прессования. Эти сведения показывают, решает ли горячее прессование реальную проблему логистики или подачи либо лишь добавляет ещё одну операцию. Когда плёнка чистая или надлежащим образом вымыта, сухая, достаточно отсортирована и ограничена низкой насыпной плотностью, процесс может создать контролируемую промежуточную форму, поддерживающую остальную линию переработки.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.