


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как настроить деревообрабатывающие станки для мелкосерийного производства
Мелкосерийная деревообработка редко становится сложной из-за одного станка. Она усложняется, когда производственной команде приходится переключаться с дверей шкафов на нестандартные панели, с деталей из массива древесины на облицованные плиты или с размеров одного клиента на размеры другого — и при этом сохранять рентабельность и соблюдать обещанные сроки поставки.
Для руководителей проектов эффективнаяКонфигурация деревообрабатывающего оборудования является практическим ответом на эту задачу. Цель состоит не в том, чтобы заполнить мастерскую максимально возможным количеством оборудования. Она заключается в создании производственной ячейки, способной справляться с частыми изменениями, поддерживать повторяемую точность и не оставлять дорогостоящие активы без работы между короткими производственными сериями.
Хорошо продуманная конфигурация позволяет мастерской принимать разнообразные заказы, не создавая каждое утро новую проблему переналадки. Она также упрощает прогнозирование производственной мощности, поддержку операторов и выявление проблем качества до того, как они дойдут до сборки или заказчика.
Начинайте со структуры заказов, а не с каталога оборудования
Перед выбором или перестановкой оборудования проанализируйте работы, которые фактически поступают на производство. Мелкосерийное производство часто описывают как «гибкое производство», однако гибкость означает разные вещи в разных мастерских. Производителю мебели на заказ может потребоваться быстрое раскроивание и обработка кромок панелей множества форматов. Мастерская по обработке массива древесины может придавать большее значение профилированию, сверлению, шлифованию и выполнению соединений. Подрядчик, поставляющий изделия для гостиничных или розничных проектов, может сталкиваться с колебаниями объемов деталей, но при этом должен обеспечивать строгую единообразность в повторяющихся комплектах для помещений.
Руководителям проектов следует проанализировать как минимум три группы информации:
- Семейства деталей: панели, двери, ящики, погонажные изделия, рамы, компоненты из массива древесины или изделия из комбинированных материалов.
- Факторы вариативности: размеры, схемы отверстий, материалы кромки, отделка поверхности, направление волокон и требования к фурнитуре.
- Производственный ритм: средний размер партии, частота заказов, пиковые периоды, давление сроков и ожидаемые изменения конструкции.
Это упражнение часто выявляет важный факт: узким местом не обязательно является операция, которая кажется самой медленной. Форматно-раскроечная пила может выполнять рез быстро, но создавать очереди на кромкооблицовке. Фрезерный станок с ЧПУ может быть очень производительным, но терять значительную часть доступного времени на ручную загрузку, проверку программы или ожидание утвержденного материала. Правильная конфигурация деревообрабатывающего оборудования должна следовать потоку деталей, а не популярности отдельных станков.
Создайте гибкий маршрут обработки вокруг общих операций
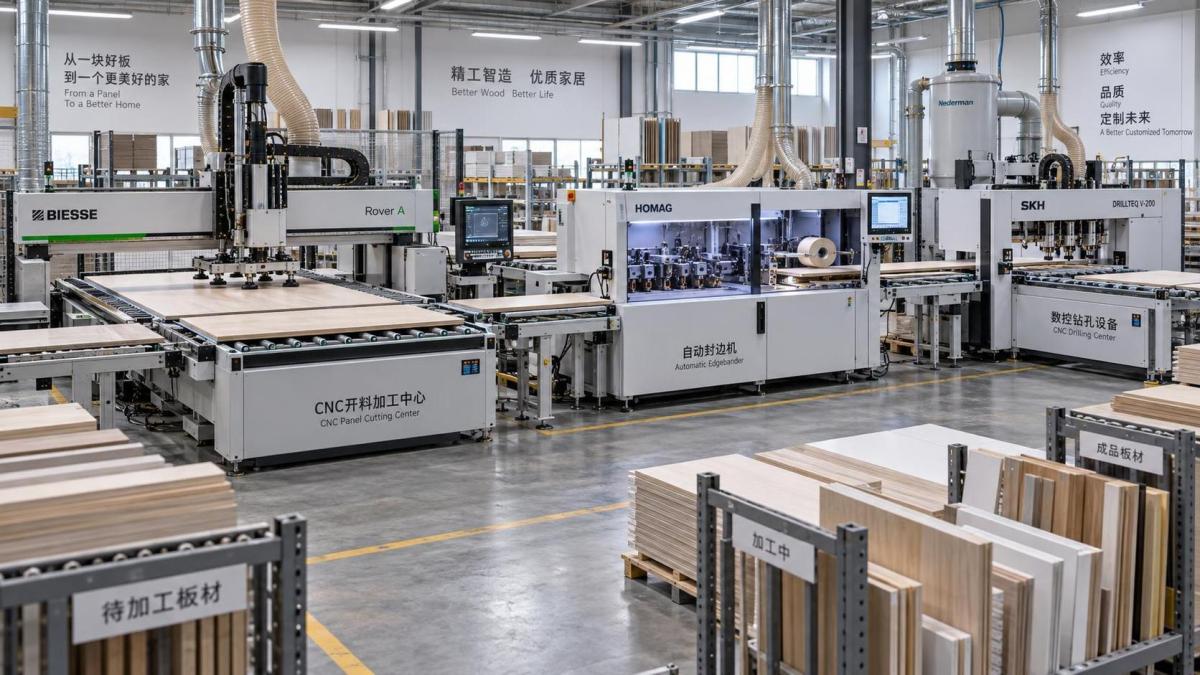
В мелкосерийной среде каждая заготовка должна проходить через как можно меньшее число ненужных передач между операциями. Наиболее полезная конфигурация обычно представляет собой сбалансированную последовательность раскроя, калибрования или профилирования, обработки кромок, сверления или механической обработки, шлифования и финального контроля. Не каждый проект требует каждого этапа, но основной маршрут должен быть достаточно понятным, чтобы операторам не приходилось импровизировать с решениями по маршрутизации для каждого нового заказа.
Для производства корпусной мебели и шкафов типичная компоновка может включать панельную пилу или станок для раскроя методом nesting с ЧПУ, кромкооблицовочный станок, сверлильный или обрабатывающий центр с ЧПУ, а также вспомогательные станции перемещения материалов и контроля. Для мебели из массива древесины центр ячейки может смещаться в сторону фуговального станка, рейсмусового станка, форматно-раскроечной пилы, фрезерного станка, фрезерного станка с ЧПУ, широколенточного шлифовального станка и вспомогательного оборудования для сборки.
Ключевой момент — выбирать основной метод обработки в соответствии со структурой работ:
Сбалансированная линия не требует одинакового времени цикла на каждой станции. Она требует достаточной производительности и буферизации, чтобы одна станция не вынуждала другую постоянно останавливаться. Для коротких производственных серий небольшой контролируемый буфер между критическими этапами часто полезнее, чем теоретически непрерывная линия, которая становится нестабильной при каждом изменении изделия.
Быстрые переналадки определяют прибыльность мелкосерийного производства
Когда партии малы, время наладки становится частью себестоимости изделия. Станок, который быстро работает после 45-минутной регулировки, может быть менее подходящим, чем немного более медленный станок, способный надежно переключаться с одной работы на другую за десять минут.
Планирование переналадки должно охватывать не только настройки станка. Оно включает выбор инструмента, загрузку программы, идентификацию материала, регулировку упоров или направляющих, готовность системы аспирации, контрольные образцы качества и коммуникацию между предшествующими и последующими станциями. Если хотя бы один из этих этапов неясен, «быстрая» переналадка превращается в последовательность предотвратимых простоев.
Руководители проектов могут улучшить этот процесс, разделив задачи на внешние и внутренние операции наладки. Внешние задачи выполняются, пока текущий заказ еще находится в работе: подготовка следующего комплекта инструмента, подтверждение чертежей, проверка материала, создание этикеток и проверка программы ЧПУ. Внутренние задачи требуют остановки станка: смена инструмента, установка базовых точек, загрузка параметров и изготовление первой утвержденной детали.
Первая цель заключается не в том, чтобы торопить операторов. Она состоит в устранении неопределенности до остановки станка. Простая карта наладки с указанием номера детали, материала, толщины, списка инструмента, базовой поверхности, спецификации кромки, версии программы и точек контроля первой детали может предотвратить удивительно большое количество потерь.
Используйте единые базы по всей мастерской
Многие проблемы качества при коротких сериях начинаются с непоследовательного выбора баз. Один оператор может использовать в качестве базы переднюю кромку, другой — заднюю, а третий следовать чертежу, который не был обновлен после изменения конструкции. В результате могут получиться по отдельности точные детали, которые невозможно собрать вместе.
Установите четкое правило для базовых поверхностей, базовых кромок, ориентации панелей, положения этикеток и потока деталей. Это особенно важно, когда деталь перемещается между раскроем, кромкооблицовкой, сверлением и обработкой на ЧПУ. Стандартные базы снижают зависимость от памяти операторов и делают цифровые программы более надежными при работе в разные смены.
Определите, что необходимо автоматизировать, а что следует осознанно оставить ручным
Автоматизация ценна в мелкосерийной деревообработке, когда она устраняет повторяющуюся работу, подверженную ошибкам, или сохраняет точность при множестве вариантов изделий. Автоматическая смена инструмента, программируемые упоры, выбор программы по штрихкоду, сервопозиционирование и вызов параметров могут значительно снизить нагрузку, связанную с наладкой. Однако не каждая ручная операция является проблемой, ожидающей автоматизации.
Ручной контроль, визуальный подбор рисунка волокон, специальная подгонка при сборке и работа с хрупкими или нестандартными деталями по-прежнему могут требовать опытного человеческого суждения. Чрезмерная автоматизация может создать жесткую систему, которую сложно адаптировать, когда индивидуальный проект предусматривает неожиданный материал или нестандартный конструктивный элемент.
Практическое правило заключается в автоматизации операций, которые часто повторяются в разных заказах, при сохранении редких и сильно изменяющихся задач в управляемом ручном процессе. Например, станок с ЧПУ может выполнять повторяющиеся схемы сверления и сложные профили, в то время как обученный оператор выполняет окончательную подгонку специальной фурнитуры или вручную отобранных деталей из древесины.
При оценке оборудования спрашивайте не только: «Что может делать этот станок?» Спрашивайте: «Насколько легко наша команда сможет настроить его на следующую работу?» Ответ зависит от понятности интерфейса, управления программами, процедур калибровки, доступности инструмента, доступа для технического обслуживания и местной технической поддержки, а не только от спецификации.
Согласуйте возможности станков с инструментом, аспирацией и потоком материалов
Конфигурация деревообрабатывающего оборудования настолько стабильна, насколько стабильны ее вспомогательные системы. Нередко инвестируют в производительный станок, а затем обнаруживают, что подготовка инструмента, аспирация пыли, сжатый воздух, электроснабжение или размещение материалов ограничивают его производительность.
Инструменту следует уделять особое внимание. Мелкие партии могут приводить к частой смене инструмента, что повышает риск выбора неправильной фрезы, использования изношенной режущей кромки или применения инструмента вне предусмотренного диапазона материалов. Управляемая система учета инструмента должна идентифицировать каждый инструмент, его применение, статус обслуживания и место хранения. Для оборудования с ЧПУ библиотеки инструмента должны соответствовать физическим инструментам, фактически доступным в цехе.
Аспирация пыли также является производственным, а не только экологическим вопросом. Недостаточная аспирация может влиять на качество реза, снижать видимость, загрязнять зоны кромкооблицовки и увеличивать время уборки между заказами. Подтверждайте требования к воздушному потоку для полного сочетания одновременно работающих станков, а не для одного станка в отдельности.
Поток материалов также должен быть виден на планировке. Листы, доски и полуфабрикаты нуждаются в определенных зонах размещения. Если операторы постоянно обходят станки в поисках следующей стопки, производственное время исчезает небольшими фрагментами, которые трудно измерить, но легко ощутить. Используйте четко обозначенные места для входящих материалов, раскроенных деталей, ожидающих обработки, изделий на доработку, утвержденных компонентов и готовых сборок.
Планируйте производительность с учетом ограничений, а не паспортной мощности
Паспортная скорость полезна, но не отражает реальную производительность мелкосерийного производства. Фактическая выработка включает загрузку, разгрузку, наладку, утверждение первой детали, очистку, смену инструмента, незначительные регулировки, подтверждение программы и периодическую доработку. Руководителям проектов необходим метод планирования, учитывающий эти реалии.
Для каждой основной операции оценивайте общее время на заказ, а не только время на одну деталь. Для короткой партии может потребоваться пять минут обработки, но двадцать минут подготовки и проверки. Это меняет решение о том, следует ли группировать похожие задания, использовать поток по одной детали или создавать запланированную последовательность заказов с одинаковым инструментом и материалом.
Группировку следует выполнять осторожно. Объединение всех работ с аналогичным материалом может сократить количество наладок, но способно задержать срочную работу и вызвать путаницу, если детали нескольких проектов смешаны. Более эффективный подход — создавать короткие управляемые производственные окна: объединять совместимые работы там, где это целесообразно, сохранять идентичность проекта посредством этикеток и маршрутных документов и оставлять резерв мощности для приоритетных изменений.
Сохраняйте один контролируемый маршрут для срочных изменений
Индивидуальные проекты часто изменяются уже после начала производства. Фурнитура может быть заменена, размеры исправлены или требования к отделке пересмотрены. Без контролируемого процесса такие изменения превращаются в устные указания, которые обходят планирование и приводят к браку.
Определите, кто может выпускать пересмотренный чертеж, кто проверяет затронутую программу, как удаляются старые этикетки и где хранятся остановленные детали. Цель состоит не в том, чтобы усложнить внесение изменений, а в том, чтобы сделать их видимыми. Производственная ячейка, настроенная для мелких партий, должна принимать обоснованные изменения, не позволяя устаревшей информации незаметно распространяться по производству.
Контрольные точки качества должны защищать следующую операцию
Контроль наиболее эффективен, когда проводится там, где ошибку исправить дешевле всего. Проверка размеров панели сразу после раскроя предотвращает поступление неподходящих деталей на кромкооблицовку. Подтверждение качества приклеивания кромки и подрезки перед сверлением позволяет избежать обработки компонентов, которые впоследствии будут забракованы. Проверка расположения отверстий или размеров профиля перед сборкой защищает итоговый график.
Утверждение первой детали особенно ценно после новой наладки, смены материала или пересмотра программы ЧПУ. Утвержденный образец следует сравнить с текущим чертежом и сохранить либо четко задокументировать как эталон для данной серии. Для повторяющихся изделий небольшая библиотека стандартов качества — допустимый внешний вид кромки, ожидаемые допуски отверстий, направление волокон, критерии шлифования перед отделкой — помогает командам принимать последовательные решения без ожидания вмешательства руководства.
Не рассматривайте доработку как отдельную, невидимую деятельность. Фиксируйте ее причину: неправильная программа, ошибка наладки, поврежденный материал, износ инструмента, повреждение при перемещении или неоднозначность чертежа. Со временем эти записи покажут, связана ли проблема конфигурации с возможностями оборудования, производственной дисциплиной или предшествующей инженерной подготовкой.
Масштабируемая конфигурация не означает покупку всего оборудования сейчас
Для многих развивающихся мастерских оптимальным решением является поэтапная планировка. Начните со станков, охватывающих операции с наибольшим объемом и наивысшим риском, затем зарезервируйте физическое пространство, электрическую мощность, подключения аспирации и маршруты материалов для последующих дополнений. Это предотвращает ситуацию, когда ранние инвестиции блокируют будущую автоматизацию или размещение более крупного оборудования.
Qingdao Zhongding Machinery Co., Ltd. поддерживает деревообрабатывающие предприятия, предлагая оборудование и рекомендации, ориентированные на производство и основанные на более чем 20-летнем отраслевом опыте. Для руководителей проектов ценность сотрудничества с опытным партнером по оборудованию заключается не только в доступе к отдельным станкам. Она состоит в возможности обсудить совместимость оборудования, последовательность технологического процесса, планирование запасных частей, потребности операторов и практические требования к сервисному обслуживанию, влияющие на долгосрочную бесперебойную работу.
Перед окончательным оформлением покупки или планировки предоставьте типовые чертежи, виды материалов, размеры партий, ожидаемые изменения изделий и доступные размеры мастерской. Обсуждение конфигурации на основе реальных заготовок гораздо полезнее, чем обсуждение, основанное на общих предположениях о производственной мощности.
Итоговый контрольный список перед вводом ячейки в эксплуатацию
- Может ли предложенный поток обрабатывать наиболее частые семейства деталей без чрезмерного ручного изменения маршрута?
- Подготовлены ли инструкции по наладке, инструмент, программы и этикетки до начала каждой партии?
- Обеспечивает ли планировка безопасное и хорошо видимое пространство для размещения материалов и проверок качества?
- Поддерживаются ли вероятные узкие места достаточным количеством персонала, буферной мощностью и вниманием к техническому обслуживанию?
- Могут ли операторы без догадок определить правильную базу, редакцию чертежа и версию программы?
- Включены ли в план потребности в аспирации, электроснабжении, сжатом воздухе, хранении инструмента и запасных частях?
- Существует ли документированный маршрут для инженерных изменений и срочных корректировок проекта?
Наиболее эффективная Конфигурация деревообрабатывающего оборудования для мелкосерийного производства — не та, которая имеет наибольшую автоматизацию или самую высокую теоретическую производительность. Это конфигурация, которая дает проектным командам контроль: контроль над переналадками, идентификацией деталей, качеством, производственной мощностью и будущим ростом. Когда станки, люди и информация следуют одной производственной логике, мастерская может уверенно выполнять разнообразные работы и превращать гибкость из ежедневного сбоя в надежное операционное преимущество.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.