


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Где автоматизация мебельного производства обеспечивает самую быструю окупаемость
Мебельные фабрики получают наиболее быструю отдачу от автоматизации в операциях, где одно и то же действие повторяется сотни раз за смену, ошибка приводит к браку или переделке, а квалифицированный оператор занят перемещением материалов вместо принятия решений. Для большинства предприятий первые результаты достигаются не за счет автоматизации каждого рабочего места. Они появляются благодаря устранению нескольких узких мест, ограничивающих выпуск во всем производственном потоке.
Раскрой панелей, обработка кромок, сверление и внутреннее перемещение материалов обычно являются наиболее перспективными направлениями, поскольку сочетают потребность в рабочей силе с прямым влиянием на выход материала, производственный цикл и стабильность качества продукции. Фабрика с высокой долей индивидуальных заказов также может получить выгоду, но ей следует сначала автоматизировать стабильную часть портфеля заказов. Правильный вопрос заключается не в том: «Насколько автоматизированной должна стать фабрика?» А в том: «Какое ограничение сегодня обходится нам дороже всего с точки зрения производственной мощности и маржи?»
Начинайте там, где одно узкое место сдерживает несколько последующих процессов
Автоматизация окупается быстрее всего, когда она устраняет ограничение, вызывающее ожидание на других участках. Типичный пример — ручной участок раскроя. Если панели ожидают раскроя в очереди, сотрудники на участках кромкооблицовки, сверления, сборки и упаковки могут часть дня ждать детали. Увеличение численности персонала на последующих этапах мало помогает решить эту проблему. Улучшение ячейки раскроя может высвободить производственную мощность по всей фабрике.
Лица, принимающие решения, должны составить карту фактического маршрута типичного заказа до сравнения оборудования. Проследите путь панели от приемки через раскрой или нестинг, обработку кромок, сверление, сортировку, сборку и упаковку. Зафиксируйте, где детали ожидают, где операторы постоянно ищут информацию и где готовые детали возвращают для исправления. Процесс с самой длинной очередью часто важнее процесса с наибольшей численностью персонала.
Есть важная оговорка: видимая очередь не всегда доказывает, что оборудование в ее начале имеет недостаточную производительность. Очередь может быть следствием плохого планирования партий, отсутствия материалов, несогласованных чертежей или недостаточной идентификации деталей. Автоматизация сама по себе не может исправить слабое управление производством. Однако она способна сделать стабильный и четко определенный процесс значительно более быстрым и предсказуемым.
Точный раскрой панелей часто обеспечивает наиболее очевидную раннюю отдачу
Для корпусной, офисной мебели, шкафов и других изделий на основе панелей раскрой влияет почти на каждую последующую операцию. Неточный или плохо оптимизированный раскрой может увеличить расход материала, создать проблемы при сборке и потребовать дополнительного обращения с деталями еще до того, как они попадут к заказчику. Поэтому автоматические форматно-раскроечные станки, пильные центры, системы CNC-нестинга и связанные с ними процессы маркировки часто рассматриваются на ранних этапах программы автоматизации мебельного производства.
Финансовое обоснование становится более убедительным, когда фабрика обрабатывает большие объемы панелей, использует дорогие декоративные плиты, выпускает повторяющиеся размеры корпусной мебели или сталкивается с регулярными ошибками настройки и измерения. Более быстрый раскрой сам по себе полезен, но более значительная выгода часто заключается в управляемом потоке правильно идентифицированных деталей. Когда каждая деталь раскроена по нужному размеру, промаркирована в месте производства и передана на следующую операцию с четкой маршрутной информацией, операторы тратят меньше времени на проверку, сортировку и поиск ошибок.
Автоматизацию раскроя следует выбирать в соответствии с ассортиментом продукции фабрики, а не с заявленной скоростью оборудования. Пильный центр может подходить для повторяющихся прямоугольных панелей и выпуска партиями. CNC-нестинг может быть привлекательным, если ассортимент включает детали сложной формы, частые изменения конструкции или необходимость объединить сверление, фрезерование и раскрой в одной программе. Ни один из форматов не является автоматически лучшим. Фабрика, приобретающая неподходящую архитектуру раскроя, может получить скорость на одном этапе, но создать перегрузку или чрезмерную ручную сортировку после него.
Использованию материала следует уделять пристальное внимание, но оценивать его нужно осторожно. Программное обеспечение для оптимизации может улучшить схемы раскроя листов, однако экономия зависит от состава заказов, размеров панелей, требований к направлению текстуры, правил работы с остатками и того, насколько последовательно операторы следуют сформированным планам раскроя. Теоретическое повышение выхода материала менее ценно, если пригодные остатки никогда не хранятся, не идентифицируются и не возвращаются в производство.
Перед одобрением инвестиций в раскрой руководство должно спросить:
- Сколько трудочасов расходуется на измерение, установку упоров, загрузку, разгрузку, сортировку и исправление раскроенных деталей?
- Какие дефекты возникают при раскрое и как часто они вызывают переделку на последующих операциях?
- Могут ли производственные данные поступать из проектирования или обработки заказов в программы оборудования без многократного ручного ввода?
- Превысит ли производительность оборудования возможности маркировки, кромкооблицовки, сверления и сортировки деталей?
- Есть ли у фабрики практичная система работы с обрезками и пригодными для повторного использования остатками?
Ячейка раскроя с автоматической загрузкой может выглядеть значительным шагом вперед, однако автоматизация загрузки должна быть обоснована фактическим объемом панелей и условиями обработки. В производстве небольшого объема с частой сменой материалов хорошо организованный полуавтоматический рабочий процесс может обеспечить лучшую отдачу, чем полностью автоматизированная система загрузки, которая тратит слишком много времени на смену стопок.
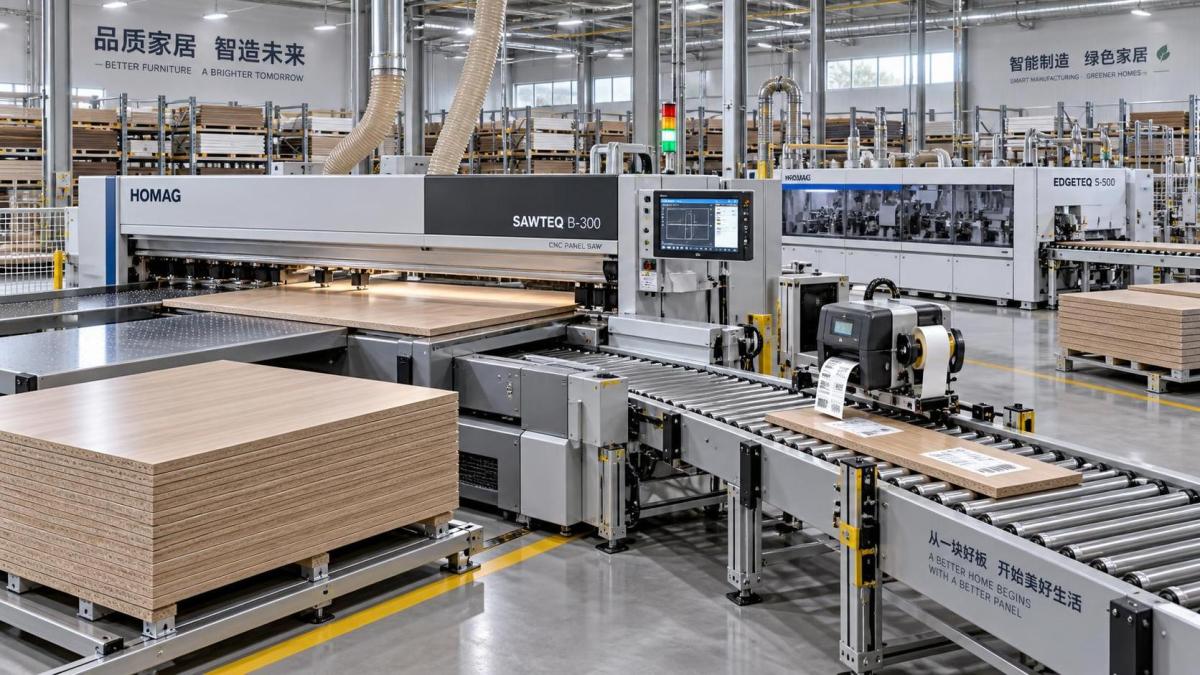
Кромкооблицовка обеспечивает ценность, когда колебания качества обходятся дорого
Кромкооблицовку часто недооценивают, поскольку операция кажется простой: нанести кромочный материал, обрезать его, выполнить финишную обработку и передать панель дальше. В производстве она может стать постоянным источником заметных дефектов качества. Неравномерность клеевого шва, сколы кромки, некачественная обработка углов, неправильный выбор кромки и повреждение панели могут приводить к выпуску деталей, которые технически завершены, но неприемлемы для отгрузки.
Автоматизация в этой области быстро окупается, когда фабрика производит большое количество кромленных панелей с повторяющимися спецификациями. Автоматический кромкооблицовочный станок может сократить ручные операции и повысить повторяемость при нанесении клея, торцевой обрезке, снятии свесов, циклевании, полировке и, при необходимости, обработке углов. Этот эффект особенно важен для продукции, где внешний вид кромки хорошо виден покупателю, например для кухонных фасадов, офисных панелей, торговой мебели и ламинированных компонентов корпусной мебели.
Решение о покупке не должно основываться только на количестве узлов, включенных в оборудование. Большее число обрабатывающих агрегатов может расширить возможности, но также увеличивает требования к настройке, обслуживанию и последствия неправильной регулировки. Фабрика, выпускающая прямые панели в узком диапазоне толщин, может получить лучший результат от надежного оборудования с подходящей спецификацией, чем от сложной линии с функциями, используемыми лишь время от времени.
Качество кромки также является системным вопросом. Условия хранения плит, прямоугольность панелей, выбор клея, качество кромочного материала, удаление пыли, обучение операторов и дисциплина обслуживания влияют на готовый результат. Новое оборудование не может бесконечно компенсировать деформированные панели, нестабильное электропитание, плохую подготовку клея или недостаточную очистку. При оценке руководители должны осматривать образцы деталей по всему запланированному диапазону материалов панелей, толщин, цветов и типов кромки, а не одобрять оборудование на основании одного демонстрационного образца.
Сверление и подготовка под фурнитуру могут устранить скрытые потери труда
Сборка мебели замедляется из-за небольших неточностей, возникающих значительно раньше. Чашка петли, просверленная с небольшим смещением, отверстие под соединитель неправильной глубины или отсутствующее отверстие под шкант могут быть обнаружены только после поступления деталей на сборку. К этому моменту затраты включают не только дефектную панель. Сборщики вынуждены прерывать работу, необходимо идентифицировать заменяемые детали, а выполнение готовых заказов может задерживаться, пока один компонент изготавливается заново.
CNC-сверлильные центры и оборудование для обработки point-to-point наиболее целесообразны там, где конфигурации продукции повторяются, схемы фурнитуры многочисленны или ручная разметка занимает квалифицированный труд. Они уменьшают необходимость измерять каждую панель по отдельности и упрощают применение стандартных схем сверления для семейств продукции. Коммерческая ценность заключается в меньшем количестве прерываний и более надежной сборке, а не только в сокращении цикла сверления.
Фабрики с высокой степенью индивидуализации продукции должны оценить объем работы по программированию до выбора передового сверлильного оборудования. Оборудование может эффективно обрабатывать сложные схемы, но для каждого заказа все равно требуются точные производственные данные. Если чертежи неполные, контроль версий слабый или программистам приходится заново создавать задания для каждого заказа, выгода может быть отложена. Создание контролируемой библиотеки типовых корпусов, правил использования фурнитуры и шаблонов обработки может быть ценнее приобретения дополнительной производственной мощности оборудования.
Перемещение материалов может быть лучшей инвестицией, когда оборудование уже ожидает людей
Фабрики часто сосредотачивают бюджет автоматизации на механической обработке, не учитывая время, затрачиваемое на загрузку листов, переворачивание панелей, укладку компонентов, перемещение тележек и поиск готовых деталей. В производстве мебели из панелей эти действия могут не изменять изделие напрямую, но именно они определяют, будет ли дорогостоящее оборудование работать стабильно.
Автоматическая загрузка и разгрузка, возвратные конвейеры, системы передачи, подъемные столы, буферы для панелей и сортировка на основе штрихкодов могут обеспечить значительную отдачу, когда они устраняют повторяющийся подъем грузов и поддерживают бесперебойное снабжение оборудования. Обоснование становится особенно убедительным, когда крупные панели создают проблемы безопасности, операторов регулярно отвлекают от оборудования для перемещения материалов или между операциями накапливается незавершенное производство.
Автоматизация перемещения материалов должна следовать определенному производственному маршруту. Установка конвейеров без устранения логики партий может лишь быстрее перемещать беспорядок. Деталям необходимы четкое место назначения, метод идентификации и достаточная буферная емкость для компенсации нормальных колебаний. Система передачи также должна соответствовать физическим ограничениям фабрики: ширине проходов, пространству для разворота, доступу к оборудованию для обслуживания, схемам загрузки и способу вывоза готовой продукции с линии.
Для многих средних фабрик практическим первым шагом является не полностью интегрированная производственная линия. Это может быть возвратный конвейер у кромкооблицовочного станка, станция загрузки с подъемным механизмом, организованные тележки для отсортированных компонентов или процесс маркировки, который не позволяет деталям стать неопознанными после выхода из пильного станка. Эти меры могут высвободить время операторов и показать, где более крупные инвестиции дадут наибольший эффект.
Рассчитывайте окупаемость на основе предотвращенных потерь, а не только скорости оборудования
Заявления о времени цикла легко сравнивать. Окупаемость оценить сложнее, поскольку она зависит от того, сможет ли фабрика преобразовать более быструю обработку в полезный выпуск. Оборудование, выполняющее раскрой вдвое быстрее, не увеличивает производство автоматически в два раза, если следующий процесс ограничен, объем заказов нестабилен или у фабрики недостаточно спроса для использования добавленной мощности.
Достоверная инвестиционная модель должна определять конкретные потери, которые оборудование сократит. Они могут включать прямой труд, задействованный в повторяющихся задачах, сверхурочную работу из-за узких мест, отходы материала, переделки, обработку на стороне, потери производства из-за частых переналадок и задержки выполнения заказов. Производственную мощность следует оценивать консервативно. Она имеет коммерческую ценность только тогда, когда фабрика может использовать ее для дополнительных продаж, сокращения сроков поставки, повышения надежности графика или снижения сверхурочной работы.
Стоимость владения — это область, где многие оценки окупаемости становятся слишком оптимистичными. Цена оборудования является лишь одной частью решения. Новое оборудование может потребовать работ по фундаменту, изменений в хранении материалов, модернизации электроснабжения, увеличения мощности системы пылеудаления, интеграции программного обеспечения, оснастки, обучения операторов и запаса быстроизнашивающихся деталей. Это не аргументы против автоматизации; это расходы, которые следует включить до того, как руководство утвердит целевой показатель окупаемости.
Не автоматизируйте нестабильную работу до ее стандартизации
Автоматизация усиливает как хорошие процессы, так и плохие. Если на фабрике имеются неясные спецификации материалов, неконтролируемые изменения чертежей, непоследовательная идентификация панелей или частые изменения заказов в последний момент, добавление CNC-мощности может привести к более быстрому распространению ошибок по производству. Первой инвестицией может потребоваться сделать дисциплину процессов: кодирование продукции, утвержденные данные обработки, правила запуска заданий и отслеживаемые этикетки деталей.
Это не требует масштабного программного проекта перед каждой покупкой оборудования. Достаточно может быть целенаправленной подготовительной работы. Определите семейства продукции, которые будут обрабатываться на новом оборудовании, укажите информацию, необходимую на каждом этапе, назначьте ответственных за изменения программ и установите порядок, по которому операторы сообщают об исключениях. Поставщика оборудования следует оценивать по его способности поддерживать эту операционную модель, включая монтаж, обучение, документацию, наличие запасных частей и техническое обслуживание после ввода в эксплуатацию.
Автоматизация мебельного производства обеспечивает наиболее быструю окупаемость, когда она применяется для устранения измеримого производственного ограничения, защиты материалов и качества, а также стабилизации потока деталей от раскроя до сборки. Фабрики, которые начинают с узкого места с наибольшими затратами, строят экономическое обоснование на реальных потерях и оставляют возможность последующим процессам поддерживать темп, с гораздо большей вероятностью превратят инвестиции в оборудование в устойчивое улучшение операционной деятельности.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.