


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Выбор оборудования для обработки материалов для внутренней отделки с учетом контроля пыли
Контроль пыли следует рассматривать как требование к системе оборудования
Для руководителя по качеству или безопасности эффективность контроля пыли у оборудования для обработки материалов внутренней отделки следует оценивать до покупки, а не устранять недостатки после установки. Оборудование для раскроя, фрезерования, шлифования, сверления, обрезки и обработки кромок может выделять мелкодисперсные частицы в зоне формообразования материала. После попадания пыли в цех модернизация системы аспирации может помочь, но она редко обеспечивает такую же эффективность, как оборудование, изначально спроектированное с эффективным ограждением, вытяжными кожухами и воздушными каналами.
Поэтому первое решение при покупке очевидно: выбирать оборудование, конструкция пылеудаления которого соответствует материалам, интенсивности процесса и режиму работы производственной линии. Оборудование с большим номинальным размером вытяжного соединения не становится автоматически чистым оборудованием. Контроль пыли зависит от того, надлежащим ли образом закрыта зона резания, остается ли вытяжной канал открытым при перемещениях, не перекрывает ли заготовка кожух и может ли центральный пылеуловитель поддерживать требуемый воздушный поток в реальных условиях эксплуатации.
Это особенно важно для производителей, обрабатывающих MDF, ДСП, фанеру, шпонированные панели, ламинированные плиты, плиты с ПВХ-покрытием, акриловые листы, декоративные панели на гипсовой основе и аналогичные материалы для интерьера. Эти материалы образуют разную пылевую нагрузку. Мелкая пыль MDF ведет себя иначе, чем крупная древесная стружка. Абразивная пыль от шлифования отличается от стружки, образующейся при распиловке панелей. Декоративные поверхности также могут образовывать смешанные отходы, содержащие древесные волокна, смолы, покрытия, ламинаты или частицы пластика. Выбор оборудования должен начинаться с этой производственной реальности, а не с общего заявления о том, что оборудование является «пылезащищенным» или «совместимым с системой пылеудаления».
Начните с анализа пыли, образующейся на каждом этапе обработки
Оборудование для обработки материалов внутренней отделки часто оценивают по мощности шпинделя, скорости подачи, точности резания или уровню автоматизации. Это важные производственные критерии, но они не показывают, где именно будет выходить пыль. Специалистам по безопасности следует составить карту операций, образующих пыль, в рамках предполагаемого технологического процесса и определить точки, в которых сбор пыли, вероятно, будет наименее эффективным.
Форматно-раскроечные и балочные пилы обычно образуют сочетание крупной стружки и мелкой взвешенной пыли вокруг основной пилы, подрезной пилы, отверстий прижимной балки и зон выхода панелей. Раскроечные станки CNC могут образовывать значительное количество пыли вокруг фрезерного шпинделя, особенно при обработке открытых контуров, глубоких карманов, узких деталей или небольших компонентов, снижающих эффективность окружающего кожуха. Линии кромкооблицовки могут выделять отходы обрезки, остатки, связанные с клеем, и мелкую пыль от узлов торцевой обрезки или циклевания. Широколенточные шлифовальные станки требуют особенно пристального внимания, поскольку шлифование образует большие объемы мелкодисперсных частиц, которые могут оставаться в воздухе при недостаточной скорости улавливания.
Полезный вопрос для оценки: куда попадает пыль при нормальной работе оборудования, а не когда оно остановлено? Прозрачное защитное ограждение, крупный вытяжной патрубок или чистая внешняя поверхность оборудования на выставке не дают ответа на этот вопрос. Поведение пыли меняется при перемещении шпинделя, увеличении скорости подачи, изменении размера панели, открытых вакуумных присосках или открытии оператором ограждения для регулировки.
Попросите поставщиков объяснить схему сбора пыли для каждой обрабатывающей головки и каждого состояния оборудования. Ответ должен охватывать обработку, смену инструмента, загрузку, разгрузку, автоматические циклы очистки и доступ для технического обслуживания. Если поставщик может описать только основной вытяжной патрубок, но не может объяснить сбор пыли вокруг отдельных зон резания или шлифования, конструкция системы контроля пыли может быть неполной.
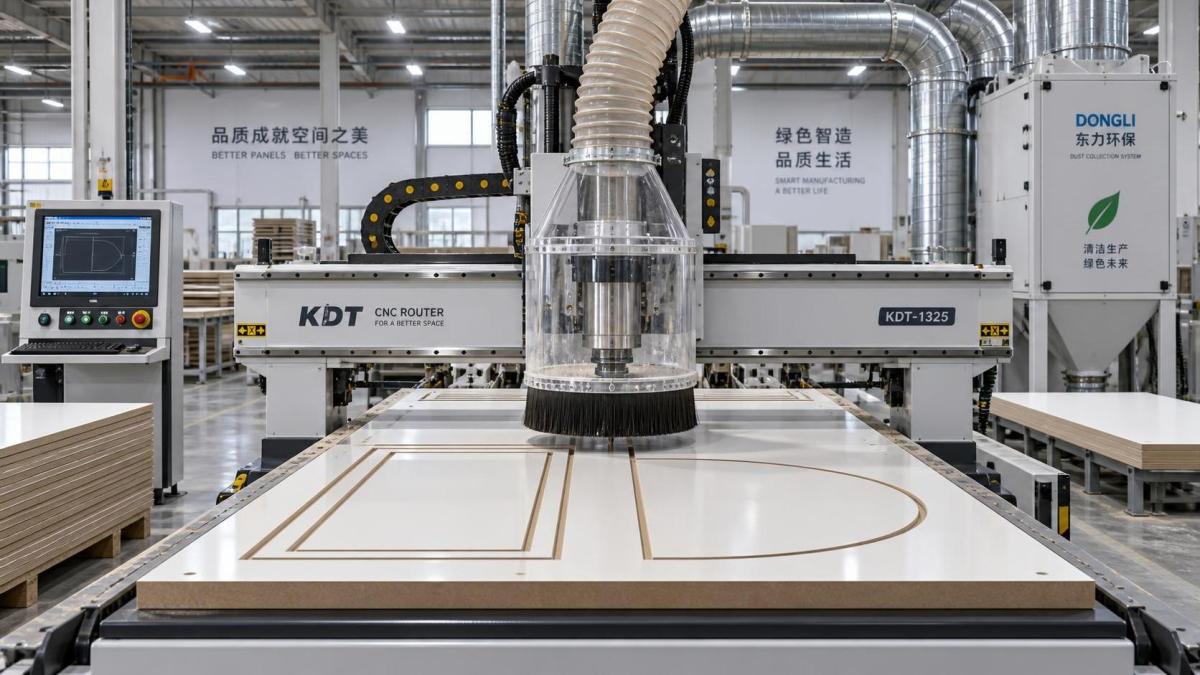
Оценивайте оборудование, воздуховоды и пылеуловитель как единую рабочую систему
Распространенная ошибка при выборе заключается в раздельной оценке оборудования и пылеуловителя. Оборудование может иметь подходящие вытяжные выходы, тогда как установленный пылеуловитель не обладает расходом воздуха или возможностями по давлению, необходимыми для одновременного обслуживания нескольких станков. И наоборот, мощный пылеуловитель не может компенсировать плохо спроектированные кожухи, негерметичные крышки, пережатые гибкие шланги или несбалансированные ответвления воздуховодов.
Перед утверждением оборудования покупатель должен получить заявленные производителем требования к аспирации и использовать их как исходные данные для проектирования объекта. Информация должна быть достаточно конкретной для инженерной оценки: количество и размеры вытяжных патрубков, ожидаемая потребность в воздушном потоке, рекомендуемая схема воздуховодов, условия работы, требующие аспирации, а также необходимость одновременной работы нескольких патрубков. Для оборудования с несколькими обрабатывающими узлами важно знать, управляются ли заслонки автоматически или полная потребность в аспирации требуется на протяжении всего цикла.
Не следует предполагать, что один лишь диаметр патрубка определяет эффективность аспирации. На сбор пыли влияют объем воздуха, скорость воздуха, потери статического давления, длина воздуховодов, изгибы, конструкция ответвлений, загрязнение фильтров и рабочее состояние шиберных заслонок. Система, которая выглядит достаточной на чертеже планировки, может оказаться недостаточно мощной после подключения дополнительного оборудования, прокладки длинных воздуховодов или загрязнения фильтров.
Для новой линии проверка контроля пыли должна быть частью процесса утверждения планировки. Для заменяемого оборудования в существующем цехе сравните его потребность в аспирации с производительностью и состоянием установленной системы. Более производительный фрезерный станок CNC или шлифовальный станок может создавать существенно иную нагрузку на аспирационную систему по сравнению со старым оборудованием, которое он заменяет. В противном случае покупка оборудования может создать скрытую проблему на уровне предприятия: производственная мощность растет, а вместе с ней увеличиваются концентрация пыли в воздухе и нагрузка по поддержанию чистоты.
Вопросы, которые следует решить до покупки
- Какие вытяжные патрубки работают на каждом этапе механической обработки или шлифования?
- Какие условия по воздушному потоку и давлению ожидаются в точках подключения оборудования?
- Включает ли оборудование вытяжные кожухи, щеточные юбки, ограждения или внутренние каналы для каждого основного источника пыли?
- Как конструкция работает при обработке мелких деталей, узких полос, перфорированных панелей или деталей неправильной формы?
- Может ли существующая система пылеудаления обеспечить работу оборудования при полной производственной нагрузке?
- Удобны ли гибкие соединения, точки доступа к воздуховодам и места очистки для осмотра и обслуживания?
- Будет ли конструкция аспирации оборудования мешать смене инструмента, перемещению панелей, обзору или стандартной регулировке?
Конструкция ограждений и кожухов часто важнее рекламных заявлений
Эффективное улавливание у источника зависит от удержания пыли вблизи точки аспирации. Поэтому защитные ограждения, корпуса, геометрия кожухов и схемы контакта щеток требуют тщательной проверки. Цель состоит не просто в подключении шланга к оборудованию, а в том, чтобы не дать пыли набрать достаточную скорость или удалиться на расстояние, позволяющее ей рассеиваться в помещении.
На фрезерных станках CNC кожух шпинделя должен сохранять эффективность по всей рабочей зоне и при ожидаемых перемещениях по оси Z. Щеточная юбка может улучшить улавливание вблизи фрезы, однако ее эффективность может снижаться при обработке ступенчатых поверхностей, глубоких полостей, неровных заготовок или очень мелких компонентов. Проверьте, легко ли заменяется юбка и можно ли выявить износ щеток до ухудшения контроля пыли.
Для пил осмотрите отверстия вокруг пильного диска, ограждения над заготовкой и аспирацию под зоной резания. Пыль может выходить с нижней стороны панели или из открытых участков пильного диска, даже если верхнее ограждение выглядит хорошо спроектированным. Для шлифовального оборудования осмотрите зону контакта, интерфейс конвейера, дверцы доступа и точки, в которых пыль может обходить предусмотренный канал аспирации.
Герметичные корпуса могут обеспечивать лучшее удержание пыли, но также создают эксплуатационные особенности. Операторам необходимы достаточная видимость, доступ для наладки и безопасный способ удаления заклинивших деталей или обрезков. Корпус, который трудно открыть, очистить или отрегулировать, может во время производства оставаться частично открытым. Это превращает разумное конструктивное решение в постоянную утечку пыли. Практический критерий заключается в том, можно ли эксплуатировать, очищать и обслуживать оборудование без нарушения собственных мер по удержанию пыли.
Не отделяйте контроль пыли от качества продукции
Контроль пыли часто обсуждается только как вопрос охраны труда. Он также влияет на стабильность качества изделий для внутренней отделки. Мелкая пыль, оседающая на поверхностях панелей, может загрязнять зоны склеивания, мешать подготовке к нанесению покрытий, снижать чистоту кромкооблицовки или создавать дефекты на ламинированных и готовых поверхностях. При высокоточной обработке CNC скопившаяся стружка может влиять на опору панели, вакуумное удержание, зазор для траектории инструмента и качество кромки.
Риск особенно актуален там, где обработанные панели непосредственно после раскроя или шлифования поступают на кромкооблицовку, окраску, ламинирование, сборку или упаковку. Пыль, остающаяся на поверхностях, может переноситься на последующие этапы, и установить ее источник становится сложнее. Поэтому руководителю по качеству следует учитывать, интегрирована ли аспирация в поток материалов. Вопрос заключается не только в том, насколько чисто выглядит оборудование, но и в том, покидают ли детали станок в состоянии, пригодном для следующей операции.
Существует также аспект технического обслуживания. Накопление пыли внутри электрических шкафов, вокруг датчиков, на движущихся компонентах и рядом с пневматическими системами может приводить к ненадежной работе оборудования или более частым вмешательствам по очистке. Оборудование, требующее многократной ручной очистки в течение смены, может снижать свою фактическую производительность, даже если его время цикла конкурентоспособно на бумаге.
Соотносите метод оценки со смесью обрабатываемых материалов
Древесные плиты широко распространены в мебельном производстве и производстве элементов внутренней отделки, однако многие предприятия обрабатывают смешанные материалы. В цехах декоративных плит могут попеременно обрабатываться ламинированная ДСП, MDF, фанера, компакт-ламинат, акрил, листовой ПВХ, алюминиевые композитные панели или материалы с покрытием. Пылеуловитель, схема фильтрации, процесс обращения с отходами и метод очистки оборудования должны соответствовать фактической смеси материалов.
Материалы, содержащие покрытия, клеи, смолы, пленки или пластиковые слои, могут образовывать пыль, которая ведет себя иначе, чем отходы необработанной массивной древесины. Мелкие частицы могут быстрее загрязнять фильтры, прилипать к поверхностям оборудования или осложнять раздельный сбор отходов. Проверка при выборе должна включать способы транспортировки, хранения, удаления отходов и предотвращения их повторного попадания в производственную зону. Ответ может влиять на выбор корпуса оборудования, доступа для очистки и схемы маршрутизации аспирации.
Для операций с потенциально горючей пылью оценка также должна учитывать применимые местные требования к опасностям, связанным с пылью, электрооборудованию, контролю источников воспламенения, взрывозащите, поддержанию чистоты и установке пылеуловителя. Требования различаются в зависимости от юрисдикции, материала и компоновки предприятия. Недостаточно, чтобы поставщик оборудования заявлял, что станок пригоден для деревообработки; покупатель должен установить, какие стандарты и правила на объекте применяются ко всему процессу, включая систему аспирации и обращения с отходами.
Документацию следует проверять с той же тщательностью, что и для другого критически важного с точки зрения безопасности оборудования. Полезные документы могут включать руководства по эксплуатации оборудования, спецификации соединений для аспирации, электротехническую документацию, инструкции по техническому обслуживанию, сведения о защитных ограждениях и любую доступную информацию о предполагаемом использовании оборудования с соответствующими материалами. Пробелы в документации не всегда являются доказательством низкой производительности оборудования, но они усложняют ввод в эксплуатацию, валидацию и будущие аудиты.
Смотрите дальше первоначальной эффективности улавливания
Новое оборудование может выглядеть чистым во время короткой демонстрации, поскольку кожухи не повреждены, фильтры чистые, воздуховоды не засорены, а условия обработки контролируются. Более важный вопрос заключается в том, останется ли эффективность сбора стабильной после регулярного производства, износа инструмента, переналадок операторами и многократных циклов очистки.
Долговечность компонентов аспирации заслуживает внимания. Тонкие ограждения, которые деформируются, шланги с недостаточной опорой, неудобные панели доступа и трудно заменяемые щеточные полосы могут со временем влиять на эффективность. Для оборудования, рассчитанного на непрерывную работу, доступ для обслуживания следует оценить до установки. Могут ли операторы безопасно удалять стружку? Может ли обслуживающий персонал осматривать внутренние каналы? Идентифицируемы ли и доступны ли изнашиваемые детали? Требует ли очистка снятия основных крышек или длительного простоя?
Состояние инструмента также влияет на образование пыли. Затупленные пильные диски, изношенные фрезы, неверные настройки подачи и неподходящие параметры обработки могут превращать стружку в более мелкие частицы и увеличивать нагрузку на систему сбора. Это не отменяет необходимости в хорошо спроектированной системе аспирации; напротив, это подчеркивает необходимость связывать эффективность контроля пыли с профилактическим обслуживанием и производственной дисциплиной.
Практический план ввода в эксплуатацию должен включать наблюдение в типичных производственных условиях, а не только испытания на холостом ходу. Обрабатывайте размеры панелей, типы материалов, схемы раскроя и скорости подачи, с которыми линия будет обычно работать. Проверяйте остаточную пыль на оборудовании, окружающем полу, поверхностях заготовок, секциях конвейера и последующем оборудовании. Оцените, приходится ли операторам использовать сжатый воздух для очистки, поскольку это может перераспределять мелкую пыль в рабочем пространстве, а не удалять ее.
Более надежная основа для сравнения поставщиков
Когда несколько станков предлагают сходную производительность обработки, конструкция контроля пыли может быть значимым отличительным фактором. Сравнение должно основываться на доказательствах, помогающих предприятию работать безопасно и стабильно: подробных требованиях к аспирации, видимых средствах сбора пыли, удобстве обслуживания, поддержке интеграции и готовности обсуждать эксплуатационные ограничения.
Поставщики деревообрабатывающего оборудования могут предлагать станки с различными уровнями стандартных ограждений, интерфейсов аспирации, дополнительных корпусов или автоматизации. Покупателю следует включать требования к контролю пыли в техническую спецификацию, а не оставлять их в качестве неформальных вопросов для обсуждения. Это дает отделам качества, безопасности, инженерии и производства общую основу для оценки предложений.
Наилучшим результатом выбора обычно является оборудование, потребности которого в аспирации понятны до поставки, точки сбора которого соответствуют задачам обработки, а требования к обслуживанию соответствуют производственной дисциплине на объекте. Для оборудования по обработке материалов внутренней отделки чистое производство редко достигается только одним компонентом. Оно является результатом совместимой конструкции оборудования, правильно рассчитанной инфраструктуры аспирации, дисциплинированной эксплуатации и проверок, продолжающихся после ввода оборудования в работу.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.