


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Соответствуют ли кромкооблицовочные станки для алюминиевых сотовых панелей требованиям сертификации безопасности ЕС?
Да — кромкооблицовочные станки для алюминиевых сотовых панелей могут соответствовать требованиям сертификации безопасности ЕС, однако соответствие не обеспечивается автоматически. Оно зависит от конструкции станка, интегрированных компонентов, способа реализации и проверки функций безопасности, а также от того, соответствует ли документация основным требованиям по охране здоровья и безопасности (EHSR) Директивы по машинам 2006/42/EC. В отличие от универсальных деревообрабатывающих кромкооблицовочных станков, оборудование для обработки алюминиевых сотовых панелей связано со специфическими эксплуатационными опасностями: более высокими скоростями подачи лёгких, но жёстких заготовок, повышенным риском прогиба или проскальзывания панелей при нанесении клея и обрезке, а также возможным образованием острых фрагментов кромки при торцевой обрезке или обработке углов. Для этого требуется целенаправленная интеграция средств безопасности, а не просто установка защитных ограждений.
Почему сертификации стандартного кромкооблицовочного станка недостаточно
Многие производители предполагают, что если базовая модель имеет маркировку CE для цельной древесины или MDF, она автоматически подходит для алюминиевых сотовых панелей. Это предположение технически неверно. Директива по машинам требует проводить оценку рисков для предусмотренного применения — а алюминиевые сотовые панели принципиально иначе ведут себя под воздействием усилий обработки. Их низкое отношение массы к площади поверхности означает, что под приводными роликами они ускоряются быстрее, что повышает риск выброса при отказе зажима или системы ведения. Их ячеистый сердечник также создаёт непредсказуемые схемы разрушения при фрезеровании или надрезании, образуя высокоскоростные частицы, которые стандартные поликарбонатные ограждения могут не полностью удержать. Станок, сертифицированный только для MDF толщиной 18 mm, по умолчанию не соответствует EHSR 1.2.3 (защита от механических опасностей) при подаче алюминиевых сотовых панелей толщиной 30 mm со скоростью 22 m/min.
Три обязательных уровня соответствия требованиям ЕС
Соответствие требованиям ЕС зависит от трёх взаимосвязанных уровней — каждый из них должен быть подтверждён, а не просто предполагаться:
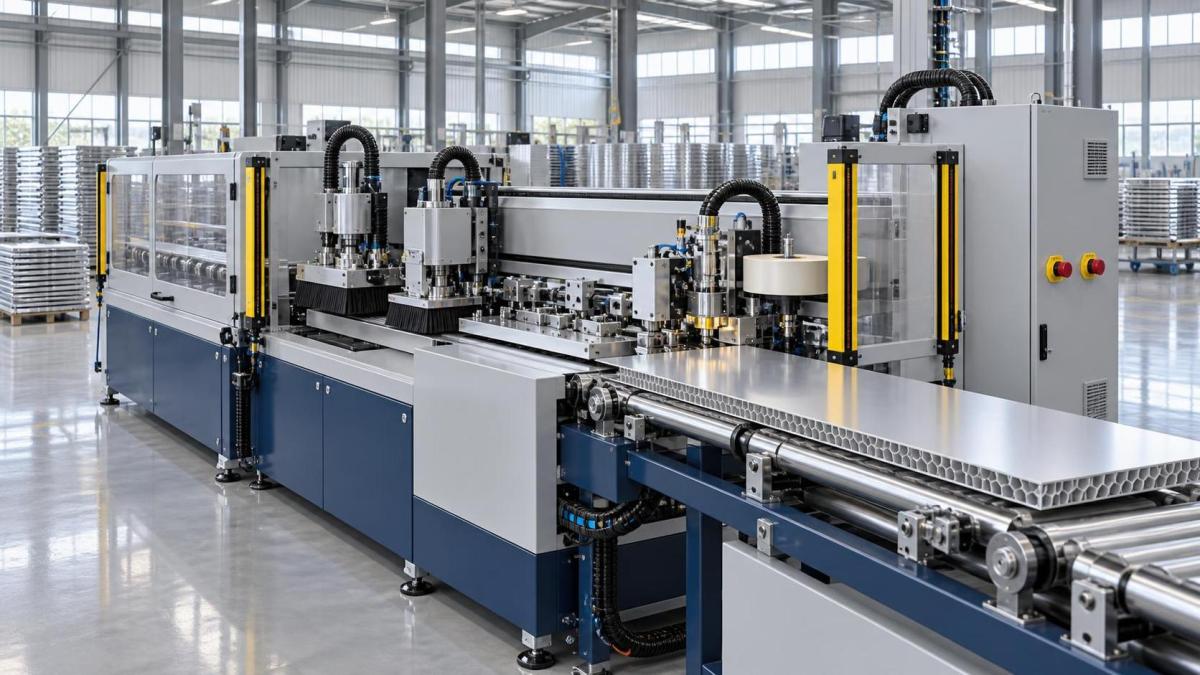
- Интеграция на уровне конструкции: Безопасность должна быть заложена в архитектуру станка, а не добавлена позднее. Это включает двухканальные контролируемые цепи аварийного останова (EN ISO 13850), световые завесы с минимальным разрешением ≤ 30 mm (EN ISO 13855), закрывающие все точки защемления между подающими ремнями и узлами предварительного фрезерования, а также роликовые приводы с ограничением крутящего момента для предотвращения резкого ускорения при заклинивании панели в процессе обработки.
- Прослеживаемость компонентов: Каждый критически важный для безопасности компонент — от модуля безопасности PLC (EN 62061 SIL2 или EN ISO 13849-1 PLd) до клапанов пневматического зажима — должен иметь действующие декларации соответствия CE. Использование несертифицированного сервопривода для узла торцевой обрезки, даже если основная рама сертифицирована, аннулирует всю декларацию.
- Документация для конкретного применения: Технический файл должен включать протоколы испытаний для точной конфигурации, используемой с алюминиевыми сотовыми панелями: подтверждение стабильности температуры клеевого бака при непрерывной 8-hour работе (для предотвращения теплового разгона), измерение шумового излучения на рабочем месте оператора (применяются ограничения EN ISO 7010:2014) и подтверждение эффективности интерфейса системы вытяжки при улавливании мелких частиц алюминия (а не только древесной пыли).
Где обычно возникает несоответствие
Три практических пробела часто срывают усилия по сертификации:
Во-первых, динамика подачи материала. Алюминиевые сотовые панели часто требуют вакуумной нижней опоры для предотвращения вибрации при нанесении клея на кромку. Если вакуумная система не оснащена контролируемыми датчиками давления и автоматической остановкой подачи при потере вакуума, это нарушает EHSR 1.2.1 (устойчивость и сопротивление опрокидыванию). Во-вторых, геометрия обрезки. Узлы торцевой обрезки с осциллирующими ножами создают иные профили кинетической энергии, чем вращающиеся фрезы. Органы по сертификации теперь регулярно запрашивают расчёты динамических усилий для движения каретки ножа — особенно при обрезке алюминиевых лицевых листов толщиной 3 mm поверх сотового сердечника. В-третьих, непрерывность электрического заземления. Алюминиевые панели проводят электрический ток. Если рама станка не соединена с землёй с сопротивлением ≤ 0.1 Ω (проверенным согласно EN 60204-1 §8.2.3), статический разряд или токи повреждения могут создавать дугу между направляющими рельсами, что создаёт риск воспламенения в среде с клеевым туманом.
Важные протоколы испытаний, а не только документация
Проверка третьей стороной имеет смысл только в том случае, если она отражает реальные условия эксплуатации. Соответствующая последовательность испытаний включает:
- Испытание динамической нагрузкой: подача 10 последовательных алюминиевых сотовых панелей размером 1200 × 2400 mm при максимальной номинальной скорости с контролем разброса крутящего момента роликов (должен оставаться в пределах ±7% от номинального значения).
- Проверка целостности ограждений: выстрел стальным снарядом массой 1.2 g со скоростью 12 m/s в боковые ограждения доступа — ударная прочность должна превышать требования EN 1010-1 Annex D для оборудования «среднего риска».
- Измерение времени срабатывания аварийного останова: от нажатия кнопки до полного срабатывания механического тормоза, измеряемое как на станции подачи, так и на станции обрезки — должно составлять ≤ 200 ms (EN ISO 13850).
- Тепловое картирование: инфракрасное сканирование клеевого бака, приводных двигателей и шкафа управления при непрерывной нагрузке — ни одна горячая точка не должна превышать температуру окружающей среды более чем на 65 °C.
Эти испытания не являются необязательными дополнениями. Они формируют доказательную основу Декларации соответствия ЕС. Пропуск любого из них — либо проведение их только на прототипах без повторной валидации после обновления программного обеспечения или изменения аппаратной части — делает заявление CE недействительным.
Эксплуатационные условия, требующие повторной оценки
Сертификация не является разовым мероприятием. Изменения в использовании станка могут потребовать частичной или полной повторной оценки. Например:
- Переход с полиуретанового (PUR) на термоплавкий клей меняет распределение тепловой нагрузки и требует обновлённого анализа тепловых опасностей.
- Добавление автоматизированного модуля скругления углов создаёт новые движущиеся части, требующие новой оценки рисков согласно EN ISO 12100:2018, Clause 6.
- Перемещение станка на объект с температурой окружающей среды ниже 5 °C влияет на время срабатывания пневматических клапанов и вязкость клея — оба фактора относятся к EHSR 1.1.5 (условия окружающей среды).
Производители часто упускают из виду, что само руководство пользователя является частью сертификации. В нём необходимо указывать минимальную толщину панели (например, «не подходит для панелей < 12 mm вследствие недостаточного усилия зажима»), перечислять совместимые типы клея с данными о температуре вспышки и определять требуемый расход воздуха вытяжки (m³/h) на станции обрезки, а не ограничиваться общей формулировкой «подключить к системе пылеудаления».
Что на практике означает «конструкция, соответствующая требованиям»
Это означает, что инженерные решения, принимаемые ещё на этапе проектирования, отражают ожидания ЕС, а не являются дооснащением. Примеры включают: размещение сопла нанесения клея таким образом, чтобы его нагревательный элемент был физически недоступен без снятия двух независимых крепёжных элементов; проектирование узла предварительного фрезерования так, чтобы регулировка глубины требовала специального инструмента (предотвращая случайное чрезмерное фрезерование); и прокладку всей управляющей проводки 24 V DC отдельно от кабелей двигателей 400 V AC во избежание электромагнитных помех, которые могут отключить реле безопасности. Это не эстетические решения — это прямые ответы на положения EN 60204-1 и EN ISO 13857.
В конечном итоге сертификация безопасности ЕС для кромкооблицовочных станков для алюминиевых сотовых панелей достижима — но только когда безопасность рассматривается как функциональное требование, встроенное в механическую конструкцию, электрическую архитектуру, логику управления и документацию, а не как административный шаг на заключительном этапе.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.