


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
300-мм окутывающий станок PUR: устранение расслоения кромок на панелях МДФ благодаря точному контролю нанесения клея
Расслоение кромок на панелях MDF — это не просто косметический дефект, а функциональная неисправность, вызывающая необходимость доработки, задержки отгрузок и увеличение уровня брака. Когда PUR-клей не обеспечивает стабильное склеивание по шву кромкооблицовки, первопричина редко заключается в самом клее. Чаще она связана с нестабильной толщиной клеевой плёнки, недостаточной температурой активации или неравномерным приложением давления во время цикла обёртывания — особенно на углах панелей и возле вырезов, где жёсткость материала снижается, а динамика подачи изменяется.
Обёртывающий станок PUR шириной 300mm решает эти задачи на механическом уровне — не только за счёт программной компенсации, а посредством интегрированных аппаратных систем управления, откалиброванных с учётом специфической теплопроводности, пористости поверхности и размерной стабильности MDF. В отличие от универсальных кромкооблицовочных станков, эта машина оснащена двухзонной системой нагрева клеевого бачка и роликового узла, обеспечивающей стабильность ±2°C по всей рабочей ширине 300mm. Такая точность важна: MDF поглощает тепло быстрее цельной древесины, но проводит его медленнее, поэтому локальное охлаждение в точке контакта с роликом может снизить вязкость клея ниже порога, необходимого для молекулярного сцепления. Контур обратной связи по температуре в реальном времени регулирует мощность нагревателей каждые 0.8 секунды, предотвращая холодные зоны без перегрева клея — известной причины преждевременной полимеризации и хрупких клеевых швов.
Стабильность нанесения клея также зависит от подготовки основы. Панели с остаточной пылью, восковыми загрязнениями или неоднородной степенью шлифования создают микрозазоры, нарушающие смачивание клеем. Хотя обёртывающий станок PUR шириной 300mm оснащён встроенной станцией очистки перед нанесением клея с регулируемым давлением щёток и вакуумным удалением пыли, её эффективность зависит от качества поверхности на предыдущих этапах. Например, если панель MDF была строгана надвухстороннем рейсмусовом станке с изношенными ножевыми головками, могут остаться малозаметные волнистые следы, невидимые невооружённым глазом, но достаточные для нарушения равномерного распределения клея. Такие станки, как модели MB204HL и MB206HL, обеспечивают допуск по толщине ±0.05mm при ширине до 610mm, однако даже такая точность предполагает правильную регулировку ножей и согласование скорости подачи — параметров, которые напрямую влияют на гладкость поверхности перед кромкооблицовкой.
Контроль давления не менее важен — и его часто неправильно понимают. Многие операторы полагают, что увеличение усилия прижима улучшает склеивание. В действительности избыточное давление выдавливает PUR-клей из соединения, снижая когезионную прочность и образуя тонкие, прерывистые клеевые швы, подверженные проникновению влаги. Обёртывающий станок PUR шириной 300mm использует прижимные ролики с сервоприводом и программируемыми профилями усилия: более низкое давление (1.2–1.8 bar) при первоначальном контакте позволяет клею проникнуть в поры, затем давление повышается (2.4–3.0 bar) только через 1.2 секунды, когда клей достигает оптимального открытого времени. Эта последовательность соответствует двухэтапному отверждению PUR — сначала физическому схватыванию, затем химическому сшиванию — и предотвращает преждевременное сжатие до достижения клеем необходимой липкости.
Изменчивость материала дополнительно усложняет обеспечение стабильности. Плотность MDF отличается между партиями — даже у одного поставщика — и влияет как на тепловую массу, так и на скорость поглощения клея. Панели с более высоким содержанием лигнина имеют меньшую пористость и требуют несколько большего времени активации; панели с повышенным содержанием мелких волокон поглощают больше клея, что требует более точного контроля клеевой плёнки. Интерфейс оператора станка позволяет сохранять предустановки для конкретных материалов — не только температуру и скорость, но и объём клея на погонный метр (регулируемый с шагом 0.05 ml), длительность контакта с роликом и задержку охлаждения после прессования. Это не универсальные настройки: они основаны на подтверждённых эксплуатационных данных более чем 1,200 производственных циклов в применениях для мебели, шкафов и архитектурных панелей.
Механическое выравнивание играет незаметную, но решающую роль. Неправильно выровненные подающие ленты вызывают боковое смещение при обёртывании, создавая сдвиговое напряжение в клеевом шве. Обёртывающий станок PUR шириной 300mm использует лазерное направление движения ленты с автоматической повторной калибровкой натяжения каждые 4 часа работы, выявляя и корректируя отклонения до того, как они накопятся до уровня, способного нарушить целостность кромки. Аналогично, параллельность клеевого ролика относительно поверхности панели должна сохраняться в пределах 0.08mm по всей его длине. Заводская калибровка использует оптическую проверку плоскостности, а не только контроль индикатором часового типа, поскольку тепловое расширение в течение продолжительных смен может деформировать крепления роликов, если монтажные поверхности недостаточно жёсткие.
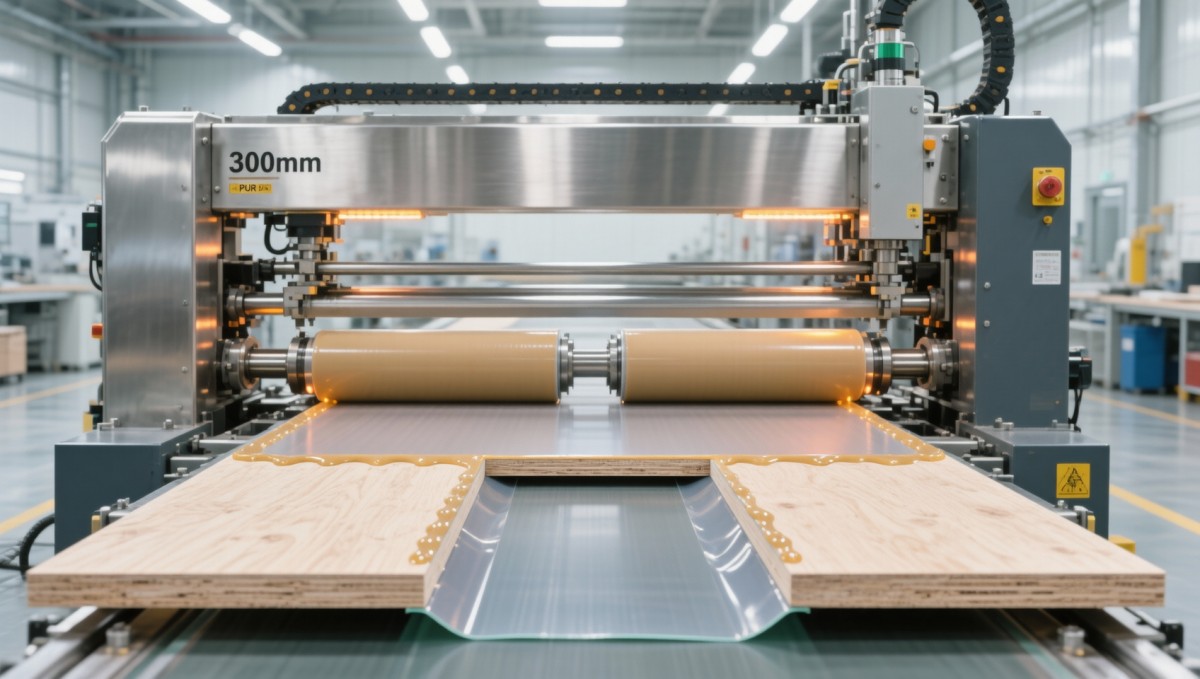
Выбор клея остаётся переменной величиной, однако станок помогает управлять ею. Хотя PUR-клеи отличаются вязкостью, открытым временем и чувствительностью к влаге, система подачи клея станка изолирует эти различия, контролируя три независимых параметра: температуру нанесения (95–125°C), зазор ролика (0.12–0.35mm) и время выдержки (0.8–2.4 секунды). Это отделяет поведение клея от производительности станка: быстросхватывающийся клей не требует снижения скорости подачи, если увеличить время выдержки; состав с высокой вязкостью надёжно работает при совместной оптимизации температуры и зазора. Операторам не нужно запоминать технические паспорта клеев — они выбирают предварительно загруженные профили, проверенные по техническим бюллетеням ведущих поставщиков.
Обращение с деталями после нанесения также влияет на риск расслоения. Даже при идеальном склеивании преждевременное штабелирование или механическая нагрузка до полного отверждения — обычно 24–48 часов для PUR — могут вызвать микротрещины. В станок интегрирована программируемая зона охлаждения с принудительной циркуляцией воздуха, синхронизированная с экзотермическим пиком клея, что снижает внутреннее напряжение и ускоряет первоначальное схватывание без ущерба для конечной прочности соединения. Панели выходят из станка с температурой поверхности в диапазоне 38–42°C, что минимизирует тепловой удар при перемещении в зоны выдержки при температуре окружающей среды.
Практическая проверка показывает измеримый эффект: предприятия, сообщавшие об уровне расслоения >3.2% до установки, снизили его до ≤0.4% в течение двух недель после ввода в эксплуатацию без изменения поставщика клея или источника панелей. Улучшение было достигнуто не за счёт «лучшего клея» или «более жёстких допусков», а благодаря устранению неконтролируемых переменных в самом процессе обёртывания: нестабильного нагрева, неравномерного давления и некалиброванного времени выдержки. В то время как другие станки рассматривают кромкооблицовку как одноэтапную операцию, этот обёртывающий станок PUR шириной 300mm разделяет её на отдельные, контролируемые и регулируемые фазы, каждая из которых связана с измеряемым физическим параметром, влияющим на целостность соединения.
Процедуры технического обслуживания также отличаются. Ежедневные проверки сосредоточены на чистоте клеевого бачка и состоянии поверхности роликов — не только на визуальном осмотре, но и на тактильной проверке с использованием стандартизированной абразивной бумаги для выявления микроцарапин, удерживающих остатки клея. Еженедельная калибровка включает проверку времени отклика термопар по эталонным датчикам и контроль стабильности крутящего момента серводвигателя во всём диапазоне давления. Это не абстрактные процедуры: они разработаны с учётом наблюдаемых режимов отказа, таких как периодическое расслоение, начинающееся на торцах панелей, которое напрямую связано со схемами износа роликов, а не с изменением партии клея.
В конечном счёте устранение расслоения кромок MDF заключается не в усложнении процесса, а в устранении неопределённости. Каждая регулировка обёртывающего станка PUR шириной 300mm соответствует физическому свойству взаимодействия системы «материал—клей». Температура соответствует температуропроводности MDF. Профили давления соответствуют реологической кривой PUR. Время выдержки соответствует скорости диффузии влаги через основу. Когда операторы понимают эти взаимосвязи не как теоретические понятия, а как практические инструменты управления, они перестают реагировать на симптомы и начинают контролировать причины.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.