


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Поддержка при установке деревообрабатывающего оборудования: контрольный список пусконаладки мебельных линий
Мебельная линия может быть механически укомплектована и при этом не выдержать первую неделю производства. Обычные причины — не критические неисправности оборудования: незавершенная система аспирации, нестабильная подача сжатого воздуха, отсутствие материала для калибровки, поспешная передача работ между монтажниками и техническими специалистами или операторы, которых просят запускать рецептуры, еще не прошедшие проверку. Для руководителя проекта поддержка при установке деревообрабатывающего оборудования должна рассматриваться как контролируемый процесс пусконаладки, а не как услуга в день поставки.
Практический критерий прост: способна ли линия изготавливать типовые детали с запланированной производительностью, при безопасном потоке материалов, приемлемом качестве, зафиксированных настройках и наличии команды, способной устранять обычные перебои? Если ответ отрицательный, проект все еще находится на этапе пусконаладки, независимо от того, включено ли питание каждого станка.
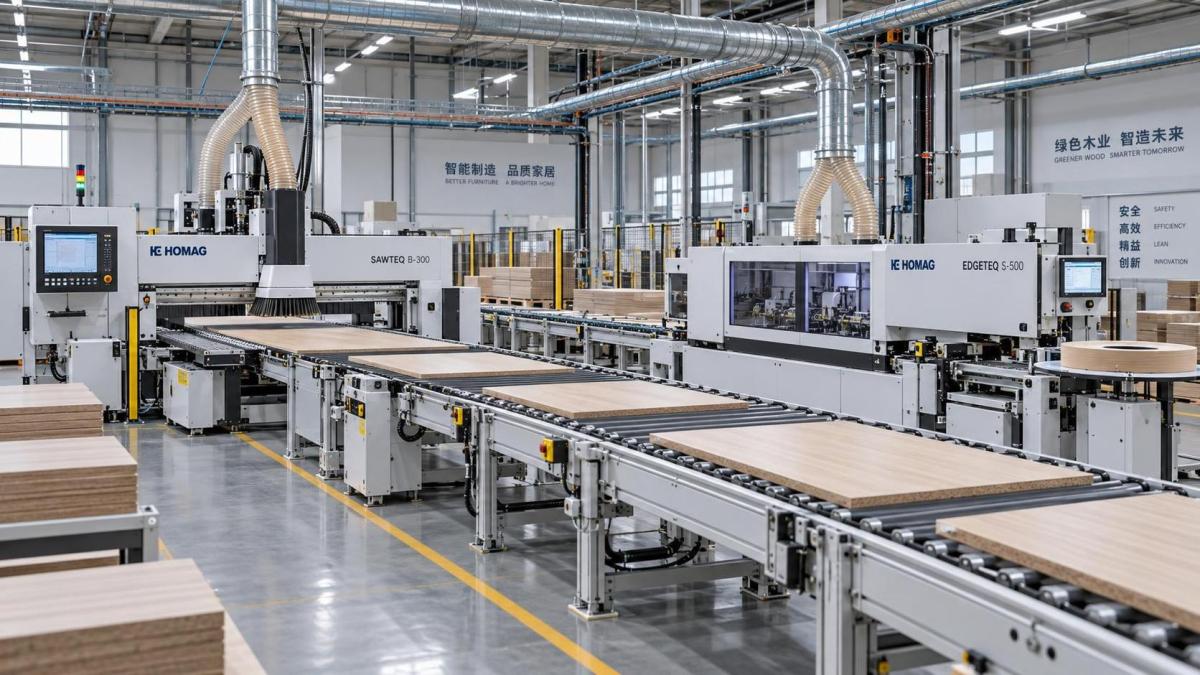
Мебельные линии создают зависимости, которые легко недооценить. Ячейка раскроя с ЧПУ влияет на производительность кромкооблицовывания; качество реза форматно-раскроечного станка влияет на точность последующей обработки; качество шлифования может выявить проблемы, возникшие еще на этапе подготовки плит. Поддержка при монтаже наиболее эффективна, когда она следует этому производственному потоку, а не рассматривает каждый станок как изолированный объект.
Начните с ответственного за пусконаладку и общего плана приемки
До прибытия оборудования назначьте со стороны покупателя одного человека для координации решений по строительным работам, инженерным коммуникациям, производству, техническому обслуживанию, безопасности, ИТ — где это применимо — и поставщику оборудования. Это не означает, что один руководитель должен решать каждый технический вопрос. Это означает, что должен быть один очевидный ответственный за приоритеты, открытые вопросы, сроки и эскалацию проблем.
План пусконаладки должен определять не только дату монтажа. В нем следует указать, что считается завершением механического монтажа, какие условия позволяют подать электропитание, какие образцы продукции будут использоваться для испытаний, кто может утверждать изменения и какие доказательства требуются перед передачей оборудования. Без этого соглашения команды часто объявляют об успехе на разных этапах: монтажники могут считать станок установленным и подключенным, в то время как производство ожидает товарные мебельные компоненты.
Для мебельной линии критерии приемки должны быть привязаны к планируемому ассортименту продукции. Например, линию, предназначенную для производства корпусов шкафов, следует испытывать на размерах плит, материалах, типах кромки, схемах сверления и допусках, которые важны в ежедневной работе. Обычная тестовая плита доказывает лишь возможность движения. Она не доказывает готовность настроек станка, инструмента, аспирации, обработки материалов и рабочего процесса операторов к производству.
Полезный пакет документов по пусконаладке обычно включает:
- Планировочные чертежи с указанием расположения станков, сервисных зазоров, путей подачи и выхода материала, зон операторов и доступа для технического обслуживания.
- Матрицу ответственности, охватывающую разгрузку, позиционирование, электромонтажные работы, подключения воздуха и аспирации, анкеровку, ввод программного обеспечения, проверки безопасности и присутствие операторов.
- График инженерных коммуникаций с указанием требуемых точек подключения и стороны, ответственной за проверку каждой из них.
- Процесс ведения перечня замечаний с ответственным лицом, сроком, статусом и влиянием на пусконаладку для каждого нерешенного вопроса.
- План испытаний, основанный на типовых производственных деталях, а не на удобном демонстрационном образце.
- Пакет передачи, включающий руководства, электрические схемы, резервные копии параметров, информацию о запасных частях, требования к техническому обслуживанию и записи об обучении.
Поддерживайте этот пакет документов в актуальном состоянии в ходе проекта. Папка, составленная после запуска, может документировать монтаж, но не может управлять им.
Проверьте готовность площадки до прибытия технических специалистов
Готовность площадки — это этап, на котором теряются многие графики пусконаладки. Технические специалисты по оборудованию могут отрегулировать станок, но они не должны ждать затвердевания пола, расширения проемов, завершения силовых шкафов или изготовления воздуховодов аспирации. Каждая задержка сокращает время, доступное для калибровки и производственных испытаний, то есть этапов, на которых обычно выявляются существенные проблемы.
Состояние пола требует особого внимания. Тяжелое оборудование для обработки плит, автоматические подающие устройства, возвратные конвейеры и шлифовальные станки требуют предусмотренной ровности и несущей способности по всей рабочей площади, а не просто пола, который визуально кажется ровным. Неравномерная опора может усложнить выравнивание и способствовать проблемам с повторяемостью. До окончательного позиционирования проверьте места анкеровки, встроенные коммуникации, дренажные каналы и деформационные швы. Станок, перемещенный после выравнивания, может потребовать повторного выполнения этого процесса.
Перемещение материалов следует рассматривать столь же серьезно, как и размещение станков. Проверьте маршрут от разгрузки до зоны складирования, от зоны складирования до первого станка и между каждым основным процессом. Учтите пространство для разворота вилочных погрузчиков, тележек для плит, вакуумных подъемников и сбора отходов. Планировка может соответствовать размерам, но при этом вынуждать операторов пересекать пути конвейеров, переносить плиты в обход ограждений или складировать незавершенную продукцию в зоне безопасности.
Доступ также включает пространство над оборудованием. Воздуховоды, кабельные лотки, освещение, спринклерные системы и зона действия крана могут конфликтовать с загрузочными рамами, дверями для технического обслуживания, точками подъема и оборудованием для перемещения листовых материалов. По возможности устраните эти конфликты по монтажным чертежам поставщика до отгрузки. Устранение конфликта над оборудованием после его установки часто занимает больше времени и вызывает больше сбоев, чем ожидается.
Инженерные коммуникации — это производственные ресурсы, а не завершающие строительные работы
Электропитание, сжатый воздух, аспирация и в некоторых случаях сетевое подключение необходимо вводить в эксплуатацию как системы. Подключить станок к доступной коммуникации недостаточно. Коммуникация должна соответствовать рабочим требованиям станка в условиях, создающих пиковую нагрузку.
Электропитание
Сверьте требуемые напряжение, частоту, схему фаз, защитные устройства, сечение кабелей, заземление и схему отключения с документацией на станок. Проверьте направление вращения до запуска двигателей, для которых оно важно. Электрические шкафы должны быть доступны, правильно маркированы и защищены от строительной пыли и влаги. Если несколько станков запускаются под централизованным управлением, рассмотрите последовательность запуска и влияние нагрузки совместно с ответственной электротехнической командой.
Проблемы качества электропитания могут проявляться в виде периодических сбоев приводов, ошибок связи, ложных срабатываний защиты или нестабильной производительности. Такие симптомы легко ошибочно отнести к дефектам станка. При необходимости диагностики фиксируйте параметры питания на раннем этапе, а не полагайтесь на однократное измерение, сделанное при простое оборудования.
Сжатый воздух
Потребность в воздухе часто недооценивают, поскольку каждый исполнительный механизм по отдельности кажется небольшим. На мебельной линии зажимы, пневматические упоры, устройства смены инструмента, воздушные сопла очистки и устройства перемещения могут создавать резкие изменения потребления. Проверяйте давление на входе в станок во время активных циклов, а не только в компрессорной. Проверьте фильтрацию, удаление влаги, прокладку шлангов, утечки и доступ к запорным устройствам. Загрязнение водой или маслом может не остановить пусконаладку немедленно, но способно сократить срок службы клапанов и повлиять на стабильность работы.
Аспирация
Аспирацию следует проверять во время распила, фрезерования, обработки кромок или шлифования материалов, которые линия фактически будет обрабатывать. Диаметр воздуховодов, конструкция ответвлений, логика шиберных заслонок, баланс воздушного потока, производительность системы сбора и удаление стружки — все это влияет на работу. Недостаточная аспирация — это больше, чем вопрос чистоты. Она может ухудшать качество реза, надежность датчиков, видимость для операторов, управление пожарными рисками и способность поддерживать работу линии без повторяющихся остановок для очистки.
Не принимайте «вентилятор работает» за испытание аспирации. Проверяйте накопление материала вокруг кожухов станка, внутри шкафов, где это разрешено, в точках передачи и на готовых компонентах. Убедитесь, что сбор пыли остается эффективным при одновременной работе нескольких подключенных станков.
Выполняйте монтаж последовательно, затем выравнивайте по производственному потоку
Крупные станки обычно устанавливают первыми, затем монтируют конвейеры, подключения аспирации, ограждения, электроснабжение и выполняют окончательное выравнивание. Последовательность должна отражать физические зависимости линии. Возвратный конвейер невозможно корректно выровнять, если подключенный кромкооблицовочный станок все еще перемещается. Систему загрузки невозможно калибровать, пока не стабилизированы ее базовые позиции, зоны безопасности и высота передачи на последующее оборудование.
Механический монтаж должен включать проверки, которые часто подразумеваются, но не фиксируются: ориентацию станка, уровень, состояние анкеров, выравнивание соединений, высоту конвейера, зазор передачи, положение датчиков, зазоры ограждений, разгрузку натяжения кабелей и шлангов, точки смазки и доступ к изнашиваемым деталям. Для взаимосвязанного оборудования проверьте передачу деталей при наименьших, наибольших, самых узких и самых широких предусмотренных условиях заготовки. Передача, которая работает с одной тестовой панелью, может вызвать заклинивание или перекос заготовки другого формата.
Выделите достаточно времени для точной регулировки. На форматно-раскроечных станках, раскроечных фрезерных станках с ЧПУ, сверлильных центрах, кромкооблицовочных станках, широколенточных шлифовальных станках и автоматизированных системах перемещения качество настройки влияет на качество выпускаемой продукции и возможность восстановления работы. Поспешное выравнивание ради начала пробного производства может создать ложное ощущение прогресса: линия работает, но операторы компенсируют проблемы ручными регулировками, которые позднее становятся незадокументированной практикой.
На этом этапе требуйте от технических специалистов и внутренней службы технического обслуживания определить сервисные задачи, которые потребуются после передачи оборудования. Они должны уметь находить точки смазки, заменять изнашиваемые компоненты, сбрасывать обычные аварийные сигналы, безопасно изолировать источники энергии, очищать доступные зоны и отличать обычную регулировку от случая, требующего поддержки поставщика. Поддержка при монтаже имеет ограниченную ценность, если эти знания уходят вместе с пусконаладочной бригадой.
Проводите испытания поэтапно, а не стремитесь сразу к полной скорости линии
Пусконаладка становится надежнее, когда испытания переходят от стабильных отдельных функций к связанному производству. Начните с цепей безопасности, осей, датчиков, перемещения материалов и ручных движений. Затем протестируйте каждый станок с предусмотренными для него материалом и инструментом. Только после стабилизации работы отдельного оборудования команда должна пытаться обеспечить полный поток линии и запланированное время цикла.
Такой поэтапный подход упрощает локализацию неисправностей. Если панель правильно входит в станок с ЧПУ, но поступает на кромкооблицовочный станок со смещением, команда может проверить интерфейс передачи, настройки конвейера, логику ориентации детали и поведение материала, не подвергая сомнению работу всей линии одновременно.
Испытательные детали должны представлять сложные условия запланированного ассортимента, а не только самые простые. При необходимости включайте малые и большие панели, узкие полосы, детали со схемами сверления, различные кромочные материалы, распространенные толщины плит и компоненты, требующие высокого качества визуальной отделки. По возможности используйте плиты, покрытия, клеи и инструмент производственного качества. Замена их на более простые материалы может скрыть проблемы со сколами, приклеиванием кромки, следами шлифования, улавливанием пыли или стабильностью подачи.
Фиксируйте доказательства в ходе испытаний. Записывайте выбранные программы, идентификаторы инструмента, смещения, настройки давления, настройки температуры, где применимо, скорости подачи, события аварийных сигналов, причины брака и ручные вмешательства. Утверждение первой детали должно включать размерные и визуальные проверки, соответствующие изделию, но также должно документировать способ получения утвержденного результата. Иначе первая смена после отъезда технических специалистов может потратить часы на восстановление уже работавшей настройки.
Обучайте принятию решений, восстановлению работы и техническому обслуживанию
Обучение операторов не должно заканчиваться функциями запуска, остановки и аварийной остановки. Мебельное производство предполагает частые изменения размеров панелей, материалов, состояния инструмента, рецептур и требований к кромке. Операторы должны понимать, как выглядит нормальная настройка, какие проверки необходимо завершить перед запуском и когда отклонение результата должно инициировать техническое обслуживание или пересмотр процесса.
Разделяйте обучение по ролям. Операторам необходимы знания о последовательностях работы, проверках качества, безопасной загрузке и выгрузке, процедурах очистки и базовом реагировании на аварийные сигналы. Персоналу технического обслуживания требуется более глубокое обучение по смазке, пределам регулировки, диагностике неисправностей, резервному копированию, электрической и пневматической изоляции, а также рекомендуемым запасным частям. Руководители должны понимать производственные ограничения, определяющие реалистичность графика: время прогрева или настройки, практику смены инструмента, интервалы очистки, плановое техническое обслуживание и порядок восстановления после остановки.
Обучение становится эффективнее, когда используются собственные детали и производственные программы покупателя. Попросите операторов выполнить полную настройку, изготовить деталь, проверить ее и восстановить работу после контролируемого прерывания в присутствии технического специалиста. Одно лишь наблюдение может скрыть неуверенность. Практическая работа под наблюдением показывает, где необходимо улучшить инструкции, именование программ, подготовку материалов или передачу информации между сменами.
Завершайте пусконаладку, сохраняя видимость открытых вопросов
Практическая передача оборудования не требует устранения каждого незначительного пункта до начала производства. Она требует, чтобы оставшиеся пункты были понятны, закреплены за ответственными лицами и отделены от вопросов, влияющих на безопасность, качество, производительность или надежность оборудования. Не допускайте, чтобы серьезные дефекты скрывались в длинном общем перечне замечаний.
Перед завершением этапа монтажа убедитесь, что утвержденные рабочие настройки сохранены, резервные копии программного обеспечения и параметров хранятся в доступном месте, электрические и пневматические схемы соответствуют установленному состоянию, а у графика технического обслуживания есть назначенный ответственный. Проверьте первоначальные расходные материалы и критически важные запасные части с учетом планируемой загрузки линии и срока пополнения запасов. Отсутствие фрезы, ленты, датчика или пневматического компонента может превратить небольшую проблему после запуска в длительную остановку.
Лучший показатель эффективной поддержки при установке деревообрабатывающего оборудования — не формальное подписание акта. Это производственная команда, способная безопасно запустить линию, стабильно производить определенные мебельные компоненты, диагностировать обычные отклонения и предоставлять поставщику точную информацию, когда требуется более глубокая поддержка. Такой результат зависит от подготовки до поставки, дисциплинированных испытаний во время пусконаладки и передачи оборудования, построенной вокруг того, как линия будет фактически работать.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.