


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Когда консультации по производственному процессу окупаются при модернизации деревообработки
Когда консультации по производственным процессам окупаются при модернизации деревообработки
Модернизация деревообрабатывающего оборудования может выглядеть простой задачей в коммерческом предложении: заменить старый форматно-раскроечный станок, добавить кромкооблицовочный станок, установить станок с ЧПУ для нестинга или автоматизировать перемещение материалов. Однако сложность редко заключается в выборе станка из каталога. Важно определить, устранит ли этот станок производственное ограничение, которое действительно приводит к финансовым потерям предприятия.
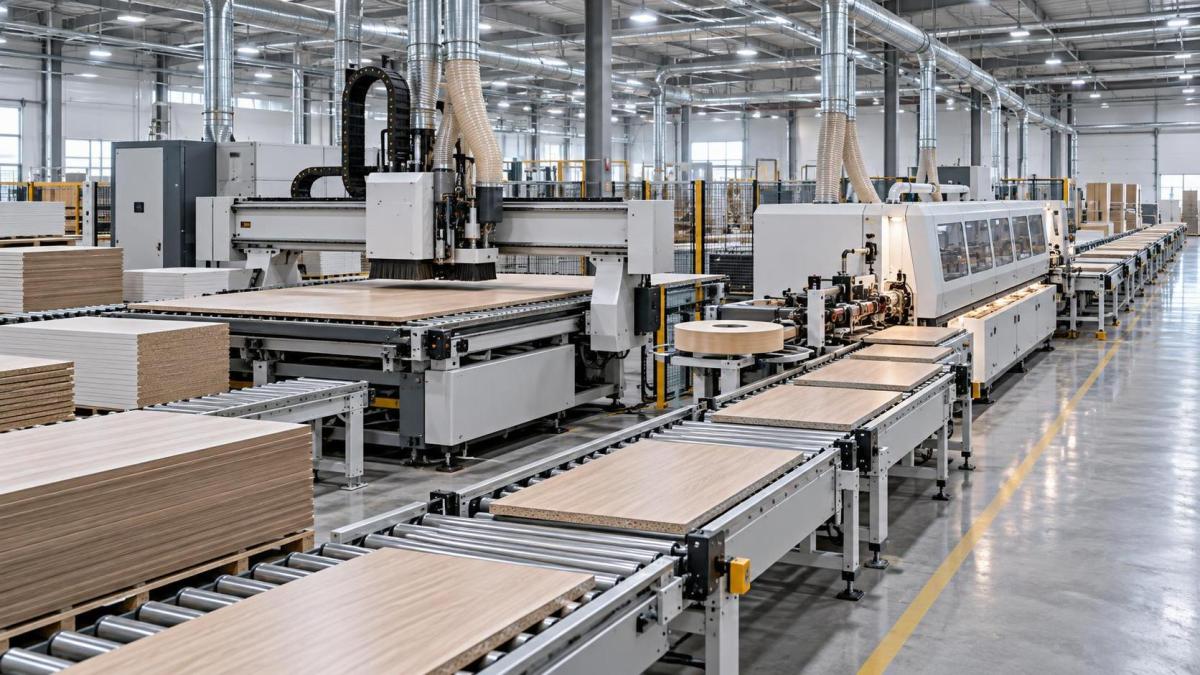
Именно здеськонсультации по производственным процессам в деревообработке приобретают коммерческую ценность. При правильном подходе они начинаются не с предпочтительной модели станка, а с фактического маршрута плиты, панели, детали двери или мебельного элемента по предприятию: приемка, хранение, раскрой, механическая обработка, облицовывание кромок, сверление, шлифование, сборка, контроль, упаковка и отгрузка.
Для лица, принимающего бизнес-решения, консультация окупается тогда, когда она предотвращает превращение капитальных вложений в дорогостоящее временное решение. Более быстрый станок на одном участке может создать очередь на следующем. Высокоавтоматизированную систему может быть сложно обосновать при небольших размерах заказов и ежедневном изменении конструкций. И наоборот, умеренное улучшение точности раскроя, аспирации, контроля инструмента или потока заготовок иногда позволяет сократить больше потерь, чем значительно более крупные инвестиции в оборудование.
Главный вопрос заключается не в том, «Какой деревообрабатывающий станок является самым новым?», а в том, «Что сегодня ограничивает нашу прибыльную производительность и какое изменение устранит это ограничение, не создав другого?»
Проблема модернизации обычно является проблемой процесса
Многие деревообрабатывающие предприятия замечают симптомы прежде, чем выявляют причину. Операторы работают сверхурочно, но отгрузки всё равно задерживаются. Участок раскроя кажется загруженным, в то время как линия облицовывания кромок ожидает детали. Количество переделок при сверлении или сборке увеличивается. Готовая продукция занимает ценную производственную площадь, поскольку упаковка не успевает за выпуском. Руководство может прийти к выводу, что наиболее очевидно перегруженному участку требуется еще один станок.
Иногда этот вывод верен. Однако часто он неполон.
Рассмотрим производителя корпусной мебели, для которого форматно-раскроечный станок стал источником задержек. Его замена может быть целесообразной, но консультация сначала должна выяснить причины задержек. Действительно ли станку не хватает производительности по раскрою? Не приходится ли многократно перемещать листы из-за неудачного расположения склада? Не выпускаются ли карты раскроя партиями, создавая пики нагрузки и периоды простоя? Не тратят ли операторы слишком много времени на проверку размеров из-за нестабильных допусков на последующем сверлении? Не настолько ли различается качество материала, что реальной проблемой становятся время наладки и отбраковки?
Эти вопросы влияют на то, какое оборудование следует приобрести. Например, высокопроизводительный пильный центр решает иную проблему, чем более оптимизированный процесс раскроя, идентификация деталей по штрихкоду, дополнительное решение для разгрузки или пересмотренная планировка. Покупка до понимания производственного потока может на годы закрепить за предприятием неверное решение.
В мебельном производстве узкие места также меняются. Предприятие может установить более быстрый фрезерный станок с ЧПУ, а затем обнаружить, что следующими ограничениями становятся ручная загрузка, сортировка деталей, обработка кромок или установка фурнитуры. Это не аргумент против автоматизации. Это аргумент в пользу рассмотрения всего производственного маршрута до принятия решения о месте применения автоматизации.
Что должна включать полезная консультация
Практическая оценка — это не типовой обход предприятия с последующей рекомендацией наиболее сложной линии. Она должна учитывать ассортимент продукции, характер выпуска, доступные трудовые ресурсы, плитные материалы, требования к отделке, производственные площади и возможности технического обслуживания.
Первым шагом обычно является картирование текущего процесса на основе типовых заказов, а не идеализированной производственной последовательности. Стандартный заказ на кухонные шкафы может значительно отличаться от индивидуальной мебели для приемных зон, гостиничной корпусной мебели, дверей из массива или серийно выпускаемых шкафов-купе. Единичные заказы требуют частой смены наладки. Повторяющиеся работы могут оправдывать более тесную автоматизацию и интеграцию данных. Предприятию, производящему и то и другое, необходимо осознанно решить, какие работы должны выполняться на каком оборудовании.
Консультация также должна отделять время машинного цикла от общего времени производства. Станок может быстро раскраивать или сверлить, но заготовку всё равно необходимо загрузить, выровнять, маркировать, проверить, уложить в штабель, переместить и передать на следующую операцию. Если операторы ждут погрузчики, ищут панели или вручную сортируют смешанные детали, заявленная скорость станка отражает лишь часть картины.
Потерям качества следует уделять такое же внимание, как и объему выпуска. Сколы на кромках ламинированных материалов, нестабильное расположение отверстий, неточные размеры панелей, некачественное нанесение клея, различия в шлифовании и повреждения при перемещении — всё это имеет стоимость, выходящую за пределы забракованной детали. Они потребляют трудовые ресурсы, нарушают графики, требуют дополнительных материалов и могут задерживать окончательную сборку. Анализ процесса должен выявлять места возникновения дефектов, а не только места их обнаружения.
Откуда обычно формируется финансовая отдача
Отдачу от модернизации деревообрабатывающего производства часто рассматривают с точки зрения экономии труда. Трудовые затраты важны, но редко являются единственным финансовым фактором. Более убедительное экономическое обоснование может складываться из сочетания меньшего количества отходов, сокращения переделок, более коротких сроков выполнения заказов, более стабильного качества, снижения зависимости от одного высококвалифицированного оператора и повышения выхода материала.
Выход материала особенно важен при обработке плит. Когда листовые материалы дороги или их цены нестабильны, планы раскроя, потери на обрезках, повторное изготовление и поврежденные панели могут существенно влиять на маржинальность. Подходящее решение для раскроя может повысить стабильность, но его ценность зависит от размеров панелей на предприятии, структуры заказов, требований к нестингу, политики использования остатков и дисциплины управления производственными данными. Универсальной «лучшей» конфигурации оборудования не существует.
Простои — еще одна область, в которой отделам закупок следует смотреть дальше закупочной цены. Более дешевый станок может оказаться дорогостоящим, если запасные части сложно получить, техническая поддержка работает медленно или для обычных регулировок требуется внешнее вмешательство. С другой стороны, сложная автоматизированная система может создавать требования к обслуживанию, к которым предприятие пока не готово. Правильный уровень технологий — это тот, который бизнес способен надежно эксплуатировать, а не просто тот, который выглядит наиболее передовым на демонстрации.
Поэтому анализ инвестиций на основе консультации должен включать полную стоимость владения: подготовку к установке, требования к электроснабжению и пневматике, где это применимо, совместимость с системой аспирации, инструмент, потребности в программном обеспечении или программировании, обучение операторов, регламенты технического обслуживания, планирование запасных частей и ожидаемые производственные перебои в период пусконаладки. Эти затраты не делают модернизацию непривлекательной; они делают бюджет реалистичным.
Когда консультация наиболее оправдана
Не каждая покупка оборудования требует масштабного исследования производственного процесса. Замена станка на аналогичный с привычными характеристиками может потребовать только тщательной технической проверки. Консультация становится более ценной, когда решение меняет способ перемещения работ по предприятию.
Она особенно полезна, когда предприятие переходит от ручного или полуавтоматического производства к обработке с ЧПУ; расширяет ассортимент новой мебельной категорией; сталкивается с повторяющимися претензиями к качеству; объединяет несколько операций в одном станке; переносит мастерскую; или планирует линию, на которой несколько станков должны работать совместно. В таких ситуациях неудачное взаимодействие между станками может подорвать эффективность в остальном обоснованной покупки.
То же относится к ситуациям, когда компания испытывает давление из-за необходимости предлагать более короткие сроки поставки. Более быстрое производство не всегда является ответом. Если информация о заказе поступает поздно, чертежи меняются после выпуска в производство или детали невозможно правильно идентифицировать после обработки, увеличение скорости оборудования может лишь привести к росту незавершенного производства. Анализ процесса позволяет выявить, является ли ограничение операционным, техническим или административным.
Для владельцев и руководителей в этом состоит практическая ценность консультации: она проверяет предположения до вложения капитала. Она может показать, что наилучшим решением является крупная покупка оборудования, поэтапная модернизация, изменение планировки, улучшение технического обслуживания или иной метод производственного планирования. Иногда наиболее ценная рекомендация заключается в том, чтобы отложить покупку станка до создания условий для его правильного использования.
Вопросы, которые следует задать поставщику оборудования до принятия обязательств
Поставщик должен быть способен обсуждать производственный процесс, а не только характеристики отдельных станков. Перед подписанием заказа разумно спросить, как предлагаемое оборудование вписывается в существующий рабочий процесс, какая информация необходима для подтверждения совместимости и какие предположения в предложении еще необходимо проверить на объекте.
Полезные вопросы включают:
- Какое текущее узкое место, как ожидается, устранит этот станок и на чем основан такой вывод?
- Какие размеры продукции, материалы, типы кромок, схемы обработки и объемы производства необходимо подтвердить до окончательной конфигурации?
- Что произойдет до и после новой операции, когда новый станок начнет работать в предусмотренном темпе?
- Какие условия на объекте, инженерные коммуникации, меры безопасности и требования к аспирации необходимо проверить до установки?
- Какое обучение, профилактическое обслуживание, расходные материалы и поддержка по запасным частям потребуются после пусконаладки?
- Можно ли реализовать инвестиции поэтапно, чтобы предприятие извлекло опыт из первого изменения до перехода к следующему?
Четкие ответы не гарантируют идеальный проект, но расплывчатые ответы являются предупреждающим признаком. Поставщик, который сразу рекомендует максимально возможную конфигурацию, не спрашивая о чертежах, потоке материалов, вариативности продукции или ожиданиях по сервису, еще не решает фактическую проблему заказчика.
Выбор партнера, способного поддерживать линию после поставки
Деревообрабатывающее оборудование не является разовой сделкой. Его ценность на протяжении многих лет определяется качеством настройки, знакомством операторов с оборудованием, решениями по инструменту, дисциплиной технического обслуживания, наличием запасных частей и доступом к технической поддержке при прерывании производства.
Qingdao Zhongding Machinery Co., Ltd. прошла путь от небольшой мастерской до производителя и экспортера, специализирующегося на деревообрабатывающем оборудовании и комплексных производственных решениях. Обладая более чем двадцатилетним отраслевым опытом, компания работает с производителями мебели, деревообрабатывающими мастерскими и промышленными производственными линиями на различных рынках. Этот опыт наиболее важен, когда он применяется к практическим деталям производственного маршрута заказчика, а не воспринимается как заявление для продаж.
Для покупателей ключевые критерии оценки очевидны: задает ли поставщик правильные технические вопросы, соответствует ли конфигурация станка предполагаемой нагрузке, ясны ли ожидания по установке и обучению, а также можно ли планировать поддержку и запасные части как часть инвестиций. Надежное оборудование необходимо, но именно надежное сопровождение не позволяет модернизации превратиться в производственный риск.
Грамотно проведенная консультация по производственным процессам в деревообработке не делает каждую модернизацию более масштабной. Во многих случаях она делает покупку более целенаправленной. Она связывает решения по оборудованию с реальными условиями производительности, качества, труда, использования материалов, производственных площадей и возможностей сервиса. Прежде чем сравнивать коммерческие предложения, проанализируйте процесс, создающий затраты. После выполнения этой работы подходящий станок обычно становится значительно легче определить.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.