


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Пусконаладка деревообрабатывающего оборудования: контрольный список приемки на объекте
Успешный запуск производства зависит не только от установки оборудования. Пусконаладка деревообрабатывающего оборудования должна подтвердить, что станок безопасен в эксплуатации, выполняет согласованные задачи в репрезентативных условиях и может обслуживаться после отъезда специалистов поставщика. Если станок работает без аварийных сигналов, это ещё не означает, что он готов к производству.
Поэтому приёмочные испытания на площадке должны основываться на зафиксированных результатах, сопоставленных с согласованными критериями, а не только на демонстрации. Наиболее полезный контрольный список связывает каждый тест с соответствующим требованием, указывает, кто будет присутствовать при его проведении, и определяет действия в случае выхода результата за пределы допуска.
Определите границы приёмки до начала испытаний
Приёмочные испытания на площадке (SAT) подтверждают работу установленного оборудования в предусмотренных для него условиях. Они отличаются от заводских приёмочных испытаний (FAT), которые проводятся до отгрузки оборудования. Результаты FAT служат ценным ориентиром, но не подтверждают правильность транспортировки, монтажа, подключения инженерных коммуникаций на площадке, системы аспирации или интеграции с соседним оборудованием.
Перед назначением испытаний подготовьте комплект документов с контролируемыми версиями: договор купли-продажи, техническую спецификацию, утверждённую компоновку, руководство по эксплуатации станка, требования к электрическим и пневматическим подключениям, оценку рисков, протоколы FAT, если они имеются, и все согласованные изменения. Убедитесь, что документы описывают фактически поставленное оборудование, включая дополнительные устройства и программное обеспечение системы управления.
В протоколе приёмки следует указать:
- Объём испытаний: отдельные станки, конвейеры, подключения аспирации, программные интерфейсы и другое оборудование, включённое в испытания.
- Обязанности сторон: кто обеспечивает инженерные коммуникации, древесину или панели, оснастку, клеевые материалы, измерительные приборы, операторов и руководство испытаниями.
- Критерии: требуемое качество, производительность, функции безопасности, условия работы и способ измерения каждого результата.
- Последовательность испытаний: предварительные условия, проверка отдельных станков, интегрированная работа и требуемый производственный прогон.
- Правила принятия решения: какие дефекты препятствуют эксплуатации или приёмке, какие могут оставаться неустранёнными и кто уполномочен утверждать исключения.
Формулировка «станок работает нормально» слишком расплывчата и не поможет урегулировать спор. Для линии обработки панелей в протоколе следует указать материал, размеры, целевую производительность, метод контроля, размер выборки и допустимое отклонение. Если показатель производительности зависит от автоматической загрузки, полного потока аспирации или определённого размера плиты, эти условия необходимо зафиксировать в протоколе испытаний.
Убедитесь в готовности площадки к подаче питания
Время пусконаладки легко теряется, если станок механически установлен, но его вспомогательные системы ещё не готовы. Зафиксируйте готовность площадки до начала испытаний под напряжением специалистами по пусконаладке от поставщика.
- Местоположение и механический монтаж: Сверьте компоновку, пути доступа, фундаменты, крепления, выравнивание, транспортировочные фиксаторы и зазоры для перемещения материалов и обслуживания с утверждённой монтажной документацией.
- Электропитание: Проверьте соответствие напряжения, частоты, защитных устройств, заземления, кабельных соединений и доступной мощности требованиям документации на станок. Электромонтажные работы и проверки должны выполняться уполномоченными квалифицированными специалистами.
- Сжатый воздух и гидравлика: Проверьте требуемые параметры подачи, соединения, уровни жидкостей и отсутствие утечек после монтажа. Не следует считать, что указанное рабочее давление гидросистемы одновременно является требуемым давлением подачи воздуха на предприятии.
- Удаление пыли и стружки: Проверьте подключение воздуховодов, направление воздушного потока, предусмотренные устройства отсечения и готовность аспирационной системы при работающем станке. Само наличие установленного воздуховода не подтверждает достаточную эффективность улавливания пыли.
- Поток материала: Проверьте высоту входной и выходной зон, сопряжение с конвейерами, наличие места для хранения и безопасный доступ для удаления застрявшего материала и готовых деталей.
- Условия окружающей среды: Сверьте температуру, влажность, освещение и состояние пола с требованиями к оборудованию и процессу. Состояние материала также должно соответствовать условиям запланированных испытаний.
Любые временные решения, используемые во время пусконаладки, следует чётко обозначить. Например, временное подключение аспирации может позволить провести ограниченную проверку, но её результат не подтверждает работу оборудования в постоянной производственной конфигурации. Определите, какие испытания необходимо повторить после монтажа постоянной системы.
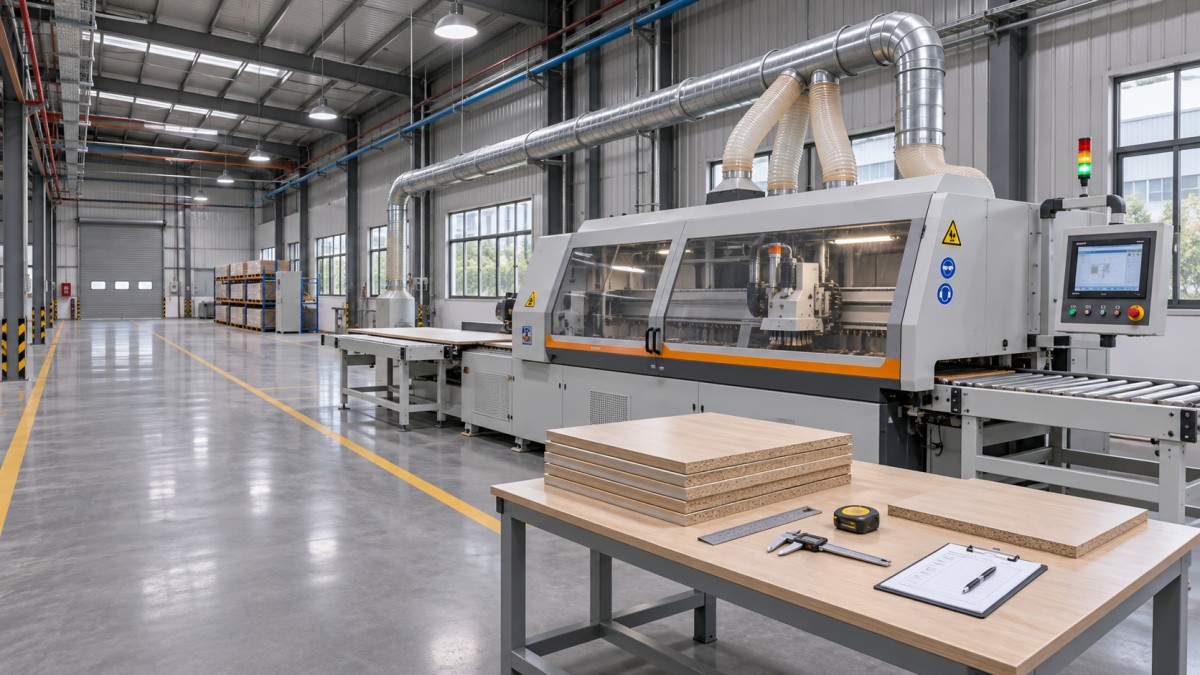
Проверьте функции безопасности до производственных испытаний
Проверки безопасности следует выполнять в соответствии с применимыми местными требованиями, документацией на станок и утверждённой оценкой рисков проекта. В контрольном списке должна быть указана каждая соответствующая функция и ожидаемая реакция; одной отметки «безопасность в норме» недостаточно.
- Проверьте правильность установки и надёжность крепления неподвижных и подвижных ограждений, а также доступ к опасным движущимся частям.
- Проверьте каждое устройство аварийного останова и убедитесь в правильной реакции затрагиваемого оборудования, включая подключённые конвейеры, если этого требует конструкция.
- Проверьте блокировки ограждений и связанные с ними условия повторного запуска в соответствии с утверждённой процедурой испытаний. Никогда не отключайте блокировку ради успешного прохождения производственного испытания.
- Убедитесь, что штатная остановка, отключение и предотвращение неожиданного повторного запуска работают согласно требованиям. Определите точки изоляции электрической, пневматической и гидравлической энергии, а также накопленной энергии.
- Проверьте предупреждающие таблички, обозначения органов управления, инструкции по эксплуатации и обзор рабочей зоны.
- Убедитесь в наличии безопасных процедур замены пильных полотен или фрез, устранения застреваний, очистки и технического обслуживания.
Испытания должны подтвердить не только срабатывание устройства безопасности, но и то, какое оборудование останавливается, остаются ли опасное движение или остаточное давление и какие целенаправленные действия необходимы для повторного запуска. Если оборудование интегрировано в линию, включите в программу испытания интерфейсов: аварийный останов одного участка может, согласно документированной концепции безопасности, требовать остановки оборудования выше или ниже по потоку.
Запишите проверенное устройство, метод испытания, наблюдаемую реакцию и результат. Если необходимая функция безопасности не работает, остановите соответствующие испытания и устраните дефект до их продолжения. Достижение целевого объёма выпуска не компенсирует неустранённый дефект безопасности.
Подтвердите работу на репрезентативных заготовках
Работа без нагрузки позволяет выявить ненормальные движения, сбои системы управления и проблемы взаимодействия без расхода производственного материала. Следует проверить запуск, штатную остановку, направление вращения, если применимо, пределы перемещения, изменение скорости, позиционирование и обмен сигналами между подключёнными станками. Проверьте наличие необычной вибрации, шума, утечек и перегрева в соответствии с инструкциями производителя.
Переходите к испытаниям под нагрузкой только после завершения соответствующих проверок безопасности и монтажа. Используйте заготовки, соответствующие согласованной области применения, а не только самый лёгкий для обработки материал. В зависимости от станка зафиксируйте породу древесины или тип плиты, размеры, влажность, если это имеет значение, инструмент, скорость подачи, тип клея и условия его нанесения, а также рабочие настройки. Эти сведения позволяют диагностировать неудачное испытание и повторить успешное.
Контроль качества должен соответствовать процессу
Пила, кромкооблицовочный станок, шлифовальный станок и пресс для панелей требуют разных подтверждений приёмки. Выбирайте измерения, связанные с выполненной операцией:
- Распил и калибровка размеров: Измерьте размеры, прямоугольность и состояние кромки согласованным методом и по утверждённому плану выборочного контроля.
- Механическая обработка: Проверьте положение и глубину элементов, посадку и состояние поверхности по утверждённому чертежу или образцу.
- Шлифование: Оцените равномерность поверхности и размеры заготовки с использованием установленной последовательности абразивов и материала.
- Склеивание и прессование: Проверьте размеры панели, выравнивание, плоскостность поверхности, внешний вид соединения и результаты оценки прочности склеивания, предусмотренной для процесса. Перед оценкой качества склеивания обеспечьте необходимые условия и выдержку клея.
До сбора результатов согласуйте измерительные приборы и точки отсчёта. Например, оценка плоскостности панели зависит от места и метода измерения, а также от состояния древесины. Неопределённую визуальную оценку трудно использовать как договорной критерий приёмки.
Для гидравлического пресса для сборки панелей примерГидравлический пресс для сборки панелей показывает, почему характеристики станка и условия испытания следует рассматривать отдельно. В спецификации поставляемого оборудования указаны максимальная длина обработки 2,500 mm, максимальная ширина 1,250 mm и диапазон толщины 10–90 mm. Конфигурации MJ2500-6, MJ2500-8 и MJ2500-20 имеют разное количество секций. В протоколе приёмки следует указать заказанную конфигурацию и фактически испытанный размер панели; успешный прогон на одном размере не подтверждает работу во всём заявленном диапазоне.
Для такого испытания задокументируйте подготовку ламелей, клей, настройки зажима, время прессования и время проведения контроля. Оценивайте готовую панель по согласованным критериям, а не считайте одно лишь давление зажима доказательством качества склеивания. Перед испытанием проверьте применимые настройки и единицы давления по документации на станок.
Измеряйте производительность в согласованных границах
Для заявленной производительности необходимо определить начальную и конечную точки отсчёта. Укажите, включаются ли в замер загрузка, позиционирование, обработка, выгрузка, перемещение между станками и плановые проверки. Фиксируйте количество годных деталей, а также брак, перерывы и их причины.
Короткая демонстрация может подтвердить, что цикл выполняется, но даёт мало информации о продолжительной работе. Согласованный производственный прогон должен быть достаточно длительным, чтобы охватить обычные циклы загрузки, выгрузки и работы станка. Если по договору требуется более длительное испытание надёжности или доступности, до его начала определите продолжительность, классификацию простоев и порядок учёта перерывов из-за действий оператора или перебоев в подаче ресурсов.
Не следует приписывать каждое снижение производительности станку, не проверив границы процесса. На объём выпуска могут влиять ограниченная аспирация, несоответствие размеров заготовок, незавершённый монтаж вышестоящего конвейера или недостаточная численность персонала. При этом линию нельзя принимать по времени цикла отдельного станка, если договор устанавливает требования к выпуску готовой продукции всей интегрированной линией.
Оформляйте замечания в виде контролируемого перечня доработок
Не все незакрытые пункты имеют одинаковые последствия. Отсутствующую некритичную табличку, неточный датчик позиционирования и неисправную блокировку ограждения не следует считать равнозначными дефектами. В протоколе приёмки следует заранее определить категории дефектов и полномочия на принятие решений, включая то, какие проблемы препятствуют подаче питания, производству или окончательной приёмке.
Каждая запись в перечне доработок должна содержать идентификатор оборудования, описание, местоположение, подтверждающие материалы, влияние на работу или безопасность, ответственную сторону, корректирующее действие, целевую дату и требуемую повторную проверку. При закрытии пункта сохраняйте исходное замечание и прикладывайте результаты повторной проверки, а не просто меняйте его статус.
Если некритичный пункт остаётся незакрытым, зафиксируйте ограничения эксплуатации и лицо, принявшее их. Для временного обходного решения назначьте ответственного и укажите срок его действия или дату пересмотра. Если условия договора допускают неоднозначное толкование, не позволяйте неформальной «условной приёмке» стирать различие между оборудованием, предоставленным для ограниченного использования, и окончательной приёмкой по договору.
Завершайте передачу оборудования подтверждающими документами, а не только подписями
Комплект документов при передаче должен позволять персоналу площадки эксплуатировать, обслуживать и отключать установленное оборудование, а также устранять неисправности. Проверьте полноту и актуальность версий следующих документов:
- Инструкции по эксплуатации, техническому обслуживанию и безопасности на языке, требуемом проектом и применимыми правилами.
- Электрические схемы, пневматические и гидравлические схемы, перечни оборудования, а также согласованные договором резервные копии программного обеспечения или параметров.
- Протоколы осмотра и испытаний, включая заполненные контрольные списки, измеренные результаты, отклонения и подтверждения повторных проверок.
- Требования к смазке, графики технического обслуживания, рекомендуемый перечень запасных частей и перечень изнашиваемых компонентов.
- Записи об обучении, охватывающем штатную работу, изоляцию энергии, регулярное обслуживание, реагирование на неисправности и порядок их эскалации.
- Окончательный перечень доработок, распределённые обязанности, условия гарантии и согласованная дата или событие, с которых начинается гарантийный срок.
Убедитесь, что обучение проводилось на поставленном оборудовании, а назначенные сотрудники умеют находить инструкции и точки изоляции. Само присутствие на обучении не доказывает, что оператор может безопасно восстановить работу после остановленного цикла или что специалисты по техническому обслуживанию умеют определить заменяемый компонент.
В окончательном акте приёмки необходимо точно указать, что испытывалось, что прошло проверку, какие вопросы остаются открытыми и какие документы входят в комплект передачи. Если испытание отложено из-за отсутствия постоянной инженерной коммуникации или вышестоящего станка, укажите его как незавершённое испытание, назначив ответственного и определив условие его проведения. Это обеспечит ясный путь к окончательной приёмке и не позволит представить неполностью готовую производственную систему как полностью проверенную.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.