


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Прессы для склеивания древесины: давление, время отверждения и качество склеивания
От чего зависит надежное склеивание древесины?
Надежное соединение зависит от того, достиг ли клей всех необходимых поверхностей, обеспечен ли достаточный контакт во время схватывания и набрал ли клей достаточную прочность до начала работы с собранной деталью.
Давление, температура, время, состояние материала и нанесение клея должны работать как единая система. Мощный пресс не компенсирует использование просроченного клея или загрязненной основы.
Для специалистов по качеству практический вопрос заключается в том, обеспечивает ли весь процесс стабильные результаты по всей панели, на протяжении смены и при работе с разными партиями материалов.
Для специалистов по охране труда тот же процесс должен также контролировать опасность раздавливания, горячие поверхности, неожиданное движение и воздействие химических веществ, содержащихся в клее, во время обычной работы и технического обслуживания.
Начните с инструкций поставщика клея, рабочих ограничений производителя оборудования и применимых требований к условиям труда. Затем проверьте настройки на фактических материалах и в реальных производственных условиях.
Какое давление требуется прессу для склеивания древесины?
Универсальной настройки давления для всех деревянных сборок не существует. Требуемое давление зависит от клея, породы древесины, подготовки поверхности, конструкции соединения и метода прессования.
При недостаточном давлении могут оставаться зазоры или не обеспечиваться плотный контакт. Чрезмерное давление может повредить шпон, деформировать детали или выдавить из соединения слишком много клея.
В качестве отправной точки используйте рекомендованный производителем клея диапазон давления. Убедитесь, что он подходит для обрабатываемых материалов, температуры и конфигурации соединения.
Различайте давление в гидравлической системе и давление на склеиваемой поверхности. Показания манометра характеризуют гидравлический контур и не равны автоматически давлению в клеевом шве.
В упрощенном расчете среднее приложенное давление равно общей силе прессования, деленной на площадь загрузки. Используйте согласованные единицы измерения и учитывайте фактическую площадь контакта.
Например, общая сила 100 килоньютонов на площади один квадратный метр дает среднее давление около 0,1 мегапаскаля без учета реальных отклонений.
Это лишь приблизительная оценка. Жесткость плит, колебания толщины панели, расположение нагрузки и состояние оборудования могут привести к тому, что местное давление будет отличаться от среднего.
Уточните у поставщика оборудования, как рассчитывается сила прессования и как показания манометра связаны с этой силой. При настройке и проверке давления соблюдайте ограничения производителя.
Почему распределение давления важнее показаний манометра?
Пресс может достичь заданного показания манометра, даже если в некоторых местах контакт недостаточен. Неравномерное давление часто проявляется в виде отслоения по краям, локальных пузырей или неоднородной прочности соединения.
Проверьте состояние и соосность плит, осмотрите прокладочные плиты и другие распределительные элементы на наличие повреждений. Убедитесь, что пакет панелей правильно расположен в рабочей зоне.
Разница в толщине основы может создавать участки с высоким и низким контактным давлением. Измеряйте поступающие панели и установите допустимые отклонения для выбранной клеевой системы и процесса прессования.
При загрузке нескольких деталей используйте схему размещения и метод балансировки, одобренные производителем оборудования. Не формируйте импровизированные пакеты, которые могут перегрузить отдельную часть пресса.
Для ответственных задач используйте подходящий метод картирования давления или пробные панели, чтобы исследовать предполагаемую неравномерность контакта. Рассматривайте результаты вместе с результатами разрушающих испытаний соединения и визуального осмотра.
Записывайте места появления дефектов на каждой панели. Повторяющийся рисунок дефектов возле одного угла или края может помочь отличить проблему оборудования или загрузки от случайного загрязнения.
Как долго древесина должна находиться в прессе?
Время прессования — это минимальный период, в течение которого необходимо поддерживать заданные условия, пока клей не наберет достаточную прочность для извлечения детали. Это не обязательно полное время отверждения.
Полное отверждение может продолжаться и после извлечения панели из пресса. Преждевременная механическая обработка, укладка в штабель, транспортировка или испытание под нагрузкой могут повредить соединение, которое еще не набрало достаточную прочность.
Соблюдайте указания поставщика клея относительно времени прессования, кондиционирования и последующего обращения с изделиями. Уточните, отсчитывается ли указанное время с момента закрытия пресса, достижения целевого давления или другого определенного этапа.
Фактические требования зависят от химического состава клея, температуры, нормы нанесения, влажности основы и толщины сборки. Горячее прессование может ускорить отверждение некоторых систем, однако чрезмерный нагрев способен вызвать дефекты.
При нагреве температура плит не всегда совпадает с температурой клеевого шва. В толстых сборках или при неравномерной загрузке тепло может достигать клеевого шва с задержкой.
При проверке процесса по возможности измеряйте температуру в репрезентативных точках и сравнивайте результаты с требованиями к клею. Используйте утвержденный метод испытаний, который не создает рисков для производственного оборудования и безопасности.
Не сокращайте цикл только потому, что извлеченная панель выглядит целой. Подтвердите, что прочность при последующем обращении и окончательные характеристики соединения остаются приемлемыми по результатам документированных испытаний.
Какие проверки материалов и клея помогают предотвратить разрушение соединений?
Перед началом производства проверьте марку клея, номер партии, условия хранения, срок годности и требования к смешиванию. Для многокомпонентных систем документируйте пропорции смешивания и допустимое время использования смеси.
Осмотрите поверхности на наличие пыли, масла, разделительных составов и других загрязнений. Убедитесь, что механическая обработка обеспечивает требуемую для выбранной клеевой системы плоскостность и состояние поверхности.
Измеряйте влажность древесины подходящим методом и по установленному плану отбора проб. Сравнивайте результаты с ограничениями поставщика клея и предполагаемыми условиями эксплуатации готового изделия.
Контролируйте норму нанесения клея измеримым методом, например взвешивая участок известной площади. Недостаточное покрытие может привести к сухим участкам, а чрезмерное нанесение — к другим дефектам.
Контролируйте открытое и сборочное время, особенно в теплую погоду или при смене смен. На клее, который уже покрылся пленкой, может не обеспечиваться достаточное смачивание сопрягаемой поверхности.
При работе со шпоном перед прессованием осматривайте основу и шпон на предмет повреждений, неоднородности и загрязнений. На тонких декоративных поверхностях проблемы с давлением или температурой могут быть особенно заметны.
Какой тип пресса подходит для процесса склеивания?
Холодные прессы создают давление без нагреваемых плит и подходят для клеевых систем, рассчитанных на отверждение при температуре окружающей среды. Длительность цикла по-прежнему зависит от конкретного применения.
Горячие прессы сочетают нагрев и давление и обычно используются для ламинирования панелей, если клей и материалы совместимы с выбранной температурой и циклом.
При сравнении оборудования оцените полезную площадь плит, допустимую загрузку, регулирование давления, систему нагрева и доступ для осмотра. Фактические характеристики уточняйте непосредственно у поставщика оборудования.
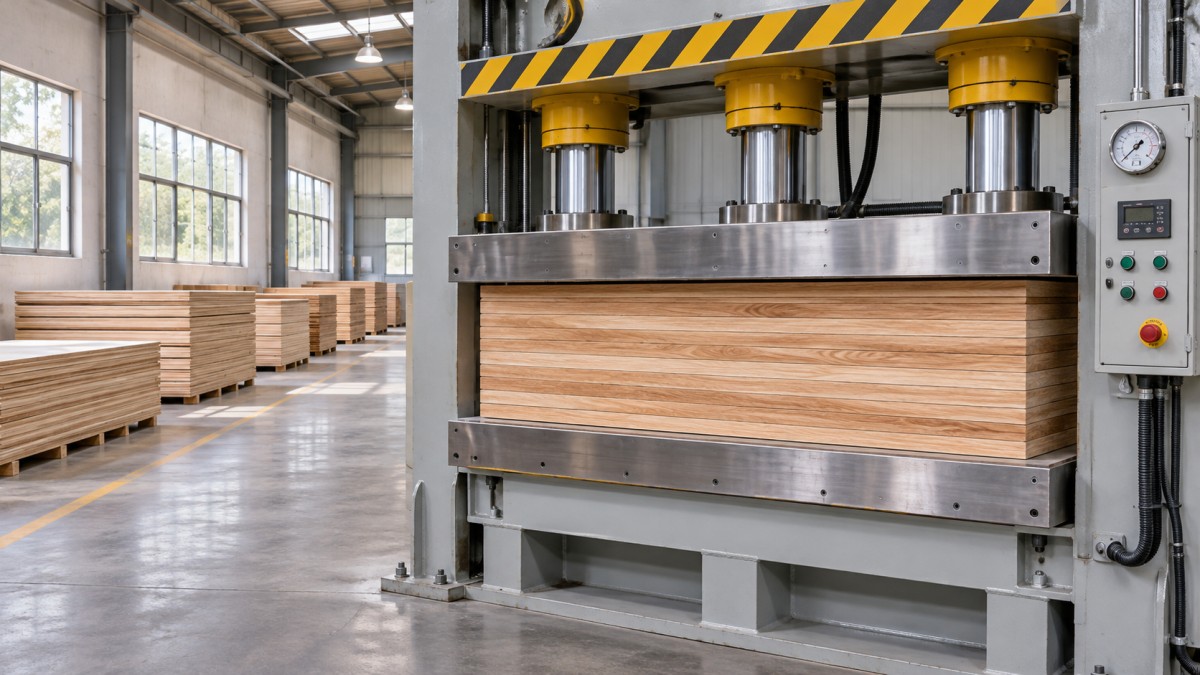
Например, горячий пресс для облицовывания древесины шпоном предназначен для ламинирования натуральным шпоном фанеры, MDF, древесно-стружечных и других древесных плит.
К описанным особенностям относятся нагрев при прессовании, гидравлическое давление, стальная рама и многослойная конструкция прессования. Оборудование подходит для производства мебели, дверей, шкафов и изделий для отделки интерьеров из древесины.
Перед выбором конфигурации уточните размеры плит, порядок загрузки, системы управления, средства безопасности и совместимость с используемым клеем. Не следует предполагать наличие конкретной производительности или сертификации.
Как специалисты по качеству могут проверить прочность клеевого соединения?
Практический план контроля сочетает входные проверки, записи в ходе процесса, визуальный осмотр и испытания соединений. Частота отбора проб должна учитывать риски для продукции и стабильность процесса.
Осматривайте спрессованные панели на наличие пузырей, отслоений по краям, повреждений поверхности и видимых зазоров. Отмечайте расположение и размер дефектов, чтобы сравнивать их характер с течением времени.
Используйте репрезентативные образцы и метод испытаний, подходящий для изделия и условий его эксплуатации. В зависимости от применения это могут быть испытания на сдвиг, отслаивание или расслоение.
Перед испытаниями согласуйте критерии приемки, включая применимые требования заказчика или стандарты. Положительный результат визуального осмотра сам по себе не подтверждает прочность или долговечность соединения.
Если применимо, оценивайте не только измеренный результат, но и характер разрушения. Место разрушения может дать полезную информацию, однако интерпретация зависит от метода испытаний.
Проводите испытания после установленного периода кондиционирования и на предусмотренной стадии отверждения. Сравнение образцов разного возраста без учета отверждения может привести к ошибочным выводам.
Документируйте партию клея, материал панели, оператора, настройки, цикл прессования и результаты испытаний. Эти записи обеспечивают прослеживаемость при расследовании жалоб или изменений характеристик.
Что следует делать операторам при появлении дефектов?
В первую очередь изолируйте затронутый материал. Определите период производства и потенциально затронутые партии, затем приостановите отгрузку, пока команда по качеству не оценит риски и не примет решение о дальнейших действиях.
При отслоении по краям или сухих участках проверьте равномерность нанесения, сборочное время, распределение давления и плоскостность панелей. Прежде чем менять цикл, рассмотрите несколько возможных причин.
При появлении пузырей проверьте влажность, температуру, равномерность нагрева, нанесение клея и состояние материала. Один лишь видимый дефект не позволяет установить, какая именно переменная его вызвала.
При слабом соединении проверьте подготовку клея и срок его годности, чистоту поверхностей, условия отверждения и процедуру испытаний. Сравните записи с данными заведомо приемлемого производственного цикла.
По возможности изменяйте за раз только одну регулируемую переменную, проводите документированные испытания и выполняйте повторную проверку. Прежде чем применять новые настройки в обычном производстве, утвердите их в соответствии с процедурой управления изменениями на предприятии.
Какие средства защиты должен иметь пресс?
Прессы создают серьезные риски раздавливания и защемления при загрузке, закрытии, разгрузке, очистке и устранении неисправностей. Нагреваемое оборудование также создает риск ожогов и может выделять потенциально опасные пары клея.
Проведите оценку рисков с учетом конкретной модели оборудования, охватив обычную эксплуатацию, предсказуемое неправильное использование, техническое обслуживание и устранение застреваний. Выбирайте защитные меры в соответствии с применимыми местными требованиями и конструкцией оборудования.
Убедитесь, что предусмотренные для установки ограждения, блокировки, аварийные остановы и другие защитные устройства имеются в наличии, исправны и включены в документированные процедуры осмотра.
Аварийный останов — это дополнительная защитная мера, а не замена ограждениям и безопасным рабочим процедурам. Никогда не отключайте блокировку ради продолжения производства.
Перед техническим обслуживанием или входом в опасную зону изолируйте источники энергии и применяйте процедуру блокировки оборудования, действующую на предприятии. Контролируйте накопленную гидравлическую, электрическую, тепловую и гравитационную энергию.
Следуйте инструкциям производителя по фиксации подвижных частей и сбросу остаточного давления. Техническое обслуживание и возврат оборудования в эксплуатацию должны выполнять только уполномоченные и обученные сотрудники.
Изучите паспорта безопасности клея, чтобы определить требования к вентиляции, средствам индивидуальной защиты, обращению с продуктом и ликвидации разливов. Убедитесь, что защитные меры учитывают фактически используемые на предприятии вещества и температуры.
Обучите операторов распознавать аномальное движение, утечки, поврежденные ограждения и небезопасную загрузку. Определите, кто вправе остановить процесс и как следует сообщать о неисправностях.
Какие данные следует записывать для каждого производственного цикла?
Краткий производственный отчет упрощает анализ тенденций качества и помогает подтвердить, что соблюдался утвержденный процесс. Вносите данные непосредственно во время работы.
- Изделие, материал основы, партия шпона или древесины и соответствующие измерения влажности.
- Марка и партия клея, сведения о смешивании, если применимо, и время подготовки.
- Утвержденные и фактические настройки давления и температуры, а также продолжительность прессования.
- Схема загрузки, оператор, смена, результаты осмотра и любые сигналы оборудования.
- Метод испытания, идентификатор образца, период кондиционирования, решение о приемке и корректирующие действия.
Анализируйте записи на предмет повторяющихся изменений, а не просто архивируйте их. Увеличение разброса длительности циклов или повторные дефекты в одном и том же месте могут указывать на необходимость целевого технического обслуживания или дополнительного обучения.
Заключение: оценивайте процесс, а не только пресс
Надежное клеевое соединение обеспечивается проверенным сочетанием подготовки материала, контроля клея, подходящего давления, достаточного отверждения и последовательного контроля качества. Одно лишь показание манометра не гарантирует качество.
Независимо от того, оцениваете ли вы новый presse collage bois или совершенствуете существующую линию, привлекайте специалистов по качеству, производству, техническому обслуживанию и охране труда к установлению предельных значений и анализу результатов.
Используйте рекомендации поставщиков в качестве отправной точки, проверяйте характеристики на репрезентативных образцах и поддерживайте средства защиты в исправном состоянии. Такой подход позволяет измеримо оценивать качество соединений и защиту работников в производстве.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.