


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как предотвратить неравномерную толщину при шлифовании фанеры калибровально-шлифовальным станком
Неравномерная толщина фанеры может привести к плохому склеиванию, неоднородной отделке и дорогостоящей переделке. Чтобы предотвратить эти проблемы, операторам важно понимать, как работает калибровально-шлифовальный станок для фанеры и как ежедневная настройка влияет на точность шлифования. Небольшие изменения — от проверки конвейера и абразивных лент до регулировки скорости подачи и глубины съёма — могут заметно повлиять на результат. В этом руководстве описаны практические способы поддерживать постоянную толщину панелей, выявлять распространённые причины отклонений и обеспечивать бесперебойную работу производства.
Сначала выявите закономерность, а не вращайте маховик
Если панель выходит неравномерной по толщине, легко обвинить в этом индикатор толщины. Но индикатор показывает только настройку станка: он не сообщает, была ли заготовка ровной при подаче, равномерно ли её удерживал конвейер и перестала ли одна сторона абразивной ленты снимать материал. Изменение настройки до выявления закономерности может ухудшить результат обработки следующей панели.
Измерьте пробную панель в нескольких повторяемых точках по ширине и длине. До шлифования отметьте направление подачи, а также левую и правую стороны, затем измерьте те же точки после обработки. Калиброванный толщиномер или микрометр с подходящими измерительными поверхностями полезнее, чем оценка на ощупь. Не измеряйте участки с рыхлыми волокнами, поверхностным мусором или заметно повреждёнными кромками.
Сравните как отдельные показания, так и разницу между ними. Если панель равномерно слишком толстая, требуется иная регулировка, чем в случае, когда слева она тонкая, а справа толстая. Также проверьте требования к заказу: средняя толщина может соответствовать заданной, но панель всё равно окажется неприемлемой, если отклонение по ширине превышает допуск заказчика.
Проверьте материал, поступающий в станок
Шлифовальный станок может удалить выступы, но он не способен надёжно превратить любую нестабильную панель в плоскую заготовку равномерной толщины. Фанера с заметным прогибом может выпрямиться под прижимной системой, а после выхода из станка — вернуться в исходное положение. Панели с расслоением сердцевины, раскрытым клеевым швом или локально смятым участком также могут непредсказуемо вести себя под давлением.
Отсортируйте листы с необычно большой толщиной, короблением или повреждениями до подачи в станок. Проверьте, достаточно ли припуска с учётом входного разброса толщины, чтобы получить требуемую конечную толщину, не прошлифовав лицевой шпон насквозь. Для декоративной фанеры безопасную глубину съёма может определять самый тонкий участок лицевого слоя, а не самая высокая точка панели.
По возможности дайте панелям достичь условий, подходящих для цеха и следующего этапа производства. Разница во влажности между листами или сторонами может вызвать изменение формы после шлифования. Если заготовка ровная у станка, но позднее меняет форму, проверьте условия хранения, влажность и конструкцию панели, а не только настройку шлифовального станка.
Обеспечьте надёжную опорную поверхность
Ленточный шлифовальный станок с конвейерной подачей снимает материал с верхней стороны относительно поверхности, на которую опирается нижняя сторона панели. Если пыль, стружка, остатки клея или изношенные участки мешают панели лежать стабильно, шлифовальная головка может перенести это отклонение на конечную толщину.
Очистите конвейер и проверьте его на повреждения, въевшийся мусор, неравномерный износ и нарушения движения ленты. Убедитесь, что прижимные ролики или удерживающие устройства свободно перемещаются и обеспечивают равномерное давление в соответствии с указаниями производителя станка. Чрезмерное давление может временно выпрямить изогнутую панель, а недостаточное — привести к её проскальзыванию или вибрации. В обоих случаях дефект готовой панели может выглядеть как проблема шлифовальной головки.
Поддерживайте длинные листы на входе и выходе, чтобы их вес не приподнимал и не тормозил панель при прохождении через станок. Подавайте панели прямо и соблюдайте указанные для станка рабочие размеры. Не проталкивайте, не вытягивайте и не поправляйте руками движущуюся панель внутри станка.
Если панель стабильно выходит толще с одной стороны, перед увеличением глубины съёма проверьте конвейер, прижимную систему и выравнивание шлифовальной головки. Выравнивание и внутренние регулировки должны выполнять обученные специалисты при отключённом от источников энергии станке и в соответствии с инструкцией производителя.
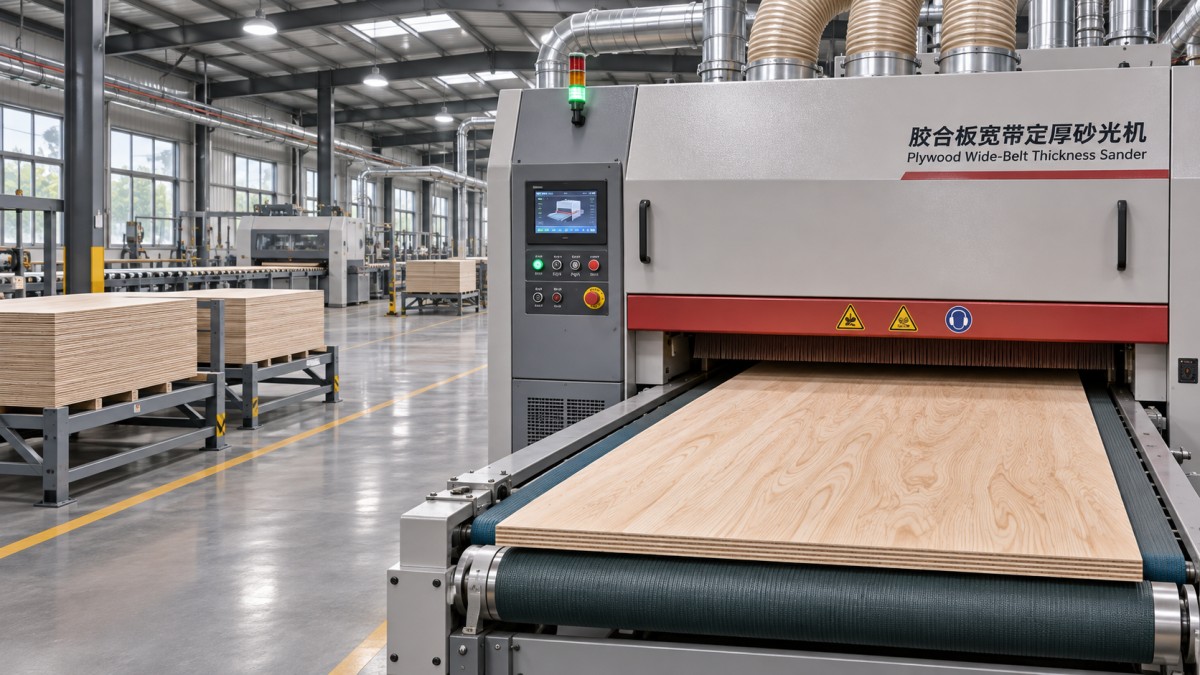
Используйте абразивную ленту как режущий инструмент, а не как универсальное средство устранения дефектов
Засаленная или изношенная лента может полировать поверхность, снимая материал неравномерно. Смола, клей и мелкая пыль забивают абразив; лента с более сильным износом на одном участке может постоянно создавать разницу толщины по ширине панели. Проверяйте состояние ленты, её движение, натяжение и осцилляцию в соответствии с утверждённой процедурой станка. Повреждённые или засаленные ленты следует заменять, а не пытаться восстановить точность за счёт увеличения глубины съёма.
Выбирайте зернистость с учётом выполняемой операции. Для калибрования нужен абразив, способный снимать материал без чрезмерного нагрева и засаливания; для финишного шлифования — рисунок рисок, подходящий для следующей операции. Более мелкая лента не всегда безопаснее при интенсивном съёме. Она может тереть поверхность, нагревать её и быстро изнашиваться.
Если станок оснащён несколькими шлифовальными головками, распределяйте нагрузку между ними с учётом конфигурации станка и рекомендаций производителя лент. Обычно калибровальная головка снимает больше материала, а следующая головка выполняет лёгкое финишное шлифование. Перед настройкой процесса проверьте фактическую конфигурацию головок: не во всех станках используется одинаковое сочетание контактных валов и колодок.
Сбалансируйте глубину съёма и скорость подачи
Попытка получить конечную толщину за один интенсивный проход может перегрузить абразив и двигатель, оставить следы прижога или привести к проскальзыванию панели. Несколько контролируемых проходов часто дают более предсказуемый результат, особенно если входная толщина листов существенно различается. Подходящий объём съёма за проход зависит от абразива, конструкции панели, состояния станка и доступной мощности; универсальной настройки для всех видов фанеры не существует.
Скорость подачи влияет и на съём материала, и на качество поверхности. При более медленной подаче абразив дольше контактирует с панелью, но снижение скорости не заменяет новую ленту или правильное выравнивание. Слишком низкая скорость может усилить нагрев и засаливание, а слишком высокая — привести к недостаточному съёму или заметным следам шлифования. Меняйте только один параметр за раз, а затем измеряйте те же точки на следующей пробной панели.
Например, в линейку широколенточных калибровально-шлифовальных станков Qingdao Zhongding Machinery входят модели ZDR-RP630, ZDR-RP1000 и ZDR-RP1300. В технических характеристиках поставляемого станка ZDR-RP630 указаны максимальная рабочая ширина 630 мм, диапазон толщины материала 2.5–120 мм и диапазон скорости подачи 6–30 м/мин. Это предельные параметры станка, а не рекомендуемые настройки для каждой панели. Перед настройкой операции проверьте характеристики конкретной модели и комплектации.
При обработке тонких панелей или панелей со шпоном уделите особое внимание минимальной толщине материала, возможностям прижимной системы и оставшейся толщине лицевого слоя. Если панель нельзя надёжно подавать в пределах утверждённого рабочего диапазона, не используйте самодельную подкладку или оснастку, не убедившись, что она подходит для станка.
Прежде чем менять настройку, оцените дефект
Расположение отклонения часто помогает сузить круг причин. Используйте приведённые ниже признаки как отправную точку, а не как готовый диагноз:
- Одна сторона стабильно толще: Проверьте неравномерный износ абразива, мусор на конвейере, неравномерное давление или выравнивание головки относительно конвейера. Сравните несколько панелей и их положение при подаче, прежде чем решать, что головке требуется регулировка.
- Передний или задний торец тоньше: Проверьте, достаточно ли поддерживается панель, стабильно ли она подаётся и исправны ли прижимные ролики. Короткая панель, длина которой меньше минимально допустимой для станка, особенно опасна: она может удерживаться неравномерно.
- Толщина отличается от панели к панели: Проверьте входную толщину, засаливание ленты, равномерность подачи, а также не скапливаются ли пыль или стружка под заготовкой.
- Вибрация или повторяющиеся следы вдоль направления подачи: Проверьте абразив, сцепление с конвейером, ролики и привод. Отметьте, повторяются ли следы через равные интервалы: эта информация может помочь техническому специалисту определить задействованный вращающийся узел.
- Прижог или отполированный участок при слабом съёме материала: Возможные причины — засаленная лента, чрезмерный контакт или неподходящее сочетание зернистости, скорости подачи и глубины съёма. Остановите станок и выясните причину, а не продолжайте подавать материал.
Если дефект сохраняется на конкретном листе независимо от места подачи, проверьте саму панель. Если он возникает в одном и том же положении на нескольких листах, вероятнее проблема в станке или его настройке. Маркировка ориентации панели значительно упрощает такое различение.
Включите аспирацию и регулярные проверки в рабочий процесс
Недостаточная аспирация может привести к засаливанию абразива и оседанию пыли на конвейере или заготовке. Убедитесь, что аспирация работает, соединения надёжно закреплены, а фильтры и системы сбора пыли обслуживаются согласно инструкциям. В поставляемой спецификации ZDR-RP630 указан объём аспирации 5,000 м³/ч; фактическую систему необходимо оценивать с учётом установленного станка и конфигурации воздуховодов, а не выбирать только по одному показателю.
В начале смены или перед новым заданием короткий пробный запуск поможет избежать целой партии сомнительных панелей. Записывайте материал, зернистость абразива, скорость подачи, настройку станка и измеренную толщину в выбранных точках. Повторяйте проверку после замены лент, перехода на панели другой конструкции или появления изменений в звуке или качестве поверхности. Храните характерные результаты измерений вместе с данными по заказу и не полагайтесь только на показания индикатора.
Перед очисткой, осмотром или обслуживанием внутренних компонентов остановите станок и изолируйте источники энергии в соответствии с принятой на предприятии процедурой блокировки. Следуйте руководству по эксплуатации в части ограждений, обращения с пылью и средств индивидуальной защиты. Если обычные проверки не объясняют устойчивый перекос толщины или вибрацию, прекратите компенсировать дефект дополнительными проходами и обратитесь в службу технического обслуживания или к поставщику оборудования. Qingdao Zhongding Machinery предоставляет техническую поддержку и запасные части; разговор будет продуктивнее, если заранее подготовить модель станка, описание дефекта и результаты измерений.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.