


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Оборудование для производства фанеры: подбор размеров горячего пресса с учетом требуемой производительности
Оборудование для производства фанеры: подбор горячего пресса под целевой объём выпуска
Горячий пресс для фанеры, выбранный только по размерам плит, может оказаться узким местом производственной линии или повлечь ненужные затраты на энергию и оборудование. Для технических специалистов, сравнивающих оборудование для деревообработки при производстве фанеры, главная задача — сопоставить целевой объём выпуска с полезным числом проёмов пресса, эффективностью загрузки и подтверждённым циклом прессования для заданной толщины панели и клеевой системы. В этом руководстве объясняется, как перевести целевые показатели производства в практические характеристики горячего пресса, проверить требования к давлению и нагреву, а также выявить узкие места на предыдущих и последующих этапах до закупки оборудования.
Начинайте с объёма годной продукции, а не с номинальной производительности станка
Показатель «кубометры за смену» сам по себе не является полной спецификацией. Для одного и того же объёма может потребоваться разное число циклов прессования в зависимости от толщины панели, её готовых размеров, ассортимента продукции и уровня брака. Пресс, выпускающий толстые панели, может производить больше кубометров за цикл, но для нагрева и отверждения таких панелей также может потребоваться больше времени.
Определите, относится ли целевой показатель к общему объёму прессованных панелей или к объёму готовой фанеры, соответствующей требованиям. Между этими показателями есть разница из-за обрезки, шлифования и брака. Если объём рассчитывается по готовым размерам, учитывайте потери размеров отдельно при определении размеров необработанной заготовки и площади плит пресса; не вычитайте их дважды.
Для смешанного производственного графика перечислите каждую группу панелей с указанием требуемого количества и подтверждённого цикла. Рассчитайте время прессования для каждой группы, затем добавьте время на переналадку. Средняя толщина панели может скрыть нехватку мощности для наиболее важного вида продукции.
Переведите целевой объём выпуска в полезное число проёмов
Для пакетного многопролётного горячего пресса можно использовать следующее базовое соотношение:
Объём годной продукции за смену = полезное число проёмов × число панелей в одном проёме × число циклов за смену × объём готовой панели × выход годной продукции.
Используйте одну панель на проём, если иная схема не подтверждена испытаниями. Размещение нескольких заготовок в одном проёме изменяет теплообмен, поэтому его нельзя считать бесплатным увеличением производительности. Аналогично, проём, в который невозможно надёжно загрузить самую толстую заготовку, не является полезной мощностью.
Рассмотрим пример расчёта — это иллюстрация, а не заявленная производительность станка. Заводу требуется 80 м³ годной фанеры за смену при следующих плановых допущениях:
- Размер готовой панели: 1.22 × 2.44 × 0.018 m.
- Чистое время производства после исключения простоев: 420 minutes.
- Полный цикл прессования: 8 minutes, включая загрузку и выгрузку.
- Выход годной продукции по количеству панелей: 95%.
- Одна панель на полезный проём.
Объём каждой готовой панели составляет приблизительно 0.05358 m³. Следовательно, с учётом выхода годной продукции для достижения цели требуется около 1,572 заготовок. При делении на 52.5 теоретических цикла получается примерно 30 полезных проёмов. Поскольку за смену нельзя завершить половину цикла, проверьте график, исходя из целого числа партий: 30 проёмов за 52 цикла дадут при предполагаемом выходе около 79.4 m³ — немного меньше целевого объёма.
Таким образом, 30 проёмов — пограничный вариант, а не уверенный запас мощности. Разрыв можно устранить, увеличив число проёмов, продлив рабочее время или сократив подтверждённый цикл. Не сокращайте предполагаемую продолжительность цикла лишь для того, чтобы предложение соответствовало целевому показателю.
Последовательно учитывайте простои. Если потери доступности уже вычтены из 420 minutes, повторное применение общего коэффициента доступности приведёт к двойному учёту. И наоборот, если не учитывать очистку, переналадку и регулярные перерывы ни в цикле, ни в доступном времени, производительность будет завышена.
Учитывайте полный цикл
Указанное в предложении «время прессования» может обозначать только период под давлением. Для расчёта производства нужен интервал между одинаковыми точками последовательных партий: загрузка, закрытие пресса, набор давления, отверждение, контролируемый сброс давления, открытие и выгрузка. На автоматизированных системах некоторые операции выполняются параллельно, на других — нет.
Запросите диаграмму времени с указанием операций, входящих в критический цикл. Автоматический загрузчик может подготавливать следующую партию, пока пресс закрыт, но это преимущество зависит от производительности предыдущего этапа формирования пакета и наличия свободного пути выгрузки.
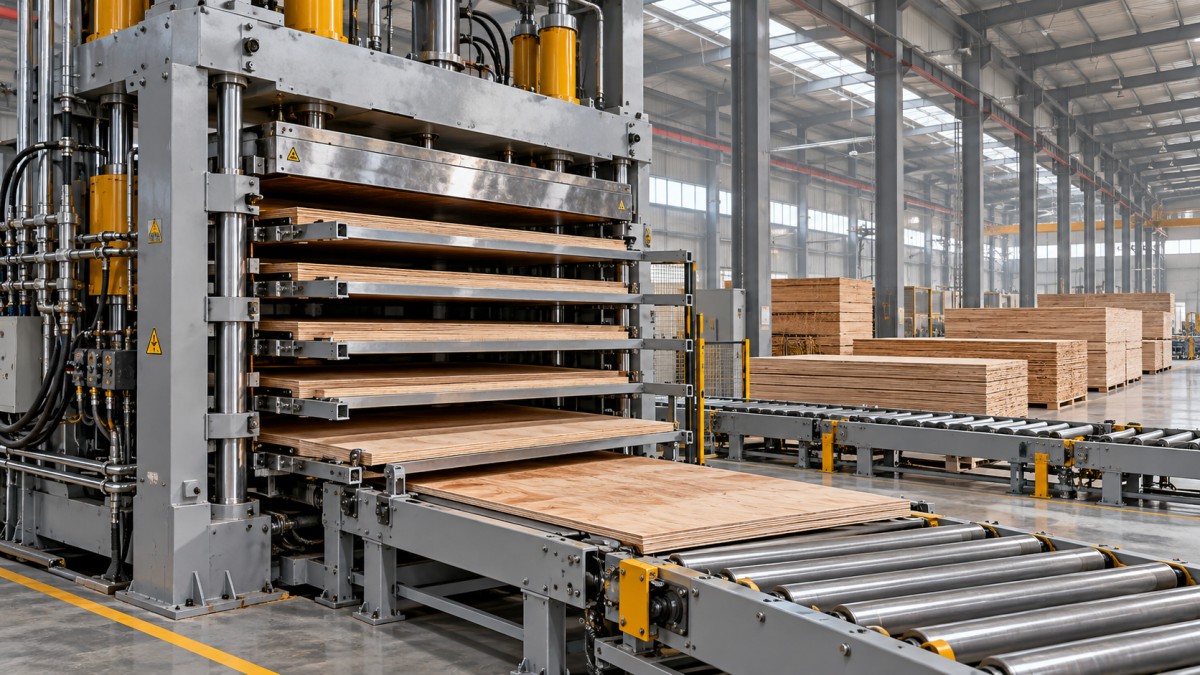
Продолжительность отверждения должна быть подтверждена испытаниями или утверждённой технологической рецептурой для фактической породы шпона, диапазона его влажности, конструкции панели, состава клея и толщины. Одна лишь температура плит пресса не позволяет определить, когда клеевой шов в центре панели достигнет необходимых условий отверждения.
С осторожностью относитесь к универсальным утверждениям вроде «столько-то минут на миллиметр». Они могут быть полезны в рамках проверенной группы продукции, но их не следует без проверки переносить на другие клеевые системы или конструкции панелей. Чрезмерно быстрый сброс давления также может привести к дефектам; время сброса давления не всегда является устранимой потерей.
Проверяйте усилие по площади загрузки, а не по числу проёмов
Требуемое усилие пресса определяется заданным давлением на панели и проекционной площадью загрузки:
Усилие = давление на панель × площадь загрузки.
Для примера: давление 1 MPa на одну панель размером 1.22 × 2.44 m требует приблизительно 2.98 MN, или 304 метрические тонны-силы. Это арифметический пример, а не рекомендация по давлению при прессовании фанеры. Технологическое давление необходимо определять для конкретной конструкции панели и клея.
В обычном вертикальном многопролётном прессе не умножайте это усилие на количество проёмов. Усилие передаётся через весь пакет. Однако если в одном проёме панели располагаются рядом, общая проекционная площадь загрузки увеличивается, а вместе с ней растёт и требуемое усилие.
Давление в гидравлическом контуре — не то же самое, что давление на панели. Соотношение между ними зависит от площади цилиндров, их расположения и конструкции станка. Запросите расчёт с указанием принятых допущений по площади загрузки, а не сравнивайте станки только по показателю гидравлического давления.
Также проверьте допустимые схемы загрузки. При обработке небольших или смещённых панелей на большой плите пресса нагрузка может распределяться неравномерно. Жёсткость плит, их параллельность под нагрузкой и ограничения производителя на частичную загрузку не менее важны, чем номинальное усилие.
Мощность нагрева и просвет между плитами могут ограничить конструкцию
Увеличение числа проёмов повышает производительность партии, но также увеличивает нагрузку на систему нагрева. Система, достигающая заданной температуры без загрузки, может слишком медленно восстанавливать её после повторных загрузок холодного шпона. Запросите данные о равномерности температуры и её восстановлении в условиях, характерных для производства, а не только максимальную температуру без загрузки.
Сопоставьте паровой, термомасляный и другие варианты нагрева с фактически доступными на предприятии энергоресурсами. Уточните рабочие параметры, требования к циркуляции, системам управления, теплоизоляции и мощности источника тепла. Если тепло поступает от внешнего источника, установленная электрическая мощность сама по себе не отражает общего энергопотребления.
Просвет между плитами должен вмещать несжатый пакет, прокладки или держатели, если они используются, и систему перемещения, а не только готовую толщину панели. Излишнее увеличение просвета может увеличить ход и повлиять на геометрию загрузки. В спецификации следует указать как максимальную толщину пакета, так и запас, необходимый для загрузки и перемещения.
Размеры плит пресса также требуют внимательного подбора. Учитывайте габариты необработанной панели и необходимые допуски на позиционирование, а также уточните у поставщика эффективную площадь нагрева и площадь опоры под нагрузкой. Самая большая плита, указанная в предложении, не обязательно окажется наиболее экономичным вариантом.
Учитывайте движение панели после пресса
Даже правильно подобранный пресс не обеспечит целевой выпуск, если сушка шпона, нанесение клея, формирование пакета или предварительное прессование не позволяют своевременно подавать полные партии. Наряду с буферной ёмкостью проверьте допустимое время сборки клеевого соединения: большая очередь склеенных заготовок не всегда является безопасным решением при неравномерной подаче.
На последующих этапах охлаждение, обрезка, шлифование, штабелирование и контроль качества должны справляться с выгрузкой партий из пресса. Средняя почасовая производительность может скрывать перегрузку, когда сразу поступает много панелей. Спланируйте перемещение партий и доступную площадь пола, предусмотрев место для обслуживания и брака.
Если после производства фанеры выполняется изготовление шкафов или мебели, обработку кромок следует рассчитывать как отдельный участок производства. Например, автоматический кромкооблицовочный станок ZD450C сочетает автоматическую подачу, нанесение клея, обрезку и полировку; указанная скорость подачи составляет 12–23 m/min, а рабочая толщина — 10–60 mm. Эти показатели относятся к последующей обработке, а не к производительности прессования фанеры. Фактическая производительность по-прежнему зависит от длины деталей, расстояния между ними, числа проходов по кромке и испытаний на совместимость с выбранной панелью и кромочным материалом.
Это различие помогает избежать распространённой ошибки при планировании: нельзя напрямую сравнивать кубометры за смену на прессе с погонными метрами в минуту на оборудовании для отделки, не приведя оба показателя к одному производственному графику.
Превратите коммерческое предложение в спецификацию, пригодную для проверки
При сравнении оборудования для производства фанеры требуйте, чтобы все поставщики использовали одинаковые рецептуру панели, условия энергоснабжения, границы цикла и определение объёма выпуска. Иначе на первый взгляд похожие заявления о производительности могут основываться на разных допущениях.
В техническом соглашении следует определить материал для типовых испытаний, продолжительность непрерывного теста, порядок измерения цикла, проверку температуры и согласованные методы оценки качества склеивания. Включите в испытания продукцию с максимальной толщиной или самым длительным отверждением, а не только наиболее простую для производства панель. Применимые стандарты продукции и местные требования к оборудованию необходимо подтвердить отдельно для конкретного проекта.
Компания Qingdao Zhongding Machinery Co., Ltd., производитель и экспортёр оборудования для деревообработки с более чем 20-летним опытом работы в отрасли, также предоставляет техническую поддержку, запасные части и послепродажное обслуживание. Для проекта по горячему прессованию конкретизируйте эти обязательства: до утверждения проекта уточните ответственность за пусконаладку, обучение операторов, перечень критически важных запасных частей, документацию по устранению неисправностей и порядок реагирования сервисной службы.
Окончательный выбор должен обеспечивать требуемый объём выпуска на основе проверенной рецептуры и реалистичного времени обработки, с чётко согласованным эксплуатационным резервом. Если целевого показателя можно достичь только игнорируя переналадки, предполагая отсутствие брака или учитывая в качестве полного цикла лишь время отверждения, пресс ещё не подобран должным образом.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.