


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Промышленное деревообрабатывающее оборудование: основные станки для обработки плит
Промышленное деревообрабатывающее оборудование для центров обработки плит выполняет три основные операции: раскрой листов на детали точных размеров, обработку открытых кромок и сверление отверстий или фрезерование соединений для сборки. Форматно-раскроечные станки и CNC-роутеры с гнездовой раскладкой отвечают за раскрой; кромкооблицовочные станки облицовывают и обрабатывают кромки плит; сверлильные станки выполняют отверстия для соединений. Шлифовальное оборудование и системы транспортировки материалов поддерживают эти операции, если это требуется с учетом материала и последовательности производства.
Оптимальное сочетание оборудования зависит от выпускаемых деталей. Прямоугольные детали корпусной мебели, фигурные мебельные панели и необлицованные шпонированные плиты предъявляют к цеху разные требования. Технические характеристики станков имеют практическую ценность только в привязке к размерам плит, качеству поверхности, размеру партии и перемещению деталей между операциями.
Начните с плиты и маршрута ее обработки
ДСП с меламиновым покрытием, MDF, фанера и шпонированные панели по-разному ведут себя при обработке. Хрупкая декоративная поверхность нуждается в поддержке у режущей кромки, чтобы уменьшить сколы. MDF образует мелкую пыль, поэтому требуется эффективное пылеудаление. При обработке фанеры необходимо учитывать изменение направления волокон и возможные внутренние пустоты, а шпонированные поверхности следует обрабатывать осторожно, чтобы не повредить тонкий декоративный слой.
Типовой маршрут производства корпусной мебели начинается с раскроя листов, после которого выполняются кромкооблицовка, сверление и сборка. При гнездовой раскладке на CNC-маршрутизаторе последовательность меняется: станок может вырезать контуры деталей и обрабатывать отверстия или пазы на пласти, пока лист остается на столе. Для сверления горизонтальных отверстий в торцах плит обычно требуется отдельная операция, если только не используются подходящие агрегаты или дополнительное оборудование.
Это различие важно при выборе оборудования. Указание, что станок выполняет «раскрой и сверление», не означает, что он способен просверлить все отверстия, необходимые для изготовления корпуса. Для обработки отверстий на пласти и в торцах, гнезд под петли и карманов под соединители требуются разные способы доступа инструмента и фиксации детали.
Идентификация деталей также должна быть предусмотрена в рабочем процессе. Когда лист превращается в стопку похожих прямоугольных деталей, легко перепутать их ориентацию. Маркировка или последовательная система обозначений должны сохранять связь между деталью, обработанными кромками, направлением волокон и программой сверления.
Форматно-раскроечные станки: точные прямоугольные детали на этапе раскроя
Форматно-раскроечный станок с подвижным столом обеспечивает гибкий подход к прямолинейному раскрою. Подвижный стол поддерживает плиту во время прохождения через пильный диск, а упоры задают размеры и углы. Точность готовых деталей зависит от настройки станка, состояния диска, поддержки плиты и ее стабильного прижима к базовому упору.
При раскрое плит с покрытием подрезной диск сначала делает неглубокий пропил с нижней стороны, после чего основной диск завершает рез. Ширина и положение подрезного диска должны соответствовать траектории реза основного диска. Неправильно настроенный подрезной диск может оставить видимую ступеньку или не предотвратить сколы снизу. Поэтому чистая верхняя поверхность сама по себе не подтверждает правильность настройки раскроя.
Балочный форматно-раскроечный станок, также называемый станком с прижимной балкой, использует управляемый толкатель и прижимную балку для позиционирования и фиксации материала во время раскроя. Он подходит для повторяющихся схем прямоугольного раскроя и организованной обработки листов. Раскрой стопы повышает производительность только в пределах возможностей станка и устойчивости материала; смещение листов относительно друг друга или неодинаковая толщина могут повлиять на результат.
Номинальные параметры раскроя следует интерпретировать внимательно. Максимальная высота реза обозначает физический предел, тогда как достижимое качество кромки также зависит от геометрии диска, режимов подачи, структуры листа и числа плит в стопе. Аналогично, высокая скорость позиционирования ничего не говорит о времени, необходимом для загрузки листов, поворота полос, выгрузки деталей и их сортировки.
CNC-роутеры с гнездовой раскладкой: совмещение контурной и пласти
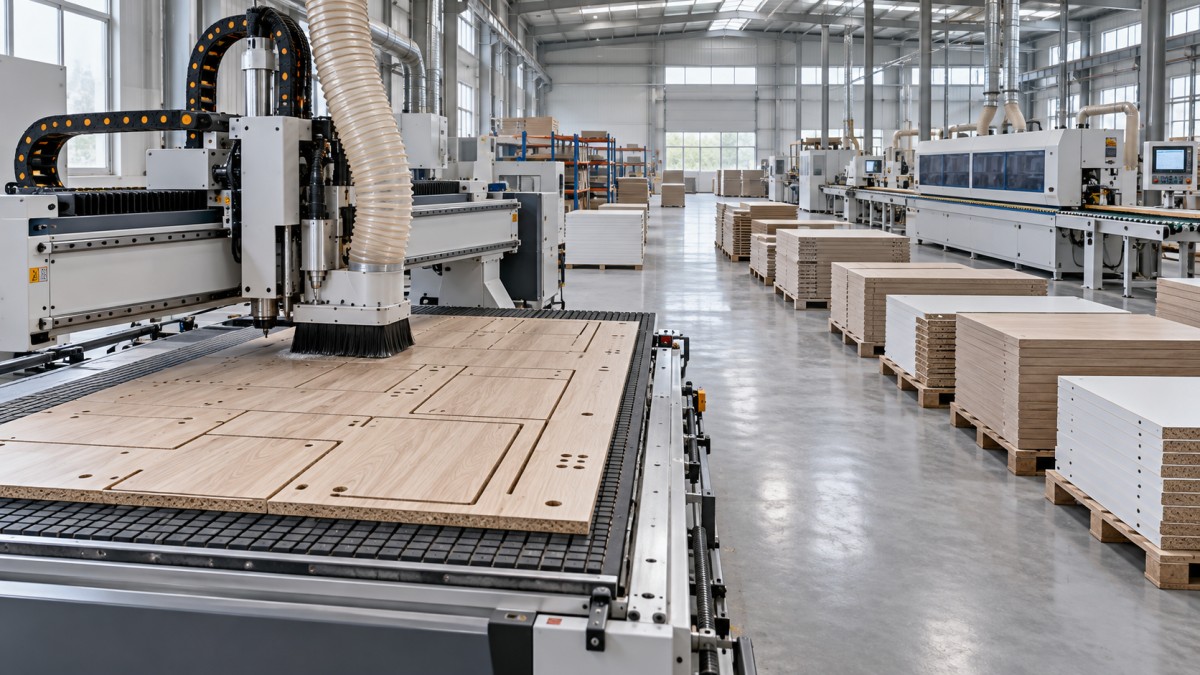
CNC-роутер с гнездовой раскладкой удерживает лист на вакуумном столе и вырезает детали по заданным траекториям инструмента. Его преимущества особенно заметны при изготовлении деталей с криволинейными контурами, вырезами, пазами или несколькими элементами обработки пласти. Прямоугольные детали корпусной мебели также можно раскладывать на листе, однако целесообразность такого решения по сравнению с форматно-раскроечным станком зависит от всего производственного маршрута.
Диаметр инструмента задает промежуток между вложенными деталями, а фрезерование каждого периметра требует времени. Даже привлекательная с точки зрения расхода материала схема раскладки может привести к длительному циклу, если в ней много мелких деталей или сложных контуров. Выход материала из листа и количество готовых деталей за смену — разные показатели.
По мере уменьшения деталей вакуумная фиксация требует особого внимания. При раскрое детали отделяются от окружающего листа, и площадь удержания изменяется. Пористая жертвенная плита, перекрытые вакуумные зоны, утечки или пыль под листом ослабляют фиксацию. Для мелких деталей необходим подходящий способ раскроя, например оставление тонкого нижнего слоя для последнего прохода или использование перемычек, если их можно удалить на последующих этапах.
Сравнивать станки только по мощности шпинделя недостаточно. На производительность раскроя влияют оснастка, ускорение, производительность вакуумной системы, смена инструмента и структура программы. Компрессионные фрезы могут защищать обе поверхности ламинированных плит, если глубина резания правильно задействует их противоположно направленные режущие части; при неподходящем заглублении одна из поверхностей все равно может быть повреждена.
Интеграция программного обеспечения не менее важна, чем механическая часть. Размеры деталей, компенсация инструмента, обрабатываемые пласти и маркировка должны корректно передаваться из проектных данных в программу станка. Если отверстие стабильно смещено в одном и том же направлении, причина часто связана с базированием или программированием, а не со случайной механической погрешностью.
Кромкооблицовка: этап, на котором становится заметно качество раскроя
Кромкооблицовочный станок наносит кромочный материал на открытый торец плиты и обрабатывает его заподлицо с поверхностью. В зависимости от комплектации процесс может включать предварительное фрезерование, нанесение клея или активацию функционального слоя, прижимные ролики, торцевую обрезку, снятие свесов сверху и снизу, циклевание и полирование. Каждая из этих станций выполняет отдельную задачу, и ее наличие нельзя определять лишь по габаритам станка.
Предварительное фрезерование снимает небольшой слой материала с раскроенного торца, создавая чистую поверхность для склеивания. Оно может устранить незначительные дефекты раскроя, однако снимаемый припуск необходимо учитывать при расчете размеров детали. Подача в станок панели уже готового размера без учета предварительного фрезерования изменит ее конечные размеры.
В обычных системах с термоклеем клей наносится между плитой и кромочной лентой. В лазерных системах активируется совместимый функциональный слой на кромке. Обычная кромка из PVC не обязательно подходит для лазерной обработки: конструкция ленты и требования к активации должны соответствовать оборудованию. Термин «нулевой шов» обозначает желаемый визуальный результат, но не отменяет необходимости точной подготовки и контроля процесса.
Влазерном кромкооблицовочном станке ZD450F показаны характеристики, которые следует рассматривать в совокупности. Указанные диапазоны включают скорость подачи 10–23 m/min, толщину панели 10–40 mm, толщину кромочной ленты 1.0–3.0 mm и минимальную ширину панели 60 mm. Эти значения описывают отдельные параметры рабочего диапазона; они не гарантируют одинакового качества при любой комбинации кромки, панели и скорости. Для кромки, совместимой с лазерной обработкой, и выбранного материала плиты по-прежнему требуется соответствующая настройка процесса.
Скорость подачи также должна соответствовать возможностям отделочных станций и расстоянию между деталями. На фактическую производительность влияют короткие детали, толстая кромка, скругление углов и высокие требования к качеству поверхности. Указанная максимальная скорость подачи мало говорит о количестве готовых деталей, обработанных за смешанный производственный цикл.
Похожие на вид дефекты кромки могут иметь разные причины. Видимый шов может возникнуть из-за плохой подготовки торца, неподходящих условий активации или склеивания либо недостаточного давления. Белые следы на темной кромке могут появляться при обрезке свесов или циклевании. Если определить ответственную станцию, не придется менять настройки склеивания для устранения дефекта отделки.
Сверлильное оборудование: единые базы для сборки
Сверлильные станки выполняют отверстия под полкодержатели и шканты, гнезда под чашки петель и отверстия под крепеж для соединения плит. Многошпиндельные сверлильно-присадочные станки эффективно выполняют повторяющиеся схемы сверления при стабильных размерах деталей. CNC-сверлильные центры позволяют изменять расположение отверстий с помощью программного позиционирования и, при соответствующей комплектации, обрабатывать детали с нескольких направлений.
Важно определить, до каких пластей и кромок станок может добраться при предполагаемой настройке. Возможность вертикального сверления не подразумевает сверление горизонтальных отверстий в торце. Количество шпинделей также следует оценивать с учетом их конфигурации: несколько шпинделей, расположенных для выполнения одной повторяющейся схемы, дают не ту же гибкость, что независимо выбираемые инструменты для обработки нескольких поверхностей.
Точность сборки зависит от общей системы базирования. Если размеры при раскрое отсчитываются от одной кромки, а положения отверстий — от другой, толщина кромочного материала или неправильно ориентированная деталь могут сместить итоговое соединение. На чертежах и в программах следует различать размер плиты без кромки и конечный внешний размер в тех местах, где облицовка влияет на положение отверстий.
Качество отверстия — отдельный параметр, не связанный с его расположением. Изношенные сверла, неподходящая подача, недостаточная опора или стружка, попавшая под поверхность прижима, могут привести к сколам или нестабильной глубине сверления. Если сопрягаемые детали не совмещаются, раздельное измерение размера панели, базовой кромки, положения отверстий и их глубины помогает определить причину.
Шлифование требуется только там, где этого требует поверхность
Широколенточный шлифовальный станок необходим, если требуется калибровать толщину панелей или подготовить поверхность к отделке. Для панелей из массива, необработанного шпона и деталей с покрытием нужны разные режимы шлифования. Плиты с заводским меламиновым покрытием обычно не подвергают абразивному шлифованию в рамках стандартных операций по раскрою и кромкооблицовке.
Калибровка снимает материал для контроля толщины, а финишное шлифование подготавливает текстуру поверхности. Эти задачи предъявляют разные требования к контактному валу, шлифовальной подошве, последовательности абразивов и величине съема материала. Мелкозернистый абразив не позволяет эффективно устранить значительную разнотолщинность, а интенсивная калибровка может прошлифовать тонкий шпон насквозь.
Стабильность толщины панелей также влияет на последующие операции. На результаты работы прижимных систем и обрезного инструмента влияют проходящие через них поверхности, поэтому неодинаковая толщина материала может приводить к разбросу качества отделки кромок даже при неизменных настройках станка.
Сравнивайте производственную ячейку с учетом ее ограничений
Наиболее полезное сравнение оборудования предполагает прохождение типовых деталей по всей технологической цепочке. Большая прямоугольная боковина проверяет другие возможности, чем узкая царга или небольшая полка. Если включить в испытание самую мелкую деталь, материал с наиболее требовательной поверхностью и основную схему расположения соединителей, можно выявить ограничения, которые не видны при простой демонстрации на пробной панели.
Пылеудаление, сжатый воздух и площадь цеха непосредственно влияют на работу оборудования. Мелкая пыль мешает надежному вакуумному уплотнению и поддержанию чистоты базовых поверхностей. Давление воздуха в точке подачи не подтверждает, что при одновременной работе нескольких станков обеспечивается достаточный расход. Габариты оборудования также не учитывают пространство, необходимое для загрузки листов, перемещения длинных панелей, доступа к инструменту и технического обслуживания.
Для практической приемки используйте предусмотренный материал плит, кромку и данные обработки. Детали следует измерить после соответствующих операций и собрать с использованием предусмотренной фурнитуры. Фиксируйте настройки вместе с результатами: чистая кромка, точная схема отверстий и правильно подогнанное соединение наиболее полезны, если можно повторить условия, при которых они были получены.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.