

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Станки для деревообработки: ключевые технологии, меняющие мелкосерийное производство
Мелкосерийное производство изделий из древесины больше не определяется просто низким объёмом выпуска. Его характеризуют частая смена продукции, спецификации для разных материалов, короткие сроки поставки и минимально допустимый объём доработок. Мастерская, которая за одну неделю выпускает пятьдесят деталей шкафов, десять дверей на заказ и небольшую партию торгового оборудования, сталкивается с задачей управления производством, для решения которой традиционная крупносерийная линия не предназначена.
Технологии, меняющие этот сегмент, не обязательно представляют собой самые крупные или наиболее автоматизированные системы. Их ценность заключается в снижении затрат, связанных с вариативностью: меньше времени на программирование между заказами, меньше ошибок при ручных измерениях, более быстрая обработка материалов и более высокая повторяемость при изменении конструкции. Поэтому для компаний, оценивающих machines usinage bois, главный вопрос смещается от «Сколько может произвести этот станок?» к «Насколько эффективно он может переходить от одной задачи к другой без потери точности и рентабельности?»
Гибкость стала производственной возможностью, а не просто удобством
Традиционное деревообрабатывающее оборудование остаётся эффективным, когда операции повторяются, а геометрия деталей стабильна. Специализированная форматно-раскроечная пила, кромкооблицовочный станок, сверлильный станок или шпиндельный фрезерный станок могут обеспечивать высокую производительность в рамках узкоспециализированной задачи. Ограничения проявляются при частом изменении состава заказов. Каждый новый размер панели, схема сверления, обработка кромки, расположение петель или материал поверхности может потребовать наладки, интерпретации оператором и создать риск выпуска изделия в неправильном исполнении.
В мелкосерийном производстве такие перерывы превращаются в значительную статью затрат. Простой станка — лишь часть проблемы. К совокупным затратам относятся подготовка производства, отходы материала из-за ошибок при изготовлении первой детали, накопление незавершённого производства, задержки сборки и время, затрачиваемое на устранение отклонений. На практике станок с более низкой закупочной ценой может обойтись дороже, если каждый заказ требует значительной переналадки и проверки.
Именно поэтому всё больше внимания уделяется гибкой обработке на CNC-станках, цифровой подготовке заданий и связанным системам перемещения материалов. Они не отменяют необходимости в квалифицированных операторах и грамотном планировании производства. Их задача — сократить число решений, которые приходится заново принимать вручную на станке для каждого заказа.
Nesting CNC меняет экономику производства изделий из плитных материалов
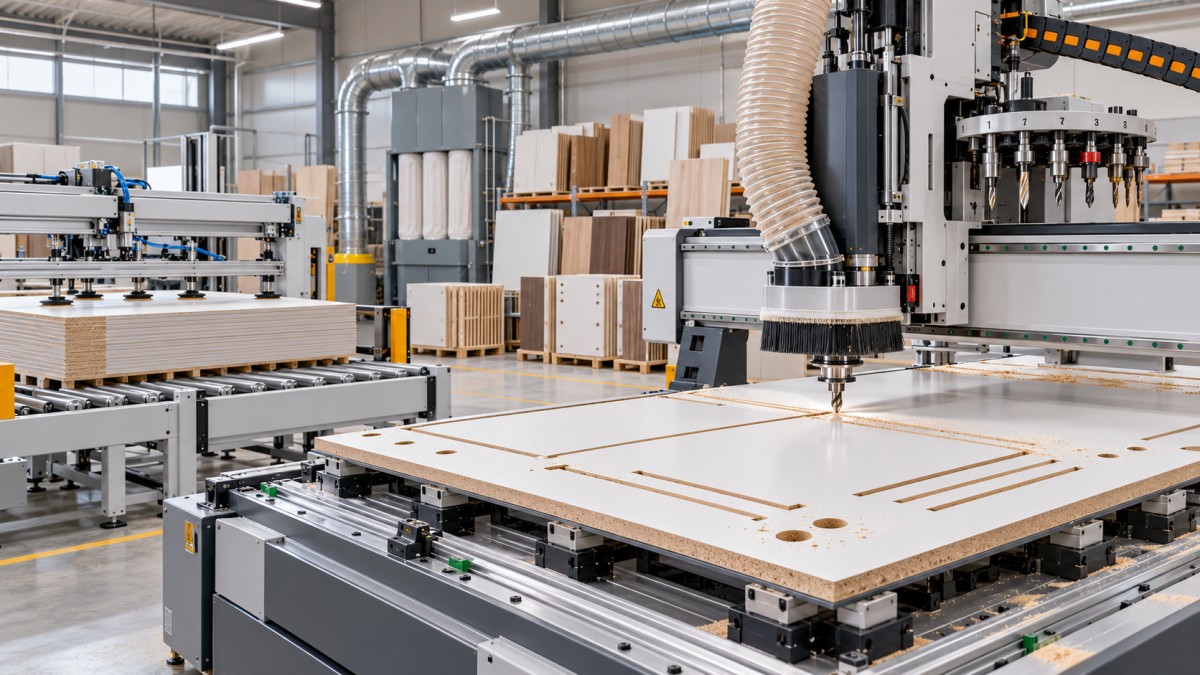
Для производителей шкафов, мебели, торгового оборудования и элементов внутренней отделки фрезерные CNC-станки с раскроем методом Nesting стали важной альтернативой обработке панелей на отдельных этапах раскроя и сверления. При Nesting программное обеспечение размещает на листе несколько деталей, а CNC-станок за один запрограммированный цикл вырезает контуры, сверлит отверстия, фрезерует карманы и может наносить маркировку для идентификации деталей.
Экономический эффект наиболее заметен там, где конструкции панелей регулярно меняются, а количество деталей в заказах невелико. Вместо наладки нескольких станков для каждой партии производитель может объединить ряд операций вокруг цифрового файла раскроя. Это сокращает перемещение деталей между рабочими участками и снижает вероятность того, что панель поступит на сверление или сборку в неправильной ориентации.
Однако Nesting не всегда является оптимальным решением для любой обработки панелей. Результат во многом зависит от качества плит, мощности вакуумного прижима, выбора инструмента, системы удаления пыли и алгоритмов программного обеспечения для Nesting. Небольшие детали, узкие рейки, деформированные плиты и материалы с неоднородной поверхностью могут затруднять вакуумную фиксацию. Если прижима недостаточно, смещение детали влияет на качество кромки и точность позиционирования. Это эксплуатационное ограничение, а не просто вопрос характеристик станка.
К времени цикла также следует относиться внимательно. Nesting-фрезерный станок может сократить общее число этапов обработки, но при этом тратить на конкретный лист больше времени, чем специализированная высокоскоростная линия раскроя и сверления. Сравнивать нужно общую продолжительность выполнения заказа, включая наладку, перемещение, сортировку, доработку и подготовку к сборке, а не только время работы шпинделя.
Автоматическая смена инструмента важнее при росте разнообразия продукции
Возможность смены инструмента часто описывают как средство повышения производительности, однако её стратегическая ценность в мелкосерийном производстве шире. Для обработки одной детали могут потребоваться раскрой, фрезерование карманов, сверление отверстий под петли, фрезерование пазов, профилирование кромок и гравировка. Выполнять эти операции с ручной сменой инструмента можно при простых задачах, но это приводит к задержкам и увеличивает риск установки неподходящего инструмента, ошибки в коррекции вылета или пропуска операции.
Автоматическая смена инструмента обеспечивает более стабильную последовательность обработки, особенно если задания формируются в проектном ПО, а не программируются независимо непосредственно в цеху. Преимущество не означает, что каждому станку нужен большой магазин инструментов. Во многих условиях мелкосерийного производства правильно подобранного набора фрез и свёрл достаточно; чрезмерная вместимость магазина менее важна. Главное — чтобы конфигурация инструмента соответствовала фактическому ассортименту деталей.
Управление инструментом становится всё более важной частью перехода на новые технологии. На результаты обработки влияют диаметр фрезы, степень её износа, компенсация длины, частота вращения, скорость подачи и тип материала. Без систематизированных данных об инструменте даже мощная CNC-система может давать нестабильные размеры или низкое качество обработанных кромок. Цифровые библиотеки инструментов упрощают обеспечение повторяемости, но не заменяют регулярный осмотр и своевременную замену инструмента.
От управления станком к связанным производственным данным
Самое существенное изменение часто происходит не в самом станке, а в связях между проектированием, управлением заказами, программированием, раскроем, обработкой и сборкой. Если размеры и инструкции по обработке вводятся повторно на нескольких этапах, даже небольшое изменение заказа может привести к расхождениям. Изменение, правильно отражённое в чертеже, но не внесённое в программу сверления, может вызвать дорогостоящий сбой на последующих этапах.
Цифровые производственные процессы решают эту задачу, создавая более непрерывный поток информации. На основе проектных данных можно формировать карты раскроя, программы обработки, этикетки и ссылки для сборки. Затем идентификация с помощью штрихкодов или QR-кодов позволяет связывать физические детали с данными заказа по мере их перемещения по цеху. Эта технология нужна не только крупным заводам: она особенно актуальна в условиях смешанного потока заказов, где визуальная идентификация и бумажный учёт становятся ненадёжными.
Практическое преимущество — прослеживаемость. Если деталь повреждена, отсутствует или обнаружена ошибка в её обработке, компании необходимо выяснить, связана ли проблема с проектными данными, формированием программы, выбором материала, наладкой станка или действиями оператора. Связанный рабочий процесс не исключает все ошибки, но делает путь их возникновения более наглядным и сокращает время поиска причины.
Интеграцию не следует оценивать только по заявлениям о возможностях программного обеспечения. Совместимость систем CAD/CAM, контроллеров станков, оборудования для маркировки и систем планирования ресурсов предприятия может существенно различаться. Некоторые системы легко обмениваются данными только в рамках экосистемы одного поставщика; другие зависят от экспорта файлов, постпроцессоров или пользовательских интерфейсов. Перед инвестированием компаниям следует проверить полный путь от утверждённого проекта до готовой маркированной детали, включая внесение изменений в конструкторскую документацию и повторное изготовление.
Точность всё больше зависит от контроля процесса, а не только от конструкции станка
Высокая жёсткость, точные направляющие, стабильные шпиндели и надёжные системы позиционирования остаются основой качества обработки. Однако мелкосерийное производство выявляет и другой аспект точности: стабильность процесса при работе с разными заказами, материалами и операторами. Станок может обеспечивать отличную точность позиционирования, но готовая деталь всё равно окажется бракованной из-за смещения плиты, выбора неправильной базовой поверхности, неверной настройки сверлильного блока или отсутствия в программе учёта вариации толщины материала.
Это особенно важно при работе с облицованными плитами, фанерой, MDF, массивом древесины, компакт-ламинатами и композитными мебельными материалами. Эти материалы по-разному ведут себя при раскрое и сверлении. Сколы, нагрев, износ инструмента, вырывы волокон и качество кромки необходимо контролировать комплексным выбором геометрии инструмента, скорости подачи, частоты вращения шпинделя, способа зажима и направления обработки.
Массив древесины создаёт дополнительную сложность: на результат влияют направление волокон, влажность и естественные изменения материала. Автоматизация может повысить повторяемость обработки, но не сделает нестабильный материал таким же однородным, как промышленная плита. При планировании производства по-прежнему необходимо различать операции, подходящие для автоматизированной повторяющейся обработки, и операции, требующие более бережного обращения с материалом.
Поэтому растёт спрос на станки с улучшенными системами базирования, функциями автоматической калибровки, зонами вакуумного прижима, настройкой с использованием датчиков и программируемыми рабочими узлами. Эти функции могут снизить зависимость от повторных ручных регулировок, но их коммерческая ценность определяется тем, насколько стандартизированы данные о деталях и материалах в мастерской.
Обработка кромок становится узким местом мелкосерийного производства
В обсуждениях автоматизации часто сосредоточиваются на раскрое и сверлении, тогда как обработке кромок уделяют меньше внимания — до тех пор, пока она не становится ограничивающим этапом. В производстве корпусной мебели качество видимых кромок существенно влияет на восприятие изделия. Короткие серии могут быть особенно сложными из-за частой смены толщины плит, кромочного материала, настроек клеевого узла, обработки углов и геометрии панелей.
Современные кромкооблицовочные станки с программируемыми узлами, автоматической настройкой и быстрой переналадкой позволяют сократить такие перерывы. Возвратные конвейеры и согласованные системы перемещения также помогают одному оператору эффективнее обрабатывать панели. Однако процесс кромкооблицовки по-прежнему чувствителен к подготовке материала и техническому обслуживанию станка. На результат влияют температура клея, настройки давления, состояние обрезных инструментов, циклевание и очистка.
Для некоторых категорий продукции может быть оправдан кромкооблицовочный станок в полной комплектации. Для других лучше подойдёт более простой станок при условии грамотной группировки заданий. Определяющий фактор — не сама доступность автоматизации, а то, насколько часто структура заказов создаёт повторяющиеся сложные операции по обработке кромок и оправдывает ли это экономически автоматическую переналадку.
Роботизация и автоматизация перемещения материалов внедряются избирательно
Роботизированные загрузка, выгрузка, штабелирование и сортировка часто преподносятся как следующий этап автоматизации деревообработки. В мелкосерийном производстве они действительно применяются, но не повсеместно. Автоматизация перемещения материалов повышает безопасность и стабилизирует производительность там, где листовые материалы тяжёлые, производство длительное, а загрузка станка достаточно высока для оправдания системы непрерывной подачи.
При этом важно учитывать ограничения. Разные размеры панелей, неправильные формы, меняющаяся отделка поверхностей и крайне разнообразная последовательность партий усложняют автоматизацию перемещения материалов по сравнению с серийным производством. Внедрение робота или системы загрузки также меняет требования к планировке предприятия: необходимо учитывать пространство, защитные ограждения, зоны размещения материалов, доступ для обслуживания и порядок восстановления работы после сбоев.
Во многих небольших производствах более непосредственные возможности открывает полуавтоматическая обработка материалов: подъёмные столы, роликовые системы, возвратные конвейеры, вакуумные подъёмники и направляемые методы сортировки. Такие решения снижают физическую нагрузку и потери времени, не создавая всей сложности роботизированной ячейки.
При принятии инвестиционных решений вместо цены станка оценивают экономику системы
Сравнение деревообрабатывающих станков только по закупочной цене, мощности шпинделя или заявленной скорости подачи не отражает ключевых экономических факторов мелкосерийного производства. Структура затрат включает время на инженерную подготовку каждого заказа, продолжительность наладки, трудозатраты на перемещение и идентификацию деталей, риск образования брака, оперативность технического обслуживания, лицензии на программное обеспечение, расход инструмента, обучение и доступность запасных частей.
Более полезная оценка инвестиций начинается с анализа заказов, которые сейчас создают трудности. Это могут быть заказы с высокой вариативностью деталей, повторяющимися ошибками сверления, задержками сборки из-за отсутствующих компонентов, чрезмерным количеством обрезков или частой сменой параметров обработки кромок. Предлагаемую технологию следует оценивать с точки зрения устранения конкретных потерь, а не общих заявлений о повышении производительности.
Производительность также следует оценивать консервативно. Даже если станок технически способен обрабатывать изделия разных форматов, его возможности могут ограничиваться программированием, подготовкой материала, выгрузкой, сортировкой или сборкой. Если новый CNC-фрезерный станок выпускает детали быстрее, чем следующий этап производства успевает их обрабатывать, предприятие лишь переносит узкое место, а не устраняет его.
Возможности поставщика напрямую влияют на риски в течение всего срока службы оборудования. Документация на станок, удалённая диагностика, знание контроллера, обучение операторов, поддержка при установке, совместимость с электросетью и доступ к запасным частям могут быть не менее важны, чем исходные технические характеристики. При закупке оборудования за рубежом чёткое согласование технического объёма поставки, критериев приёмки, конфигурации систем безопасности, языка программного обеспечения и обязанностей по сервисному обслуживанию снижает вероятность разногласий после поставки.
Конкурентное преимущество — сокращение времени от принятия решения до получения детали
Главное направление развития деревообрабатывающей промышленности — не просто повышение уровня автоматизации. Это сокращение времени между утверждением проекта и получением правильно обработанной детали, готовой к сборке. CNC Nesting, автоматическая смена инструмента, цифровые данные задания, программируемая обработка кромок и выборочная автоматизация перемещения материалов помогают достичь этого, если внедрены как части единой производственной системы.
Для производителей мелкосерийной продукции оптимальной конфигурацией редко становится самая сложная из доступных станочных ячеек. Это решение, соответствующее реальной структуре заказов, ассортименту материалов, квалификации персонала и условиям сервисного обслуживания. Развитие machines usinage bois делает гибкое производство технически более доступным, но отдача от инвестиций по-прежнему зависит от систематизированных данных, реалистичного проектирования рабочих процессов и чёткого понимания того, где вариативность сейчас отнимает время и снижает рентабельность.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.