

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Сверлильные станки с ЧПУ для производства мебели: как расположение шпинделей влияет на время цикла
Сверлильные станки с ЧПУ для мебельного производства: как расположение шпинделей влияет на время цикла
Для технических специалистов, оценивающих оборудование, расположение шпинделей — один из наиболее важных параметровсверлильного станка с ЧПУ для мебельного производства. Оно влияет не только на количество отверстий, которое можно просверлить за минуту. Расположение, ориентация, шаг и возможность управления шпинделями определяют, можно ли обработать панель за один установ, как часто потребуется менять положение заготовки, какой ход необходим осям станка и насколько точно схема сверления будет соответствовать последующему процессу сборки.
Это особенно важно при производстве корпусной мебели, шкафов, кухонной и офисной мебели, а также мебели в формате ready-to-assemble, где на одной панели могут потребоваться отверстия под полкодержатели, эксцентриковые стяжки, шканты, чашки петель, соединительную фурнитуру и сверление кромок. Станок может иметь много шпинделей, но при этом обеспечивать низкую фактическую производительность, если их расположение не соответствует преобладающим на предприятии схемам сверления. И наоборот, более гибкая конфигурация может оправдать большее номинальное время сверления, если она позволяет сократить перемещение деталей, ручную настройку или дополнительную обработку.
Практический вопрос заключается не просто в том, «сколько шпинделей установлено?», а в следующем: «Какой объём обработки панели это расположение шпинделей позволяет точно выполнить до того, как панель покинет станок?»
Время цикла — показатель процесса, а не только скорости сверления
При сверлении мебельных деталей видимое время резания составляет лишь часть цикла. Реалистичная оценка должна учитывать загрузку панели, базирование, зажим, перемещение осей станка, подачу и отвод сверла, замену инструмента или сверлильной головки, если применимо, выгрузку, а также дополнительное перемещение, необходимое для обработки другой плоскости или кромки. На автоматизированной линии также могут иметь значение время передачи и ожидания. На отдельном станке способность оператора одинаково ориентировать панели может влиять на результат сильнее, чем небольшая разница в скорости двигателя шпинделя.
Расположение шпинделей одновременно влияет на несколько этих факторов. Фиксированная многошпиндельная сверлильная головка может за один ход просверлить повторяющийся ряд отверстий. Индивидуально управляемая сверлильная головка может использовать меньше шпинделей одновременно, но избавить от ручной индексации при изменении расположения отверстий. Горизонтальные узлы позволяют обрабатывать кромки без передачи детали на второй станок. Поэтому конфигурация, которая в каталоге выглядит более медленной, может обеспечить более короткий полный цикл при выпуске разнообразной мебельной продукции.
При оценке полезно разделять время обработки одной панели на станке и время производства готовой панели. При сравнении вариантов оборудования обычно информативнее второй показатель.
Как ориентация шпинделей влияет на обработку мебельной панели
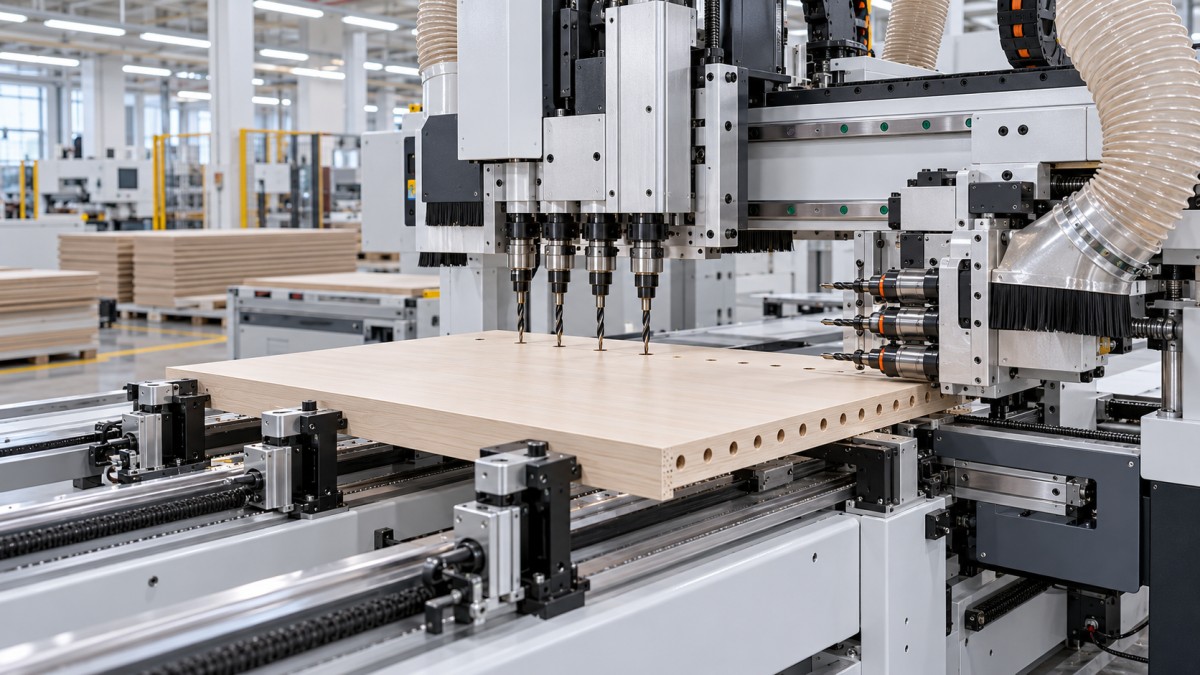
В большинстве конфигураций для сверления мебельных деталей сочетаются вертикальные и горизонтальные функции. Вертикальные шпиндели обрабатывают пласть панели и обычно используются для конструкционных отверстий, отверстий под полкодержатели, соединительную фурнитуру и петли. Горизонтальные шпиндели сверлят кромки панелей, выполняя отверстия под шканты, эксцентриковые стяжки, соединители типа minifix и другие крепёжные элементы. Возможность выполнить эти операции за один установ часто определяет, будет ли процесс простым или потребует дополнительных перемещений и ручных операций.
Станок только с вертикальными шпинделями может эффективно обрабатывать панели, для которых основная операция — сверление пласти, особенно если отверстия на кромках сверлятся на другом оборудовании или не требуются. Но при производстве корпусной мебели сверление кромок редко бывает второстепенной операцией. Если каждую боковую панель приходится снимать, переворачивать, заново базировать и обрабатывать на отдельном рабочем месте, предполагаемая экономия за счёт простой компоновки шпинделей может быть сведена на нет затратами на труд, перемещение деталей по цеху и риском ошибок при позиционировании.
Комбинированное расположение вертикальных и горизонтальных шпинделей может сократить число таких перерывов при условии, что система поддержки и зажима надёжно удерживает панель во время всех необходимых операций. Выигрыш заключается не только в уменьшении числа перемещений детали. Он также обеспечивает более стабильное взаимное расположение отверстий на пласти и сопрягаемых отверстий на кромке, поскольку для них используется одна система координат станка.
Фиксированные сверлильные блоки: высокая скорость при повторяющейся схеме
Фиксированные сверлильные блоки по-прежнему широко используются в мебельном производстве, поскольку многие конструкции предусматривают повторяющийся шаг отверстий. Ряды отверстий под полкодержатели, системные отверстия и стандартные соединения корпусной мебели можно сверлить эффективно, если шаг шпинделей соответствует конструкции изделия. Несколько сверл опускаются одновременно, поэтому головка за один ход выполняет целый ряд отверстий, не позиционируясь для каждого отдельно.
Такая компоновка особенно эффективна при стабильных размерах панелей и неизменной технологии изготовления. Она сокращает перемещения осей, упрощает программирование и делает время цикла более предсказуемым при обработке крупной партии. В серийном производстве корпусной мебели такая предсказуемость зачастую не менее ценна, чем максимальная скорость, поскольку помогает сбалансировать последующие операции раскроя, облицовывания кромок, сборки и упаковки.
Ограничение связано с геометрией. Фиксированный шаг не обязательно подходит для каждой схемы расположения отверстий. Если нужные позиции находятся между доступными шпинделями, системе управления может потребоваться переместить панель или сверлильный узел, чтобы получить заданную схему. Если в ассортимент входят нестандартные положения соединителей, несимметричная фурнитура или часто меняющиеся конструкции, станок может тратить на перемещение больше времени, чем ожидалось. При смене программ для разных панелей оператору также может понадобиться дополнительная настройка, например замена или выборочное включение сверл.
Проблема не в недостаточной точности фиксированных блоков. При надлежащем обслуживании они обеспечивают надёжное повторяемое сверление. Вопрос в том, соответствует ли их фиксированная геометрия типовым схемам мебельного производства предприятия.
Независимо управляемые шпиндели и гибкие сверлильные головки
Более гибкие сверлильные головки с ЧПУ предназначены для предприятий, где схемы отверстий меняются в зависимости от заказа, материала, рынка или спецификации фурнитуры. В зависимости от конструкции сверлильные узлы могут включаться независимо друг от друга или располагаться таким образом, чтобы станок сочетал разные направления сверления без привязки к одному фиксированному ряду. Это удобно при изготовлении мебели на заказ, мебели для коммерческих объектов, небольших партий и частых изменениях конструкции изделий.
Основное преимущество для времени цикла заключается не обязательно в одновременном сверлении всех позиций. Оно состоит в сокращении времени без резания: требуется меньше менять оснастку, принимать решения вручную, возвращать панели на станок и готовить отдельную настройку для каждой линейки мебели. Гибкая головка может быть предпочтительнее, если производственный график включает много коротких серий, а затраты на переналадку превышают экономию от более быстрой фиксированной схемы.
При этом есть и компромисс. Чем выше гибкость, тем важнее программное обеспечение управления, проверка программ, динамические характеристики осей и дисциплина оператора. Необходимо также уточнить диапазоны диаметров сверл, доступные позиции для инструмента, минимальное расстояние между операциями и возможность выполнить все заданные вертикальные и горизонтальные отверстия без взаимных помех. Не следует считать, что гибкая компоновка всегда быстрее: она ускоряет работу, когда потери времени вызваны разнообразием операций.
Практическое сравнение распространённых компоновок
Расстояние между шпинделями, помехи и скрытые издержки перемещения
Расстояние между шпинделями заслуживает не меньшего внимания, чем их количество. Небольшой шаг между позициями сверления может быть необходим для отдельных видов фурнитуры, но компоновка головки также должна обеспечивать физический зазор для корпусов сверл, цанг, соседних инструментов, зажимов и опор панели. Поставщику станка следует предоставить фактическую карту отверстий, а не только перечень требуемых диаметров сверл. Две программы с одинаковым количеством отверстий могут выполняться совершенно по-разному, если одна из них включает тесно сгруппированные операции у кромки или рядом с зоной зажима.
При выборе станка часто недооценивают время на перемещение. Несколько дополнительных ходов осей могут показаться незначительными в отдельной программе, но за смену они накапливаются. Кроме того, каждое перемещение требует точного базирования и надёжной фиксации панели. При испытаниях следует уделить внимание тонким деталям, узким рейкам, деформированным плитам и панелям с деликатным ламинированным покрытием. Быстрейшая запрограммированная последовательность мало что даёт, если оператору приходится замедлять станок, чтобы избежать следов, вибрации или смещения.
При обработке сквозных отверстий и отверстий у кромки качество и время безотказной работы также зависят от конструкции опор и обращения с подкладным материалом. Сколы на выходе сверла, его износ и недостаточно эффективное удаление стружки могут привести к очистке или переделке — затратам, которые не учитываются в теоретическом расчёте цикла.
Используйте типовые панели при приёмочных испытаниях
Обоснованное техническое сравнение должно опираться на типовые производственные файлы, а не на демонстрацию сверления произвольной детали. Выберите несколько типов панелей: стандартную боковину, выпускаемую большими партиями, деталь двери или ящика, панель с большим количеством отверстий под фурнитуру и сложную деталь, выпускаемую малыми партиями или по индивидуальному заказу. Учитывайте фактические материалы плит, диапазон толщин, наличие кромочной облицовки, если она важна, и схемы сверления под фурнитуру, используемые в производстве.
Во время оценки фиксируйте всю последовательность — от загрузки до завершения выгрузки. Проверьте положение отверстий, стабильность глубины, сколы на кромках, повторяемость после нескольких циклов и необходимость ручного вмешательства. Также выясните, как станок обрабатывает отбракованные или неправильно ориентированные панели, как выполняются замена сверла, изменение программы и регулярная очистка. Именно такие рабочие детали позволяют получить реалистичные оценки времени цикла.
В рамках той же оценки следует проверить требования безопасности. Обязательные требования к безопасности деревообрабатывающего оборудования зависят от страны поставки и условий монтажа. Применимые стандарты безопасности оборудования, требования к электрической части, ограждения, расположение аварийных выключателей, интерфейсы подключения аспирации, документацию и местные требования к соответствию следует проверять применительно к конкретному проекту, а не исходить из общих сведений о категории станка.
Выбирайте оборудование с учётом ассортимента, а не максимальных характеристик
Большое количество шпинделей имеет ценность только в том случае, если они используются для сверления наиболее распространённых схем отверстий. Для стандартизированной мебели в разобранном виде эффективным решением может стать фиксированная многошпиндельная конфигурация с подходящими вертикальными и горизонтальными возможностями. При изготовлении кухонь на заказ, мебели для проектов или небольших партий в мастерской гибкость и сокращение времени настройки могут быть важнее максимального количества одновременно работающих шпинделей.
Qingdao Zhongding Machinery Co., Ltd. более двух десятилетий работает в сфере деревообрабатывающего оборудования: от первых лет работы в небольшой мастерской до поставок станков и комплексных решений для мебельных фабрик, мастерских и промышленных производственных линий. Этот опыт подтверждает практический принцип: станок необходимо оценивать с учётом потока панелей, данных программного обеспечения, стандартов на фурнитуру, удобства обслуживания, планирования запасных частей и квалификации операторов. Расположение шпинделей — не отдельная характеристика, а часть производственной системы.
Перед окончательным выбором сверлильного станка с ЧПУ для мебельного производства предоставьте поставщику файлы типовых деталей и запросите предлагаемый порядок операций для каждой панели. Уточните, какие отверстия сверлятся одновременно, для каких требуется перемещение осей, какие кромки доступны за один установ и какие допущения заложены в заявленное время цикла. Такое обсуждение обычно информативнее простого сравнения количества шпинделей и даёт более чёткую основу для выбора конфигурации станка, планирования технической поддержки и запасных частей, а также принятия долгосрочных эксплуатационных решений.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.