


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как настроить давление прижима на кромкооблицовочном станке для дерева
Установите усилие прижима на станке для склеивания кромок, согласовав необходимое для клеевого шва давление с документально подтверждённым усилием прижима станка, а затем проверьте настройку на пробной панели. Начните с диапазона, предусмотренного технологическим процессом, и меняйте настройку только после проверки смыкания швов, плоскостности панели и качества отверждённого соединения. Одного показания регулятора недостаточно, чтобы определить, получают ли швы надлежащее давление.
Правильная настройка зависит от толщины панели, длины шва, состояния древесины, клея и расположения зажимов. Если для смыкания шва требуется чрезмерное усилие, исправьте подготовку кромок, прежде чем увеличивать давление. Зажим должен плотно сводить точно подготовленные поверхности, не сминая древесину и не изгибая сборку.
Отличайте давление по манометру от давления в шве
Пневматический или гидравлический манометр измеряет давление внутри контура. В инструкциях к клею обычно указывается давление, приложенное к склеиваемой поверхности. Эти значения могут выражаться в одинаковых единицах, но описывают разные условия.
Усилие цилиндра зависит от давления рабочей среды и эффективной площади поршня. Усилие, передаваемое панели, также зависит от направления действия цилиндра, механического передаточного отношения, трения и конструкции станка. По возможности используйте таблицу усилий или методику пересчёта давления из руководства к станку. Требования к давлению сжатого воздуха в цеховой сети не определяют давление в клеевом шве.
Для простой схемы, в которой несколько зажимов прижимают одну и ту же панель, действует следующее базовое соотношение:
Среднее давление в шве = суммарное эффективное поперечное усилие прижима ÷ площадь одного продольного клеевого шва.
Для прямоугольного кромочного шва его площадь равна толщине панели, умноженной на длину шва. Используйте согласованные единицы: при делении силы в ньютонах на площадь в квадратных миллиметрах получается давление в Н/мм², что эквивалентно МПа. Этот расчёт даёт оценку среднего давления, но не показывает, равномерно ли распределено усилие между зажимами.
В обычной сборке, где параллельные доски сжимаются с противоположных сторон, швы находятся на одном пути передачи усилия. Не умножайте площадь автоматически на количество клеевых швов. Для отдельных зон прижима, нестандартных приспособлений или независимо нагружаемых секций требуется собственная методика расчёта станка.
При записи настроек указывайте характеристики оборудования отдельно. Например, указанное требование к давлению воздуха 0.6–0.8 MPa длятокарного станка с ЧПУ для обработки древесины CA-1530 относится к другому процессу деревообработки и не служит основанием для настройки давления при склеивании кромок.
Определите рабочий диапазон давления до загрузки
Изучите техническую документацию на клей вместе с инструкцией к станку для склеивания. Определите необходимое давление или усилие прижима, допустимое время сборки, минимальную температуру материала и продолжительность прижима. Если в рекомендациях по клею указан только широкий диапазон, выберите начальное значение в соответствии с документированными рекомендациями для конкретной древесины и соединения.
Плотность древесины влияет на сопротивление сжатию, но одной породы для оценки недостаточно. На более мягкой древесине могут появиться следы от зажимов ещё до того, как сомкнётся плохо подогнанный шов. Для плотной древесины с гладкими, точно обработанными кромками всё равно требуется указанное для клея контактное давление. Увеличение давления не компенсирует загрязнённые поверхности, неподходящую влажность или клей, на поверхности которого уже образовалась плёнка.
При выборе и оценке начальной настройки учитывайте следующие различия:
Подготовьте загрузку так, чтобы давление достигало каждого шва
Перед нанесением клея выполните пробную сборку досок. Кромки должны сходиться по всей длине без чрезмерного усилия. Проверьте, нет ли зазоров на концах, просвета посередине и качания из-за неперпендикулярной кромки. Удалите щепки и засохший клей с опорных поверхностей, упоров и прижимных башмаков.
Разная толщина досок создаёт ещё одну проблему: прижим может опираться на самую высокую полосу, оставляя соседние полосы свободными для подъёма. Перед изменением настройки прижима проверьте постоянство толщины и выравнивание опор. Поперечное усилие смыкает кромочные швы; вертикальный прижим препятствует подъёму. Регулируйте их отдельно.
По возможности устанавливайте поперечное усилие на уровне середины толщины панели, если конструкция станка допускает регулировку. Слишком высокое или низкое приложение усилия создаёт вращающий момент и способствует изгибу. Важен и шаг зажимов: достаточное суммарное усилие может не обеспечить надёжного прижима между далеко расположенными точками давления.
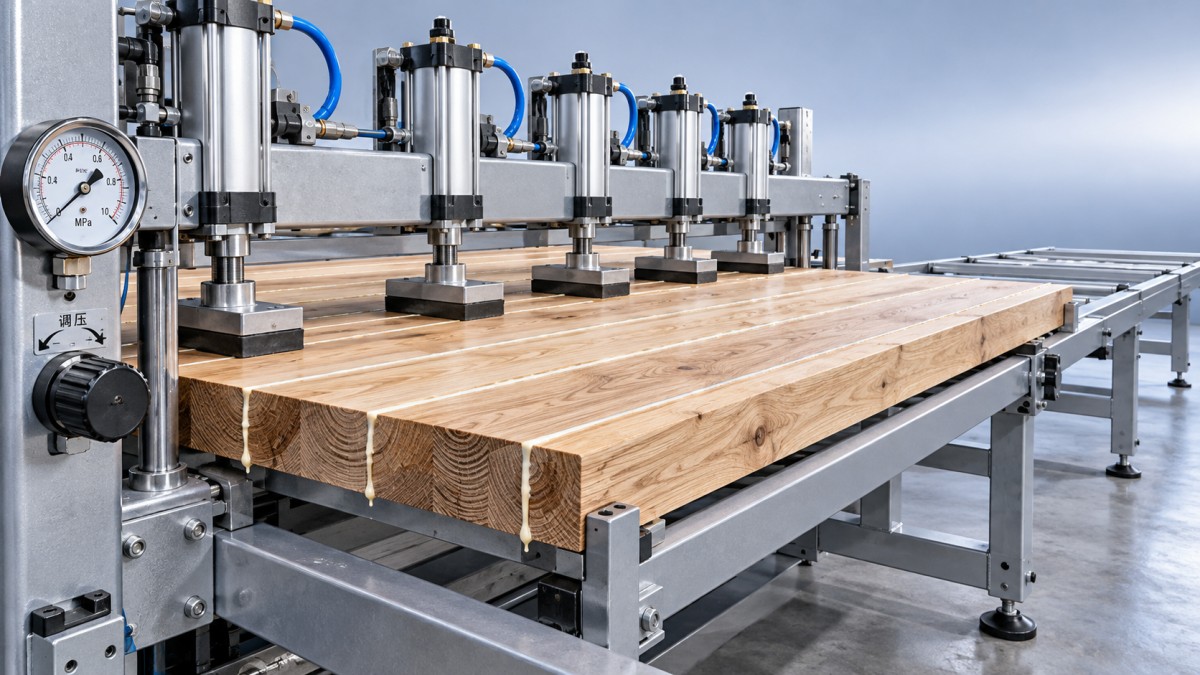
Размещайте зажимы в соответствии со схемой загрузки станка, учитывая предусмотренную фиксацию торцов панели. Прижимные башмаки должны прилегать без перекоса. Если цилиндр достигает конца хода до того, как башмак прижмёт панель, показание давления в контуре не доказывает наличия полезного усилия прижима.
Настройте станок и проведите контролируемое испытание
Используйте материал, типичный для производства, предусмотренное количество клея и производственную схему загрузки. Испытание на небольшом обрезке не позволяет проверить гораздо более длинную панель, если шаг зажимов и распределение усилия отличаются.
- Выполняйте механические регулировки только после изоляции опасных источников энергии. Соблюдайте процедуру блокировки станка, сбросьте остаточное пневматическое или гидравлическое давление и зафиксируйте детали, которые могут переместиться. Отрегулируйте упоры, опоры и положение зажимов до подачи питания.
- Определите нужный регулятор и манометр. Для основного давления подачи, поперечного прижима и вертикального прижима могут быть предусмотрены отдельные регуляторы. Проверьте единицы измерения и регулируемый контур.
- Установите документированное начальное значение. Не выходите за пределы номинальных характеристик станка и технологического диапазона клея. Если на станке давление необходимо регулировать под нагрузкой, используйте предписанный защищённый режим настройки и держитесь подальше от движущихся частей.
- Равномерно нанесите клей и загрузите материал в пределах допустимого времени сборки. Соблюдайте заданную последовательность прижима, чтобы доски правильно сели, не зажали приподнятую полосу и не сдвинули панель относительно упора.
- Наблюдайте за давлением во время включения прижима и в течение всего периода выдержки. Запишите показание под нагрузкой, любые колебания и то, поддерживает ли станок давление по мере осадки сборки.
Для точной установки более низкого значения некоторым регуляторам требуется определённое направление вращения или цикл сброса давления. Следуйте инструкциям для компонента и станка, не поворачивайте ручку многократно при запертом давлении в выходной линии. Никогда не ослабляйте фитинги для сброса давления.
Во время испытания наблюдайте за процессом с предусмотренного для этого места. Перед тем как дотянуться до зоны зажима или переместить материал, остановите и изолируйте станок. Отсутствие зазора — полезный признак только в том случае, если панель остаётся правильно установленной и древесина не имеет местных повреждений.
Оценивайте панель, а не только выдавленный клей
Тонкая, достаточно непрерывная полоска выдавленного клея может свидетельствовать о том, что клей дошёл до кромок шва. Однако она не доказывает, что давление было достаточным, клей нанесён правильно или отверждённое соединение получилось прочным. Размер полоски зависит от вязкости клея, количества нанесённого состава, впитывающей способности древесины и времени между нанесением и зажимом.
Поэтому обильное выдавливание клея не обязательно означает чрезмерное давление — причиной может быть избыток клея. И наоборот, небольшое количество выдавленного клея может быть следствием недостаточного нанесения или задержки при сборке, даже если усилие прижима достаточно. Регулируйте нанесение клея и давление как отдельные параметры.
Следите за различиями по длине панели. Зазор только посередине, между двумя зажимами, указывает на проблему с геометрией кромок или распределением усилия. Зазор рядом с одним прижимным башмаком может говорить о плохом прилегании, ограничении хода или локальной механической неисправности. Повышение давления во всём контуре может перегрузить участки, где контакт уже хороший.
При изгибе панели во время прижима требуется иной подход. Проверьте высоту приложения усилия, ориентацию досок, выравнивание опор и время включения вертикального прижима. Дополнительное вертикальное усилие может временно выровнять панель, не устранив причину деформации. После снятия прижима проверьте её форму ещё раз.
Если давление падает в течение периода выдержки, сначала выясните, рассчитан ли станок на автоматическое поддержание давления или на удержание давления в запертом контуре. На показания могут влиять осадка древесины и клея; необъяснимое продолжающееся падение также требует проверки системы управления давлением. Устраните аномальное поведение давления, прежде чем утверждать производственную настройку.
Проверьте отверждённый шов, прежде чем увеличивать объём производства
Оставьте пробную панель зажатой на время, указанное для клея, с учётом фактических условий для материала и в цехе. Время до снятия зажимов и время полного отверждения — разные параметры. Если панель выдержала снятие зажимов, это ещё не значит, что она набрала достаточную прочность для интенсивной механической обработки или достоверного испытания соединения.
После снятия зажимов проверьте смыкание шва и плоскостность, не прижимая панель силой к столу. Повторно открывшийся шов свидетельствует о нерешённой проблеме, например плохой подгонке, внутренних напряжениях древесины, недостаточном склеивании или преждевременном снятии зажимов. Зафиксируйте место раскрытия: оно помогает отличить дефект обработки от проблемы распределения усилия прижима.
После достижения клеем требуемой степени отверждения исследуйте образцы, предназначенные для разрушения, в соответствии с утверждённой процедурой контроля качества предприятия. Образцы с концов панели и из участков между точками прижима дают больше информации о распределении давления, чем один случайно выбранный обрезок. Оценивайте не только видимую поверхность, но и внутреннюю часть шва.
Разрушение древесины рядом со швом даёт полезную информацию о прочности соединения, однако результат зависит от качества древесины и метода испытания. Чистое расслоение по клеевой линии требует проверки подготовки поверхности, нанесения клея, времени сборки, давления и условий отверждения. Не считайте давление причиной проблемы лишь потому, что это самый простой для изменения параметр.
Если испытание выявило неполный контакт, а пробная сборка выполнена правильно, контролируемо увеличьте давление в пределах разрешённого диапазона и повторите испытание. Если появились смятие, вмятины или деформация, пересмотрите локальную нагрузку и при необходимости снизьте усилие. Меняйте за один раз только один параметр процесса, чтобы результат можно было правильно интерпретировать.
Зафиксируйте настройку, которую можно воспроизвести
Запишите модель станка и используемый контур прижима, показание манометра под нагрузкой, схему расположения зажимов, размеры панели, породу древесины и её влажность, тип клея, способ нанесения, время сборки и продолжительность выдержки. Укажите и результаты проверки пробной панели. Значение давления без этих условий — неполная производственная карта процесса.
Повторяйте проверку, если меняется толщина или длина панели, используется другой клей, перемещаются зажимы или ремонт влияет на передачу усилия. Если ранее проверенная настройка начинает давать зазоры, прежде чем повышать давление, проверьте точность манометра, стабильность регулятора, движение зажимов и подготовку материала. Следующая регулировка должна устранять выявленную причину дефекта.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.