


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как предотвратить прошлифовку шпона при работе на шлифовальном станке для шпона
Один слишком агрессивный проход при шлифовании может прорезать тонкий шпон, обнажить основу и превратить ценную панель в дорогостоящую переделку. Для операторов, использующих шлифовальный станок для шпона, предотвращение прошлифовки начинается с контроля съёма материала, а не просто с выбора более мелкого абразива. Толщина шпона, плоскостность панели, зернистость абразива, давление шлифования и скорость подачи — всё это влияет на результат.
Сложность заключается в том, что повреждение часто начинается локально. Большая часть панели может выглядеть превосходно, пока один приподнятый угол, выступ клеевого шва или незафиксированный край не потеряет декоративный слой. Надёжный процесс защищает уязвимые участки, одновременно подготавливая остальную поверхность к отделке.
Определите, сколько шпона действительно доступно для шлифования
Номинальная толщина шпона не равна допустимому припуску на шлифование. Лицевая сторона уже могла потерять материал во время подготовки шпона, прессования панели или предыдущего шлифования. Толщина также может различаться по листу, особенно в области стыков и отремонтированных участков.
Перед настройкой станка проверьте спецификацию панели и уточните, относится ли указанная толщина шпона к исходному шпону или к готовой лицевой поверхности. По возможности осмотрите обрезок или характерное поперечное сечение под увеличением. Измерение общей толщины панели не показывает, сколько декоративного шпона осталось.
Рассматривайте неизвестную историю шлифования как повод проявить осторожность. Панели, возвращённые на доработку, могут почти не отличаться от новых, но оставшийся припуск на шлифование у них может быть значительно меньше. Храните их отдельно и не обрабатывайте по той же схеме, что и новые панели.
Также различайте назначение операции:
- Калибровка основы: доведение основы до равномерной толщины перед облицовыванием шпоном.
- Подготовка шпона: удаление небольших неровностей поверхности и подготовка лицевой стороны к отделке.
- Финишное шлифование: улучшение уже подготовленной поверхности без попытки исправить геометрию панели.
Тонкая шпонированная лицевая поверхность не должна использоваться для исправления плохо откалиброванной основы. Если основа неровная, агрессивное шлифование после облицовывания сначала удалит лицевой слой с выступающих участков.
Осмотрите панель перед регулировкой станка
Разместите характерные панели на подходящей инспекционной поверхности и проверьте наличие прогиба, скручивания, выступающих стыков, вздутия кромок и локальных выпуклостей. При необходимости используйте поверочную линейку. Осмотрите обе стороны, поскольку мусор или неровность снизу могут изменить контакт верхней поверхности со шлифовальной головкой.
Особое внимание уделите углам, а также первым и последним участкам, входящим в станок. Панель, которая качается, прогибается или меняет опору во время подачи, может подвергаться неравномерному контакту, даже если настройка толщины кажется правильной.
При освещении под малым углом отметьте подозрительные участки в отдельной инспекционной записи или с помощью разрешённого легко удаляемого маркировочного средства. Не используйте глубокие карандашные отметки, из-за которых оператор может продолжать шлифование до их полного исчезновения.
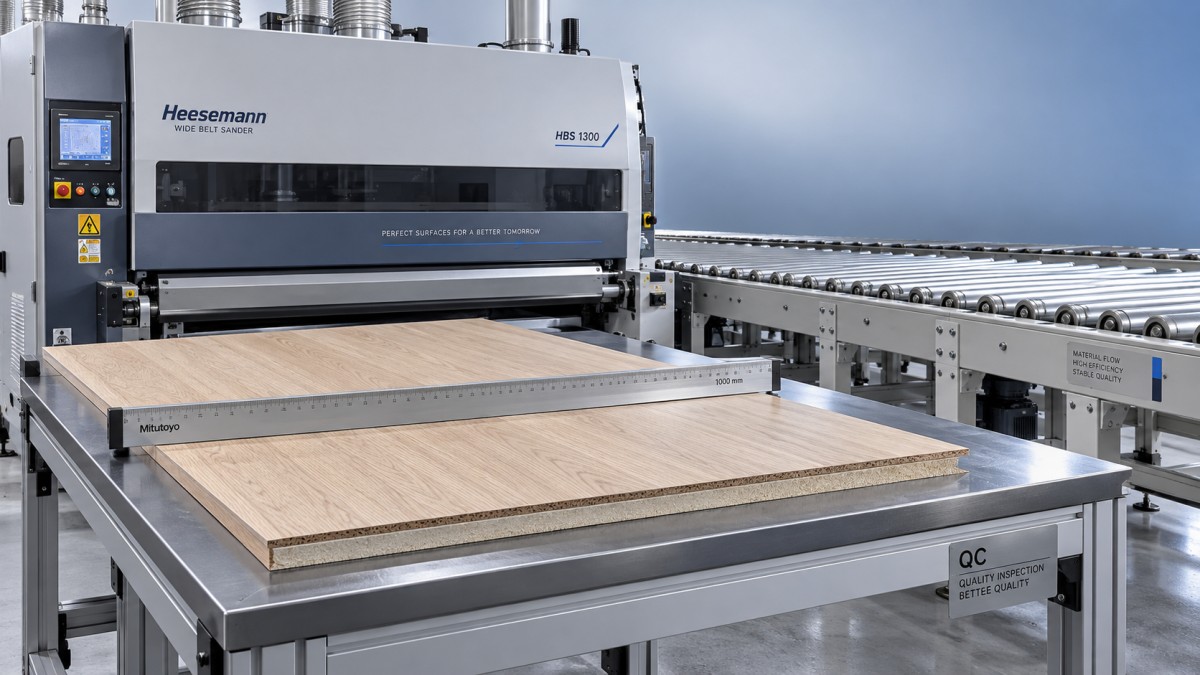
Если выступающий участок появился из-за загрязнения клеем или дефекта прессования, определите, можно ли устранить его, не уменьшая толщину окружающего шпона. Шлифование всей лицевой поверхности до исчезновения одного стойкого дефекта — распространённый путь к браку.
Настройте шлифовальный станок для шпона на контролируемый контакт
Перед испытанием панели убедитесь, что станок очищен и механически исправен. Перед очисткой, осмотром или регулировкой компонентов внутри ограждённых зон соблюдайте процедуры изоляции и блокировки, установленные производителем. Никогда не тянитесь к движущимся лентам и не пытайтесь придерживать панель рукой рядом с зоной шлифования.
Проверьте опорные поверхности и транспортную систему
Загрязнённый конвейер, неравномерное давление прижима, изношенные транспортирующие компоненты или неправильно выровненная шлифовальная головка могут привести к неравномерному съёму материала. Проверьте движение ленты, состояние конвейера, прижимные элементы и выравнивание головки в соответствии с руководством по эксплуатации станка. Убедитесь, что показания толщины и фактическая настройка станка совпадают, используя предусмотренную производителем процедуру калибровки.
Не компенсируйте проблему механического выравнивания постоянным изменением настройки толщины. Если одна сторона постоянно шлифуется сильнее другой, проверьте станок и геометрию панели, прежде чем жертвовать дополнительным материалом.
Используйте подходящую головку и схему контакта
Разные шлифовальные головки ведут себя по-разному. Жёсткий контактный ролик концентрирует режущее действие и обычно хуже компенсирует локальные различия толщины. Правильно настроенная финишная плита или податливая контактная система может распределять контакт мягче, но и в этом случае требуются подходящее давление и глубина зацепления.
Если станок оснащён электронной сегментированной колодкой, убедитесь, что настройки обнаружения панели и управления кромкой соответствуют заготовке. Сегментация может помочь контролировать контакт вблизи кромок, но она не делает тонкий шпон защищённым от чрезмерного съёма.
Используйте только конфигурации, одобренные для обработки шпона на вашем станке. Не существует универсального давления, положения головки или глубины шлифования, безопасных для любого вида шпона, толщины лицевого слоя и конструкции станка.
Сбалансируйте абразив, давление и скорость подачи, а не настраивайте только один параметр
Даже более мелкая лента может прошлифовать шпон, если контакт слишком сильный или воздействие продолжается слишком долго. И наоборот, неподходящая крупнозернистая лента может оставить царапины, для удаления которых потребуется больше шлифования, чем выдержит лицевой слой.
Для относительно чистой предварительно отшлифованной поверхности шпона испытание может включать использование абразива зернистостью P150–P180 с последующей более тонкой подготовкой только в том случае, если этого требует спецификация отделки. Это пример, а не исходная схема для каждой панели. Более грубые поверхности, отдельные породы древесины, типы абразива и системы покрытий могут потребовать другой последовательности.
Избегайте больших скачков зернистости, из-за которых остаются царапины, а затем приходится удалять их повторным тонким шлифованием. Также не добавляйте финишную стадию только потому, что доступна ещё одна шлифовальная головка. Каждая активная головка расходует часть оставшегося припуска.
Если лента засаливается, остановитесь и устраните причину в соответствии с утверждёнными процедурами. Причиной могут быть смола, загрязнение клеем, недостаточная вытяжка или неподходящий абразив. Увеличивать давление, чтобы заставить изношенную ленту снова резать, особенно опасно при работе с тонким шпоном.
Проверьте настройку на характерной панели
Лучший испытательный образец соответствует производственному материалу: тот же шпон, та же основа, те же условия прессования, размеры и история предыдущего шлифования. Толстый обрезок массива может подтвердить, что станок работает, но не может подтвердить пригодность процесса шлифования тонкого шпона.
- Зафиксируйте исходное состояние. Отметьте ориентацию панели, видимые дефекты, спецификацию абразива, активные головки и текущие настройки станка.
- Начинайте с консервативного зацепления. Следуйте процедуре настройки станка, а не определяйте глубину съёма только по показаниям дисплея.
- Выполните один пробный проход панели. Дождитесь, пока она полностью выйдет из станка, прежде чем проводить осмотр.
- Осмотрите всю лицевую поверхность. Проверяйте углы, кромки, стыки и выступающие участки при одинаковом освещении, а не только центр.
- Изменяйте по одной переменной за раз. Вносите небольшую документированную корректировку только после того, как осмотр покажет причину её необходимости.
- Подтвердите повторяемость. Проверьте дополнительные характерные панели перед запуском партии.
Измерения до и после обработки в отмеченных местах могут помочь выявить неравномерный съём, если измерительный прибор имеет подходящие разрешение и повторяемость. Однако измерение общей толщины панели является вспомогательным свидетельством, а не доказательством того, что в каждой точке осталось достаточно шпона.
Ведите накопительную запись, если панели проходят несколько проходов или возвращаются на доработку. «Ещё один проход» не является безобидной регулировкой, если никто не знает, сколько материала уже удалили предыдущие операции.
Используйте характер повреждения для поиска причины
При появлении прошлифовки остановите партию и изолируйте повреждённые панели. Уменьшение давления может помочь, но место дефекта часто даёт более точную отправную точку, чем общее изменение настройки.
- Одна сторона срезается сильнее: проверьте выравнивание поперёк станка, конусность панели, состояние конвейера и неравномерность давления.
- Повреждены передний или задний торцы: проверьте работу прижимов, опору панели, а также характер контакта при входе и выходе.
- Повреждены только углы или кромки: проверьте вздутие кромок, локальное изменение толщины, выступание колодки и органы управления сегментированной колодкой, если она установлена.
- Появляются отдельные пятна: проверьте наличие выступающих участков основы, застрявшего мусора, клеевых валиков или локальных различий шпона.
- Вся лицевая поверхность перешлифована: проверьте общее зацепление, агрессивность абразива, время воздействия и количество проходов.
Предупреждающие признаки могут появиться ещё до явного обнажения основы: неожиданные изменения цвета, ослабление рисунка древесины или изменение текстуры кромки. Естественный рисунок и шлифовальная пыль могут вводить в заблуждение, поэтому удаляйте пыль разрешённым методом вытяжки и тщательно осматривайте поверхность. Не продолжайте шлифование только для того, чтобы проверить, исчезнет ли подозрительное пятно.
Если основа уже обнажилась, дальнейшее шлифование не восстановит шпон. Передайте деталь на утверждённую оценку ремонта, повторное облицовывание шпоном или замену вместо попытки сгладить потерю лицевого материала.
Не допускайте, чтобы последующие операции создавали новый цикл переделки
Шлифование поверхности — лишь один из этапов производства корпусной и мебельной продукции. Обработка кромок, перемещение и отделка могут оставить следы, из-за которых панель будет без необходимости возвращена на шлифование. Согласуйте требуемое состояние поверхности между участками и защищайте готовые лицевые поверхности при перемещении.
Для линий, обрабатывающих скошенные детали шкафов или мебели, кромкооблицовочный станок ZD450X для обработки скоса является отдельным вариантом обработки кромок деревянных панелей, MDF и фанеры. Он сочетает автоматическую подачу, обрезку и полировку для обработки кромки под углом 45°, при указанном диапазоне толщины панели 10–25 mm. Это не шлифовальный станок для лицевой поверхности шпона; его значение заключается в планировании совместимых операций обработки кромок и поверхности, а не в использовании шлифования лицевой поверхности для исправления дефектов кромки.
Подтвердите производственную последовательность для фактической конструкции панели и системы отделки. Согласованная передача между станками часто более ценна, чем ещё один корректирующий проход.
Сделайте безопасную настройку воспроизводимой для всех смен
После того как процесс заработал, сохраняйте не только числовые настройки станка. Записывайте спецификацию шпона, состояние поступающей панели, тип и степень износа абразива, конфигурацию головок, скорость подачи, настройки давления, если применимо, и принятый контрольный образец. Повторно проверяйте процесс после замены ленты, технического обслуживания, изменения материала или необъяснимого изменения поверхности.
Qingdao Zhongding Machinery Co., Ltd., имеющая более чем 20-летний опыт работы в области деревообрабатывающего оборудования, предоставляет техническую поддержку и поддержку по запасным частям наряду со своим оборудованием. При запросе помощи в устранении неисправности отправьте чёткие фотографии дефекта, модель станка, конструкцию панели, сведения об абразиве и место повреждения. Эта информация обеспечивает более полезную диагностику, чем сообщение «станок шлифует слишком сильно».
Принцип работы прост: удаляйте только то, что требуется процессу отделки, и проверяйте результат до продолжения работы. Регулярный контроль, исправное состояние станка и документированная процедура испытания дают операторам воспроизводимый способ защитить тонкий шпон без догадок и экстренного спасательного шлифования.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.