


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как скорость подачи влияет на качество поверхности при шлифовании МДФ
Скорость подачи определяет, как долго каждый участок МДФ находится под воздействием абразива. Ее увеличение повышает производительность, но сокращает время воздействия абразива на единицу площади; ее снижение увеличивает это время и может улучшить обработку царапин при условии, что лента чисто режет, а шлифовальная головка правильно настроена. Более медленная подача не обеспечивает более гладкую поверхность автоматически: чрезмерное воздействие может усилить нагрев, привести к чрезмерному шлифованию или локально повредить поверхность.
Поэтому для шлифовального станка для МДФ не существует единственного значения скорости подачи, подходящего для всех случаев. Рабочий диапазон — это диапазон, в котором достигаются требуемый рисунок царапин, допуск по толщине и качество поверхности для последующих операций, а процесс остается стабильным по мере износа абразива. Скорость подачи следует оценивать вместе со скоростью ленты, последовательностью зернистости, геометрией контакта, давлением шлифования и состоянием поступающей заготовки.
Что меняется при изменении скорости подачи?
При постоянной скорости абразивной ленты более медленное перемещение панели обеспечивает большее перемещение абразива вдоль каждого участка панели. Это повышает вероятность удаления выступов и сглаживания царапин, оставленных предыдущей головкой. При более быстром перемещении эта возможность сокращается. Если абразив не успевает выполнить необходимую обработку за время контакта, могут остаться царапины, недостаточно отшлифованные участки или неравномерно подготовленная поверхность.
В качестве первого приближения можно использовать время контакта с отдельной точкой панели:
Время контакта = эффективная длина контакта ÷ скорость подачи панели
Например, при эффективной длине контакта 20 мм время контакта составляет примерно 0.10 секунды при скорости 12 м/мин и 0.05 секунды при 24 м/мин. Это расчетные примеры, а не рекомендуемые рабочие настройки. Эффективная длина контакта зависит от диаметра ролика, твердости контактного колеса, конфигурации шлифовальной плиты, приложенной нагрузки и деформации в зоне контакта.
Таким образом, удвоение скорости подачи вдвое сокращает номинальное время контакта, но не обязательно вдвое уменьшает съем материала или удваивает шероховатость поверхности. Реакция нелинейна и зависит от глубины проникновения абразива, жесткости станка, состояния ленты и метода регулирования.
Скорость подачи также меняет соотношение между перемещением панели и вращающимися элементами станка. Периодическое возмущение от контактного ролика, конвейера или другого вращающегося элемента может создавать метки с другим шагом при изменении скорости подачи. Это отличается от недостаточного шлифования и требует иного способа устранения.
Съем материала зависит от способа управления головкой
Утверждение «более медленная подача обеспечивает больший съем материала» требует уточнения. В податливой финишной головке, работающей при приблизительно постоянном давлении, увеличение времени воздействия может повысить съем материала — до тех пор, пока не начнут влиять другие ограничения. В жесткой калибровочной головке с фиксированным рабочим зазором заданная геометрия в значительной степени ограничивает предусмотренное уменьшение толщины.
Во втором случае замедление конвейера может помочь станку стабильнее достигать заданного размера, если ограничивающим фактором является производительность резания. Однако его не следует считать предсказуемым способом увеличить глубину съема. На результат по-прежнему могут влиять сжатие панели, прогиб абразива, податливость станка и колебания толщины.
И наоборот, увеличение скорости подачи при сохранении того же номинального уменьшения толщины повышает потребность в съеме материала в минуту. При постоянной ширине панели эта потребность приблизительно пропорциональна:
Ширина панели × толщина снимаемого слоя × скорость подачи
Это объясняет, почему настройка, подходящая для узкой пробной полосы, может оказаться неэффективной при обработке панели полной ширины. Более высокая нагрузка может увеличить потребляемую мощность двигателя, вызвать прогиб ленты или привести к неполному резанию. Поэтому испытания подачи следует проводить на производственной ширине и с учетом припуска, а не только на удобных для проверки образцах.
Почему при одной и той же скорости поверхность МДФ получается разной
МДФ неоднородна по толщине. Ее профиль плотности обычно включает более плотные поверхностные слои и менее плотную сердцевину. Более глубокое снятие поверхностного слоя может обнажить материал с другими свойствами при шлифовании и нанесении покрытия. Поверхность может стать более впитывающей или сильнее подвергаться нарушению волокон, даже если на ней нет грубых царапин.
Поэтому подготовка поверхности не сводится к получению низкого показателя шероховатости. Для окрашиваемых деталей более важными могут быть сохранение однородности основы и равномерное поведение грунтовки, чем небольшое улучшение отдельного показателя шероховатости.
Колебания толщины поступающих панелей также меняют фактическую нагрузку при шлифовании. Если одна зона сильнее прижимается к головке, чем другая, снижение скорости подачи может привести к чрезмерной обработке зоны с более сильным контактом, не устранив проблему в зоне с более слабым контактом. Прежде чем объяснять неравномерное шлифование только скоростью, следует проверить выравнивание головки, плоскостность панели, колебания толщины и опору конвейера.
Результаты обработки лицевой поверхности и кромок не следует считать взаимозаменяемыми. На кромках МДФ открывается структура материала с другим профилем плотности, поэтому может потребоваться отдельный процесс подготовки. Успешно подобранная скорость подачи для шлифования лицевой поверхности не определяет параметры обработки кромок.
Скорость ленты, зернистость и давление задают рабочий диапазон подачи
Скорость подачи и скорость абразивной ленты — это разные параметры. При постоянной скорости подачи увеличение скорости ленты повышает перемещение абразива относительно панели, но также меняет динамику резания, тепловыделение, удаление пыли и поведение ленты. Повышение скорости ленты не является неограниченной заменой снижению скорости подачи: станок и абразив должны работать в установленных для них пределах.
Последовательность зернистости определяет задачи каждой головки. Финишная лента должна сглаживать рисунок царапин, оставленный предыдущим этапом, а не компенсировать чрезмерный переход между зернистостью или выполнять существенную калибровку. Если скорость подачи слишком высока для последней головки, глубокие царапины с предыдущего этапа могут остаться под более мелкой текстурой поверхности.
Снижение скорости подачи может улучшить результат, однако сохраняющиеся царапины могут указывать на неподходящую последовательность, недостаточный припуск на финишную обработку или изношенный абразив. Замена затупившейся ленты или корректировка последовательности могут оказаться эффективнее, чем снижение скорости производственной линии.
Давление создает еще один компромисс. Дополнительное давление может усилить контакт с абразивом, но также углубить царапины, сжать основу, увеличить нагрев и ускорить засаливание. Поэтому сочетание высокого давления с медленной подачей может ухудшить поверхность вместо ее полировки.
Важна и геометрия контакта. Жесткий контактный ролик концентрирует нагрузку и подходит для калибровки; податливая шлифовальная плита распределяет контакт и выполняет другую финишную функцию. Настройки подачи нельзя переносить между головками этих типов только на основании одинаковой зернистости абразива.
Сначала определите дефект, затем регулируйте конвейер
Дефекты поверхности дают более полезные подсказки, чем общее описание вроде «шероховатая поверхность». Осмотр при равномерном скользящем освещении помогает отличить неполное удаление царапин от повторяющихся механических меток или повреждения волокон.
При подозрении на периодический дефект для диагностики можно использовать расстояние между метками. Если возмущение возникает с частотой f, расстояние между метками вдоль направления подачи приблизительно равно v/f, где скорость подачи v выражена в согласованных единицах. Контролируемое изменение скорости позволяет выяснить, связаны ли полосы с повторяющимся событием в станке. Однако само по себе оно не определяет, какой именно компонент является причиной.
При сравнительных испытаниях следует поддерживать стабильную работу системы удаления пыли. При недостаточном удалении пыль может оставаться в зоне контакта и способствовать засаливанию абразива. Замедление конвейера не устранит недостатки аспирации и может увеличить воздействие возникающего трения. Видимый выброс пыли, аномальный нагрев или запах гари требуют проверки, а не дальнейшей оптимизации скорости.
Определите диапазон скорости подачи с помощью контролируемых испытаний
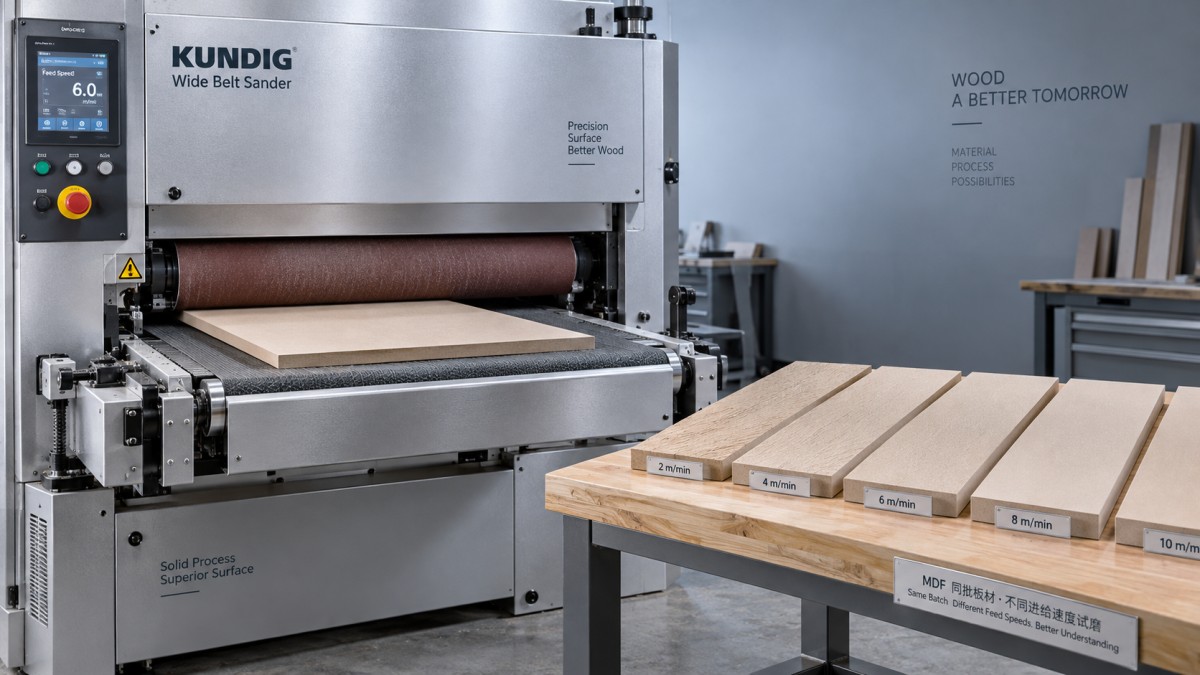
Для корректного испытания остальные значимые параметры должны оставаться неизменными. Используйте панели из одной партии материала, зафиксируйте их толщину и состояние, а также укажите спецификацию и состояние абразива, настройки головок, скорость ленты и параметры аспирации. Начните в пределах рабочего диапазона, рекомендованного поставщиком станка, и во время сравнения изменяйте только скорость подачи.
Проведите испытания на нескольких скоростях подачи в интересующем производственном диапазоне, а не сравнивайте только один медленный и один быстрый режим. Дайте процессу стабилизироваться, промаркируйте каждый образец и записывайте нагрузку на двигатель или другие доступные рабочие показатели. Хорошая поверхность, полученная при нестабильной нагрузке, не является надежной производственной настройкой.
Измеряйте толщину до и после шлифования в повторяемых точках по ширине и длине панели. Это позволяет отделить улучшение поверхности от непреднамеренного дополнительного съема материала. Включите переднюю и заднюю части панели, где переходные процессы контакта могут отличаться от центрального участка.
Следует также контролировать предшествующие операции. Раскроечный станок, такой как BEAM SAW MJ6226, выполняет операцию, отличную от шлифования; спецификация скорости его резания не определяет скорость подачи при шлифовании. Для испытаний шлифования важны стабильные размеры панелей, а также надлежащая поддержка при входе и выходе из станка.
Проверьте перспективные настройки также на абразиве, достигшем типичного рабочего состояния. Новая лента может обладать достаточной производительностью резания и скрыть ограниченность рабочего диапазона процесса. Выбранная скорость подачи должна обеспечивать приемлемый результат в течение заданного интервала срока службы ленты, а не только сразу после ее замены.
Определяйте приемлемость поверхности не только по одному показателю шероховатости
Универсальной скорости подачи, гарантирующей готовность поверхности МДФ к окрашиванию, не существует. Критерии приемки должны описывать фактический результат: видимость оставшихся царапин, отклонения толщины, дефекты поверхности и качество в рамках предусмотренного процесса нанесения покрытия или склеивания.
Инструментальные измерения шероховатости могут помочь при сравнении, но методика должна быть воспроизводимой. Укажите тип прибора, настройки фильтрации и оценки, направление измерения и места отбора проб. Результаты измерений вдоль и поперек основного направления царапин могут различаться. Изменение методики измерения между образцами может затруднить оценку влияния скорости подачи.
Одного параметра Ra недостаточно, поскольку среднее значение может не отражать отдельные глубокие царапины или локальные дефекты. Дополните его исследованием профиля, соответствующим параметром высоты выступов и впадин, если это применимо, и контролируемым визуальным осмотром. Не устанавливайте универсальный числовой предел приемки без подтвержденной связи с качеством последующей отделки.
Для окрашиваемых деталей из МДФ нанесите на пробные панели грунтовку и последующие покрытия по предусмотренной технологической последовательности. После нанесения покрытия и высыхания проверьте, не проявляются ли царапины сквозь покрытие, нет ли неравномерного впитывания и поднятия волокон. Поверхность, которая выглядит приемлемо сразу после шлифования, может вести себя иначе после смачивания лакокрасочной системой.
Обоснованная производственная настройка — это диапазон скоростей подачи, привязанный к заданным характеристикам панели, последовательности абразивов, конфигурации головок и методу приемки. Верхняя граница определяется моментом, когда удаление царапин, стабильность размеров или нагрузка на станок становятся неприемлемыми; нижняя — моментом, когда дополнительное воздействие перестает улучшать результат или приводит к нагреву и чрезмерной обработке. Работа с запасом внутри этих границ надежнее, чем выбор максимальной скорости конвейера или минимального измеренного значения шероховатости в качестве единственной цели.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.