


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как уменьшить количество царапин поперек волокон на шлифовальном станке для массива древесины
Как уменьшить поперечные царапины на шлифовальном станке для массива древесины
Поперечные царапины могут превратить гладко отшлифованную панель из массива древесины в дорогостоящую переделку, особенно когда морилка делает скрытые следы заметными. При эксплуатации шлифовального станка для массива древесины снижение количества таких дефектов начинается с проверки состояния абразива, последовательности зернистости, скорости подачи и давления шлифования, а не просто с перехода на более мелкозернистую ленту. Накопление пыли и неравномерное снятие материала также могут оставлять следы, ухудшающие качество поверхности.
Полезно спрашивать не только: «Какую зернистость следует использовать?», но и: «На каком этапе появляется эта царапина и почему следующая операция не удаляет её?». Ответ на этот вопрос позволяет контролировать регулировки и не снимать лишний материал без устранения причины дефекта.
Изучите характер царапины перед изменением настроек
Начинайте с осмотра забракованной панели, а не с регулировки станка. Отметьте направление подачи и направление волокон, затем осмотрите панель при освещении под малым углом. Проверьте центральную часть, оба края, а также передний и задний торцы. Царапина, пересекающая волокна, не обязательно свидетельствует о проблеме поперечной ленты: аналогичные дефекты могут возникать из-за перекоса при подаче, застрявшего мусора, предыдущей обработки или неправильного обращения.
- Длинные борозды вдоль направления подачи: проверьте наличие повреждений абразива, засаливания или частицы, застрявшей в зоне контакта.
- Повторяющиеся диагональные или изогнутые следы: проверьте движение ленты по траектории, осцилляцию, загрязнение и фактическое направление движения абразива.
- Регулярные полосы поперёк панели: рассмотрите вероятность вибрации, ударного воздействия стыка ленты, биения или нестабильной подачи, а не только неподходящей зернистости.
- Отдельные царапины, появляющиеся после выгрузки: проверьте передаточные ролики, поверхности штабелирования и методы обращения с панелями.
Сравнивайте поверхность до и после каждого доступного этапа обработки, используя только утверждённую рабочую процедуру станка. Никогда не отключайте защитные ограждения для осмотра работающей шлифовальной головки. Перед касанием лент, роликов, прижимных плит или внутренних компонентов отключите станок и заблокируйте его от случайного запуска.
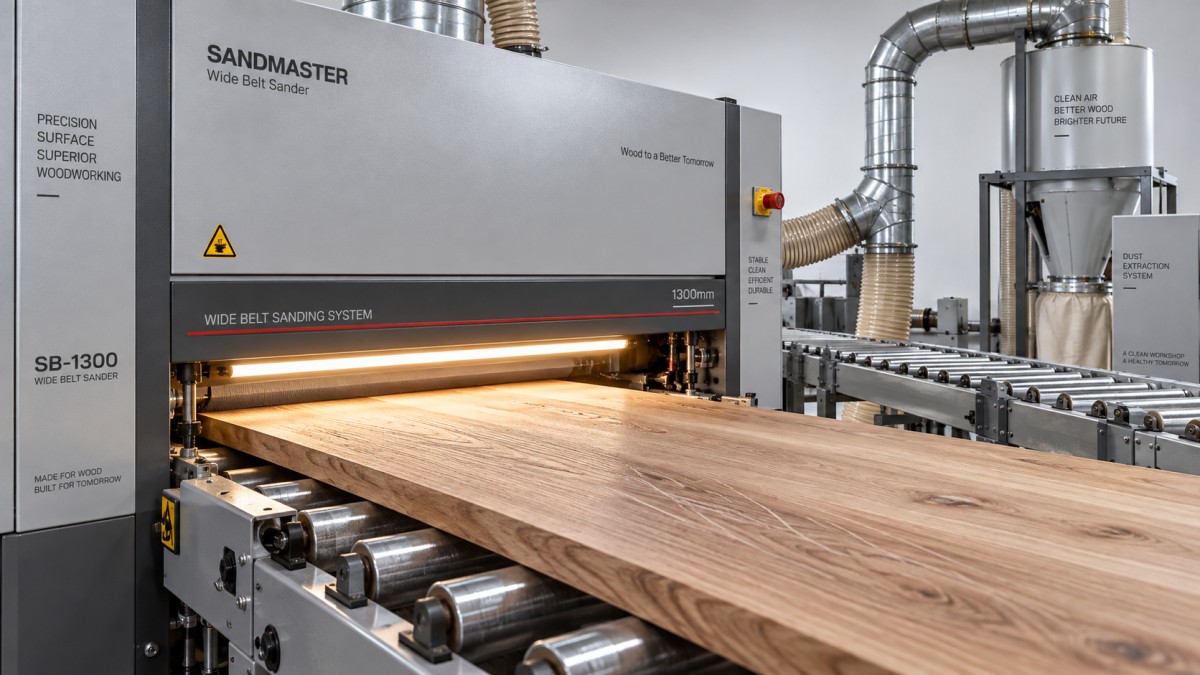
Проверьте состояние абразива перед переходом на более мелкую зернистость
Лента с номинально мелкой зернистостью может оставлять глубокие следы, если на её поверхности образовались твёрдые отложения из смолы и шлифовальной пыли. Вместо равномерного резания такие отложения волочатся по древесине. Аналогичную проблему могут вызвать повреждённый край ленты, дефектный стык или отдельное крупное зерно.
После безопасного отключения станка осмотрите всю ширину ленты. Ищите блестящие участки с засаливанием, разрывы краёв, неравномерный износ и локальные повреждения. Убедитесь, что размеры ленты, основа, конструкция соединения, направление установки, если оно указано, и натяжение соответствуют станку. Очищайте или заменяйте абразив в соответствии с инструкциями поставщика ленты; агрессивная очистка самодельными средствами может повредить его.
Если новая лента с правильными характеристиками устраняет дефект, не ограничивайтесь выводом «старая лента была изношена». Проверьте, почему она засалилась или пришла в негодность. Чрезмерное снятие материала, смолистая древесина, недостаточная аспирация или неподходящая конструкция абразива могут привести к повторному возникновению проблемы в следующей партии.
Храните ленты в чистом и сухом месте при условиях, рекомендованных поставщиком. Не допускайте попадания частиц крупного абразива на чистовые ленты и инспекционные столы. Загрязнение может нарушить даже правильно организованную последовательность шлифования.
Обеспечьте каждой зернистости достаточный объём работы, но не перегружайте её
Мелкое шлифование должно удалить рисунок царапин, оставшийся после предыдущего этапа. Оно не может надёжно скрыть глубокие борозды, оставленные перегруженной крупнозернистой лентой. Если от чистовой головки ожидают устранения сильных калибровочных следов, увеличение давления обычно сначала приводит к нагреву и износу, а не к получению стабильной поверхности.
В качестве пробной последовательности оператор может оценить абразивы P80, P120 и P150, если исходное состояние поверхности и требования к отделке делают их применение оправданным. Это пример, а не универсальная схема. Для строганого материала, требующего лёгкой подготовки, может понадобиться другая начальная зернистость; для грубых или неровных панелей может потребоваться отдельная операция калибровки.
Используйте абразивы, обозначенные по единой системе классификации, и проводите осмотр между этапами. Если после промежуточного прохода остаются глубокие царапины, устраните их на этом этапе. Дополнительный сверхтонкий проход в конце часто делает окружающую поверхность более гладкой, но оставляет исходные борозды заметными.
Конечная зернистость также должна соответствовать процессу нанесения покрытия. Последовательный переход к более мелкой зернистости не всегда является лучшим решением: он может изменить впитывание морилки и формирование цвета. Утвердите последовательность шлифования на образцах срезов, используя предусмотренные морилку и финишное покрытие.
Сбалансируйте скорость подачи, давление и съём материала
На шлифовальном станке для массива древесины эти настройки работают совместно. Более медленная подача увеличивает время контакта, но также может усиливать нагрев и засаливание. Более быстрая подача может оставить недостаточно времени для удаления царапин предыдущего этапа. Увеличение давления может углубить резание, однако оно также способно сжимать волокна, перегружать ленту или усиливать последствия неравномерного контакта.
Начинайте с рекомендованных производителем настроек для конкретной конфигурации станка, породы древесины, абразива и операции. Затем изменяйте только один параметр за раз. Толщина панели и состояние исходной поверхности должны быть сопоставимыми, иначе испытание не покажет, какая именно регулировка повлияла на результат.
Измеряйте толщину в повторяемых точках до и после шлифования. Отображаемая настройка сама по себе не подтверждает фактический съём материала, особенно при покоробленных панелях, сжимаемых контактных элементах или неравномерной исходной толщине. По возможности отделяйте интенсивное калибровочное снятие материала от окончательной подготовки поверхности.
Неравномерные результаты по ширине требуют механической проверки. Осмотрите износ прижимной плиты, состояние контактного ролика, чистоту конвейера, работу прижимного устройства и выравнивание в соответствии с инструкциями по техническому обслуживанию. Изношенная контактная поверхность не может быть стабильно компенсирована увеличением давления.
Контролируйте направление волокон и конечный рисунок контакта
Если это возможно, подавайте детали с прямыми волокнами так, чтобы основные царапины от шлифования проходили вдоль волокон. Однако одно лишь направление подачи не определяет рисунок царапин. Важны также направление движения абразива, осцилляция ленты, конфигурация головки и выравнивание панели.
Поперечно-ленточные агрегаты могут быть полезны для выравнивания и подготовки поверхности, однако видимые поперечные царапины должна удалить следующая операция. Убедитесь, что расположенная ниже по потоку продольная или чистовая головка имеет абразив в подходящем состоянии и достаточную контролируемую способность снятия материала. Не следует считать, что чистовая головка исправляет поверхность только потому, что она работает.
Детали рам и филёнок, паркетные узоры и клеёные панели с меняющимся направлением волокон требуют особого внимания. Ни одно направление подачи не может следовать всем участкам волокон. В зависимости от оборудования и требований к отделке может быть уместен контролируемый орбитальный этап чистовой обработки или лёгкое ручное шлифование.
Ручная коррекция должна оставаться определённым этапом чистовой обработки, а не неограниченным допуском на ремонт. Используйте чистый абразив и подходящую основу, по возможности работайте вдоль волокон и не допускайте скругления кромок или углубления участка вокруг царапины.
Считайте аспирацию и обращение с панелями частью качества шлифования
Удаление пыли влияет не только на чистоту рабочего места. Недостаточная аспирация позволяет частицам оставаться в зоне шлифования, способствует засаливанию ленты и загрязняет готовую поверхность. Проверьте соединения аспирации, ограничения в воздуховодах, состояние фильтра и воздушный поток в соответствии с требованиями станка и аспирационной системы. Сам по себе слышимый шум вентилятора не подтверждает достаточную эффективность удаления пыли.
Используйте утверждённые методы очистки вместо того, чтобы раздувать скопившуюся древесную пыль по станку сжатым воздухом. Соблюдайте процедуры предприятия по контролю пыли, пожарной безопасности и защите органов дыхания. Внутренняя очистка и удаление засоров требуют безопасного отключения оборудования.
Также осмотрите выходные ролики, тележки, разделительные материалы и столы для штабелирования. Чистая отшлифованная поверхность может приобрести царапины после прохождения всех шлифовальных головок, если её протащить по загрязнённой опоре. Проверяйте поверхности панелей сразу на выходе, а затем повторно после перемещения, чтобы отличить дефекты обработки от повреждений при обращении.
Разделяйте настройки производства изделий из разных материалов
Мебельные фабрики часто обрабатывают массив древесины наряду с композитными и облегчёнными панелями. Для этих операций необходимы отдельные записи настроек, процедуры очистки и критерии приёмки. Скорость подачи, подходящая для обработки кромок, не является рекомендацией по шлифованию.
Например, кромкооблицовочный станок для алюминиевых сотовых панелей Honeycomb Aluminum Panel Edge Banding Machine ZD450G предназначен для обработки кромок алюминиевых сотовых панелей и композитных плит с указанным диапазоном скорости подачи 13–23 м/мин. Эта характеристика относится к его применению для кромкооблицовки; она не устанавливает подходящие параметры шлифования массива древесины и не устраняет царапины на лицевой поверхности. Чёткое разделение этих технологических процессов предотвращает перенос неподходящих настроек между производственными линиями.
Оценивайте результат после нанесения покрытия, затем фиксируйте настройки
Проверка только на ощупь является ненадёжным методом контроля. Панель может казаться гладкой, сохраняя царапины, которые становятся очевидными после нанесения морилки. Осматривайте поверхность при стабильном освещении под малым углом, удаляйте пыль утверждённым способом и наносите предусмотренную систему отделки на репрезентативный тестовый образец. Не вводите в производство неутверждённую протирку растворителем только для выявления следов.
После получения приемлемого результата зафиксируйте породу древесины, исходную толщину и состояние материала, последовательность абразивов, состояние ленты, скорость подачи, настройки головок и измеренный съём материала. Включите эталонный образец или фотографии, сделанные при одинаковом освещении. Повторяйте проверку при смене партий древесины, абразивов или систем покрытия, а не считайте настройку постоянной.
Qingdao Zhongding Machinery Co., Ltd., производитель и экспортёр оборудования для деревообработки с более чем 20-летним опытом работы в отрасли, предоставляет техническую поддержку и поставку запасных частей наряду с оборудованием. При постоянном дефекте шлифования полезная техническая поддержка начинается с указания модели станка, конфигурации головки, характеристик абразива, истории технического обслуживания и чётко обозначенных фотографий царапин, а не просто с запроса на более мелкую ленту.
Если царапины сохраняются после замены абразива и проведения контролируемых испытаний, прекратите компенсировать проблему дополнительным давлением. Определите, на каком этапе появляется след, проверьте контактные элементы и компоненты подачи, а также убедитесь, что следующая операция действительно его удаляет. Это более надёжный путь к приемлемому качеству поверхности, чем неоднократное шлифование одной и той же панели с дальнейшим уменьшением её толщины.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.