


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как влажность влияет на отверждение при склеивании PUR-клеем
Влажность влияет на химическое отверждение влагореактивных PUR-клеев, но не определяет каждый этап формирования клеевого соединения. Соединение может стать достаточно прочным для обрезки при охлаждении клея, но при этом ему всё ещё может потребоваться существенное химическое отверждение для достижения предусмотренной термостойкости и долговечности. Считать такую раннюю прочность при обращении доказательством полного отверждения — серьёзная ошибка управления процессом.
В деревообработке решающее значение имеет доступная в клеевом шве влага, а не только относительная влажность воздуха в цехе. На её доступность влияют влажность основания, толщина клеевого слоя, проницаемость материала, температура и время воздействия. Низкая доступность влаги может замедлить отверждение; избыточная — способствовать образованию газа и дефектам соединения. Поэтому надёжный процесс требует подтверждённого рабочего диапазона влажности, а не максимально достижимого её уровня.
Охлаждение и химическое отверждение — разные процессы
Рассматриваемые здесь PUR-системы — это однокомпонентные влагореактивные полиуретановые термоклеи, используемые, например, для облицовывания кромок и ламинирования панелей. Их не следует путать с двухкомпонентными полиуретановыми клеями, отверждение которых зависит главным образом от реакции между отдельно смешиваемыми компонентами.
После нанесения реактивного термоклея при охлаждении повышается его вязкость и образуется начальная прочность. Такое физическое схватывание позволяет сборке сохранять положение и, если это допускает процесс, сразу переходить к обрезке или дальнейшей обработке. Однако оно не доказывает, что влагозависимая реакция завершилась.
Химическое отверждение включает реакцию остаточных изоцианатных групп с водой. В ходе реакции образуется промежуточное соединение, которое выделяет углекислый газ и образует амин; затем этот амин может реагировать с другой изоцианатной группой с образованием мочевинной связи. Эти реакции формируют молекулярную структуру и, в зависимости от состава, сшитую сетку, которая влияет на конечные характеристики.
Это различие объясняет, почему внешне одинаковые детали могут выходить из станка с похожим видом кромки, но по-разному вести себя при последующем нагреве или механической нагрузке. История их охлаждения может быть схожей, тогда как степень химического отверждения различается. Увеличение мощности охлаждения или изменение скорости подачи само по себе не устраняет недостаток доступной влаги при отверждении после склеивания.
Почему влажность в помещении — лишь часть объяснения
Относительная влажность показывает, насколько воздух близок к насыщению водяным паром при текущей температуре. Это не прямое измерение содержания воды в древесине или на границе клеевого слоя. В двух производственных зонах с одинаковой относительной влажностью, но разной температурой, концентрация водяного пара будет различаться; также могут различаться скорости реакции клея.
Древесина и древесные плиты обмениваются влагой с окружающей средой, но для этого требуется время. Плиты, перемещённые из сухого склада в производственное помещение с высокой влажностью, не достигают равновесия мгновенно. Влажность их поверхностей и внутренних слоёв также может различаться. Поэтому датчик в помещении может показывать приемлемые условия, хотя материал, поступающий на участок склеивания, остаётся необычно сухим.
В панели с кромочной облицовкой влага может поступать к клею через плиту, через проницаемый кромочный материал или с открытых границ клеевого шва. Важность каждого пути зависит от конструкции. Относительно непроницаемая пластиковая кромочная лента ограничивает поступление влаги через внешнюю поверхность, поэтому более важными её источниками становятся панель и открытые края.
При ламинировании больших поверхностей геометрия другая. Если обе склеиваемые поверхности обладают низкой проницаемостью для влаги, внутренний участок клеевого слоя может отверждаться медленнее, чем его периметр. Повышение влажности в помещении может дать ограниченный эффект, если вода по-прежнему не имеет эффективного пути к центру соединения.
Важна и толщина клеевого слоя. При большей толщине влаге приходится преодолевать большее расстояние, а разница между отверждением поверхности и внутренней части может увеличиваться. Поэтому простое предположение, что при двукратном повышении влажности время отверждения сократится вдвое, ненадёжно. Кинетика реакции, диффузия, сорбция влаги основанием и геометрия соединения взаимодействуют друг с другом.
Что происходит при слишком низкой или слишком высокой доступности влаги?
Низкая влажность не обязательно приводит к слабому готовому соединению. Она может увеличить время, необходимое для достижения заданных характеристик. Производственный риск возникает, если детали упаковывают, нагружают, обрабатывают или подвергают тяжёлым эксплуатационным условиям до достижения этих характеристик.
Избыточная влага создаёт другую проблему. Углекислый газ является обычным продуктом реакции изоцианата с водой, однако его образование становится вредным, когда пузырьки остаются внутри клеевого слоя. Появление видимого вспенивания зависит от состава клея, доступности воды, вязкости, температуры и степени ограничения соединения. Сама по себе высокая относительная влажность не доказывает, что произойдёт вспенивание.
Конденсации следует уделять отдельное внимание, поскольку при ней присутствует жидкая вода, а не водяной пар. Температура поверхности холодной панели, внесённой в тёплый влажный воздух, может быть ниже местной точки росы. Склеивание в таких условиях может привести к дефектам, которые нельзя предсказать только по влажности в помещении. Температура поверхности и оценка точки росы особенно важны, когда материалы поступают из неотапливаемого склада.
Температура может скрыть или усилить проблему влажности
Температура влияет на скорость химической реакции, вязкость клея, открытое время, смачивание основания и охлаждение. При диагностике эти факторы необходимо разделять. Из-за холодной панели расплавленный клей может быстро терять тепло и сформировать недостаточный контакт до завершения прессования. Это проблема формирования контакта, даже если впоследствии также происходит медленное отверждение под действием влаги.
И наоборот, хорошее смачивание на участке нанесения не доказывает, что последующие условия отверждения достаточны. Детали, перемещённые на холодный сухой склад, могут набирать прочность иначе, чем образцы, оставленные рядом со станком. Контроль только на участке склеивания не учитывает изменение условий воздействия.
Температура нанесения должна оставаться в диапазоне, указанном поставщиком клея. Её повышение для компенсации медленного отверждения может изменить открытое время и тепловое воздействие, не устранив ограничение по влаге. Аналогично, распыление воды на основания не является универсальным решением: неконтролируемое увлажнение может вызвать локальную реакцию, образование газа и нестабильную адгезию. Любое намеренное добавление влаги требует процесса, подтверждённого для конкретного клея.
Характеристики станка не определяют условия отверждения
Скорость подачи, давление и способность следовать профилю определяют, может ли кромкооблицовочный станок формировать равномерное соединение. Они не определяют, как быстро это соединение будет химически отверждаться. На фигурных кромках неравномерное распределение клея или неполный контакт могут вызывать локальные дефекты, похожие на проблему отверждения.
Например, станок для облицовывания кромок деталей с мягким формованием ZD880S предназначен для обработки фигурных кромок панелей со скоростью подачи 6–8 м/мин. Эта скорость помогает определить последовательность нанесения клея и прижима, но не подтверждает конкретное время отверждения PUR-клея. Совместимость с PUR, конфигурацию клеевой системы, допустимые марки клея и рабочие процедуры необходимо проверять отдельно.
При использовании PUR необходимо также учитывать защиту клея до нанесения. Попадание влаги в плавитель, шланг или аппликатор может запустить преждевременную реакцию, вызывая образование отложений, изменение вязкости или ограничение потока. Это противоположно требованиям после склеивания: до нанесения воздействие влаги необходимо контролировать, а после него — обеспечить её достаточную доступность. Поэтому процедуры остановки, герметизации и очистки входят в систему обеспечения стабильного отверждения.
Как обоснованно установить требования к отверждению
Для всех процессов склеивания PUR не существует универсального целевого значения относительной влажности или времени полного отверждения. В технической документации поставщика должны быть указаны эталонные температура и влажность, условия нанесения и значение любого приведённого времени отверждения. Показатель, полученный для одной комбинации оснований, нельзя автоматически переносить на другую панель, кромочный материал или толщину клеевого слоя.
Полезная проверка связывает данные об условиях окружающей среды с фактическими характеристиками соединения:
- Определите конструкцию. Зафиксируйте марку панели, кромочный или облицовочный материал, подготовку поверхности, грунтовку, если она применяется, и марку клея. Изменения проницаемости или обработки поверхности могут повлиять на результаты, даже если настройки станка остаются прежними.
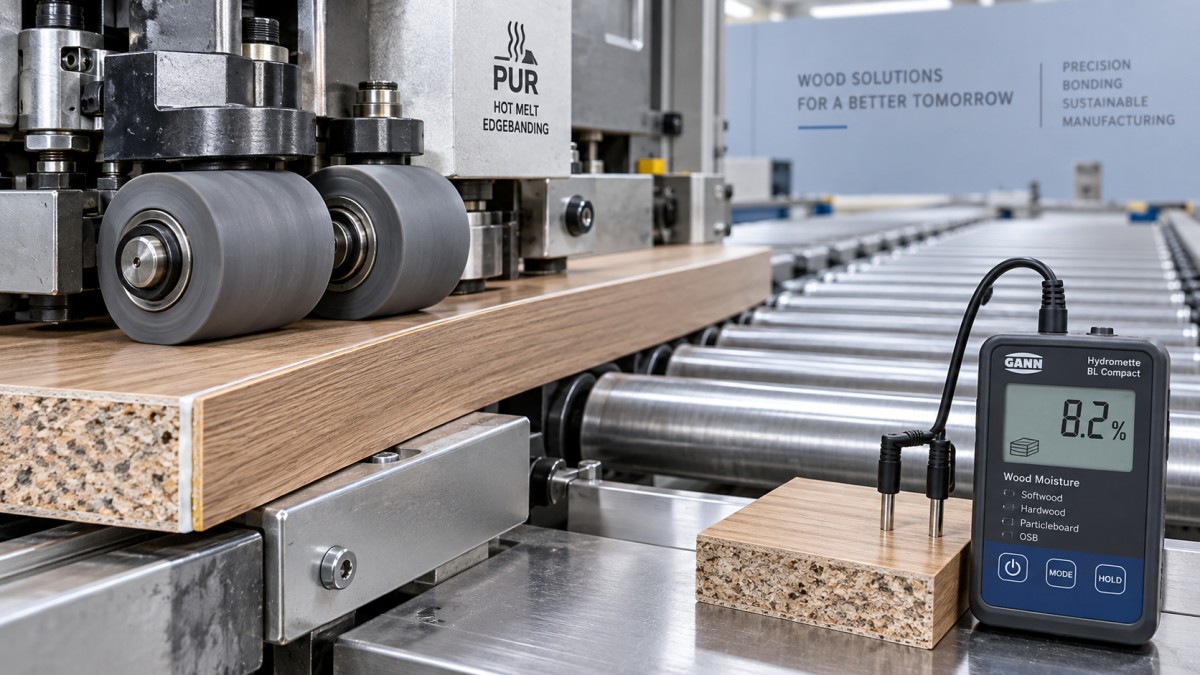
- Охарактеризуйте поступающие материалы. Измерьте влажность основания методом, подходящим для данного материала. Электрические влагомеры требуют соответствующей калибровки или поправки; показания для массива древесины нельзя без проверки переносить на MDF или ДСП.
- Зафиксируйте полное время воздействия. Регистрируйте температуру воздуха и относительную влажность во время склеивания и последующего хранения. Если важны риск конденсации или быстрое охлаждение клея, фиксируйте также температуру основания.
- Контролируйте формирование соединения. Записывайте температуру нанесения, массу нанесённого клея или толщину плёнки, скорость линии, давление прижима и время между нанесением клея и прессованием.
- Измеряйте характеристики через заданные интервалы. Используйте воспроизводимый метод испытания на прочность или отслаивание, подходящий для соединения, и оценивайте характер разрушения, а не только максимальное усилие.
График испытаний должен отдельно учитывать требования к немедленному обращению с деталями и требования к последующей обработке, упаковке, транспортировке и эксплуатации. Испытание на термостойкость может выявить неполное отверждение, которое не обнаруживается при проверке прочности при комнатной температуре. Однако для содержательного сравнения необходимо контролировать геометрию образцов, нагрузку и условия воздействия.
Дополнительные сведения даёт место разрушения. Отслоение на границе основания и клея может указывать на плохое смачивание, загрязнение или несовместимую обработку поверхности. Разрушение внутри клея может свидетельствовать о недостаточном наборе прочности, но само по себе не является однозначным доказательством низкой влажности. Пористые участки клея могут указывать на захват газа; в этом случае следует совместно проверить влажность, условия нанесения и обращение с клеем.
Как правильно интерпретировать стандарты и заявления поставщиков
Утверждение вроде «полностью отверждается за 24 часа» неполно без знания условий испытания и критерия приёмки. Оно может относиться к достижению определённого уровня прочности при заданных лабораторных условиях, а не к полному химическому превращению по всему объёму соединения при любой возможной геометрии.
Аналогично, класс водостойкости, результат испытания на термостойкость или одобрение клея не устанавливают универсальное время отверждения в производственных условиях. Значимость такого показателя зависит от области применения стандарта, подготовки образца, условий кондиционирования, основания и процедуры испытания. Классификацию для одного типа деревянного соединения нельзя считать автоматическим подтверждением пригодности фигурной кромочной сборки.
Поэтому критерии приёмки должны связывать конкретный метод испытаний или документированный внутренний метод с фактической конструкцией и требуемыми характеристиками. Предельные условия окружающей среды следует рассматривать как подтверждённые рабочие границы с определёнными действиями на случай выхода материалов или условий хранения за их пределы.
Наиболее надёжная спецификация влажности — это не одно значение относительной влажности в цехе. Это зависимость между влажностью материала, температурой, геометрией клеевого шва, временем воздействия и подтверждёнными характеристиками соединения. После установления этой зависимости записи о влажности становятся полезным свидетельством стабильности производства, а не косвенным предположением, что каждое внешне прочное соединение полностью отверждено.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.