

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какие виды пластика подходят для горячего прессования пластиковых отходов?
Какие виды пластика подходят для горячего прессования пластиковых отходов?
Полиэтилен (PE) и полипропилен (PP) обычно являются наиболее практичными исходными материалами длягорячего прессования пластиковых отходов. При подходящем сырье и соответствующих условиях обработки они могут размягчаться, течь под давлением и затвердевать в виде панелей без использования отдельного связующего. Однако одного кода переработки недостаточно, чтобы определить, позволит ли конкретная партия получить качественную панель.
Марка полимера, загрязнения, влажность, предыдущее воздействие тепла и особенности охлаждения — всё это имеет значение. Чистые производственные отходы и выветрившаяся упаковка после потребления могут иметь одинаковую идентификацию полимера, но вести себя внутри пресса совершенно по-разному. Поэтому полезный вопрос заключается не только в том, «расплавится ли этот пластик?», а в том, «может ли это сырьё стабильно производить требуемую панель на имеющемся оборудовании?»
Начните с контролируемого потока PE или PP
На начальном этапе разработки процесса отслеживаемый поток отходов из одного полимера позволяет исключить множество переменных, которых можно избежать. Чистые обрезки, забракованные формованные детали или отсортированные отходы упаковки, как правило, проще оценивать, чем смешанные бытовые отходы. Даже в этом случае по возможности разделяйте марки: марка для тонкой плёнки и марка для литья под давлением могут иметь существенно различающиеся характеристики текучести.
HDPE: разумный кандидат для сравнительно жёстких панелей
Полиэтилен высокой плотности часто рассматривается для изготовления технических панелей, где важны прочность и влагостойкость. Отсортированные отходы контейнеров или производственные обрезки могут служить подходящим сырьём при условии контроля крышек, этикеток, остатков и несовместимых слоёв.
Основная технологическая сложность заключается не просто в достижении сплавления. HDPE усаживается при охлаждении и кристаллизации. Неравномерное охлаждение, преждевременное извлечение или неравномерное распределение загрузки могут привести к изгибу панели или локальным вмятинам. Плоская панель сразу после извлечения из формы не является достаточным доказательством стабильности размеров; повторно проверьте её после кондиционирования.
LDPE и LLDPE: полезны, но подача может определять весь процесс
Полиэтилен низкой плотности и линейный полиэтилен низкой плотности подходят для более гибких панелей или контролируемых смесей PE. Однако плёночные отходы имеют низкую насыпную плотность, и между сложенными слоями может задерживаться воздух. Загрузка, которая выглядит равномерно распределённой, всё же может существенно различаться по фактической массе материала.
Измельчение, уплотнение или предварительное прессование могут улучшить стабильность загрузки. Одной мойки недостаточно, если в складках остаётся вода. Также проверьте, действительно ли «PE-плёнка» представляет собой однослойный материал, а не многослойную упаковочную структуру, содержащую барьерные полимеры, клеи или металлизированные слои.
PP: полезная жёсткость с ограничениями, зависящими от марки
Полипропилен может подходить для панелей, которым требуется большая жёсткость или термостойкость по сравнению с некоторыми вариантами PE. Его пригодность по-прежнему зависит от того, является ли сырьё гомополимером, сополимером, наполненным или армированным материалом. Эти различия влияют на ударные свойства, усадку и текучесть.
Особое внимание следует уделять PP, который подвергался многократной переработке или сильному атмосферному воздействию, поскольку деградация может снизить его прочность. Панель может выглядеть хорошо уплотнённой, но при этом трескаться вокруг просверленного отверстия или крепёжного элемента. Если такие операции предусмотрены предполагаемым применением, включите их в испытания.
Другие термопласты требуют более тщательной оценки
Термопластичность делает материал потенциально пригодным для повторной переработки, но не означает, что любой пластик подходит для универсального пресса панелей. Следующие различия помогают не допустить, чтобы испытание оборудования превратилось в неконтролируемый эксперимент с материалами.
Неизвестные корпуса электрооборудования, отходы кабелей и компоненты с антипиренами не следует направлять на испытания только потому, что их можно измельчить. Их добавки и загрязнения могут создавать риски для работников, соответствия продукции требованиям или обращения с отходами, которые невозможно определить визуальной сортировкой.
Почему смешанные пластики часто дают вводящие в заблуждение результаты
Панель из смешанных пластиков может сохранять целостность, но при этом иметь слабое внутреннее сцепление. Например, PE и PP являются полиолефинами, однако это не гарантирует получения механически надёжной смеси. Разделение фаз и слабые межфазные границы могут снижать ударную прочность или приводить к непостоянству свойств между партиями.
Рассмотрим загрузку с преобладанием PE, содержащую хлопья PET. При условиях, подходящих для уплотнения PE, PET может оставаться в виде твёрдых включений. Окружающий PE способен связать загрузку в панель, но это не означает получения однородной полимерной смеси. Повышение температуры до уровня плавления PET может подвергнуть остальные компоненты неподходящим тепловым условиям.
Совместители могут помочь при работе с отдельными смесями, но для этого требуются заданная рецептура и достаточное распределение компонентов. Пакетный пресс обычно обеспечивает значительно меньшее распределительное смешивание, чем экструдер. Добавление совместителя к рыхлым хлопьям не гарантирует, что он достигнет границ раздела, где необходим.
Термореактивные пластмассы имеют другое ограничение. Отверждённые эпоксидные, фенольные смолы и термореактивный полиуретан не расплавляются повторно в текучее связующее. Некоторые из них можно оценивать как наполнители в термопластичной матрице, но они не могут заменить эту матрицу. Сшитый полиэтилен также не следует рассматривать как обычный PE, пригодный для переработки в расплаве.
Согласуйте термический цикл с материалом, а не только с настройкой плит
В качестве общих ориентиров можно отметить, что многие марки HDPE плавятся примерно при 125–135°C, а многие марки PP — примерно при 160–170°C. Это приблизительные диапазоны плавления материалов,а не рекомендуемые заданные значения температуры пресса. Фактическое технологическое окно должны определять данные о марке, термический анализ, толщина, теплопередача и время выдержки.
Толстая загрузка может иметь размягчённую поверхность и относительно холодную середину. Повышение давления на этом этапе может вызвать выдавливание материала у краёв без надлежащего уплотнения сердцевины. Инструментированные испытания с использованием подходящих измерений внутренней температуры информативнее, чем опора только на показания дисплеев плит.
Давление также должно быть задано корректно. Давление в гидравлическом контуре не является давлением, приложенным к панели. Номинальное давление на панель рассчитывается как усилие прессования, делённое на площадь загрузки, при использовании согласованных единиц измерения. Поэтому изменение размеров панели при сохранении той же настройки машины может изменить условия уплотнения.
Охлаждению следует уделять такое же внимание. Сохранение подходящего ограничения во время затвердевания может помочь контролировать деформацию, особенно для полукристаллических PE и PP. Момент извлечения следует определять по результатам испытаний панелей, а не заимствовать для другого материала или толщины.
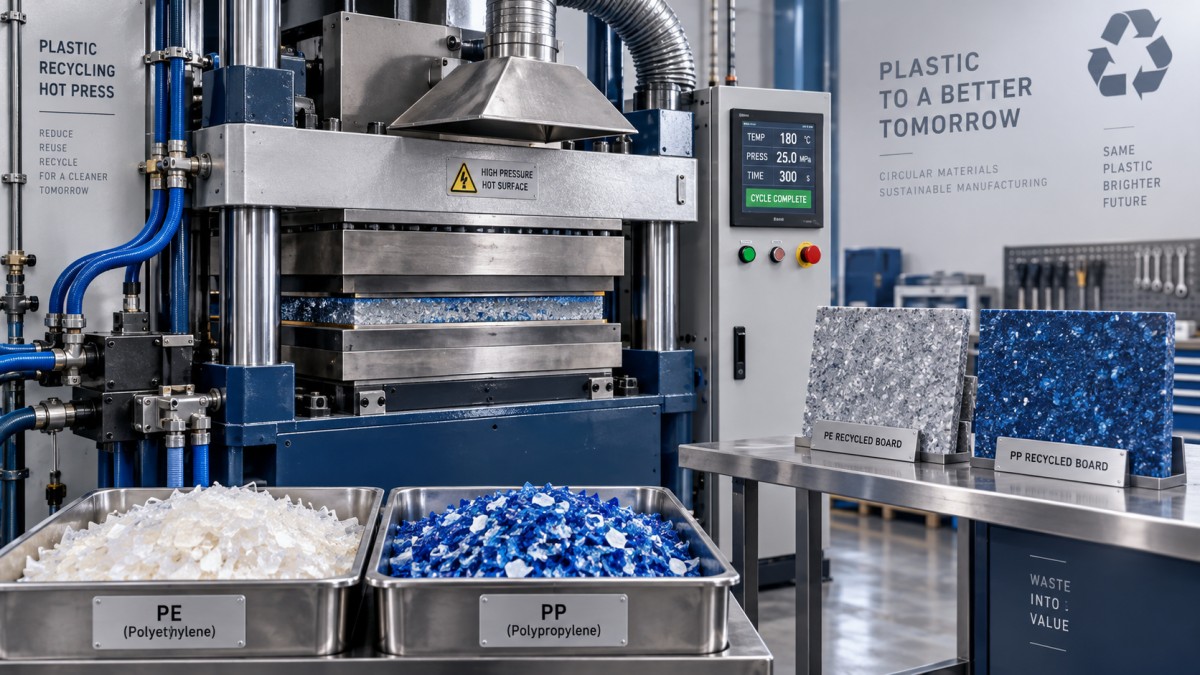
Вентиляция является требованием к оборудованию, а не необязательной мерой реагирования на неприятный запах. Оцените местную вытяжку на этапах загрузки, прессования и извлечения, а также изучите информацию по безопасности сырья и применимые требования к рабочему месту. Не используйте испытание горением на открытом пламени для идентификации неизвестных пластиков.
Разрабатывайте проверки соответствия с учётом готовой панели
Полезный план квалификации связывает поступающее сырьё с измеряемыми характеристиками панели. Идентификация полимера методом FTIR, термическая характеристика методом DSC и испытания текучести расплава могут помочь объяснить вариации. ISO 11357-3 рассматривает характеристику плавления и кристаллизации; ISO 1133-1 охватывает испытания массового и объёмного расхода расплава. Ни один из этих стандартов не устанавливает универсальную рецептуру горячего прессования.
- Определите сырьё: зафиксируйте источник, полимер и марку, если они известны, диапазон размеров частиц, допустимые пределы загрязнения и условия сушки.
- Записывайте полный цикл: указывайте массу загрузки, площадь загрузки, температурную историю, усилие, время выдержки, условия охлаждения и температуру извлечения.
- Проверяйте не только поверхность: выполните разрезы через панель, чтобы проверить наличие пустот, нерасплавленных участков и расслоения.
- Проводите испытания для предполагаемого применения: оценивайте изменение толщины, коробление, изгибные характеристики, ударную прочность, ползучесть или работу крепёжных элементов в зависимости от требований.
- Повторяйте испытания на разных партиях: одна успешная панель подтверждает возможность процесса, но не стабильность сырья.
Методы испытаний и пределы приемки должны соответствовать области применения. ISO 178 может быть актуален для измерения изгибных характеристик подходящих пластиковых образцов, однако благоприятный результат не подтверждает пригодность панели для конструкционного применения, регулируемых требований пожарной безопасности, контакта с пищевыми продуктами или других контролируемых областей.
Чётко определяйте назначение оборудования при планировании производственной линии
Для предприятий деревообрабатывающей отрасли, рассматривающих панели из переработанного пластика, привычная терминология оборудования может скрывать важные различия. Горячий пресс для древесных панелей не становится автоматически пригодным для уплотнения термопластов. Необходимо подтвердить температурные возможности, наличие охлаждения, равномерность плит, поверхности для облегчения извлечения, защитные ограждения и вытяжку паров.
Qingdao Zhongding Machinery Co., Ltd. имеет более чем 20-летний опыт работы в области деревообрабатывающего оборудования и поставляет оборудование производителям мебели, мастерским и промышленным линиям. Этот опыт имеет значение для планирования производственной линии, технической поддержки и поставок запасных частей, однако каждую машину всё равно необходимо оценивать с учётом предполагаемого процесса.
Например, еёдвусторонний шипорезный станок с ЧПУ использует двустороннюю конструкцию обработки для одновременной обработки обоих концов деталей из массива древесины. Он относится к этапу деревообрабатывающей обработки, а не к уплотнению пластиковых отходов. Указанное для него рабочее давление 0.7 MPa нельзя интерпретировать как спецификацию прессования пластиковых панелей, равно как нельзя предполагать его пригодность для обработки переработанного пластика без подтверждения.
Практической отправной точкой по-прежнему является чистый, хорошо охарактеризованный поток PE или PP. Проведите его квалификацию при предполагаемой толщине панели, включая охлаждение и последующие операции, прежде чем переходить к смешанному или незнакомому сырью. Если партию невозможно идентифицировать и контролировать, увеличение температуры или давления редко является правильной первой мерой.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.