

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Компоновки оборудования для перемещения древесины, снижающие повреждения на транспортных линиях лесопильных заводов
Повреждение досок на транспортной линии лесопильного завода редко происходит из-за одной серьезной неисправности. Обычно оно накапливается вследствие повторяющихся небольших ударов: доска слишком сильно падает на конвейер, упор приходится на неправильную кромку, скорость роликов изменяется слишком резко или материал скапливается перед последующей машиной. Поэтому наиболее эффективная компоновка оборудования для перемещения древесины — не просто та, где больше всего конвейеров. Это компоновка, обеспечивающая поддержку, выравнивание, разделение и контролируемое перемещение каждой заготовки от одного процесса к следующему.
Транспортная линия должна проектироваться с учетом наиболее уязвимого состояния доски в процессе. Свежераспиленные пиломатериалы, тонкие заготовки, длинные доски, покоробленные детали и доски с выпадающими сучками не допускают одинаковых методов обращения. Если линия планируется только на основе номинальных размеров досок и целевой производительности, после монтажа часто появляются торцевые трещины, вмятины на кромках, следы на поверхности, заторы и нестабильное штабелирование.
Начинайте с точек повреждения, а не со списка оборудования
Перед выбором конвейеров, поперечных транспортеров, кантователей или штабелеров нанесите на схему каждую точку, где древесина меняет направление, высоту, скорость, ориентацию или переходит от одной машины к другой. Именно в этих переходах наиболее вероятно возникновение повреждений при транспортировке.
Практический анализ обычно выполняется по пути движения доски от выхода одной машины до входа следующей. В каждой точке передачи следует задать четыре вопроса:
- Имеет ли доска непрерывную опору, особенно на переднем и заднем концах?
- Соприкасается ли она с жестким упором, металлической кромкой, выступающим крепежом или другой движущейся доской?
- Соответствует ли ее скорость скорости приемного оборудования до момента контакта?
- Могут ли влажные, кривые, короткие или необычно легкие детали проходить без потери контроля?
Такой подход меняет обсуждение компоновки. Вместо вопроса о том, какой конвейер в целом лучше — роликовый или цепной, — проектная группа может определить, какой способ перемещения защищает материал в конкретной точке передачи.
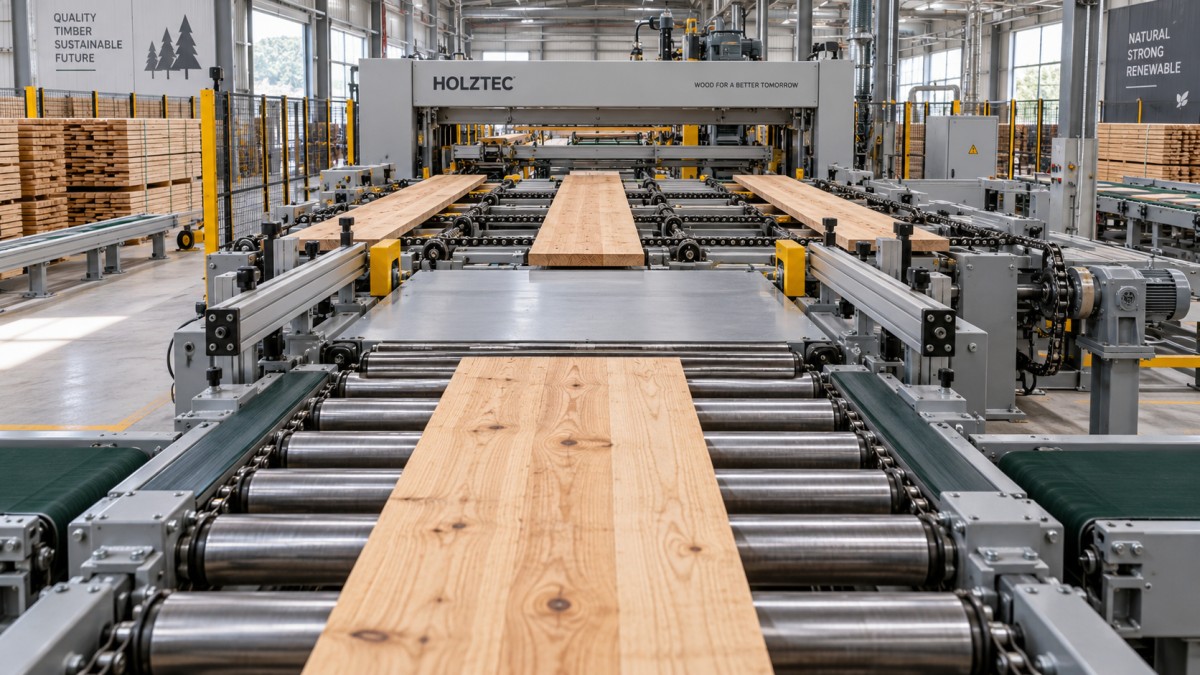
Например, роликовый конвейер может подходить для устойчивых плоских досок, перемещающихся по прямой линии. Он становится менее подходящим, когда тонкие или неровные пиломатериалы должны перекрывать зазор, когда детали поступают под углом или когда расстояние между досками непостоянно. В таких условиях меньший шаг роликов, приводные ролики, ленточная секция или направляемый передаточный стол могут быть лучшим решением, чем простое увеличение скорости конвейера.
Стройте линию вокруг контролируемых переходов
Большинство транспортных линий лесопильных заводов включают ряд простых функций: прием, поштучное разделение, продольное перемещение, поперечную передачу, ориентацию, буферизацию, сортировку или обработку и штабелирование. Повреждения сокращаются, когда каждая функция имеет четкое назначение и достаточное пространство для выполнения.
Проблемы начинаются, когда от одной короткой секции конвейера ожидают одновременного выполнения нескольких задач. Секция, предназначенная для перемещения досок, не должна также использоваться для их остановки, выравнивания, накопления и поворота без специальных средств управления. Совмещение этих функций часто приводит к контакту досок друг с другом и непредсказуемому накоплению.
Используйте переходы с минимальным перепадом высоты везде, где меняется уровень
Вертикальные перепады являются одним из наиболее очевидных источников повреждений торцов и ударных следов на поверхности. Даже небольшая разница высот может быть вредной, когда доски движутся быстро или приемная поверхность является жесткой. Цель состоит не только в уменьшении перепада высоты, но и в обеспечении предсказуемого движения доски при входе в следующую секцию.
По возможности выравнивайте уровни конвейеров, чтобы доски скользили или перекатывались через короткий переход с опорой. Используйте передаточные пластины, близко расположенные ролики, ленты или механизмы контролируемого опускания там, где зазора избежать нельзя. Приемный конвейер должен быть готов принять доску до прибытия ее переднего конца, а не заставлять ее ударяться об остановленную поверхность.
Длинные пиломатериалы требуют особого внимания. Доска может казаться устойчивой спереди, в то время как ее задний конец все еще не имеет опоры. Это может вызвать хлыстообразное движение, повреждающее задний торец или приводящее к повороту доски в соседний материал. Расстояние между опорами следует оценивать с учетом самых коротких и гибких заготовок, которые будет обрабатывать линия, а не только среднего продукта.
Согласуйте скорости до встречи деталей
Несоответствие скоростей является недооцененной причиной потертостей, наложения досок и резких остановок. Если последующий конвейер работает значительно медленнее предыдущего, доски скучиваются. Если он работает значительно быстрее, передняя кромка может резко увлекаться вперед, особенно если доска имеет шероховатую или влажную поверхность.
Изменения скорости должны быть плавными и соответствовать фактическим требованиям процесса. Короткая зона ускорения может быть полезна перед поштучным разделителем или сканером, но она не должна создавать зазор, достаточно большой для падения или перекручивания концов досок. Если несколько секций конвейера работают как единый путь транспортировки, согласованные приводы и рациональная логика управления помогают поддерживать расстояние между досками без постоянной механической остановки.
Накопление материала заслуживает такого же внимания. Линия без предусмотренного буфера будет вынуждать предыдущее оборудование часто останавливаться. Линия с чрезмерным неконтролируемым накоплением может создавать скопления досок, следы от давления и сложности при перезапуске. Буферные зоны должны иметь определенную вместимость и запланированную последовательность выпуска, особенно перед станциями сортировки, торцовочными станками, системами сортировки и зонами формирования штабелей.
Выбирайте транспортное оборудование по поведению материала
Оборудование для перемещения древесины следует выбирать в соответствии с тем, как материал ведет себя на данном участке линии. Состояние досок так же важно, как и объем производства. Сырая древесина может содержать кору, влагу, смолу и иметь переменное трение. Высушенные пиломатериалы могут быть более подвержены образованию следов на поверхности. Грубораспиленные доски допускают иные контактные поверхности, чем обработанные заготовки для изделий с повышенными требованиями к внешнему виду.
Цепные конвейеры полезны там, где требуется надежное поперечное перемещение, особенно для более тяжелого или грубого материала. Однако шаг цепей, состояние цепей, конструкция направляющих и время передачи влияют на качество кромок. Цепная система, хорошо работающая с толстыми брусами, может быть слишком агрессивной для более тонких досок или строганого материала.
Ленточные конвейеры могут обеспечивать более непрерывную поддержку и часто полезны в зонах чувствительных переходов, коротких деталей или готовых поверхностей. Их ограничение заключается не в принципиальной производительности, а в пригодности для условий эксплуатации. При проектировании компоновки необходимо учитывать удаление отходов, центровку ленты, доступ для очистки и воздействие влаги. Ленточная система, которую невозможно легко очищать или обслуживать, со временем утратит качество транспортировки, ради которого она была выбрана.
Разделяйте функции транспортировки, выравнивания и остановки
Распространенная ошибка компоновки — использование стационарных упоров для корректировки положения каждой доски. Жесткие упоры просты, но повторяющиеся удары могут вызывать торцевые трещины, сколы углов и нестабильное положение досок. Они также побуждают операторов компенсировать это увеличением скорости на предыдущем участке, что усиливает удар.
Используйте устройства выравнивания там, где необходимо выравнивание, а остановочные устройства — только там, где требуется принудительная остановка. Боковые направляющие могут удерживать доски на траектории во время процесса, но должны направлять, а не зажимать. Механизмы выравнивания могут требоваться перед сканером, торцовочным станком или штабелером, однако их время срабатывания должно учитывать различия в длине досок и трении, связанном с влажностью.
Тот же принцип относится к поштучному разделению. Система, разделяющая детали путем контролируемого интервала, обычно бережнее относится к древесине, чем система, которая многократно блокирует плотный поток и резко выпускает его. Если входящий поток нерегулярен, добавление секции стабилизации или дозирования перед основным оборудованием может защитить последующее оборудование эффективнее, чем усиление конечного упора.
Проектируйте для нестандартных деталей, а не только для идеальных пиломатериалов
Транспортные линии работают с вариациями. Доски могут быть изогнутыми, скрученными, коническими, влажными, короткими, длинными или частично покрытыми корой. Компоновка, перемещающая только прямые и однородные заготовки, недостаточно надежна для ежедневных условий лесопильного производства.
Техническое задание проекта должно определять полный диапазон материала: минимальную и максимальную практическую длину, диапазон толщин, диапазон ширины, ожидаемое состояние влажности, допустимую кривизну и состояние поверхности. Эти параметры влияют на шаг роликов, размещение направляющих, конструкцию передаточных зазоров, положение датчиков, ход приводов и безопасные расстояния.
Короткие доски особенно показательны. Они чаще поворачиваются между роликами, выходят из зоны действия датчиков или поступают на поперечную передачу под углом. Длинные доски выявляют другую слабость: недостаточную опору при изменении скорости и передаче направления. Планирование с учетом обоих концов диапазона продукции предотвращает зависимость компоновки от ручной корректировки.
Для нестандартного материала также должен быть предусмотрен маршрут. Если доска не может безопасно пройти через автоматизированную станцию, линия должна иметь контролируемый путь отвода или доступную точку вмешательства. Направление нестандартных деталей через секцию, которая не способна их удержать, увеличивает повреждения и создает устранимые риски для безопасности.
Оставляйте место для обслуживания и устранения сбоев
Компактная компоновка может выглядеть эффективной на чертеже, но стать сложной в эксплуатации, когда появляются пыль, обрезки и необходимость регулярной регулировки. Доступ для обслуживания является частью защиты древесины, поскольку труднодоступное оборудование реже очищается, выравнивается, проверяется и ремонтируется до того, как оно начнет влиять на качество материала.
Обеспечьте доступ вокруг приводных узлов, передаточных механизмов, датчиков, натяжителей цепей и точек сбора отходов. Продумайте, как будет удаляться застрявшая доска без необходимости работникам перелезать через конвейеры или тянуться через перегруженное оборудование. Пространство для устранения сбоев особенно важно на пересечениях линий, поворотных секциях и в зонах накопления, где одна неправильно расположенная доска может нарушить несколько последующих операций.
Система управления также должна поддерживать устранение сбоев. Операторам необходима четкая видимость состояния линии и практичный способ изолировать короткий участок для поиска неисправности. Когда при незначительной проблеме приходится останавливать каждый конвейер, возникает давление, подталкивающее к обходу обычных процедур. Посекционное управление и правильно размещенные датчики упрощают восстановление работы без подачи резкого потока материала в следующую машину.
Вводите компоновку в эксплуатацию в реальных рабочих условиях
Транспортная линия не должна приниматься только на основании холостого хода или работы с идеальным материалом. Ввод в эксплуатацию должен включать ассортимент продукции, который фактически будет проходить через систему, включая длины, ширины, условия влажности и неровности, усложняющие транспортировку.
Наблюдайте, где доски теряют выравнивание, где зазоры неожиданно увеличиваются или уменьшаются и где детали соприкасаются друг с другом. Уделяйте поведению при запуске и перезапуске столько же внимания, сколько и стабильному потоку. Многие компоновки работают плавно при полной загрузке, но вызывают повреждения при заполнении буфера или остановке последующей машины.
Полезные корректировки часто несложны: изменение угла направляющей, изменение задержки выпуска, добавление опоры у перехода, снижение интенсивности ускорения или перенос датчика. Эти улучшения легче выполнять, если исходная компоновка предусматривает диапазон регулировок, а не рассматривает каждый размер как неизменный.
Сделайте поддержку поставщика частью решения по компоновке
Выбор оборудования должен включать не только раму конвейера и схему привода. Транспортные линии требуют координации механического проектирования, потока материалов, электрического управления, условий монтажа, планирования запасных частей и последующих регулировок. Поставщик, способный обсуждать полную последовательность перемещения, полезнее того, кто предлагает отдельные машины, не понимая их взаимодействия.
Qingdao Zhongding Machinery Co., Ltd. производит и экспортирует деревообрабатывающее оборудование и поддерживает комплексные решения для деревообработки на промышленных производственных линиях. Для проекта транспортировки на лесопильном заводе наиболее продуктивное первоначальное обсуждение обычно касается размеров материала, последовательности процессов, доступной площади, целевого потока и точек, в которых доски в настоящее время повреждаются. Эта информация позволяет определить компоновку, соответствующую производству, вместо того чтобы заставлять производство адаптироваться к типовому оборудованию.
Перед передачей компоновки в производство подтвердите путь доски на чертеже и последовательно проанализируйте каждый переход: где деталь имеет опору, как она меняет скорость или направление, где она может накапливаться и как оператор удаляет нестандартную деталь. Такой анализ выявит больше потенциальных повреждений, чем изолированное сравнение технических характеристик отдельных конвейеров.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.