


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Вместимость устройства автоматической смены инструмента фрезерного станка с ATC: когда большее число позиций повышает производительность
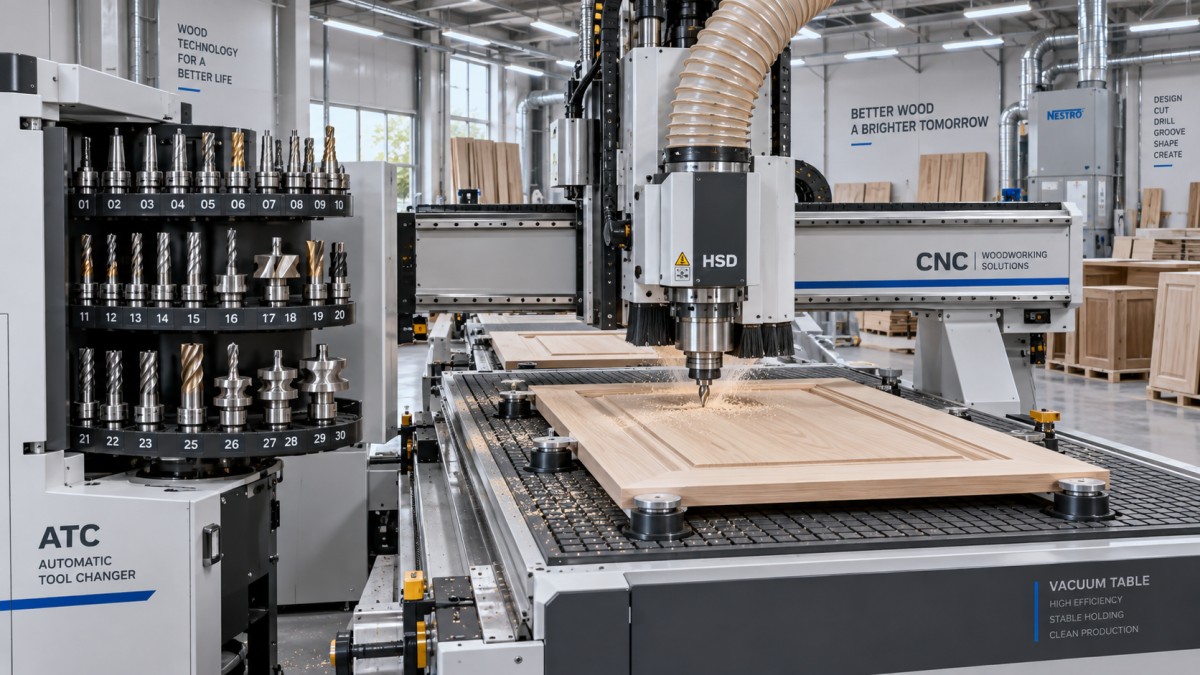
Для технических специалистов, сравнивающих решения с ЧПУ, вместимость устройства автоматической смены инструмента ATC router является практическим фактором в балансе между производительностью, гибкостью обработки, занимаемой площадью станка и капитальными затратами. Более крупный магазин может исключить ручное вмешательство и обеспечить непрерывную обработку сложных раскроечных заданий, однако «большее количество позиций» не всегда означает «более высокую производительность».
Ключевой вопрос заключается не в том, сколько инструментов может вместить фрезерный станок с ЧПУ. Важно, сколько инструментов требуется реальному производственному графикуна станке, включая инструменты для стандартного резания, профилирования, сверления, финишной обработки и неизбежных нестандартных задач, возникающих в течение смены. В деревообрабатывающем производстве, где для изготовления дверцы шкафа могут потребоваться схемы сверления, чашки для петель, пазы, профилирование кромок и вырезание панели, наличие инструмента может определять весь ритм работы участка.
В этой статье рассматривается, когда увеличенная вместимость ATC обеспечивает измеримый прирост, когда она дает незначительную пользу и какие технические детали необходимо проверить перед выбором автоматической смены инструмента для деревообрабатывающего фрезерного станка с ЧПУ.
Вместимость устройства смены инструмента — это производственное решение, а не цифра в каталоге
Автоматическое устройство смены инструмента хранит и заменяет инструменты без необходимости для оператора останавливать станок, открывать шпиндель, устанавливать фрезу, сбрасывать данные инструмента и перезапускать программу. Эта базовая функция хорошо известна. Более важный аспект оценки заключается в том, соответствует ли вместимость магазина стратегии обработки.
Компактный фрезерный станок с ATC может иметь только ограниченный набор основных инструментов: например, черновую фрезу, чистовую фрезу, сверло, пазовую фрезу и профильную фрезу. Такая компоновка может хорошо работать при стабильных, повторяющихся заданиях. Если каждый лист обрабатывается по аналогичной программе и операция использует одни и те же пять или шесть инструментов, более крупный магазин инструментов может оставаться наполовину пустым большую часть недели.
Вместимость становится более значимой, когда производство отличается разнообразием. Рассмотрим мастерскую, производящую мебель на заказ, различные компоненты шкафов, межкомнатные двери, декоративные панели и детали для установки фурнитуры. В такой среде операторам могут требоваться фрезы разных диаметров, группы сверл, компрессионные фрезы, прямые фрезы, шаровые фрезы, фасочные фрезы и специализированные профильные фрезы. При недостаточном количестве доступных позиций теоретическая автоматизация фрезерного станка с ЧПУ прерывается плановой или внеплановой ручной загрузкой инструмента.
Такие перерывы влияют не только на время простоя шпинделя. Они могут потребовать внимания оператора в самый неподходящий момент, повысить вероятность установки неправильного инструмента и привести к нестабильности результата, если информация о длине или диаметре инструмента не контролируется тщательно.
Когда дополнительные позиции ATC обеспечивают реальный прирост производительности
Расширенная вместимость обычно окупается, когда устраняет регулярно возникающее ограничение, а не просто добавляет резервное хранение. Следующие условия эксплуатации являются вескими признаками того, что более крупное устройство смены инструмента заслуживает серьезного рассмотрения.
1. Детали требуют больше уникальных инструментов, чем может поддерживать текущий магазин
Это наиболее очевидный случай. Если среднее производственное задание регулярно использует больше уникальных инструментов, чем может нести станок, ручная смена инструмента встроена в процесс. Задание, требующее десяти инструментов на станке с шестью позициями, может быть технически выполнимым, но не является полностью автоматизированным.
Важно считать уникальные инструменты, а не только типы операций. Операция сверления может включать несколько диаметров. Фрезерование может требовать отдельных инструментов для черновой и чистовой обработки. В программе вырезания может использоваться одна компрессионная фреза для кромок панели и другой инструмент для мелких внутренних элементов геометрии. Дублирование инструмента также может быть необходимо, когда одна фреза предназначена для ламинированной плиты, а другая используется для массива древесины или шпонированного материала.
Для предприятия, которое регулярно меняет задания, поддержание полного стандартного набора инструментов в загруженном состоянии может быть более ценным, чем сокращение времени отдельной траектории резания на несколько секунд.
2. Станок выполняет многономенклатурные работы малых и средних объемов
Крупносерийное производство часто оправдывает использование специализированных станков, фиксированных планов оснастки или строго контролируемых семейств продукции. Многономенклатурное производство отличается. Фрезерный станок с ЧПУ должен переходить от одного типа детали к другому с минимальной подготовкой, иногда несколько раз в день.
В таких условиях дополнительные позиции ATC служат буфером против вариативности наладки. Программист может создавать надежные библиотеки инструмента вокруг групп материалов и распространенных характеристик изделий вместо постоянного решения о том, какие инструменты необходимо снять, чтобы освободить место для следующего задания. Результатом не обязательно становится значительное сокращение времени цикла для одной панели; это более плавный производственный день с меньшим количеством пауз между заказами.
Это особенно актуально для производства корпусной мебели на заказ, контрактной мебели, торгового оборудования и интерьерных компонентов. Оценщикам следует анализировать разнообразие еженедельных заданий, а не полагаться только на количество инструментов в одной примерной программе.
3. Износ инструмента вызывает внеплановые остановки
Устройство смены инструмента со свободными позициями может поддерживать более продуманную стратегию управления износом. В зависимости от конфигурации станка и возможностей системы управления мастерская может держать запасные инструменты подготовленными в магазине или иметь альтернативные инструменты для сложных материалов. Это не устраняет необходимость в контроле и мониторинге срока службы инструмента, но может уменьшить нарушение процесса из-за изношенной фрезы, обнаруженной в середине смены.
Преимущество наиболее заметно там, где критично качество кромки. Плиты с меламиновым покрытием, шпонированные панели, компактные ламинаты и изделия из инженерной древесины могут быстро выявлять износ фрезы в виде сколов, следов перегрева или низкого качества кромки. Если изношенный чистовой инструмент вынуждает остановить работу, затраты не ограничиваются сменой инструмента; последующий процесс также может ожидать приемлемые детали.
4. Программы объединяют фрезерование, сверление и обработку деталей
Фрезерный станок для производства на основе вложенного раскроя часто выполняет больше, чем резку по периметру. Он может сверлить отверстия под полкодержатели, обрабатывать места соединителей, выбирать пазы, создавать карманы, фрезеровать криволинейные контуры, формировать углубления и обрабатывать открытые кромки за одну установку. Чем больше этапов процесса объединено на одном станке, тем важнее становится количество позиций для инструмента.
Здесь существует практический порог. Когда фрезерный станок становится многофункциональным обрабатывающим центром, а не простой платформой для раскроя листов, небольшой магазин может стать ограничивающим элементом. Увеличение вместимости позволяет программисту выбирать инструменты исходя из качества процесса, а не вынужденно выполнять несколько операций одной «универсальной» фрезой.
Простой способ количественно оценить возможности
Техническая оценка выигрывает от разделения времени смены инструмента и общего доступного производственного времени. Более крупный магазин ATC не ускоряет каждую автоматическую смену; имеют значение конструкция магазина, расстояние перемещения, ориентация шпинделя и последовательность управления. Его основная ценность часто заключается в устранении ручных смен и перерывов на наладку вне станка.
Полезный анализ начинается с производственных записей по типовым заданиям:
- Количество уникальных инструментов, необходимых для одного задания;
- Частота заданий, превышающих вместимость текущего магазина;
- Среднее время ручного вмешательства, включая установку и проверку инструмента;
- Количество смен заданий за смену;
- Брак или доработка, связанные с неправильной загрузкой инструмента, ошибками коррекции или изношенными инструментами;
- Откладывают ли операторы задания из-за того, что необходимая оснастка не подготовлена.
Например, ручная смена может казаться занимающей всего несколько минут. На практике перерыв может включать поиск нужной фрезы, очистку держателя, загрузку инструмента, подтверждение номера инструмента, измерение или проверку коррекций, перезапуск программы и контроль первой готовой детали. При многономенклатурном производстве это время становится заметным в показателе загрузки станка.
Однако увеличение вместимости следует оценивать с учетом фактического узкого места. Если фрезерный станок значительное время ожидает загрузки, выгрузки, маркировки, шлифования, сборки или перемещения материала, один лишь увеличенный магазин инструментов не преобразит выпуск продукции. Его следует оценивать как часть полного производственного потока.
Размер магазина, компоновка и рабочая зона инструмента должны оцениваться совместно
Сравнение только количества позиций может привести к неправильной спецификации. Карусель на двенадцать позиций и линейная стойка для инструмента на двенадцать позиций могут иметь одинаковую номинальную вместимость, но по-разному влиять на доступ, последовательность смены, занимаемую площадь станка и обслуживание. Предпочтительная конструкция зависит от архитектуры станка и производственных приоритетов мастерской.
Более крупный магазин также может требовать более строгой компоновки инструмента. Инструменты не следует назначать на свободные станции случайным образом. Тяжелые инструменты, фрезы большого диаметра и длинные сверла требуют четких правил размещения. Часто используемые инструменты следует располагать так, чтобы при необходимости это соответствовало предпочтительной для станка схеме смены, при этом необходимо проверять зоны возможного столкновения фрез как в парковочных, так и в позициях смены.
Скрытое требование: дисциплина данных об инструменте
Большая вместимость повышает гибкость, но также увеличивает объем информации об инструменте, который необходимо контролировать. Для каждого инструмента требуются правильная идентификация, значение диаметра, коррекция длины, максимальная скорость, рекомендации по подаче и, в идеале, определенный диапазон материалов/применения. Без такой дисциплины крупный фрезерный станок с ATC может создавать больше возможностей для ошибок, чем меньший станок.
Техническим специалистам следует спросить, как мастерская будет управлять библиотекой инструментов. Будут ли операторы измерять инструменты вручную? Есть ли на станке устройство настройки инструмента? Подтверждаются ли коррекции после замены инструмента? Связан ли один и тот же номер инструмента последовательно с одним и тем же держателем и типом фрезы? Может ли система ЧПУ предупреждать оператора об ограничениях срока службы инструмента или отсутствии инструмента?
Эти вопросы особенно важны на предприятиях, работающих в несколько смен. Хорошо организованная система инструмента обеспечивает повторяемость между операторами. Система со слабым управлением превращает каждую смену задания в небольшую задачу по устранению неисправностей.
Когда большее количество позиций для инструмента не повышает производительность
Существуют обоснованные причины выбрать меньший магазин. Мастерская, ориентированная на узкий ассортимент продукции, может использовать лишь несколько инструментов на протяжении большей части производства. Если фрезерный станок выполняет базовый вложенный раскрой и вырезание, компактная конфигурация ATC может быть проще в управлении и обеспечивать лучшее соотношение затрат и производительности.
Аналогично, увеличение вместимости не решает проблемы, вызванные плохим вложенным раскроем, недостаточной мощностью вакуумного удержания, медленной загрузкой материала, недостаточным удалением пыли, нестабильным креплением заготовки или неэффективным программированием. Когда фрезерный станок ожидает рабочих или материалов, неиспользуемые позиции инструмента не создают производственной ценности.
Еще одна распространенная ошибка — указывать большой магазин из-за неопределенно предполагаемого будущего расширения ассортимента. Расчет на будущее разумен, когда имеется реальный план дополнительных операций обработки, новых материалов или увеличения разнообразия заданий. Он менее разумен, когда спецификация не сопровождается стратегией оснастки. Магазин должен поддерживать ожидаемую производственную модель, а не просто делать коммерческое предложение более полным.
Практическая схема выбора вместимости
Вместо интуитивного выбора из стандартных уровней вместимости составьте карту инструмента на основе типовых работ. Проанализируйте обычную производственную неделю, а не только идеальные задания. Перечислите каждую фрезу, сверло и специальный инструмент, затем определите, какие из них должны оставаться загруженными одновременно, чтобы избежать ручного вмешательства.
Затем добавьте разумный рабочий запас. Этот запас может учитывать сменные фрезы, альтернативы для конкретных материалов, временные специальные инструменты или следующее задание в смешанном графике. Подходящий запас зависит от стиля производства: стабильной линии по выпуску корпусной мебели требуется меньшая гибкость, чем мастерской на заказ, обслуживающей множество форматов дизайна.
Наконец, подтвердите, что номинальные позиции действительно могут использоваться. Если два крупных инструмента не могут занимать соседние станции или если требуемая агрегатная головка ограничивает соседние позиции, эффективная вместимость может быть ниже каталожного значения. Попросите поставщика проверить запланированный перечень инструментов, включая размеры держателей и диаметры фрез, до окончательного утверждения конфигурации станка.
Что техническим специалистам следует запросить у поставщика
При сравнении фрезерного станка с ATC запросите документацию, которая делает систему смены инструмента измеримой, а не только описательной. Она должна включать тип магазина, количество позиций, допустимые диаметры инструментов, максимальные размеры инструментов, спецификацию держателей, варианты автоматического измерения инструмента и сведения о последовательности смены инструмента. Если станок будет обрабатывать разнообразные мебельные компоненты, предоставьте поставщику типовые программы ЧПУ или перечни операций.
Для производителей деревообрабатывающей продукции этот разговор должен выходить за рамки самого станка. Qingdao Zhongding Machinery Co., Ltd., обладая длительным опытом поддержки деревообрабатывающих операций, рассматривает выбор фрезерного станка как часть более широких производственных требований: конфигурация станка, совместимость оснастки, техническая поддержка, доступность запасных частей и практические аспекты поддержания оборудования в рабочем состоянии с течением времени — все это имеет значение. Наиболее подходящая вместимость ATC — та, которая соответствует процессу заказчика, не создавая излишней сложности.
В конечном итоге расширенное устройство смены инструмента ценно тогда, когда оно сохраняет время работы шпинделя, снижает зависимость от наладки и позволяет станку выполнять более широкий набор операций за один непрерывный цикл. Для повторяющихся работ с ограниченным набором инструментов меньшая конфигурация может быть полностью достаточной. Для многономенклатурного производства и многофункциональной обработки правильно выбранные дополнительные позиции могут превратить фрезерный станок с ATC из способного режущего оборудования в более надежный производственный ресурс.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.