

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Что определяет деревообрабатывающий станок для мелкосерийного столярного производства?
Что определяет деревообрабатывающий станок для мелкосерийного столярного производства?
Мелкосерийное столярное производство часто ошибочно понимают как просто «деревообработку меньшего масштаба». Это не так. Мастерская, изготавливающая десять заказных дверок для шкафов, смешанную партию оконных компонентов или комплект деталей для индивидуальной лестницы, сталкивается с иной производственной задачей, чем фабрика, ежедневно выпускающая одинаковые панели. Работа часто меняется, материалы различаются, а заказчики могут ожидать не только точного соблюдения размеров, но и близкого визуального соответствия.
Поэтому подходящийдеревообрабатывающий станок для мелкосерийных работ — не обязательно самый большой, быстрый или автоматизированный из доступных. Это станок, который стабильно изготавливает точные детали и при этом позволяет оператору переходить от одного задания к следующему, не теряя полдня на наладку, регулировку и устранение неисправностей.
Для дверей, шкафов, рам, мебели из массива и архитектурных столярных изделий оптимальный выбор обычно находится между двумя крайностями: базовыми автономными станками, требующими слишком большой ручной корректировки, и высокоавтоматизированными производственными ячейками, которые экономически оправданы только при серийном выпуске одних и тех же компонентов. Практическое решение зависит от ассортимента продукции мастерской, уровня квалификации, доступной производственной площади и способности обслуживать оборудование после установки.
Гибкость — это отправная точка, а не дополнительная функция
При серийном производстве станок в значительной степени оценивают по производительности в час. В мелкосерийном столярном производстве более полезный вопрос звучит так: насколько быстро оператор может изготовитьследующую правильную деталь? Станок может иметь впечатляющую скорость подачи, но это преимущество исчезает, если каждый новый профиль требует длительной настройки упора, смены инструмента, ручных измерений и изготовления пробных деталей.
Именно поэтому гибкость настройки имеет столь большое значение. Регулируемые упоры, четкие шкалы, надежные цифровые индикаторы там, где это уместно, системы быстрой смены инструмента и повторяемые ограничители уменьшают неопределенность при переходе между заданиями. Например, на фрезерном станке со шпинделем возможность точно вернуться к известному положению упора может быть для мастерской индивидуальных заказов полезнее, чем небольшое увеличение максимальной частоты вращения шпинделя. На форматно-раскроечном станке стабильная система углового позиционирования может быть важнее длинного хода реза, если большинство панелей имеют размеры шкафных деталей.
Мастерской, производящей смешанные компоненты, также следует учитывать, принимает ли станок распространенные размеры оснастки и можно ли безопасно выполнять переналадку. Некоторые станки кажутся универсальными в рекламном проспекте, но требуют неудобных регулировок при реальной эксплуатации. Оператор должен иметь возможность получать доступ к фиксаторам, маховикам, защитным ограждениям и органам управления, не тянувшись неудобно вокруг заготовки и не снимая больше ограждений, чем необходимо.
Гибкость не означает, что станок должен пытаться выполнять все возможные операции. Комбинированные станки могут быть разумным решением при ограниченной площади, особенно для новой мастерской. Но с ростом объема работ общие функции могут создавать узкие места. Если фуговально-рейсмусовый станок занят строганием заготовок, никто не может использовать эту позицию для другой задачи. Правильный баланс зависит от производственного потока, а не от количества функций, перечисленных в спецификации.
Точность должна быть повторяемой в течение всей партии
Допуски в столярном производстве редко бывают снисходительными. Дверка шкафа может выглядеть приемлемо на верстаке, но обнаружить несоответствие после установки рядом с соседними дверками. Рамные соединения, плотно подогнанные утром, могут стать нестабильными позже, если станок уходит из настройки, фрезы затупляются или материал каждый раз базируется по-разному.
Поэтому подходящему деревообрабатывающему станку требуется не только номинальная точность. Ему необходимы жесткость, стабильные направляющие, надежный прижим или удерживающее устройство там, где этого требует операция, а также органы управления, сохраняющие настройку при нормальной эксплуатации. Литые или тяжелые сварные конструкции станков ценятся не без причины: они помогают противостоять вибрации во время обработки. Однако сама по себе масса не гарантирует качества. Выравнивание упора, биение шпинделя, плоскостность стола, состояние подшипников и качество сборки — все это влияет на результат.
Подготовка материала не менее важна. Ни долбежный станок, ни шипорезный станок, ни ЧПУ-фрезер не могут полностью компенсировать пиломатериал, который не был равномерно откалиброван. Прежде чем сравнивать современное столярное оборудование, стоит проверить предшествующий процесс: как доски выравниваются по плоскости, калибруются по толщине, нарезаются по базовой длине и хранятся до обработки. Многие кажущиеся проблемы станка на самом деле начинаются с покоробленных заготовок, неравномерной влажности или плохих базовых поверхностей.
Для индивидуальных заказов повторяемость также связана с документированием. Станок, поддерживающий сохраненные программы, записи положений или простые карты настройки, может снизить зависимость от памяти. Это ценно, когда мастерской необходимо воспроизвести запасные детали через несколько месяцев или когда опытный оператор присутствует не в каждую смену.
Основные категории станков и области их применения
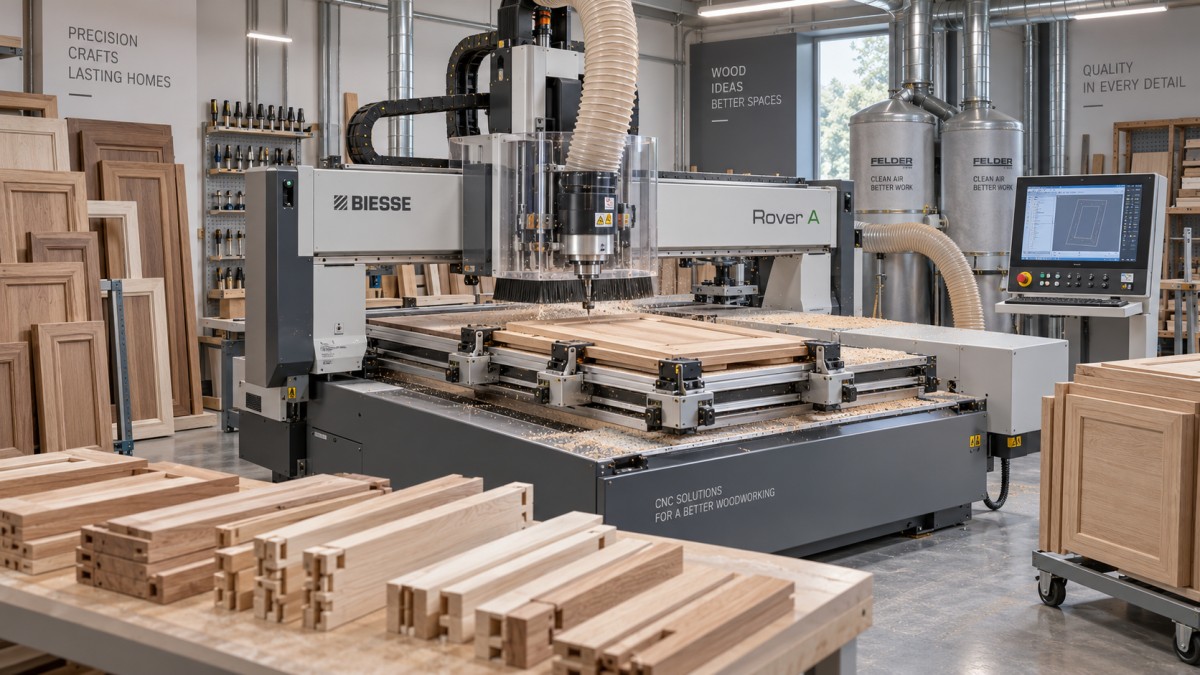
Не существует универсального набора станков для каждой столярной мастерской. Тем не менее большинство мелкосерийных производств опирается на привычную группу оборудования, при этом акценты меняются в зависимости от того, основана ли работа на панелях, массиве древесины, рамах или деталях сложной формы.
ЧПУ-фрезер может хорошо подойти мастерской с частыми изменениями конструкции, но его не следует рассматривать как автоматическую замену всему традиционному оборудованию. Массив древесины по-прежнему может нуждаться в надлежащем строгании; длинные погонажные изделия могут быстрее обрабатываться на станке для профилирования; корректировки при единичной подгонке могут быть быстрее выполнены на хорошо настроенной ручной позиции. Более правильный вопрос заключается в том, какие операции достаточно повторяемы, сложны или подвержены ошибкам, чтобы оправдать программирование ЧПУ и использование приспособлений.
Время переналадки обычно является скрытой статьей затрат
Мелкосерийные мастерские теряют время не только во время резания на станке. Они теряют его на поиск фрез, настройку упоров, установку ограничителей, проверку размеров, очистку столов и исправление первой несовершенной детали. Эти минуты легко упустить из виду, поскольку они распределены в течение дня, но именно они определяют реальную производственную мощность.
При оценке решения для деревообрабатывающего станка попросите показать обычные регулировки, а не только чистовой демонстрационный рез. Как изменяется высота фрезы? Можно ли настраивать упор со стороны оператора? Хорошо ли читаются шкалы при обычном освещении мастерской? Можно ли повторить типовую операцию после нарушения настройки? Эти вопросы раскрывают больше, чем общее заявление о «высокой эффективности».
Стратегию оснащения следует обсуждать в том же контексте. Мастерская со слишком большим количеством специальных фрез может создавать путаницу и излишнюю работу по настройке. С другой стороны, попытка выполнять каждый профиль небольшим универсальным набором инструмента может привести к плохому качеству обработки или небезопасной импровизации. Стандартизация часто используемых фрезерных головок, цанг, схем сверления и базовых шаблонов нередко приносит больше практической пользы, чем добавление еще одного отдельного станка.
Безопасность и удаление пыли влияют не только на соответствие требованиям, но и на качество
Элементы безопасности следует оценивать в реальной рабочей конфигурации. Ограждение, которое формально поставляется, но неудобно в использовании при типовых работах, может быть снято или обойдено, что сводит его назначение на нет. При профилировании, продольной распиловке, сверлении и обработке кромок следует учитывать, как станок поддерживает материал, куда естественным образом перемещаются руки оператора и можно ли использовать упоры, механизмы подачи, прижимные устройства или толкатели без ущерба для точности.
Систему аспирации часто рассматривают как вопрос инженерных систем здания, а не как вопрос выбора станка. На практике плохое удаление пыли влияет на видимость линии реза, время уборки, качество отделки и техническое обслуживание. Мелкая пыль может скапливаться вокруг подвижных частей и электрических зон, а стружка, оставшаяся на столах, может мешать базированию заготовки. Размеры соединений, расположение кожухов и ожидаемую потребность в аспирации следует подтвердить до поставки станка наряду с местными требованиями к рабочему месту и электрооборудованию.
Покупка станка также означает приобретение пути его технической поддержки
Деревообрабатывающий станок — это не краткосрочная покупка, особенно для мастерской, которая зависит от него в ежедневном производстве. Наличие запасных частей, технической документации, рекомендаций по монтажу и оперативной диагностики неисправностей становится важным, когда концевой выключатель, ремень, подшипник, контроллер или пневматический компонент в конечном итоге требует внимания. Более низкая первоначальная цена может обернуться высокими затратами, если станок сложно обслуживать или обычные детали долго получать.
Производители с длительным опытом работы в области деревообрабатывающего оборудования, как правило, понимают, что сам станок — лишь часть взаимоотношений. Например, Qingdao Zhongding Machinery Co., Ltd. развилась из небольшой мастерской в производителя и экспортера, обслуживающего мебельных производителей, деревообрабатывающие мастерские и промышленные производственные линии. Заявленный акцент компании на технической поддержке, поставке запасных частей и послепродажном обслуживании отражает практическую реальность владения оборудованием: надежное производство зависит от поддержки после открытия упаковочного ящика, а не только от характеристик при приемке.
Перед принятием решения покупателю следует уточнить, какие чертежи, руководства, сведения об электропроводке, обучение эксплуатации и идентификация запасных частей будут доступны. Если оборудование использует специализированные системы управления или программное обеспечение, разумно спросить, как осуществляется удаленная поддержка и какую информацию оператору необходимо предоставить при диагностике неисправности.
Лучший способ сравнения вариантов
Наиболее полезное сравнение начинается с фактических деталей, а не с категорий станков. Перечислите компоненты, которые регулярно производятся в течение обычного месяца: дверные поперечины, боковины ящиков, изогнутые панели, лицевые рамы, полки, детали лестниц или мебельные ножки. Затем определите, где обычно возникают ошибки, задержки и отходы материала. Этот процесс часто показывает, нуждается ли мастерская в лучшей подготовке заготовок, более производительном фрезерном станке со шпинделем, дополнительной сверлильной позиции или решении с ЧПУ.
Для мелкосерийного столярного производства хороший станок должен делать квалифицированную работу более повторяемой, а не вынуждать мастерскую переходить на жесткую производственную модель. Он должен быть достаточно точным для видимых столярных соединений, достаточно гибким для меняющихся заказов, достаточно безопасным для стабильного использования и достаточно хорошо поддерживаемым, чтобы сохранять производительность с течением времени. Правильной инвестицией обычно становится та, которая устраняет реальное узкое место, сохраняя способность мастерской выполнять действительно индивидуальные работы.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.