

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как подобрать линию ленточной распиловки и сверления с ЧПУ для обработки строительных стальных конструкций
Линию ЧПУ для ленточной пилки и сверления следует подбирать исходя из производственных ограничений, а не по самому крупному стальному элементу, указанному на чертеже. Линия, способная физически принять негабаритную двутавровую балку, но не обеспечивающая требуемую точность схемы отверстий, поток материала или сменную производительность, всё равно создаст риск срыва графика. И наоборот, выбор максимального количества шпинделей и максимально широкой системы подачи для проекта, в котором преобладают короткие швеллеры и лёгкие профили, может связать капитал и снизить эффективность переналадки и транспортировки.
Практический вопрос подбора заключается в следующем: какой набор конструкционных элементов должен пройти путь от исходного проката до правильно просверленных, отрезанных и идентифицированных деталей в пределах доступного производственного времени? Для ответа недостаточно сравнить заявленную ширину балки, мощность двигателя пилы или диаметр сверления. Геометрия профиля, расположение отверстий, размеры партий, состояние поступающего материала, возможности последующей сборки и максимальная ожидаемая длина элемента — всё это влияет на требуемую конфигурацию.
Начинайте с производственного пакета, а не с каталога оборудования
Наиболее надёжными исходными данными является репрезентативный комплект чертежей изготовления или цифровая спецификация материалов, охватывающая предполагаемый набор работ. Его следует разделить по семействам профилей: H/I-балки, швеллеры, уголки, прямоугольные полые профили, квадратные полые профили, полосовая сталь и, при необходимости, сварные составные элементы. Одного «максимального размера сечения» недостаточно, поскольку линия может эффективно обрабатывать балку высотой 600 мм, но быть непригодной для узких уголков, требующих другого зажима, базирования или ориентации отверстий.
Для каждого семейства профилей необходимо определить пять рабочих параметров:
- размеры сечения и удельную массу;
- длины заготовок, поступающих с металлургического завода или от поставщика;
- длины готовых деталей, включая частоту коротких деталей;
- диаметр, количество и шаг отверстий, а также их расположение на полке/стенке; и
- тип реза, включая прямые резы, косые резы, вырезы или маркировку, необходимые для сборки.
Эти данные позволяют определить, является ли линия ЧПУ для ленточной пилки и сверления основным подходящим процессом или часть работ следует оставить для отдельной линии обработки уголков, установки обработки листа, вырезной машины либо участка ручной подготовки. Попытка пропустить все позиции через одну линию может сократить количество операций перемещения, но также способна снизить общую производительность, если небольшая доля неудобных профилей занимает основное оборудование.
Особого внимания заслуживает распределение длины деталей. Длинные балки определяют необходимую длину входных и выходных роликовых столов, тогда как короткие готовые детали влияют на управление выгрузкой. Если 12-метровая заготовка разрезается на множество коротких компонентов, линия должна обеспечивать практичный способ разделения, идентификации и направления деталей без образования заторов на выходе. Цикл пиления может быть быстрым, но производство замедляется, если операторам приходится постоянно останавливать линию для извлечения коротких обрезков или сортировки смешанных деталей.
Определите рабочий диапазон обработки
Производительность оборудования следует проверять как рабочий диапазон, а не как один ключевой показатель. Этот диапазон включает максимальные и минимальные ширину, высоту и массу профилей, которые можно зажать, позиционировать, просверлить и отрезать. Минимальные значения столь же важны, как и максимальные. Система тяжёлых зажимов, рассчитанная на широкополочные балки, может не обеспечивать надёжного базирования небольших швеллеров, лёгких уголков или узких полых профилей без дополнительных приспособлений.
Для H- и I-профилей необходимо сверить с фактическими чертежами следующее:
- максимальную высоту стенки и ширину полки;
- минимальные размеры стенки и полки, которые зажимы могут надёжно удерживать с повторяемостью;
- максимальную массу элемента на метр, которую способны выдерживать роликовые конвейеры и системы подачи;
- доступ для сверления отверстий вблизи полок, сварных швов, торцов и переходов профиля; и
- способность пилы выполнять требуемые углы косого реза на наибольшем сечении.
Для полых профилей вопрос заключается не только в том, помещаются ли они под сверлильной головкой. Способ зажима должен исключать вращение или смещение при сверлении, особенно когда отверстия требуются на нескольких гранях. Линия, рассчитанная на трёхстороннее сверление балок, сможет эффективно обрабатывать прямоугольный полый профиль только в том случае, если её система позиционирования, ход шпинделя и опорные ролики сохраняют устойчивую базу. Если отверстия под болты должны совпадать на противоположных гранях, любое смещение профиля под усилием зажима становится проблемой качества, а не незначительным эксплуатационным неудобством.
Доступ для сверления вблизи торцов элемента — ещё один распространённый пробел при подборе оборудования. На конструкционных чертежах часто предусмотрены соединительные отверстия близко к торцу балки. Возможность обеспечения минимального расстояния до торца зависит от компоновки зажимов, геометрии шпинделя, расположения пилы и поддержки материала. Заявленный диапазон сверления может не соответствовать диапазону, доступному, когда линия также должна выполнить окончательный рез и сохранить пригодную точку отсчёта. Этот нюанс следует проверить на тестовых программах до передачи оборудования в производство.
Рассчитывайте производительность по времени цикла, а не по номинальной скорости подачи
Производительность линии лучше всего оценивать в деталях и отверстиях за смену для фактического производственного набора. Номинальная скорость полотна пилы или скорость быстрого позиционирования сама по себе даёт мало информации. Цикл обработки включает загрузку, идентификацию профиля, позиционирование, зажим, сверление, подвод пилы и рез, выгрузку детали и любое вмешательство оператора. Смена инструмента, удаление стружки, маркировка, смена программ и пополнение материала также требуют времени.
Полезная модель планирования начинается с требуемого тоннажа готовой продукции или количества деталей за смену, а затем переводит этот показатель в характерные группы циклов. Например, одна группа может состоять из длинных балок с повторяющимися отверстиями в стенке и небольшим числом резов; другая — из коротких соединительных элементов с плотным сверлением полок и частыми резами. Последняя часто требует значительно больше машинного времени на тонну, хотя использует меньше стали.
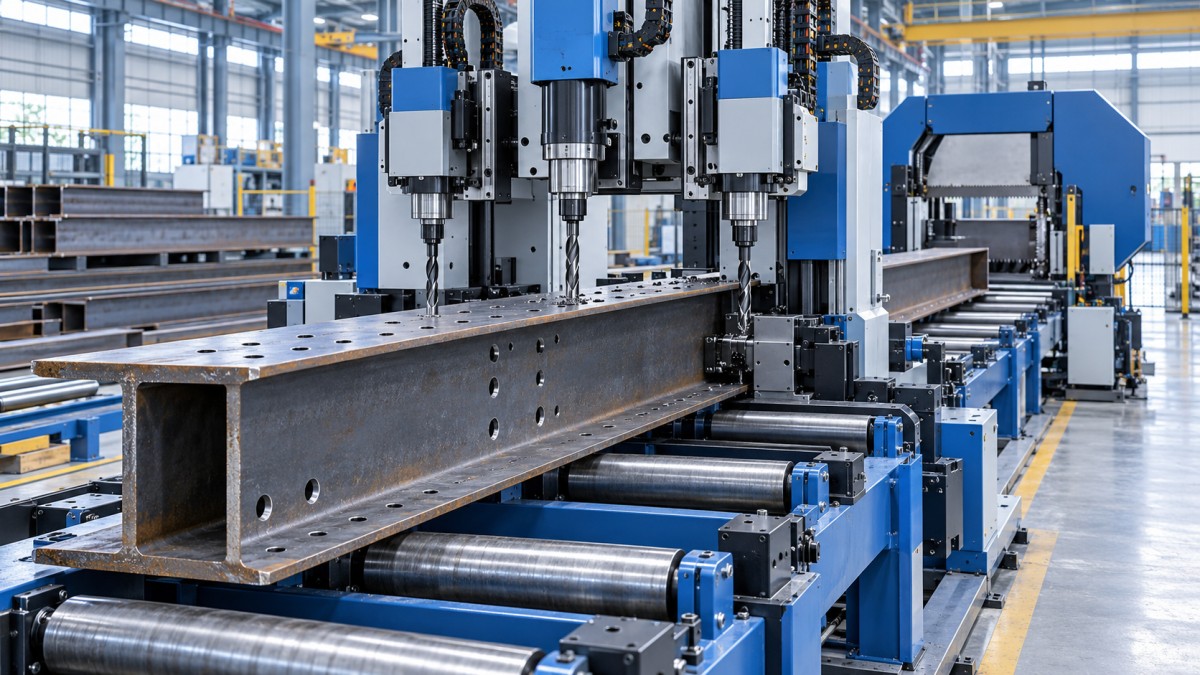
Для сверления следует оценивать нагрузку по фактическому количеству отверстий и толщине материала. Диаметр отверстия, марка материала, глубина сверления и состояние инструмента влияют на время цикла. Линия с тремя шпинделями может одновременно сверлить стенку и обе полки подходящих балочных профилей, однако это преимущество ограничено, если отверстия расположены только на одной грани, если разные диаметры требуют смены инструмента или если программа предусматривает перепозиционирование между группами отверстий. Большее количество шпинделей не означает автоматически трёхкратное увеличение производительности.
Производительность пилы следует оценивать отдельно. Ленточная пила может стать ограничивающим участком, когда элементы требуют частых косых резов, тяжёлые сечения нуждаются в консервативных режимах резания или короткие детали создают повторяющиеся циклы подачи и реза. Следует совместно учитывать предполагаемый тип полотна, ожидаемые марки материала, максимальную площадь поперечного сечения и систему подачи СОЖ/удаления стружки. Выбор высокой производительности сверления при недостаточно производительном пильном участке лишь перемещает очередь к пиле.
Для планирования проекта используйте реалистичный коэффициент доступности, а не предполагайте, что каждая запланированная минута станет временем резания. Этот коэффициент должен учитывать замену полотен и свёрл, плановый осмотр, загрузку заготовок, удаление стружки, незначительную наладку и восстановление после перебоев в обработке материала. Цель заключается не в точном прогнозировании объёма выпуска до монтажа, а в выявлении того, сохраняет ли выбранная линия достаточную мощность, когда производственный набор становится менее благоприятным, чем средний комплект чертежей.
Подбирайте возможности шпинделей и оснастки в соответствии с требованиями к отверстиям
Спецификация сверления должна соответствовать методу изготовления отверстий, требуемому для работы. Спиральное сверление, твердосплавное сверление и другие способы изготовления отверстий имеют разные последствия для скорости, стоимости оснастки и пригодности материала. Определяющими факторами являются диапазон диаметров отверстий, толщина элемента, требуемые допуски, марка стали и частота смены диаметров в программе.
Проверяйте максимальный диаметр не только по наибольшему отверстию под болт, но и по любым требуемым увеличенным, продолговатым или сервисным отверстиям. Стандартные сверлильные головки выполняют круглые отверстия; для продолговатых отверстий могут потребоваться согласованные операции сверления, возможность фрезерования, дополнительная обработка или другой маршрут изготовления. Рискованно предполагать, что линия, рекламируемая как управляемая ЧПУ, может создавать любую геометрию, указанную в узле соединения.
Ёмкость устройства смены инструмента имеет значение, если проект включает разные размеры болтов. При ограниченном хранении инструмента частая ручная смена инструмента может свести на нет преимущества автоматизации. Однако очень большой магазин инструмента не всегда необходим для повторяющихся работ, использующих лишь несколько диаметров отверстий. Правильный вопрос состоит в том, поддерживает ли доступная компоновка оснастки типичную последовательность программы без нарушения производства.
Качество отверстий зависит не только от мощности шпинделя. Устойчивый зажим, точное базирование, соответствующие настройки подачи и скорости, подача СОЖ, удаление стружки и контроль износа инструмента влияют на образование заусенцев, положение отверстий и срок службы инструмента. Когда отверстия используются в высокопрочных болтовых соединениях, план контроля качества изготовления должен определять, как будут проверяться диаметр, положение, состояние заусенцев и прослеживаемость в соответствии с применимой спецификацией проекта. Линия должна поддерживать этот процесс контроля посредством надёжной идентификации деталей и повторяемого управления программой, а не полагаться на ручное толкование маркировки.
Обработка материала часто определяет, обеспечит ли линия заявленную ценность
Линия обработки — это система потока материала, а не просто последовательно установленные сверлильный станок и пила. Конфигурация входной и выходной частей должна проектироваться с учётом длины исходных заготовок, состояния пакетов, массы элементов, зоны обслуживания краном и способа передачи готовых деталей на сборку или отгрузку.
Поступающая сталь часто поставляется в пакетах, с прокатной окалиной, прогибом, остаточными сварочными деформациями или неровностями поверхности. Система загрузки должна отделять по одному элементу за раз без создания небезопасных операций ручного перемещения. Если в проекте используются тяжёлые сечения, подтвердите грузоподъёмность конвейера и способность передаточных рычагов, поперечных конвейеров или загрузочных устройств обрабатывать самый тяжёлый отдельный элемент, а не только среднюю массу.
При планировании пространства необходимо учитывать полную длину заготовок перед линией, длину готового элемента за ней, доступ операторов, пространство для обслуживания оснастки, сбор стружки, электрические шкафы, а также маршруты погрузчиков или кранов. Линия, установленная слишком близко к стене, может технически поместиться в здании, но оказаться сложной в обслуживании или не позволять безопасно выгружать длинные элементы. Требуемая свободная зона меняется, если пила выполняет косые резы или для коротких деталей используется боковая выгрузка.
Последующий поток заслуживает такого же внимания. Детали должны выходить с линии в состоянии, поддерживающем следующую операцию: с чёткой маркировкой, сгруппированными по сборке или производственному заказу и защищёнными от смешения. Если требуется маркировка, оцените, нужны ли линии струйная маркировка, прочерчивание, штамповка или интеграция с этикетками и производственным программным обеспечением. Маркировка — это не просто административная функция; она снижает риск отправки просверленных элементов на неправильный сборочный участок или их установки в неверной последовательности.
Сопоставляйте уровень автоматизации с изменчивостью производства
Автоматизация даёт наибольшую ценность там, где стабильны повторяемость и поток материала. Автоматическая загрузка, автоматическая смена инструмента, раскрой с ЧПУ, маркировка деталей и интегрированные производственные данные могут сократить ошибки обработки и переноса информации, но только при контролируемых исходных данных. Плохо структурированные чертежи, несогласованные правила наименования или поздние изменения проекта могут превратить автоматизированную линию в быстрый способ производства неправильных деталей.
До определения требований к интеграции программного обеспечения установите источник утверждённых данных для изготовления и процесс контроля изменений. Если линия получает программы из программного обеспечения для деталировки, рабочий процесс должен определять, кто выпускает файлы, как отзываются изменения, как разделяется незавершённый материал и как операторы подтверждают активность правильной программы. Эти меры контроля особенно важны, когда похожие элементы отличаются только шагом отверстий или углом реза.
Для смешанных малообъёмных работ по металлоконструкциям быстрая наладка и простое ручное управление могут быть ценнее сложной автоматизации, которая используется редко. Для повторяемых пакетов с большим количеством сходных элементов автоматизированная обработка материала и цифровые очереди заданий могут оправдать свою сложность. Решение должно основываться на ожидаемом характере работ, а не на предположении, что большая автоматизация всегда обеспечивает меньшую себестоимость единицы продукции.
Учитывайте риски монтажа, инженерных коммуникаций и ввода в эксплуатацию
Габариты оборудования — лишь одна часть внедрения. На объекте должны быть предусмотрены подходящие условия пола, электроснабжение, сжатый воздух при необходимости, управление СОЖ, удаление стружки, доступ для подъёмных средств при монтаже и безопасный доступ вокруг перемещаемого материала. До прибытия линии подтвердите местные требования к электроснабжению, ожидания по защитным ограждениям, схему аварийной остановки и ответственность за окончательную приёмку на площадке.
Ввод в эксплуатацию следует планировать как мероприятие по подготовке к производству, а не как простое включение питания. Приёмочные испытания должны использовать репрезентативные профили, схемы сверления, массы сечений, углы реза и длины деталей из предполагаемых работ. На этом этапе необходимо проверить точность позиционирования, повторяемость, качество реза пилой, качество отверстий, читаемость маркировки, поведение подачи материала и передачу программ. Испытание только простой прямой балки с несколькими отверстиями в стенке не демонстрирует производительность на сложных деталях, которые часто определяют надёжность графика.
Запасные части и расходные материалы следует учитывать до планирования первого заказа. Пильные полотна, свёрла, компоненты СОЖ, зажимы, датчики и изнашиваемые детали могут остановить линию, даже если основное оборудование механически исправно. Наличие критически важных запасных частей должно отражать сроки поставки, ожидаемый расход и последствия простоя во время ограниченной программы изготовления.
Подбирайте размер под реалистичную будущую загрузку, а не под неопределённый максимум
Будущую производительность следует учитывать там, где существует определённая вероятность более крупных сечений, более плотного сверления, более длинных заготовок или большего повторяющегося объёма. Разумно предусмотреть место для дополнительных конвейеров, инструментальных возможностей, автоматизации загрузки или интеграции программного обеспечения, если их можно добавить без перестройки установки. Менее разумно увеличивать размеры каждого элемента оборудования для гипотетической работы, у которой нет реальной перспективы поступления в цех.
Правильно подобранная линия ЧПУ для ленточной пилки и сверления имеет сбалансированный диапазон обработки: она принимает фактический диапазон элементов, выполняет необходимые отверстия и резы без устранимой вторичной обработки, поддерживает поток при загрузке и выгрузке и имеет достаточную полезную сменную производительность для компенсации нормальных производственных колебаний. Поэтому правильная линия — не та, что обладает наибольшими опубликованными характеристиками. Это линия, чьи системы зажима, сверления, пиления, обработки материалов, управления данными и план ввода в эксплуатацию поддерживают пакет металлоконструкций, который действительно необходимо поставить.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.