


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Когда деревообрабатывающему зажимному оборудованию требуется гидравлическое управление давлением?
Гидравлическое управление давлением становится необходимым в зажимном оборудовании для деревообработки, когда операция прессования больше не может зависеть от оценки оператора, фиксированной пневматической настройки или неравномерного усилия механического винта. Решение редко заключается в выборе «самого мощного» зажима. Речь идет о достаточно точном контроле усилия для создания надежных клеевых соединений, сохранения плоскостности панелей, защиты шпона и профильных кромок, а также для повторения одинакового результата в течение всей производственной смены.
Для технического специалиста, оценивающего оборудование, это различие имеет значение. Зажим, создающий достаточное усилие для одной партии, все же может вызвать проблемы с качеством, если его давление различается от станции к станции, меняется при изменении толщины материала или не может быть снижено для хрупких сборок. Гидравлические системы наиболее ценны там, где усилие должно быть одновременно значительным и повторяемым, особенно на мебельных фабриках, заводах по производству панелей, в производстве дверей, ламинированных компонентов и других операциях, где зажим является критически важным этапом производства, а не эпизодической работой на верстаке.
Практический порог: когда зажим становится контролируемым процессом
Ручные зажимы остаются подходящими для прототипов, ремонтных работ, индивидуальных столярных изделий и мелкосерийной сборки. Они просты, экономичны и универсальны. Однако их результат в значительной степени зависит от использующего их человека. Один оператор может затянуть винтовой зажим до появления выдавливания клея; другой может приложить гораздо больше усилия, стремясь избежать слабого соединения. На широкой склеиваемой панели эта разница может повлиять на плоскостность, качество клеевого шва и стабильность последующей механической обработки.
Пневматический зажим часто является полезным следующим шагом. Он обеспечивает более быстрый цикл и может быть достаточным для легких сборок или заготовок с относительно стабильными размерами. Однако сжатый воздух по своей природе более упругий, чем гидравлическое масло. Давление может колебаться в зависимости от потребления в других зонах предприятия, а пневматические системы могут не обеспечивать плотность усилия или точно стабильную нагрузку, требуемые для более крупных прессов, плотных твердых пород древесины, многослойных панелей или задач точного ламинирования.
Гидравлическое управление давлением следует включать в обсуждение выбора, когда зажим необходимо рассматривать как измеряемый производственный параметр. Иными словами: если требуемое усилие, распределение давления, время выдержки и последовательность разжатия влияют на приемку продукции, гидравлика заслуживает серьезного рассмотрения.
Ситуации, в которых гидравлическое управление обычно оправдано
1. Крупные склеиваемые панели и прессование по большой площади
Столешницы, боковые панели шкафов, элементы лестниц, панели из массива древесины, ламинированные плиты и облицованные шпоном сборки требуют распределения давления по значительной площади. В таких случаях нескольких отдельных точек контакта недостаточно. Пресс должен поддерживать усилие по всей заготовке, предотвращая чрезмерное сжатие одного участка и недостаточное давление на другом.
Гидравлические цилиндры могут создавать большое усилие при компактной компоновке оборудования. Что еще важнее, правильно спроектированная гидравлическая схема может подавать сбалансированное давление на несколько цилиндров, помогая плите пресса или зажимной балке равномерно воздействовать на заготовку. Это особенно полезно там, где отклонения толщины материала в противном случае приводили бы к зазорам или концентрации нагрузки в наиболее высоких точках.
2. Твердые породы древесины, инженерные плиты и требовательные клеевые швы
Тип материала изменяет требования к зажиму. Плотные твердые породы древесины могут требовать более высокого и стабильного давления, чем мягкая древесина, чтобы поверхности соединения полностью соприкасались. В то же время инженерные материалы, такие как MDF, ДСП, фанера и ламинированные плиты, могут быть повреждены чрезмерной локальной нагрузкой. Их поверхностные слои, сердцевина, шпон или декоративные пленки могут по-разному реагировать на давление.
Гидравлическая система с регулируемым давлением позволяет предприятию устанавливать повторяемый режим зажима для каждой группы материалов. Это не исключает необходимости правильного выбора клея, контроля влажности, точности обработки и подгонки при сборке. Но это делает часть процесса, связанную с давлением, менее зависимой от интуиции. Если на одной линии обрабатывается несколько видов материалов, такая регулируемость часто становится тем моментом, когда гидравлическое управление окупает себя.
3. Повторяющееся производство с ограниченным допуском к вариациям
В небольшой мастерской случайный дефект склеивания может быть замечен и устранен до отгрузки. На производственной линии, выпускающей сотни одинаковых дверей шкафов, ламинированных рам или мебельных панелей, вариации быстро распространяются. Слегка неправильная настройка пресса может привести к целому дню производства соединений, которые сначала выглядят приемлемо, но позже проявляют зазоры, обратную деформацию, проступание дефектов или искажение формы.
Гидравлическое зажимное оборудование для деревообработки хорошо подходит для повторяемых работ, поскольку давление можно настроить, контролировать и сохранять от цикла к циклу. В сочетании с контролируемой скоростью закрытия и заданным периодом выдержки оно обеспечивает более стабильное технологическое окно. Это снижает соблазн компенсировать неопределенное усилие простым увеличением давления — распространенной практикой, которая может создавать собственные дефекты.
4. Сборки с хрупкими поверхностями или сложной геометрией
Высокое усилие само по себе не является признаком качественного зажима. Шпонированная дверь, профилированная рама, изогнутый компонент или панель с деликатной кромочной лентой могут требовать надежного, но тщательно ограниченного давления. Слишком большая нагрузка может оставить следы от зажимов, смять мягкую сердцевину, деформировать стойки и поперечины или выдавить клей из соединения, которому требуется контролируемый клеевой шов.
Гидравлическое регулирование ценно в этом случае, поскольку позволяет настраивать давление, а не рассматривать его как действие по принципу «все или ничего». Оценщику следует смотреть не только на номинальную тоннажность и выяснять, позволяет ли станок практическую регулировку по зонам, остается ли давление стабильным во время выдержки и поддерживает ли контактная оснастка компонент без концентрации нагрузки на уязвимых участках.
Что гидравлическое управление давлением фактически добавляет оборудованию
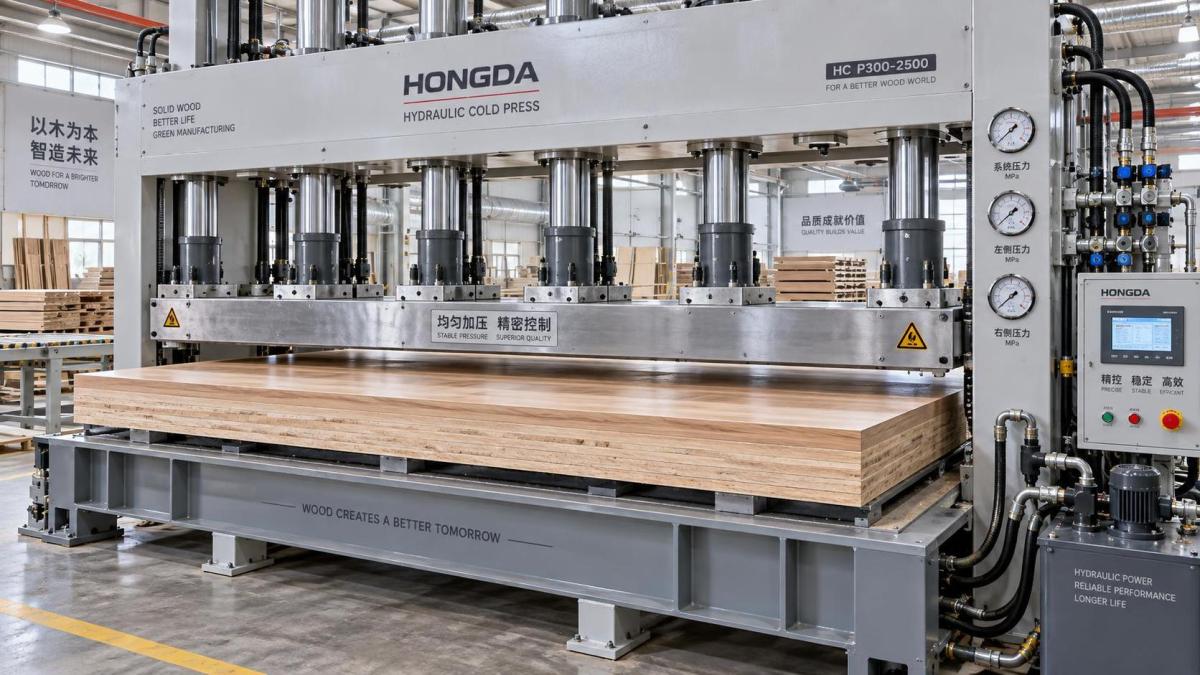
Главное преимущество заключается не просто в «большем давлении». Это способность преобразовать необходимое усилие прессования в повторяемую рабочую настройку. Гидравлические системы используют жидкость под давлением для перемещения цилиндров. Поскольку жидкость сравнительно несжимаема, система может обеспечивать контролируемое усилие с меньшим пружинящим эффектом, чем сжатый воздух. В зажимной раме, холодном прессе, ламинирующем прессе, дверном прессе или сборочном прессе это усилие может прикладываться одним цилиндром или согласованной группой цилиндров.
Для технической оценки полезно разделить четыре элемента, которые часто обсуждаются вместе, но должны оцениваться по отдельности:
- Доступное усилие: Может ли пресс создать достаточную нагрузку для самой крупной заготовки, материала и планируемого метода склеивания?
- Регулирование давления: Могут ли операторы точно и повторяемо устанавливать более низкое или высокое давление для разных задач?
- Распределение давления: Распределяют ли рама, плита, балка и расположение цилиндров усилие по всей заготовке вместо нагрузки только на несколько участков?
- Характер цикла: Закрывается ли оборудование плавно, удерживает ли давление в течение необходимого периода выдержки и выполняет ли разжатие без повреждения или смещения сборки?
Эти пункты взаимосвязаны. Пресс с впечатляющим номинальным усилием все же может быть неподходящим, если его плиты недостаточно жесткие для размера панели, если гидравлическое давление неудобно регулировать или если конструкция оснастки позволяет заготовкам смещаться при закрытии. И наоборот, гидравлический зажим умеренной мощности может быть лучшим выбором, если он соответствует фактической рабочей зоне и обеспечивает надежное управление.
Расчет усилия — это отправная точка, а не решение о покупке
Оценщики обычно начинают с требований к давлению, выраженных на единицу площади, а затем рассчитывают общее усилие на основе эффективной площади склеивания. Это разумный первый шаг, но его не следует принимать за окончательную спецификацию оборудования. Рабочая площадь не всегда равна полной площади плиты пресса. Рамная сборка контактирует с прессом иначе, чем сплошная панель; для изогнутого компонента могут потребоваться специальные прижимные накладки; а заготовке с неравномерной геометрией могут потребоваться отдельные зоны давления.
Также необходимо учитывать способ передачи усилия. Гидравлическое давление внутри цилиндра, площадь цилиндра, механический рычаг, шаг расположения цилиндров и жесткость плиты пресса влияют на фактическую нагрузку, достигающую заготовки. Поставщик должен быть способен четко объяснить эти взаимосвязи, а не полагаться только на общее обозначение «тоннаж».
Наиболее надежный подход заключается в определении типичных производственных условий: самых крупных и самых малых деталей, пород древесины или типов плит, конструкции соединений, клеевой системы, ожидаемой ежедневной производительности и допустимых следов на поверхности. Решение для зажима следует оценивать по этим условиям, включая наименее терпимый к ошибкам компонент, а не только наиболее простой.
Признаки того, что пневматический или ручной зажим все еще может быть лучшим решением
Гидравлика не является автоматически правильным ответом. Техническая команда может избежать ненужных затрат и сложности, распознавая ситуации, в которых более простое оборудование остается подходящим. Если детали малы, площадь склеивания ограничена, объем циклов умеренный, а сборки слишком сильно различаются для фиксированной оснастки пресса, ручные или пневматические зажимы могут обеспечить лучшую гибкость. Их также проще переставлять для разовых задач, и они могут быть практичнее в мастерской, где планировка производственной площади часто меняется.
Пневматическое оборудование может быть эффективно для легкой фиксации, позиционирования, сборки небольших рам и операций быстрой обработки. Его скорость привлекательна там, где роль зажима заключается в закреплении детали при механической обработке или соединении, а не в создании высококачественного конструкционного клеевого соединения по большой площади.
Решение меняется, когда операторы начинают добавлять дополнительные зажимы «на всякий случай», когда плоскостность панелей становится непредсказуемой или когда специалисты по качеству замечают повторяющиеся различия между сменами. Это не всегда проблемы клея. Они могут свидетельствовать о том, что усилие зажима больше не находится под достаточным технологическим контролем.
Вопросы, которые следует задать перед спецификацией гидравлического пресса или зажимной системы
Продуктивная оценка оборудования выходит за рамки производительности, габаритов и цены. Следующие вопросы помогают определить, будет ли гидравлическое управление давлением соответствовать реальным производственным условиям:
- Каковы максимальные размеры заготовок, диапазон толщин и ожидаемый ассортимент продукции?
- Какие материалы будут прессоваться и насколько их поверхности, шпон или сердцевина чувствительны к сжатию?
- Требуется ли равномерное давление по всей панели или только в определенных местах соединений?
- Можно ли регулировать давление без сложного ручного вмешательства и документировать настройки для повторяющихся задач?
- Как расположены цилиндры и требуются ли независимые зоны для неравномерных или многокомпонентных сборок?
- Что предотвращает прогиб плиты пресса, смещение заготовки и локальные пики давления?
- Позволяет ли скорость закрытия безопасно выполнить выравнивание до приложения полного усилия?
- Как будут проверяться и обслуживаться гидравлическое масло, уплотнения, шланги, клапаны и фильтры?
- Может ли поставщик предоставить технические рекомендации по подбору оборудования, оснастки и технологических условий?
Техническое обслуживание заслуживает внимания при выборе, а не после установки. Гидравлические системы требуют чистого масла, правильного уровня жидкости, исправных уплотнений и периодической проверки на утечки или потерю давления. Это управляемые обязанности, но они должны быть включены в план технического обслуживания предприятия. Хорошо спроектированную систему с доступными компонентами и имеющимися запасными частями гораздо легче поддерживать в стабильном состоянии, чем оборудование, точки обслуживания которого труднодоступны.
Не используйте давление для компенсации плохой подготовки
Одно из наиболее затратных заблуждений в деревообработке состоит в том, что большее давление зажима может исправить плохую механическую обработку или плохо подогнанное соединение. Это невозможно. Если сопрягаемые поверхности неточны, влажность материала чрезмерно различается, нанесение клея неравномерно или детали деформированы до прессования, дополнительное усилие может временно скрыть проблему, одновременно создавая новое напряжение в сборке.
Гидравлическое управление наиболее эффективно, когда оно поддерживает дисциплинированный предшествующий процесс. Детали должны поступать в пресс со стабильными размерами, правильным нанесением клея, подходящим открытым временем и оснасткой, которая точно их позиционирует. В таких условиях управление давлением становится надежным завершающим этапом последовательности склеивания, а не инструментом экстренной коррекции.
Выбор партнера для комплексного применения зажимного оборудования
Для предприятий, расширяющих выпуск мебели или панелей, наилучшая оценка редко ограничивается самим прессом. Она включает поток загрузки и разгрузки, потребности в оснастке, доступ оператора, меры безопасности, последующую механическую обработку и сервисную поддержку в течение срока эксплуатации оборудования. Qingdao Zhongding Machinery Co., Ltd. подходит к деревообрабатывающему оборудованию с этой более широкой производственной точки зрения, опираясь на более чем двадцатилетний опыт обслуживания мастерских и промышленных производителей.
При рассмотрении гидравлического зажимного оборудования для деревообработки техническим командам полезно обсуждать фактический компонент и процесс, а не выбирать из общего диапазона производительности. Предполагаемая продукция, поведение материала, требуемая производительность и приемлемый риск дефектов должны определять конфигурацию. При подходящем управлении давлением, прочной конструкции и практической технической поддержке зажим становится не переменной, которой необходимо управлять вручную, а стабильной частью производственной системы.
Таким образом, наиболее ясный ответ прост: гидравлическое управление давлением необходимо, когда постоянство так же важно, как и усилие. Если деревообрабатывающая операция требует повторяемого давления склеивания для различных материалов, больших поверхностей, чувствительной отделки или непрерывных производственных циклов, гидравлический зажим обеспечивает контроль, необходимый для принятия обоснованных решений по выбору оборудования и для защиты качества, заложенного в каждой панели, раме и готовом изделии.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.