


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Гидравлические компоновочные прессы: усилие прессования, выравнивание и управление циклом
Пресс может создавать достаточное усилие для закрытия склеиваемой панели, но при этом давать слабую, перекошенную или неровную сборку. Обычная проблема заключается не просто в «слишком малом давлении». В гидравлическом сборочном прессе для деревообработки качество склеивания зависит от совместной работы трех факторов: усилие прессования должно соответствовать соединению и материалу, детали должны сохранять выравнивание по мере нарастания усилия, а цикл должен обеспечивать клею достаточно времени в стабильных условиях.
Это становится заметно, когда собранная дверная рама выходит со смещением в одном соединении, ламинированный компонент пружинит после снятия нагрузки или клеевые швы в одной зоне выглядят обедненными клеем, а в другой — разомкнутыми. Практическое решение состоит в том, чтобы задавать усилие исходя из требований к склеиванию, а не максимальной характеристики цилиндра, обеспечить выравнивание до подачи давления и использовать повторяемую последовательность закрытия, прессования, выдержки и разгрузки. Гидравлический сборочный пресс для деревообработки наиболее надежен, когда его рассматривают как управляемую систему сборки, а не как машину, которая просто сжимает детали.
Что контролирует гидравлический сборочный пресс
Гидравлический сборочный пресс обычно используется для установки нескольких деревянных деталей, ламинированных секций или рамных компонентов в заданное положение и их удержания, пока клей не наберет достаточную прочность соединения. Цилиндры преобразуют гидравлическое давление в линейное усилие зажима. Вертикальные, горизонтальные или боковые прижимные устройства могут работать совместно в зависимости от компоновки машины и собираемой детали.
Рама задает базовую геометрию. Прессующие балки, прижимные накладки, упоры и направляющие передают усилие на заготовку. Гидравлический контур определяет, насколько плавно это усилие нарастает и насколько стабильно оно поддерживается. Ни один из этих элементов не может полностью компенсировать плохо подготовленную заготовку. Детали с короблением, непрямоугольным раскроем, чрезмерной шероховатостью или неравномерным нанесением клея по-прежнему будет сложно правильно собрать.
Слово «усилие» часто используется неточно, однако оператору следует различать три взаимосвязанных параметра:
- Давление в системе: давление, отображаемое в гидравлическом контуре.
- Усилие цилиндра: толкающее усилие, создаваемое цилиндром при данном давлении в системе.
- Давление в соединении: эффективное усилие, распределяемое по фактической площади контакта собранной заготовки.
Высокое показание манометра не означает автоматически, что каждое соединение получает надлежащее давление. Размер накладки, форма детали, площадь контакта, расположение зажима и различия в материале влияют на то, как нагрузка передается на клеевой шов.
Усилие прессования: достаточное для закрытия соединения, но не для его разрушения
Цель усилия прессования — обеспечить плотный контакт сопрягаемых поверхностей и удерживать их в таком положении, не повреждая древесные волокна, не деформируя профиль и не выдавливая столько клея, чтобы ослабить клеевой шов. Правильная настройка зависит от инструкций поставщика клея, плотности материала основы, конструкции соединения, подготовки поверхности, влажностного состояния и геометрии сборки.
Операторы иногда повышают гидравлическое давление, увидев открытое соединение. Это может быть правильным решением только в том случае, если детали обработаны правильно и пресс прикладывает усилие в нужном направлении. Если компонент изогнут, уступ расположен не под прямым углом или упор препятствует полной посадке, дополнительное усилие может зафиксировать дефект в сборке. Оно также может создать внутреннее напряжение, которое проявится после выхода детали из пресса.
Признаки слишком низкого усилия
Недостаточное усилие может оставлять видимые зазоры, неравномерный перенос клея между сопрягаемыми поверхностями или соединения, которые слегка смещаются во время выдержки. На широких сборках одна сторона может закрыться, тогда как другая останется открытой, поскольку прижимная накладка не отцентрирована или неравномерно покрывает участок. Деталь может выглядеть приемлемо сразу после извлечения, но позднее раскрыться при перемещении из-за недостаточного контакта.
Признаки слишком высокого усилия
Избыточное давление может вызвать сильное выдавливание клея, смятие торцевых волокон, вмятины на шпоне, деформацию поперечин или видимое смещение, при котором одна деталь выдавлена дальше предусмотренного положения. Тонкие компоненты и профилированные детали особенно уязвимы, поскольку давление концентрируется на малой площади. Избыточное усилие также является предупреждающим признаком, когда оператор машины пытается устранить проблему выравнивания или механической обработки.
Начинайте со спецификации клея и рекомендаций производителя пресса по эксплуатации. Затем проверяйте результат в реальном производстве: контролируйте непрерывное закрытие соединений, оценивайте выдавливание клея по равномерности, а не только по объему, и проверяйте детали после того, как клей достигнет состояния, допускающего дальнейшее обращение в соответствии с процессом. Изменяйте за один раз только один значимый параметр. Одновременное повышение давления, увеличение времени выдержки и изменение нанесения клея затрудняет определение того, что исправило или вызвало проблему.
Выравнивание должно быть выполнено до того, как цилиндры нагружают деталь
Гидравлическое усилие мощное, но неизбирательное. Цилиндр давит везде, где его накладка соприкасается с заготовкой. Без надежных базирующих поверхностей сборка может скользить, поворачиваться или приподниматься по мере роста давления. Поэтому выравнивание — это не пункт окончательного контроля; это условие, создаваемое при загрузке.
Перед производственным запуском осмотрите упоры, направляющие, базовые блоки и прижимные накладки. Они должны быть чистыми, без затвердевшего клея, древесной стружки или фрагментов защитной упаковки. Даже небольшой налет может помешать заготовке плотно прилечь к базовой поверхности. Проверьте, что подвижные направляющие возвращаются в одно и то же положение, а зажимные накладки равномерно соприкасаются с заготовкой, а не сначала касаются одного угла.
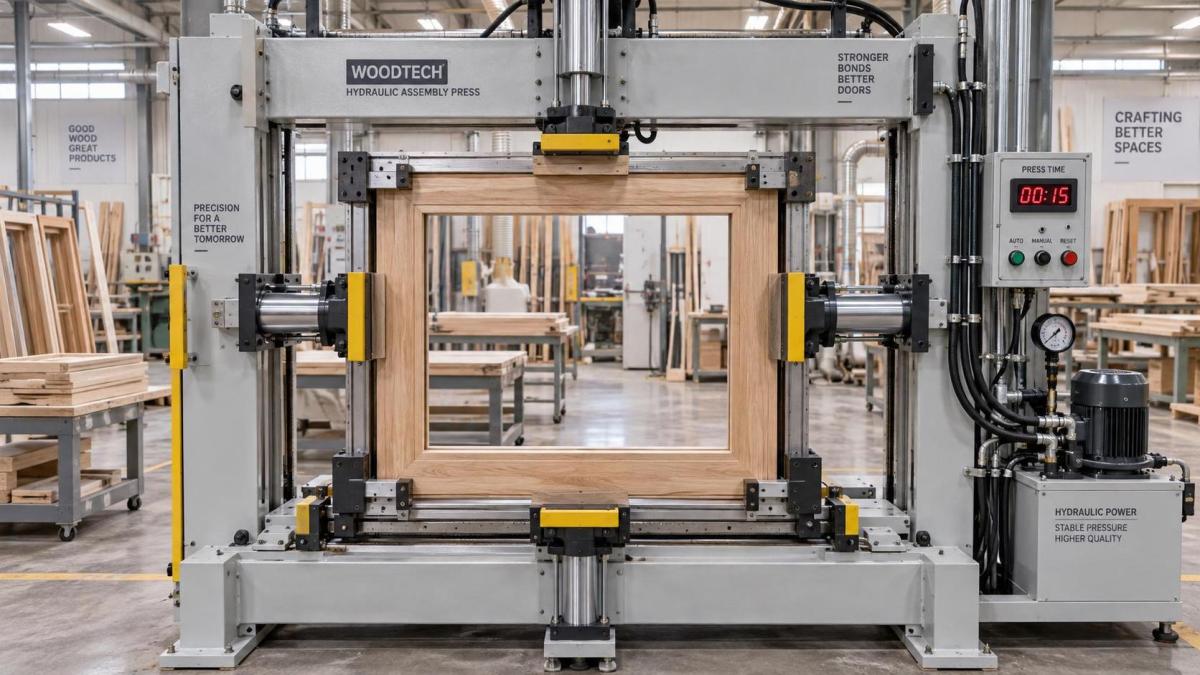
Для рамных дверей поперечины и стойки нуждаются в устойчивых базовых точках, контролирующих как прямоугольность, так и совпадение лицевых поверхностей. Для ламинированных панелей опора должна предотвращать боковое смещение пакета при опускании верхней прижимной балки. Длинным или гибким компонентам может потребоваться дополнительная поддержка, чтобы их собственный вес не создавал ложное выравнивание до начала прессования.
Подготовка заготовки влияет на выравнивание
Сборочный пресс не может сделать нестабильные по качеству детали одинаковыми только за счет зажима. Убедитесь, что сопрягаемые поверхности чистые, обработаны по требуемому профилю и не имеют поднятых волокон или незакрепленной стружки. Неравномерное нанесение клея также может действовать как клин. Толстые отложения клея на одном участке могут удерживать соединение разомкнутым, пока другой участок достигает полного сжатия.
Если детали имеют различную толщину или профиль поверхности, используйте подходящие прокладки, опорные блоки или правильно спроектированные накладки, чтобы распределять нагрузку без изменения заданной геометрии. Любая добавленная опора должна быть ровной, устойчивой и располагаться так, чтобы не создавать новую точку поворота. Мягкие самодельные прокладки могут скрыть фактическую проблему, непредсказуемо сжимаясь от цикла к циклу.
Повторяемый цикл ценнее быстрого цикла
Управление циклом определяет, когда пресс закрывается, как нарастает усилие, как долго заготовка остается под давлением и как машина ее разгружает. Правильная последовательность защищает как развитие клеевого соединения, так и положение заготовки. При ручном управлении несогласованность часто возникает из-за изменения последовательности ради экономии нескольких секунд: подачи полного давления до проверки упоров, немедленной разгрузки после окончания таймера или выгрузки, пока сборка еще не имеет опоры.
Полезная рабочая последовательность проста, но у каждого этапа есть свое назначение:
- Подготовьте и разместите детали. Перед подачей в пресс убедитесь в правильности компонентов, состоянии клея, нанесении клея и ориентации.
- Установите по базам. Полностью посадите сборку на упоры и опоры. Проверьте критически важные поверхности и углы до приложения усилия.
- Закрывайте с контролируемой скоростью. Подведите накладки к контакту без удара. Следите за перемещением, неравномерным закрытием или отрывом детали от базовой поверхности.
- Доведите до утвержденного режима прессования. Прикладывайте требуемое усилие постепенно, чтобы наблюдать, сохраняет ли заготовка выравнивание.
- Выдерживайте в течение заданного времени прессования. Поддерживайте давление в соответствии с процессом склеивания, а не полагайтесь только на внешний вид.
- Разгружайте контролируемым образом. Резкая разгрузка может привести к смещению напряженных компонентов или создать риск при работе в зоне пресса.
- Осмотрите и поддержите после извлечения. Проверьте ключевые соединения, совпадение лицевых поверхностей и прямоугольность, затем разместите компонент так, чтобы он не деформировался во время дальнейшего отверждения.
Время прессования и время обращения после прессования не являются взаимозаменяемыми. Сборка может быть готова к извлечению из сборочного пресса, но все еще требовать бережной поддержки до механической обработки, шлифования или транспортировки. Следуйте инструкциям по клею в отношении открытой выдержки, времени сборки, времени прессования и условий отверждения. Температура древесины и условия в цехе могут влиять на допустимость этих временных интервалов.
Поиск причины нестабильной сборки
Если дефект возникает повторно, проверяйте процесс в том порядке, в котором его проходит заготовка. Это предотвращает ситуацию, когда регулировка гидравлики маскирует проблему подготовки.
Потеря давления, медленное движение цилиндра, необычный шум, утечка масла или неравномерный ход между точками прессования являются состояниями машины, требующими внимания. Не просовывайте руки в зону прессования для изменения положения деталей, пока система активна или удерживается только гидравлическим давлением. Перед очисткой, регулировкой или осмотром внутри зоны зажима используйте предусмотренную машиной процедуру изоляции и технического обслуживания.
Место горячего прессования шпона в технологическом процессе
Не для каждой операции склеивания используется одно и то же оборудование или логика цикла. Гидравлический сборочный пресс часто выбирают для сборки компонентов, где центральными задачами являются позиционирование и направление зажима. Ламинирование шпоном добавляет еще одну важную переменную процесса: нагрев. При склеивании натурального древесного шпона с фанерой, MDF, ДСП или другими древесными плитами на готовую поверхность влияют как равномерность нагрева, так и гидравлическое давление.
Для такого вида работ гидравлический горячий пресс для древесного шпона использует равномерный нагрев и гидравлическое давление для обеспечения склеивания шпона с основой. Его многослойная прессующая конструкция может подходить для процессов, где требуется одновременно прессовать более одной панели. Те же принципы эксплуатации остаются применимыми: панели должны быть чистыми и ровными, давление должно распределяться равномерно, а цикл прессования должен соответствовать процессу работы с клеем и шпоном, а не задаваться только исходя из производительности.
Прочная рама и надежная гидравлика помогают поддерживать повторяемость, однако операторы все равно должны контролировать чистоту плит пресса, порядок укладки панелей, поддержку кромок и защиту поверхности. Дефекты шпона часто видны сразу, тогда как слабость клеевого соединения может проявиться только при последующем обращении. Не следует рассматривать горячий пресс как замену надлежащей подготовки основы.
Небольшие меры контроля, предотвращающие повторную доработку
Записывайте утвержденные настройки по группам продукции, а не полагайтесь на память. Запись не должна быть сложной: укажите тип компонента, клей, соответствующую настройку давления, время прессования, схему базирования и все необходимые прокладки или опоры. Это создает полезный справочный материал, когда то же изделие возвращается после переналадки или когда необходимо отследить дефект.
Очищайте прижимные накладки и базирующие поверхности через запланированные интервалы, особенно если часто происходит выдавливание клея. Проверяйте показания манометра и работу таймера в соответствии с предусмотренной работой машины. Во время наладки выполните пробный прогон с деталями без клея при вводе новой формы компонента, схемы оснастки или положения накладки. Такая проверка выявляет помехи и отклонения выравнивания без расхода материала и загрязнения пресса.
Наиболее надежный результат достигается при строгом соблюдении последовательности: подготовить точные детали, надежно базировать их, приложить только усилие, необходимое для правильного контакта, поддерживать это состояние в течение требуемого времени и проверять первые изделия до продолжения работы. Эти меры превращают гидравлическую мощность в повторяемый процесс сборки, а не в источник переменного давления.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.