


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Оборудование для обработки МДФ: требования к контролю пыли и качеству кромки
Оборудование для обработки MDF: контроль пыли и требования к качеству кромки
Качество обработки MDF часто оценивают по видимому результату: точности реза, чистоте профилей, ровности кромкооблицовки и готовой к отделке поверхности. На практике менее заметные факторы обычно определяют, будет ли производственная линия стабильно работать в течение длительного времени. Мелкая пыль накапливается в воздуховодах аспирации и электрических шкафах, износ фрез изменяет качество кромки до того, как это заметят операторы, а панель, выглядящая приемлемо после механической обработки, может обнаружить сколы волокон или дефекты клеевого шва после окрашивания.
Поэтому оборудование для обработки MDF следует оценивать как взаимосвязанную систему, а не как набор отдельных станков. Раскрой, фрезерование, сверление, шлифование, подготовка кромки, облицовка, торцевание и полирование влияют друг на друга. Высокоскоростной фрезерный станок с ЧПУ при недостаточном улавливании пыли может оставлять порошок на поверхности панели. Эта пыль затем может ухудшать адгезию кромочного материала. Аналогично, кромкооблицовочный станок не может стабильно скрывать некачественный пропил или рваный фрезерованный профиль.
Для мебельных фабрик, производств корпусной мебели и индивидуальных деревообрабатывающих предприятий практическая цель заключается не просто в высокой скорости станка. Она состоит в повторяемой производительности при контролируемой уборке, безопасных условиях для операторов, предсказуемом сроке службы инструмента и кромках, требующих минимальной ручной доработки перед отделкой или сборкой.
Почему пыль MDF требует большего внимания, чем обычные отходы мастерской
При резке, профилировании, сверлении и шлифовании MDF образуется очень мелкая и легкая пылевая фракция. В отличие от более крупной стружки натуральной древесины, этот материал дольше остается в воздухе, оседает на направляющих и датчиках станка и может проходить мимо точек улавливания, которые кажутся достаточными для более крупного мусора. Содержание смол в MDF также означает, что к этой пыли не следует относиться как к безвредным опилкам. При планировании линии необходимо учитывать меры контроля воздействия, практику обращения с отходами и применимые местные требования к условиям труда на конкретном объекте.
Обычная ошибка заключается в подборе аспирационной установки только по общему расходу воздуха. Объем воздуха важен, но не отражает всей картины. Эффективность улавливания зависит от скорости всасывания в зоне резания, геометрии кожуха, диаметра воздуховода, количества одновременно работающих станков, потерь статического давления, состояния фильтров и баланса сети. Центральная система может эффективно работать при включенном одном фрезере и стать недостаточной, когда одновременно запускаются форматно-раскроечный станок, шлифовальный агрегат и линия кромкооблицовки.
Проектирование аспирации должно начинаться с фактического рабочего цикла. Следует учитывать, какие участки работают одновременно, часто ли операторы открывают защитные ограждения, обрабатывается ли материал вручную или с автоматической подачей, а также как часто линия переключается со стандартных прямоугольных панелей на фасонные детали. Криволинейные изделия и узкие детали особенно склонны к тому, чтобы пыль оставалась за пределами предусмотренного пути аспирации.
Улавливание у источника эффективнее, чем последующая уборка
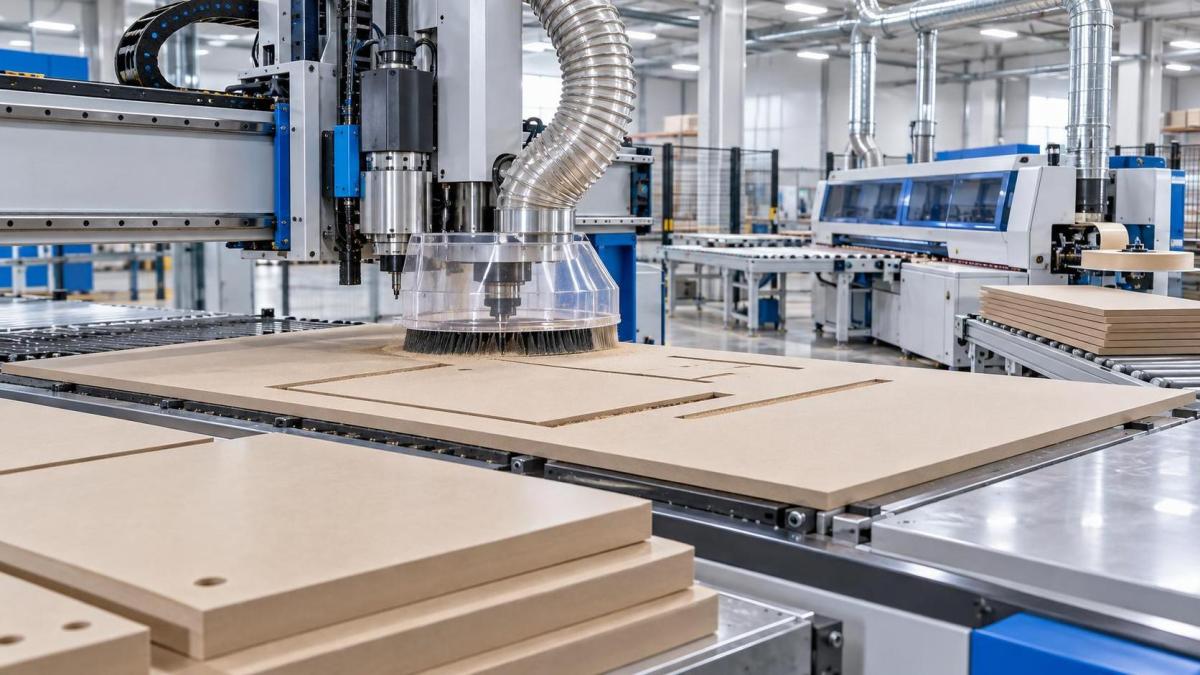
Наилучший контроль пыли достигается в месте контакта фрезы с плитой. На станке ЧПУ для нестинга это обычно означает кожух, который следует за шпинделем настолько близко, насколько это практически возможно, в сочетании с жертвенным столом и вакуумной системой, не допускающими разбрасывания стружки по листу. На форматно-раскроечном станке важны как нижние, так и верхние точки аспирации. На кромкооблицовочном станке узлы торцевания, циклевания и полирования нуждаются в собственных правильно расположенных точках всасывания, поскольку мелкий порошок образуется также после основного реза.
Существует компромисс. Закрытые кожухи и плотно прилегающие вытяжные колпаки улучшают улавливание, но не должны чрезмерно затруднять смену инструмента, проверку настройки или устранение заклиниваний. Если ограждения неудобны, их обычно оставляют открытыми. На реальном производстве функция пылеудаления работает только тогда, когда она соответствует обычному порядку работы.
Воздуховоды должны быть доступны для осмотра. Длинные горизонтальные участки, резкие изгибы, плохо герметизированные соединения и самодельные ответвления могут постепенно снижать производительность системы. Операторы могут пытаться компенсировать это увеличением скорости станка или использованием сжатого воздуха для удаления остатков — обе привычки часто усугубляют основную проблему. Сжатый воздух особенно не подходит для регулярной очистки оборудования для MDF, поскольку он перераспределяет мелкую пыль в окружаемом рабочем пространстве и внутри станка.
Качество кромки начинается до кромкооблицовки
Чистая кромка MDF — это не просто эстетическое предпочтение. Она влияет на контакт с клеем, покрытие кромочным материалом, впитывание краски и воспринимаемое качество готовой мебели. Наиболее распространенные дефекты — вырыв волокон, ворсистые кромки, мелкие сколы, следы подгорания, волнистость и нестабильная перпендикулярность — обычно обусловлены взаимосвязью между плотностью плиты, геометрией фрезы, скоростью подачи, состоянием шпинделя и поддержкой панели.
MDF сравнительно однороден, но не идентичен от плиты к плите. Плотность может различаться по площади листа и у разных поставщиков. Настройка инструмента и подачи, обеспечивающая четкую кромку на одной плите, может вызвать легкое поднятие волокон на другой, особенно на фасонных профилях или малых внутренних радиусах. Поэтому производственную настройку следует проверять на фактически закупаемой марке и толщине плиты, а не только на образце панели, предоставленном при приемке оборудования.
Остроте инструмента следует уделять больше внимания, чем обычно. Затупившаяся фреза не всегда вызывает очевидный критический дефект. Чаще она создает слегка спрессованную или рваную кромку, которая выглядит приемлемо, пока грунтовка, лак или кромочный материал не подчеркнут неровность. Накопление тепла также может затемнять кромку и повышать риск налипания смолы на инструмент. Замена инструмента только после появления видимого брака обычно происходит слишком поздно для изделий с высокими требованиями к отделке.
Баланс скорости подачи и скорости фрезы
Более высокая скорость шпинделя не означает автоматически более качественный рез. Если скорость подачи, количество режущих кромок и частота вращения шпинделя плохо согласованы, фреза может тереться вместо резания или снимать слишком много материала на зуб. Оба условия могут ухудшать внешний вид кромки. Правильный баланс зависит от диаметра инструмента, профиля, материала фрезы, спецификации плиты и жесткости станка. Его следует устанавливать путем контролируемых испытаний, а затем документировать как рабочий диапазон, а не рассматривать как фиксированное значение для каждой задачи по MDF.
Жесткость станка столь же важна при обработке контурных деталей. Вибрация может создавать слабый волнообразный рисунок вдоль кромки, особенно когда длинный инструмент слишком сильно выступает из цанги или панель недостаточно поддерживается. Стабильный шпиндель, надлежащим образом обслуживаемые подшипники, точные линейные направляющие и надежная фиксация заготовки — это не абстрактные инженерные характеристики; они непосредственно проявляются в качестве отделки кромки.
От обработанной кромки к готовой кромке
Для ламинированных шкафов и мебели на заказ кромкооблицовка добавляет еще один уровень контроля. Кромка должна быть прямой или точно профилированной, без свободных волокон и достаточно чистой для нанесения клея. Пыль, оставшаяся на кромке панели, может препятствовать стабильному склеиванию. Чрезмерное скалывание может вынудить станок снимать больше материала при предварительном фрезеровании, что способно изменить конечные размеры или затруднить обработку узких деталей.
Предварительное фрезерование часто оправдано, когда предшествующий процесс резки оставляет нестабильные кромки. Оно создает более равномерную поверхность для склеивания, но не должно использоваться для маскировки серьезных проблем на предыдущих этапах. Если для получения чистой кромки предварительное фрезерование должно снять большой объем материала, следует проверить пилу, фрезер, инструмент или схему поддержки панели.
Фасонные детали и детали для софтформинга менее терпимы к отклонениям, чем прямые панели. Изогнутые дверцы шкафов, декоративные торцевые панели и профилированные мебельные детали могут предъявлять различные требования к ширине ленты, толщине панели, геометрии торцевания и настройкам давления. Станок, предназначенный для такой работы, следует оценивать на фактическом семействе профилей, а не только на прямом образце. Наименьший внутренний радиус, самая узкая панель и наиболее сложный кромочный материал часто являются испытаниями, которые показывают, действительно ли конфигурация подходит.
Например, кромкооблицовочный станок для софтформинга ZD880S предназначен для обработки кромок изогнутых и фасонных панелей в таких областях, как производство шкафов и мебели на заказ. Его заявленные возможности по панелям включают стандартные условия обработки кромок 18 мм и 22 мм, а также косую обработку 25 мм, при поддерживаемой толщине кромочного материала 0.5–0.75 мм. Эти показатели являются полезной отправной точкой, но не заменяют испытание профиля. Поведение ленты на изгибах, реакция клея и качество торцевания могут меняться в зависимости от плотности основы, радиуса, декоративной поверхности и температуры производства.
ZD880S работает с заявленной скоростью транспортировки 6–8 м/мин и использует рабочее давление 0.6–0.8 MPa. При оценке эти значения следует рассматривать вместе с качеством сжатого воздуха и доступной мощностью производственной системы. Влага или загрязнения в подаче воздуха могут влиять на надежность пневматики, а нестабильное давление в линии может проявляться в виде неравномерного прижима или перемещения на критических участках. Это небольшая инфраструктурная деталь, которая может стать регулярной причиной претензий к качеству.
Контроль должен следовать маршруту изделия
Проверки одной готовой панели в конце линии недостаточно. Контроль качества полезнее, когда он следует маршруту заготовки. После распиловки или фрезерования проверяйте наличие сколов, следов подгорания, перпендикулярность и загрязнение поверхности. После предварительного фрезерования проверяйте равномерность кромки основы. После нанесения кромочного материала проверяйте непрерывность склеивания и положение ленты. После торцевания и циклевания осматривайте панель при наклонном освещении; оно выявляет следы вибрации, остатки клея и неравномерные переходы, которые можно не заметить при фронтальном осмотре.
Полезно простое практическое различие: дефекты, повторяющиеся с фиксированным интервалом, часто указывают на вращающийся инструмент, подшипник, прижимной ролик или компонент конвейера. Дефекты, появляющиеся случайно, могут быть связаны с различиями плит, загрязнением пылью, нестабильной загрузкой или обращением оператора. Это не позволяет диагностировать каждую проблему, но предотвращает изменение нескольких настроек без четкой гипотезы.
Техническое обслуживание является частью контроля качества
Линии MDF обычно быстро выявляют недостатки дисциплины технического обслуживания. Мелкая пыль может закрывать датчики, сокращать интервал между очистками и накапливаться в подвижных зонах, которые никогда не предназначались для использования в качестве полок для хранения. План технического обслуживания должен включать осмотр аспирации, очистку датчиков безопасности и позиционирования, проверку шпинделя и цанги, выравнивание конвейера, проверку системы давления и плановую оценку фрез и торцовочных инструментов.
Поддержка запасными частями также заслуживает внимания при выборе оборудования. Быстроизнашивающиеся компоненты, датчики, пневматические и электрические детали выходят из строя не по одному графику, и в остальном производительный станок может простаивать, если распространенные запасные части сложно получить. От производителей с многолетним опытом в деревообработке, таких как Qingdao Zhongding Machinery Co., Ltd., обычно ожидается поддержка оборудования после поставки посредством технических консультаций, наличия запасных частей и оперативного сервиса. Эти обязательства следует уточнять в практических аспектах: язык документации, процесс удаленного устранения неисправностей, рекомендуемый перечень запасных частей и срок поставки критически важных компонентов.
Наиболее надежная система обработки MDF обычно не та, у которой самая высокая заявленная скорость. Это система, в которой производительность аспирации соответствует реальному производству, инструменты заменяются до ухудшения качества кромки, возможности обработки фасонных панелей подтверждены на типовых деталях, а операторы могут обслуживать оборудование без обхода защитных устройств. При наличии этих условий чистые кромки и контролируемая пыль становятся обычными результатами производства, а не постоянной корректирующей работой.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.