


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как настроить деревообрабатывающий шипорезный станок для получения воспроизводимых заплечиков шипа
Заплечик шипа становится повторяемым, когда станок базируется от одной стабильной базы, а все регулировки выполняются в правильной последовательности. Заплечик определяется не только фрезой. Он является результатом положения упора, поддержки заготовки, высоты фрезы, базирования материала и способа подачи заготовки в станок.
Нашипорезном деревообрабатывающем станке небольшое смещение любой из этих настроек может привести к получению деталей, которые выглядят почти одинаково, но собираются по-разному. Одна царга может выступать относительно стойки, другая может оставлять заметный зазор, а третья может вывести раму из прямоугольности при стягивании. Практическая цель заключается не просто в нарезании подходящего шипа. Необходимо создать настройку, при которой заплечики располагают каждую заготовку в одинаковом положении во всей партии.
Начните с определения базы заплечика
Прежде чем перемещать упор или устанавливать фрезу, определите, какие пласть и кромка детали будут базовыми поверхностями. В рамных конструкциях это обычно лицевая пласть и кромка, определяющая окончательную ширину. Последовательно маркируйте их до обработки. Если часть деталей базируется от противоположной пласти, длина заплечиков может различаться, даже если настройки станка не менялись.
Это особенно важно для материала, который не является идеально однородным. Строганые детали всё же могут слегка различаться по толщине, а также иметь небольшой винт или изгиб. Настройка для шипования может лишь воспроизводить свою базу. Она не может исправить непоследовательную подготовку материала.
Обрабатывайте все детали, располагая одну и ту же базовую пласть на столе, каретке или опорном элементе — в зависимости от конструкции станка. Базовая кромка должна прилегать к одной и той же поверхности упора. Не переворачивайте детали только потому, что так удобнее работать; это создаёт вторую базу и вносит дополнительный источник отклонений.
Подготовьте заготовки до настройки станка
Повторяемые заплечики начинаются на этапе подготовки материала. Обрежьте детали до контролируемой длины, выровняйте фуговкой или обработайте базовые кромки и проверьте наличие изгиба, винта или непрочно держащихся сучков в зоне шипа. Деформированная деталь может качаться на подвижном столе или у опорного упора. Рез может быть точным относительно станка, но заплечик будет неточным относительно самой детали.
Для производственной партии отсортируйте материал до настройки. Если толщина материала заметно различается, либо выровняйте её до шипования, либо разделите материал на группы. Попытка использовать одну настройку фрезы для материалов с сильно различающейся толщиной обычно приводит к неравномерной толщине щёк шипа и плохой посадке соединения.
Выставьте базы станка под прямым углом, прежде чем регулировать фрезу
Распространённая ошибка — многократно регулировать фрезу, когда настоящая проблема заключается в том, что упор не перпендикулярен направлению подачи. На шипорезном станке с подвижным столом поперечный упор, стопор каретки и прижим заготовки задают положение заплечика. На станке с неподвижным столом ту же функцию выполняют держатель заготовки и база подачи. Сначала проверьте эти элементы базирования.
Отключив станок от электропитания, очистите стол, направляющие каретки, поверхности упора и позиционирующие стопоры. Мелкая стружка или затвердевшая смола под блоком упора могут сместить его настолько, что это повлияет на плотное соединение. Убедитесь, что упор надёжно фиксируется без самопроизвольного смещения и что стопор не сдвигается при прижатии к нему заготовки.
Надёжным угольником проверьте перпендикулярность упора направлению подачи. Затем проверьте его прямой пробной доской, а не только измерительным инструментом. Прижмите доску к упору, проведите её по обычной траектории перемещения и наблюдайте, не отходит ли она от поверхности упора. Упор может казаться выставленным под прямым углом в одной точке, но менять своё положение по мере движения каретки, если крепление или механизм скольжения имеет люфт.
Для деталей с заплечиком, коротким шипом или различным расположением заплечиков на каждом конце определите, какой стопор управляет каждой операцией. Чётко обозначьте положения стопоров, а не полагайтесь только на шкалу. Шкалы станка полезны для возврата приблизительно к известному положению, но окончательную настройку определяет пробная деталь.
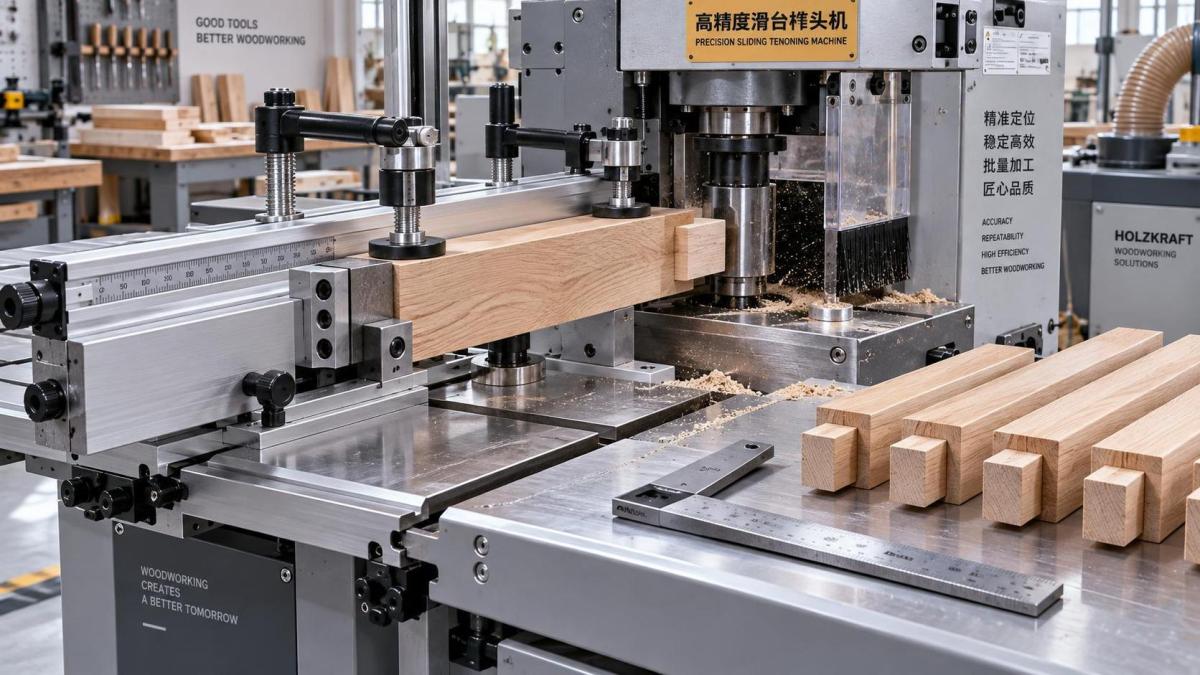
Сначала настройте набор фрез под соединение, затем установите стопор заплечика по детали
Компоновка фрез определяет длину шипа, толщину щёк, глубину заплечика и любые элементы, связанные с пазами. Стопор или упор определяет, в каком месте эта компоновка встречается с заготовкой. Рассматривайте это как отдельные задачи. Если регулировать их одновременно без определённой последовательности, будет трудно установить причину изменения размера.
Установите оснастку, соответствующую конструкции соединения, и убедитесь, что все фрезерные блоки, проставки, кольца и крепёжные элементы шпинделя чисты и правильно установлены. Застрявшая стружка, повреждённая проставка или неправильно посаженная фреза могут вызвать биение. Оно может проявляться в виде шероховатого, ступенчатого или непостоянного заплечика от одного прохода к другому.
Установите высоту фрезы относительно выбранной базовой пласти. Для центрированного шипа обычно стремятся получить симметричные щёки, однако шип не всегда должен быть расположен по центру. Шип, базируемый от одной пласти, может быть предусмотрен, когда одна поверхность должна оставаться заподлицо в готовой сборке. Важно, чтобы высота фрезы соответствовала чертежу соединения и каждая деталь подавалась от одной и той же базы.
Затем установите продольное положение заплечика с помощью стопора или упора. Полезно понимать процесс следующим образом: фреза определяет форму шипа, а стопор определяет положение заплечика. Измеряйте от фактического базового торца образца, а не от предполагаемой кромки, которая позже может быть подрезана.
Фиксируйте регулировку только после её проверки пробным резом. Давление рукой на стопор может выявить ненадёжную фиксацию или прогиб стопорного блока. Если стопор смещается при обычной нагрузке, затягивание регулировки фрезы не решит проблему.
Используйте пробные резы для диагностики, а не только для подтверждения
Выполните первый пробный рез на материале той же породы, толщины и подготовки, что и производственный материал. Обрезки допустимы только в том случае, если они имеют те же базовые поверхности и размеры. Пробная деталь из более тонкого или более ровного материала может дать вводящий в заблуждение результат.
Проверяйте точность заплечика двумя способами. Сначала измерьте расстояние от торца детали до заплечика по обеим кромкам пласти. Затем приложите деталь с шипом к сопрягаемой детали или прямой базовой поверхности. Заплечик может иметь правильную номинальную длину, но не быть перпендикулярным, создавая зазор с одной стороны соединения.
Между испытаниями изменяйте только один параметр. Если заплечик слишком длинный, отрегулируйте стопор заплечика на требуемую величину и обработайте другой образец. Не изменяйте одновременно положение упора, высоту фрезы, расположение прижимов и способ подачи. Несколько одновременных изменений могут случайно дать более удачный образец, оставив настройку нестабильной.
После правильной установки положения заплечика обработайте несколько последовательных пробных деталей. Это более показательно, чем одобрение одной детали. Сравните размеры их заплечиков и выполните сухую сборку с типичными сопрягаемыми деталями. Настройка, которая даёт одну хорошую пробную деталь, но смещается в течение нескольких циклов, требует внимания до начала производства.
Закрепление заготовки определяет, сохранится ли настройка в производстве
Шипорезные фрезы создают боковое усилие. Если заготовка хотя бы немного смещается относительно стопора, положение заплечика меняется. Если она приподнимается над столом, меняется и положение щеки шипа. Заготовка должна быть удержана у базовых поверхностей без деформации от чрезмерного усилия прижима.
Настройте прижимы так, чтобы они надёжно прижимали заготовку к столу и упору, сохраняя руки вне зоны резания. Длинные узкие царги нуждаются в достаточно близкой опоре для предотвращения качания, особенно когда шип формируется у торца. Удлинитель опоры или вспомогательный упор могут помочь сохранить одинаковые условия контакта от первой детали до последней.
Не полагайтесь на давление рукой как на основной способ базирования при серийной работе. Усилие руки изменяется в зависимости от положения оператора, веса заготовки и усталости. Оно может быть допустимо для тщательно контролируемой единичной операции на подходящем оборудовании, но не является надёжной основой для повторяемой работы с партиями.
Для коротких деталей используйте одобренное удерживающее приспособление или каретку, предназначенные для данного станка. Небольшие детали сложнее надёжно базировать, и их непосредственная подача может быть небезопасной. Приспособление должно базироваться по тем же поверхностям, что используются в производственной настройке. Приспособление, создающее собственное смещение, требует отдельной проверенной настройки.
Контролируйте последовательность резания для получения чистых заплечиков
Последовательность операций влияет как на точность, так и на внешний вид. На многих шипорезных станках операторы сначала выполняют проход для формирования заплечика, а затем формируют щёки, хотя подходящая последовательность зависит от конфигурации фрез и конструкции соединения. Следуйте схеме оснастки и процедуре станка, предусмотренным для данной операции, а не импровизируйте последовательность.
Если рез заплечика склонен к скалыванию, лёгкий подрезающий проход или соответствующая компоновка фрез могут улучшить качество кромки. Однако более чистый заплечик не следует путать с более точным. Необходимо проверять как качество поверхности, так и точность расположения. Острая фреза может скрыть проблему базирования, поскольку оставляет чёткую линию в неправильном месте.
Поддерживайте равномерное усилие подачи на протяжении всего прохода. Остановка обычно не изменяет положение надёжно закреплённого механического стопора, но может повлиять на качество поверхности и побудить оператора изменить положение детали. Изменения подачи также могут выявить вибрацию, недостаточный прижим или фрезу, нуждающуюся в обслуживании.
Создайте карту настройки, которую действительно можно повторить
Когда соединение проверено, зафиксируйте не только показание шкалы упора. Полезная карта настройки включает название соединения, базовую пласть и кромку, компоновку набора фрез, базу высоты шпинделя или фрезы, положение стопора, расположение прижимов или приспособления и измеренные результаты одобренной пробной детали. Фотография набора фрез и расположения стопора может предотвратить ошибки при последующем повторении настройки.
Храните маркированный эталонный образец, если работа регулярно повторяется. Он позволяет непосредственно сравнивать положение заплечика, толщину шипа, расположение полушипа и общую посадку. Эталонный образец следует защищать от повреждений и чётко идентифицировать; немаркированный обрезок быстро становится ненадёжным.
Шкалы и цифровые индикаторы сокращают время настройки, но не исключают пробные резы. Смена инструмента, техническое обслуживание, различные фрезерные узлы и изменение материала могут повлиять на конечный результат. Наиболее эффективная процедура обычно состоит в том, чтобы вернуть станок приблизительно к зафиксированному положению, изготовить контролируемый образец, внести минимально необходимую корректировку, а затем зафиксировать настройку для партии.
Когда заплечики всё ещё не повторяются
Если станок выдаёт меняющуюся длину заплечиков после проверки упора и стопора, ищите механическое перемещение, а не продолжайте компенсировать его настройками. Проверьте фиксаторы упора, стопорные блоки, подшипники или направляющие каретки, крепёж прижимов, посадку на шпинделе и чистоту стола. Также проверьте торцы заготовок. Неправильно выровненный под прямым углом торец может сделать правильно расположенный заплечик визуально непостоянным при измерении от угла.
Проблемы, возникающие только с более длинными деталями, часто указывают на недостаточную опору или изгиб материала. Проблемы, возникающие только после смены инструмента, часто указывают на сборку набора фрез, посадку на шпинделе или другую эффективную ширину фрезы. Проблемы, появляющиеся на обоих концах рамной детали, могут быть вызваны сменой базовых пластей между операциями.
Возможности станка здесь имеют значение. Жёсткий стол, стабильная система скольжения, повторяемые стопоры, подходящие прижимы и правильно обслуживаемая оснастка упрощают сохранение настройки. Qingdao Zhongding Machinery Co., Ltd. поставляет деревообрабатывающее оборудование, а также предоставляет техническую поддержку и сервис запасных частей, что может быть актуально, когда мастерской необходимо поддерживать повторяемость в течение длительного производства, а не решить единичную проблему настройки.
Окончательной проверкой является сборка, а не только измерительная линейка. Обработайте несколько деталей, выполните сухую сборку с их сопрягаемыми деталями и осмотрите линии заплечиков с видимой пласти. Когда соединения закрываются без усилия, поверхности остаются заподлицо, а линии заплечиков совпадают в последовательных сборках, настройка готова к работе. Сохраните метод базирования и физические условия, обеспечившие этот результат; именно они делают следующую партию повторяемой.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.