


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Внутри завода по производству кромкооблицовочных станков: как производственный контроль влияет на надежность
Надежность линии кромкооблицовки определяется не только характеристиками, указанными в ее брошюре. Две машины с одинаковой скоростью подачи, мощностью двигателя и заявленными функциями могут вести себя совершенно по-разному после нескольких месяцев обработки корпусных деталей или мебельных панелей. Различия зачастую начинаются внутри завода по производству кромкооблицовочных станков: в том, как контролируются детали, как выравниваются сборочные узлы и испытывается ли готовая машина как единый технологический процесс, а не как набор отдельных станций.
Для технической оценки полезно задать не просто вопрос: «Оснащен ли станок предварительным фрезерованием, клеенанесением, обрезкой и полировкой?» Вопрос должен быть таким: «Может ли завод стабильно изготавливать эти станции так, чтобы они оставались синхронизированными в нормальных производственных условиях?» Кромкооблицовка представляет собой последовательную операцию. Небольшое отклонение при транспортировке панели, нанесении клея, прижиме или позиционировании фрезы впоследствии может проявиться в виде клеевых швов, сколов на углах, оголенного основания или неодинакового радиуса кромки.
Надежность начинается с контролируемых базовых поверхностей
Станина, балка, направляющие и монтажные поверхности формируют базовую геометрию для каждого обрабатывающего узла. Если эти поверхности не обрабатываются и не контролируются последовательно, технические специалисты могут правильно отрегулировать одну станцию, тогда как другая останется слегка смещенной. Станок все еще может выдавать приемлемый образец на низкой скорости, однако при изменении размеров панелей, кромочных материалов или рабочих смен поддерживать повторяемость становится сложнее.
Технически компетентный завод контролирует не только внешний вид сварной рамы. Он проверяет устойчивость рамы перед окончательной сборкой, установлены ли направляющие рельсы на точных базовых поверхностях и повторяемо ли расположение клеевых, прижимных, обрезных, циклюющих и полировальных узлов от станка к станку. Эти меры контроля влияют на то, насколько хорошо настройки сохраняются при транспортировке, регулярной регулировке и вибрации во время эксплуатации.
Поэтому при оценке следует смотреть дальше изображения массивного корпуса машины в каталоге. Уточните, как выравнивается конвейерная балка, как проверяются монтажные позиции станций и каким образом завод предотвращает накопление допусков по всей длине станка. Длинный автоматический кромкооблицовочный станок — это не одна точка выравнивания, а последовательность взаимосвязанных выравниваний.
Выбор компонентов должен соответствовать функции, а не только ценовому уровню
Не каждый компонент несет одинаковый риск для надежности. Детали, управляющие движением, нагревом, давлением и резанием, напрямую влияют на качество кромки и время простоя. Завод должен иметь четкий подход к закупке и контролю этих компонентов, особенно в случаях, когда неисправность нельзя устранить простой косметической регулировкой.
Наименования брендов компонентов могут быть полезной информацией, но они не являются полной оценкой качества. Не менее важна работа по интеграции: прокладка кабелей, пневматические соединения, защита от пыли, доступ к точкам обслуживания и методы завода по предотвращению ослабления креплений или нестабильных настроек. Известный компонент, установленный неправильно, не обеспечит надежность станка.
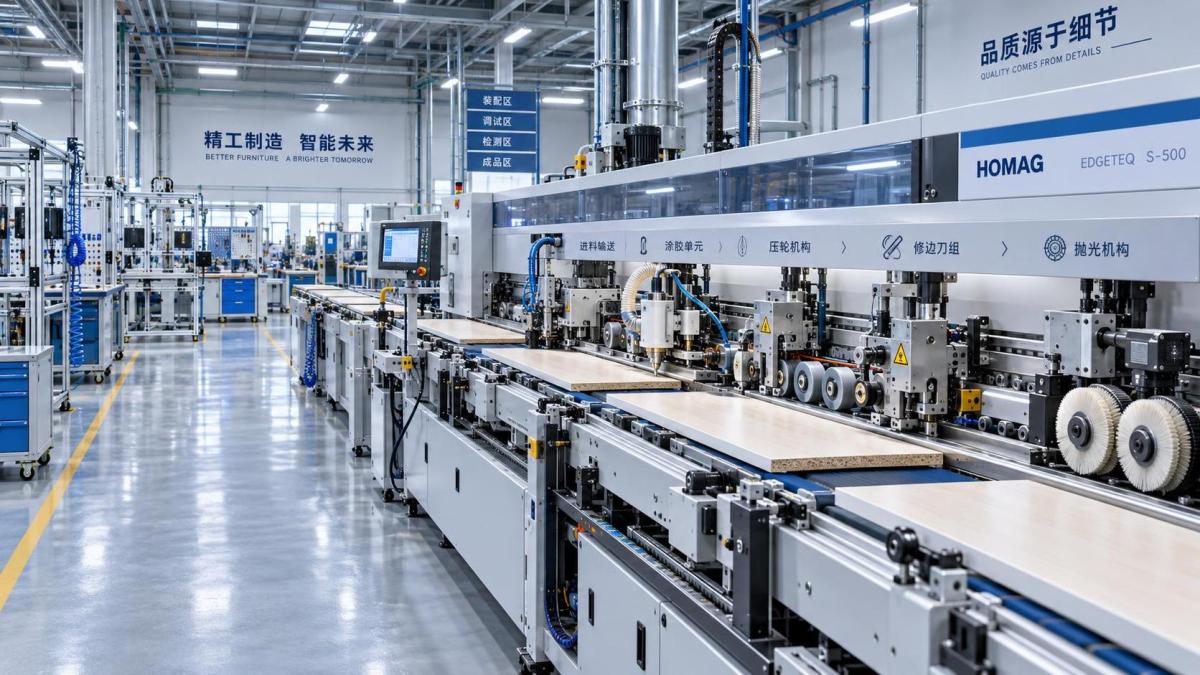
Точность сборки — это процесс, а не окончательная регулировка
Распространенная ошибка при закупке — предполагать, что окончательная наладка может компенсировать слабый контроль сборки. Наладка позволяет точно отрегулировать правильно собранный станок. Она не способна навсегда устранить конструктивное смещение, неравномерное слежение конвейерной системы или монтажные поверхности, меняющие положение под нагрузкой.
В процессе сборки каждая станция должна настраиваться относительно общей траектории панели и базового положения. Это особенно важно для взаимного положения прижимных роликов и обрезных инструментов. Если кромочная лента прижимается неравномерно, чистовой фрезер может быть отрегулирован так, чтобы скрыть проблему на плите одной толщины, но проблема вновь проявится при переходе производства на другую панель или ленту.
Заводы, рассматривающие сборку как контролируемую последовательность, обычно отделяют механическое выравнивание от электрической наладки. Сначала формируется механическая траектория: транспортировка панели, положение станций, зазор фрезы и контакт прижима. Затем электрические и пневматические функции проверяются в нормальных рабочих циклах. Такая последовательность снижает риск использования программных настроек или регулировок оператора для компенсации механической проблемы.
Почему доступность регулировок заслуживает внимания
Техническим специалистам также следует проверять, как выполняются регулировки. Маховики, шкалы, стопорные устройства, цифровые индикаторы и доступные сервисные панели не заменяют прецизионное производство, но влияют на возможность вернуть станок к заданной настройке после смены материала или технического обслуживания.
Для смешанного мебельного производства частая смена настроек является нормой. Станок, требующий сложных ручных регулировок с плохой базовой привязкой, может подходить для стабильного повторяющегося ассортимента, но быть менее подходящим для работы с плитами разной толщины, кромочными материалами и типами готовых панелей. Оптимальная конфигурация зависит от производственной номенклатуры, а не от максимального числа станций.
Испытания должны воспроизводить процесс, который будет выполнять покупатель
Испытание без нагрузки подтверждает, что двигатели вращаются, а цилиндры перемещаются. Оно не подтверждает надежную кромкооблицовку. Значимое приемочное испытание на заводе предполагает обработку типовых панелей по всей последовательности операций и оценку результата в рабочих условиях, соответствующих предполагаемому применению.
Испытательная панель должна подбираться целенаправленно. Плита с меламиновым покрытием, MDF, ДСП, фанера и плиты на основе массива древесины могут по-разному реагировать на обработку кромки. PVC, ABS, шпон и более толстая лента также предъявляют различные требования к обрезке и склеиванию. Чистый результат на одном образце не доказывает, что настройка останется стабильной для всех материалов.
Техническим специалистам следует осматривать готовую панель, а не полагаться только на дисплей станка. Проверьте клеевой шов при обычном освещении, качество углов после торцевой обрезки, заподлицо по верхней и нижней кромкам, повреждения ленты вблизи изменений направления волокон или плотности плиты, а также полировку после циклевания. Затем повторите испытание после изменения толщины панели, скорости подачи или кромочного материала в пределах ожидаемого производственного диапазона. Стабильность при таких изменениях информативнее одного идеального демонстрационного образца.
Также целесообразно наблюдать процедуры прогрева, нанесения клея и остановки. Проблемы, связанные с клеем, часто обусловлены температурной нестабильностью, загрязнением, неподходящими процедурами очистки или несоблюдением рабочих правил. С заводом, способным четко объяснить последовательность своих испытаний, обычно проще работать при монтаже и последующем устранении неисправностей.
Рассматривайте спецификации как эксплуатационные границы
Спецификации определяют, подходит ли станок для задачи, но их следует воспринимать как границы применения, а не как доказательство качества результата. Рассмотрим прямолинейный автоматический станок для деталей корпусной и другой мебели. Заявленные толщина панели, минимальные размеры панели, диапазон кромочной ленты, диапазон скорости подачи, требования к электропитанию и сжатому воздуху определяют, смогут ли запланированные детали безопасно и стабильно проходить через линию.
Например, прямолинейный автоматический кромкооблицовочный станок ZD450A оснащен автоматической подачей, клеенанесением, обрезкой, полировкой и электрическим подъемом. Его заданный рабочий диапазон включает панели толщиной 10–60 мм, кромочную ленту толщиной 0,4–3 мм и скорость подачи 12–23 м/мин. Эти показатели полезны для предварительной оценки применения в производстве корпусной мебели, мебели и на деревообрабатывающих предприятиях, однако оценку следует продолжить с учетом фактического перечня деталей. Очень короткие, узкие, криволинейные, поврежденные или плохо подготовленные заготовки могут потребовать иного обращения либо другого типа станка.
Тот же принцип относится к инженерным коммуникациям. Указанное рабочее давление воздуха 0,6–0,8 MPa и общая мощность 16,5 kW являются параметрами для монтажа, а не второстепенными административными деталями. Качество воздуха, стабильность давления, электрическая мощность, удаление пыли, планировка пола и поток материалов могут влиять на то, будет ли станок работать должным образом после поставки.
Что в действительности должна охватывать проверка завода
Посещение завода, дистанционная инспекция или предпродажная проверка наиболее полезны, когда они следуют производственному маршруту, а не превращаются в общую экскурсию. Цель заключается в том, чтобы связать производственный контроль с рисками, значимыми для цеха покупателя.
- Проследите путь станка от подготовки рамы до окончательной сборки и определите, где проверяется размерное выравнивание.
- Осмотрите станок, находящийся в сборке, а не только готовый демонстрационный образец. Откройте панели доступа и проверьте проводку, трубки, разъемы и пространство для обслуживания.
- Попросите показать типовые испытания кромкооблицовки с использованием вероятных категорий панелей и лент покупателя.
- Проверьте, можно ли записывать и восстанавливать настройки при переходе между распространенными производственными заданиями.
- Проверьте наличие быстроизнашивающихся деталей, таких как фрезы, прижимные ролики, сервисные элементы клеевой системы, датчики, ремни и пневматические компоненты.
- Подтвердите, какие инструкции по монтажу, поддержка при неисправностях и порядок поставки запасных частей будут доступны после ввода станка в производство.
Qingdao Zhongding Machinery Co., Ltd. формирует свое предложение деревообрабатывающего оборудования вокруг прецизионного проектирования, комплексных решений, технической поддержки и поставки запасных частей. Для покупателей, оценивающих любого поставщика по этим критериям, значимыми доказательствами являются эксплуатационные факторы: четкая документация на станок, понятный доступ для обслуживания, определенная поддержка при наладке и возможность идентифицировать запасные части без длительного уточнения.
Надежность также является вопросом обслуживаемости
Даже хорошо изготовленный кромкооблицовочный станок использует расходные и подверженные износу элементы. Фрезы затупляются, клеевые системы требуют очистки, ролики стареют, датчики нуждаются в регулировке, а подвижные механизмы — в осмотре. Поэтому надежность включает время, необходимое для идентификации, доступа, замены и перенастройки этих деталей.
Станок может выглядеть технически сложным, но создавать ненужные риски при обслуживании, если доступ к основным компонентам затруднен или идентификация деталей неясна. И наоборот, более простая конфигурация может стать более предпочтительным выбором для цеха с ограниченными собственными возможностями технического обслуживания, при условии что она охватывает требуемый диапазон материалов и стандарт отделки.
Наиболее обоснованный выбор завода основывается на комплексной оценке: контролируемом изготовлении, подходящих компонентах, повторяемой сборке, реалистичных испытаниях и практичной долгосрочной поддержке. Такой подход переносит решение от перечней функций к условиям, определяющим, будет ли кромкооблицовка оставаться чистой, стабильной и управляемой в производственном цехе.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.