


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Облицовка акриловой кромкой: какие функции станка предотвращают сколы и клеевые линии?
Акриловая кромка выявляет недостатки, которые ламинированная кромка или кромка из ПВХ иногда могут скрыть. Ее глянцевая поверхность, резкое отражение света и относительно хрупкий край делают небольшие технологические ошибки заметными в виде белых сколов, выкрашивания углов, волнистости или темной и неравномерной клеевой линии.
Станок, характеристики которого определяются только скоростью подачи, общей мощностью или количеством рабочих узлов, не предоставляет достаточно информации для прогнозирования качества кромки.
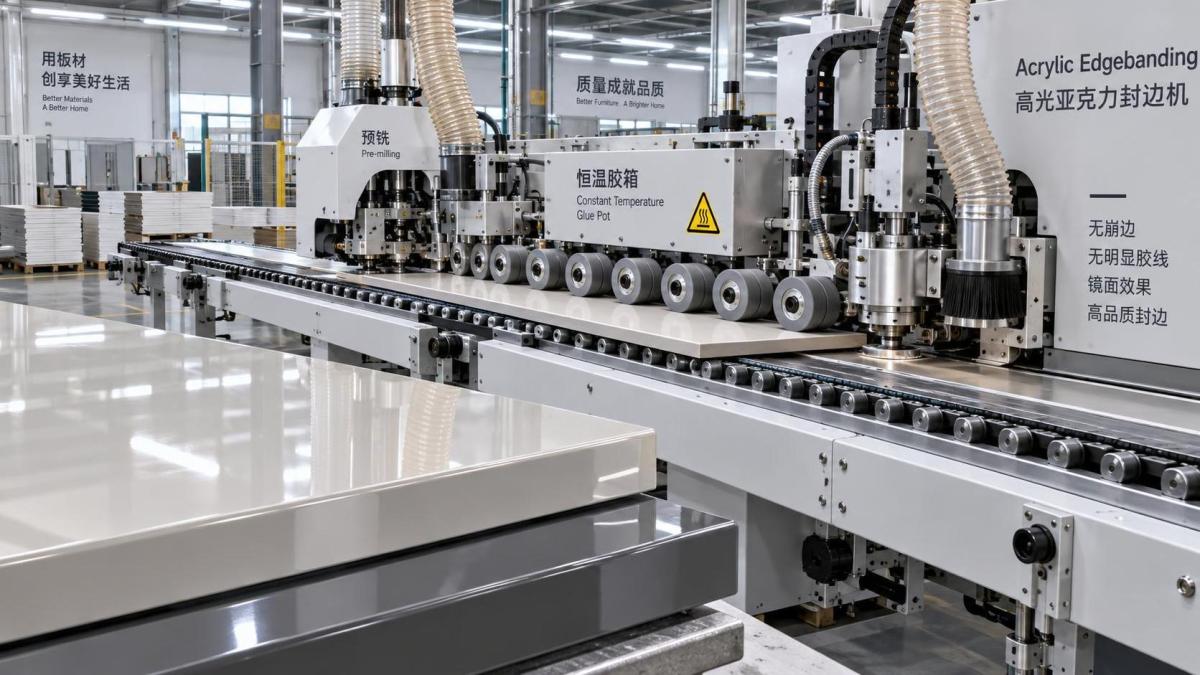
Наиболее важный принцип выбора — оценивать станок для облицовывания акриловой кромкой как управляемую технологическую цепочку. Сколы обычно возникают из-за нестабильной опоры или неправильного резания на этапах фрезерования свесов. Видимые клеевые линии, как правило, формируются раньше — вследствие подготовки кромки панели, дозирования клея, контроля температуры или недостаточно стабильного прижима. Быстрый финишный узел не может надежно устранить дефекты, возникшие на клеевом узле, а высококачественный клеевой узел не может компенсировать плохо поддерживаемое фрезерование.
Направление панели и предварительное фрезерование определяют, будет ли кромка изначально ровной
Кромка панели, поступающая на клеевой узел, должна быть прямоугольной, чистой и стабильной по размерам. Следы пилы, сколы меламина, незначительное разбухание кромки и плохая прямоугольность оставляют неравномерные зазоры между плитой и акриловой лентой. На матовом материале эти зазоры могут быть трудно заметны; на высокоглянцевом акриле они часто проявляются как прерывистые теневые линии при боковом освещении изделия.
Поэтому правильно настроенный узел предварительного фрезерования — это не просто дополнительная функция для повышения производительности. Он должен снимать достаточное количество материала для создания свежей, равномерной основы кромки без непредсказуемого изменения конечного размера панели. Ключевые характеристики станка включают:
- Жесткую опору шпинделя предварительного фрезерования и низкое радиальное биение, особенно когда кромка панели должна оставаться визуально прямой на длинных деталях.
- Точную вертикальную и горизонтальную регулировку, предпочтительно с повторяемым цифровым позиционированием или сохраненными значениями рецептов для разной толщины плит.
- Схемы встречного или попутного резания, соответствующие конструкции фрезы и уменьшающие вырывы на поверхностях плит с покрытием.
- Эффективное удаление стружки вблизи фрезы, поскольку незакрепленные частицы могут препятствовать непрерывному контакту клея.
- Поддержку панели непосредственно до и после фрезы, ограничивающую вибрацию при прохождении кромки через зону фрезерования.
Предварительное фрезерование не следует оценивать только по факту его наличия. Его ценность зависит от того, насколько стабильно оно удерживает панель, насколько точно возвращается в заданное положение после регулировки и можно ли поддерживать фрезы в состоянии, подходящем для плитных материалов с покрытием. Затупившаяся фреза может создавать нагрев, ворсистость или микровыкрашивание, которые затем фиксируются под кромочной лентой.
Для узких панелей, небольших деталей или легких компонентов система подачи приобретает особое значение. Прижимная балка, нижняя конвейерная цепь, боковая направляющая и базовый упор должны удерживать панель, не допуская ее разворота. Если панель смещается в поперечном направлении во время предварительного фрезерования или склеивания, лента может наноситься с неравномерным свесом. Впоследствии это отклонение становится проблемой фрезерования, а не склеивания.
Клеевые линии контролируются стабильностью клея, а не только его количеством
Видимую клеевую линию часто объясняют «недостатком клея», однако избыток клея может быть не менее вредным. Слишком малое количество клея может оставить открытые участки, слабое сцепление и темные пустоты. Слишком большое количество может выдавливаться по верхнему или нижнему краю, оставаться заметным через полупрозрачную или светлую акриловую ленту и загрязнять готовую поверхность. Целью является непрерывная, контролируемая клеевая пленка, которая смачивает кромку плиты и равномерно сжимается прижимными роликами.
Оценка станка должна быть сосредоточена на способности системы нанесения клея повторять это состояние. Клеевая ванна с температурным контролем и стабильными зонами нагрева необходима для систем с термоплавким клеем, но отображаемая заданная температура сама по себе не является доказательством стабильности процесса. Следует уточнить, как измеряется температура клея, имеет ли при необходимости клеенаносящий ролик независимое управление температурой, насколько быстро узел восстанавливает рабочий режим после простоев и как система предотвращает деградацию перегретого клея.
Для обычного термоплавкого клея EVA состояние ролика и вязкость клея существенно влияют на толщину наносимого слоя. Ролик должен наносить равномерную пленку по всей рабочей высоте без валиков в верхней и нижней части панели. Зазор между наносящими компонентами, настройка толщины панели и скорость подачи должны регулироваться с достаточной точностью для повторения проверенного результата. Грубый механизм с ручной регулировкой может быть достаточен для обычного производства корпусной мебели, но затрудняет стандартизацию финишной обработки высокоглянцевого акрила между сменами.
Клей PUR может быть выбран, когда требуются термостойкость, влагостойкость или более тонкая клеевая линия, но он меняет подход к оценке станка. Обработка PUR требует подходящей закрытой системы обращения с клеем, контроля воздействия атмосферной влаги и строгих процедур очистки. Его не следует рассматривать как автоматическое решение проблем с клеевой линией. Если кромка панели плохо подготовлена или узел прижима нестабилен, другой химический состав клея не восстановит чистый визуальный результат.
Выбор цвета также имеет значение. Клеевая линия может быть технически тонкой, но оставаться заметной, поскольку цвет клея контрастирует с сердцевиной плиты или акриловой лентой. Станок должен обеспечивать надежное нанесение выбранного клея; сам клей необходимо испытывать с фактическим цветом ленты, декором панели и условиями освещения, используемыми в готовом изделии.
Конструкция прижимных роликов влияет как на прочность соединения, так и на визуальную однородность
После нанесения клея кромочная лента должна быть прижата к клею до истечения времени открытой выдержки. Зона прижима должна компенсировать ожидаемые отклонения толщины панели и ленты, не создавая чередующихся зон высокого и низкого давления. Поэтому прижимную секцию следует оценивать как механическую систему, а не просто по количеству роликов.
Полезные особенности включают прочный первый прижимной ролик, обеспечивающий контакт ленты, с последующими вторичными роликами, уплотняющими соединение; управляемое давление роликов, а не только неточную настройку пружины; а также чистые и сохраняющие правильную форму поверхности роликов. Пневматическая регулировка может быть полезной, однако ее эффективность зависит от стабильности регулятора, индикации давления и механической жесткости рычагов роликов.
Необходимо соблюдать практический баланс. Недостаточное давление оставляет более толстый и заметный клеевой слой. Чрезмерное давление может выдавить клей из соединения, деформировать мягкие кромочные материалы или оставить следы на чувствительной высокоглянцевой поверхности при загрязнении роликов. Наилучшая конфигурация станка позволяет выполнять повторяемую регулировку и сохраняет одинаковое соотношение давления как на производственной скорости, так и при медленном пробном прогоне.
Проверка должна включать начало, середину и конец длинных заготовок. Соединение может выглядеть приемлемо в начале, но демонстрировать изменение клеевой линии по мере достижения клеевым узлом теплового равновесия, изменения нагрузки подачи панели или накопления клея на ролике. По этой причине непрерывные производственные испытания дают более полезные данные для выбора, чем несколько коротких образцов панелей.
Функции фрезерования, уменьшающие сколы акрила
Акриловая кромочная лента уязвима в месте удаления излишков материала. Сколы не являются исключительно проблемой фрезы. Они возникают в результате взаимодействия остроты фрезы, радиального биения шпинделя, скорости вращения, скорости подачи, поддержки кромочной ленты, стабильности заготовки и величины свеса, подаваемого к фрезе.
Торцевому фрезерованию следует уделять особое внимание, поскольку передние и задние углы имеют ограниченную поддержку. Узел со стабильной механической базой, подходящей геометрией фрезы и надежной синхронизацией с движением панели снижает риск выкрашивания. Пневматические узлы могут быть эффективными, однако необходимо проверять повторяемость их перемещения и состояние упорных поверхностей. Торцевое фрезерование с сервоуправлением может давать преимущества, когда частые изменения формата, высокая производственная скорость или сложная последовательность заготовок требуют точного позиционирования; при этом оно не отменяет необходимости правильного выбора фрезы.
Для верхнего и нижнего фрезерования отдельные этапы черновой и чистовой обработки обычно проще настроить для требовательной работы с акрилом, чем одну фрезу, которая должна удалить весь излишек за один проход. Черновое фрезерование удаляет основную часть свеса, оставляя контролируемый припуск. Затем чистовое фрезерование формирует окончательную поверхность заподлицо с меньшим съемом. Такое разделение снижает нагрузку при резании и помогает избежать отрыва или разрушения кромки на поверхности плиты.
Качество базирующего механизма столь же важно, как и шпиндель. Копирные башмаки, чувствительные ролики или элементы, повторяющие контур, должны отслеживать заданную поверхность, не царапая ее, особенно на высокоглянцевых панелях с защитной пленкой. Если базирующее устройство повторяет неровную защитную пленку, а не стабильную поверхность панели, глубина фрезерования может колебаться. Станки, предназначенные для обработки акрила, должны обеспечивать достаточный диапазон регулировки для учета толщины ленты и отклонений поверхности панели без вынуждения операторов импровизировать с изменением проставок.
Скорость шпинделя не следует оценивать изолированно. Высокие номинальные обороты при плохо сбалансированной фрезерной головке или изношенных подшипниках все равно могут оставлять следы вибрации. И наоборот, стабильный шпиндель с правильно подобранной фрезой может давать лучшие результаты при меньшей скорости линии. Ключевой вопрос заключается в том, сохраняет ли станок чистый рез при требуемой производительности и по всей длине панели, а не в том, достигает ли он впечатляющей максимальной скорости в спецификации.
Скругление углов, циклевание и полирование могут улучшить кромку — или выявить плохой процесс
Скругление углов часто рассматривается как операция, которая должна устранить все следы торцевого фрезерования. Оно не может надежно выполнить эту задачу, если предыдущее резание уже скололо акрил или обнажило неровный клеевой шов. Его роль состоит в формировании контролируемого радиуса и удалении острых, хрупких углов по стабильной траектории профилирования.
Для акриловых кромок узел скругления должен обеспечивать точное отслеживание заготовки, жесткую опору фрезы и повторяемую регулировку для разной толщины кромки. Геометрия угла должна соответствовать ленте и готовой конструкции. Слишком агрессивный радиус может врезаться в декоративную поверхность или создать заметно уплощенный угол; недостаточный радиус оставляет острый край, который остается подверженным повреждениям при обращении.
Узлы циклевания также часто понимаются неверно. При правильной настройке они могут удалять мелкие следы фрезы и улучшать визуальную однородность, однако чрезмерное давление цикли может создавать помутнение, белые следы напряжения или полосы волочения на акриле. Станок с точной, повторяемой регулировкой цикли предпочтительнее станка, требующего грубого ручного перемещения. Отдельное удаление клея циклей ценно там, где необходимо удалить выдавленный клей, не касаясь глянцевой поверхности кромки.
Полирование следует рассматривать как финишный этап, а не как участок исправления дефектов. Чрезмерный нагрев или загрязненные полировальные круги могут сделать поверхность матовой или перенести на нее остатки материалов. При использовании защитной пленки производственная последовательность также должна определять, остается ли пленка при фрезеровании и полировании или удаляется в контролируемой точке далее по процессу. Это решение влияет на точность базирования, поведение фрезы и критерии окончательной проверки.
Автоматизация важна, когда она обеспечивает повторяемость настройки
Сохраненные рецепты, сервопозиционирование, цифровая индикация толщины и автоматическая регулировка узлов могут снизить вариативность при обработке панелей нескольких размеров, кромок различной толщины или цветов. Их ценность заключается в повторяемости. Станок с управлением по рецептам должен возвращать прижимную балку, направляющую, клеевой зазор, глубину фрезерования и настройки профилирования в проверенные положения с минимальной ручной коррекцией.
Однако автоматизация должна соответствовать номенклатуре продукции и возможностям обслуживания. Высокоавтоматизированная система с плохо документированными базовыми настройками, труднодоступными точками регулировки или ограниченной диагностической информацией может создать другую форму риска. При оценке полезно изучить, как станок выполняет переналадку, какие настройки остаются ручными, как операторы проверяют фактические положения и указывают ли сообщения об авариях причину технологического процесса, а не просто останавливают линию.
Оборудование, используемое в других участках деревообрабатывающей ячейки, не следует путать с функциями, необходимыми для отделки кромки. Например, шипорезный станок для соединения «ласточкин хвост» MX3515A предназначен для точного нарезания шиповых соединений в массиве древесины и имеет собственные требования к шпинделю и инструменту. Он может поддерживать подготовку компонентов на предшествующих этапах в рамках более широкой компоновки предприятия, но не заменяет контролируемую последовательность склеивания, прижима, фрезерования и циклевания, необходимую для панелей с акриловой кромкой.
Что должно показать содержательное приемочное испытание
Достоверное сравнение станков использует фактические плиту, акриловую ленту, клей и геометрию готовой кромки, предназначенные для производства. Образцы панелей должны включать длинные детали, узкие детали, светлые и темные декоры, а также все толщины, которые будут регулярно обрабатываться. Недостаточно осматривать кромку только со стороны оператора; высокоглянцевые компоненты следует проверять при косом освещении, удаляя защитную пленку согласно обычному производственному методу.
Критерии приемки должны различать отдельные дефекты: видимую непрерывную клеевую линию, прерывистый недостаток клея, выдавливание клея, сколы сверху или снизу, выкрашивание торцевых углов, вибрационные следы фрезерования, несовпадение в стыке и помутнение поверхности. Объединение всех дефектов под общим понятием «проблема внешнего вида» затрудняет определение того, нуждается ли конфигурация в регулировке клея, другой фрезе, улучшенном удалении стружки или лучшем направлении панели.
Наиболее надежный станок для облицовывания акриловой кромкой не обязательно является станком с самым длинным списком узлов. Это станок, у которого базирование панели, предварительное фрезерование, подача клея, зона прижима и финишные узлы остаются механически стабильными и повторяемыми при реальном сочетании основы панели, кромочного материала, клея и скорости подачи. Непосредственная оценка этих взаимодействий — практический путь к меньшему количеству сколов кромки, менее заметному клею и процессу финишной обработки, который можно поддерживать после установки, а не постоянно исправлять вручную.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.