


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как фрезерный станок с ЧПУ для дверных замков повышает точность обработки дверной фурнитуры
Для технических специалистов станок с ЧПУ для фрезерования дверных замков становится предметом серьезного рассмотрения, когда необходимо одновременно повысить точность установки дверной фурнитуры, повторяемость и производительность. Вопрос редко заключается в том, является ли обработка с ЧПУ более точной в теории. Реальный вопрос — достиг ли существующий процесс точки, в которой ручное фрезерование, отдельные сверлильные посты и настройка, зависящая от оператора, создают измеримые производственные риски.
В условиях производства дверей слишком глубокая посадка корпуса замка, смещение отверстия под ручку от центра или различное расстояние до оси замка от двери к двери могут привести не только к переделкам. Это может прерывать сборку, усложнять установку фурнитуры, вызывать споры о качестве и снижать доверие к готовому изделию. Эти проблемы особенно заметны на гладких дверях, окрашенных дверях, ламинированных дверных полотнах и при крупносерийном производстве межкомнатных дверей, где визуальная однородность так же важна, как и функциональная точность посадки.
Решение для фрезерования замков на базе ЧПУ не является автоматически правильным выбором для каждой мастерской. При мелкосерийном изготовлении на заказ квалифицированная ручная обработка может оставаться практичным вариантом. Но когда повторяемость продукции, разнообразие спецификаций, стабильность труда или сложность фурнитуры начинают создавать нагрузку на процесс, фрезерование замков с ЧПУ может изменить подход предприятия к контролю качества.
Момент, когда точность становится вопросом производственной системы
Многие предприятия впервые замечают проблему обработки на финальной сборке, а не на участке фрезерования. Корпус замка не входит в гнездо плавно. Шпиндель ручки заедает. Совмещение с ответной планкой требует регулировки. Операторы могут устранять каждую проблему по отдельности, но накопленные затраты проявляются позднее: забракованные двери, дополнительное время на подгонку, повреждение фурнитуры или ожидание исправлений на производственной линии.
Ручное фрезерование под замки зависит от совместной работы нескольких переменных: состояния шаблона, положения зажимов, остроты инструмента, техники оператора, дисциплины измерений и стабильности самого дверного полотна. Опытный оператор может достигать отличных результатов. Сложность заключается в сохранении такого результата между сменами, вариантами продукции и сотнями дверей.
Станок с ЧПУ для фрезерования дверных замков наиболее ценен, когда предприятие больше не хочет, чтобы качество в основном зависело от индивидуальных решений на каждом цикле. Благодаря использованию запрограммированных координат, контролируемых траекторий инструмента и повторяемых баз зажима станок превращает чувствительную операцию установки фурнитуры в более стабильный производственный процесс.
Этот переход особенно важен, когда дверь и фурнитура должны функционировать как единая система. Гнездо замка, отверстие под цилиндр, отверстие под ручку, подготовка под защелку, обработка кромки и связанные операции сверления должны точно соотноситься с общими базами. Рассмотрение их как отдельных ручных операций часто вносит небольшие позиционные различия, которые трудно заметить до установки.
Где фрезерование замков с ЧПУ меняет результат
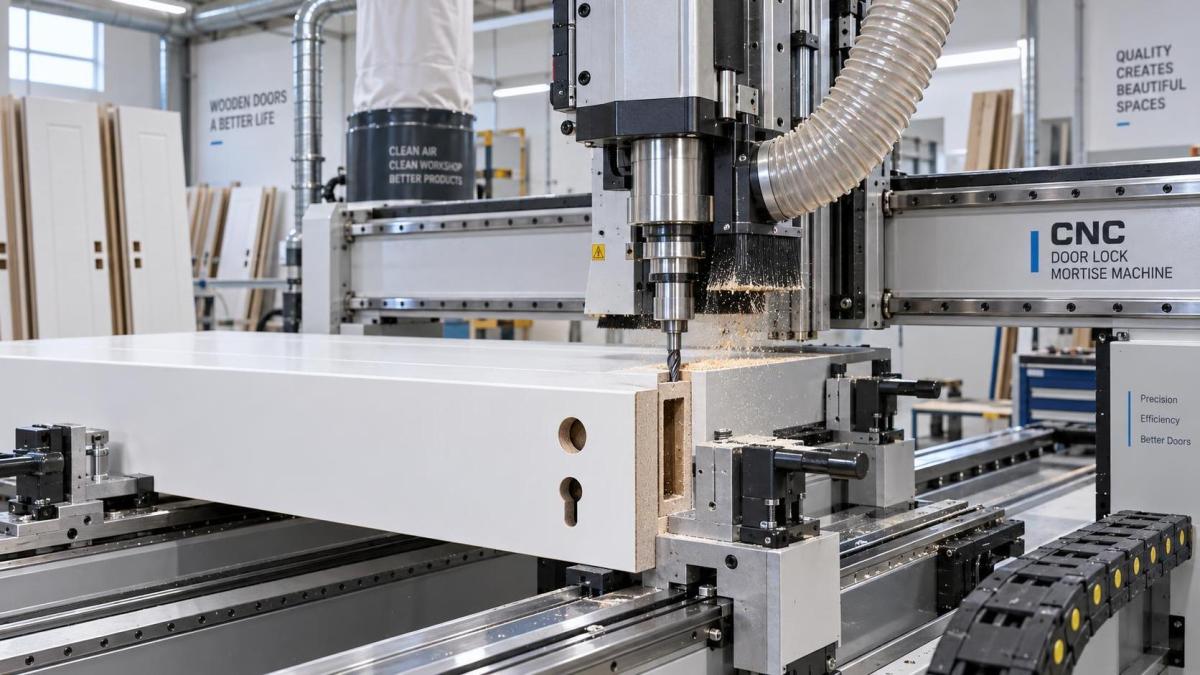
Наиболее веский аргумент в пользу такого применения — не просто «более высокая скорость». Это способность более стабильно выдерживать критически важные взаимные положения фурнитуры при упрощении производственного потока. В зависимости от конфигурации станка и конструкции двери обрабатывающий центр с ЧПУ для дверных замков может использоваться для выборки под корпус замка, сверления под ручки и цилиндры, сверления кромки, подготовки под защелки, операций, связанных с петлями, и других заданных схем обработки фурнитуры.
Для специалистов по оценке важно различать номинальные размеры и функцию в собранном виде. Гнездо может иметь правильные размеры само по себе, но все равно создавать проблемы, если неверны его глубина, центральная линия или взаимное расположение с лицевым сверлением. Программирование ЧПУ помогает сохранять эти взаимосвязи от одного процесса к другому.
- Положение гнезда замка: паз располагается относительно заданных баз двери, а не определяется приблизительно по шаблону или размеченной линии.
- Контроль глубины: стабильное управление по оси Z снижает риск неглубоких гнезд, препятствующих установке, или чрезмерно глубоких гнезд, ослабляющих участок кромки.
- Совмещение лицевой поверхности и кромки: элементы ручки, цилиндра и корпуса замка могут координироваться одной программой и одной стратегией закрепления заготовки.
- Повторяемые схемы фурнитуры: часто используемые модели замков и конфигурации дверей могут сохраняться как программы, сводя к минимуму повторную разметку.
- Контролируемая переналадка: новые высоты дверей, центры замков и спецификации фурнитуры могут вводиться через проверенные параметры, а не посредством импровизированных регулировок.
Эти возможности особенно актуальны, когда предприятие поставляет продукцию для проектов со строгими ведомостями дверей. Гостиницы, квартиры, школы, больницы, офисные здания и стандартизированные мебельные или перегородочные системы часто требуют большого количества дверей с одинаковым расположением фурнитуры. При таких работах одна повторяющаяся ошибка может быть воспроизведена многократно. Обработка с ЧПУ не устраняет необходимость контроля, но снижает вероятность масштабного воспроизведения неконтролируемой ошибки.
Не каждая проблема точности вызвана станком
Перед выбором станка с ЧПУ для фрезерования дверных замков стоит отделить проблемы обработки от вариаций на предшествующих этапах. Если дверные полотна имеют нестабильную ширину, толщину, прямоугольность или качество кромки, даже хорошо запрограммированный станок может давать результаты, выглядящие нестабильными. Станок ориентируется на то, что ему подается. Поэтому обоснованная оценка начинается с полного процесса, а не только со спецификации ЧПУ.
Технические группы должны внимательно рассмотреть стратегию базирования. Позиционируется ли дверь по петлевой кромке, кромке замка, пласти, нижнему торцу или комбинации поверхностей? Соответствует ли база размерам, указанным на чертеже и в ведомости фурнитуры? Может ли система зажима удерживать деформированные или слегка выгнутые двери, не повреждая декоративные поверхности? Эти вопросы часто важнее заявленной мощности шпинделя.
Конструкция двери также меняет оценку. Двери из массива, MDF, двери с сердцевиной из ДСП, фанерные двери, изделия с облицовкой шпоном, ламинированные поверхности и композитные противопожарные конструкции могут по-разному реагировать на фрезерование и сверление. Выбор инструмента, параметры подачи, удаление пыли и поддержка заготовки влияют на чистоту кромки и стабильность размеров. Систему ЧПУ следует оценивать как часть технологического плана, учитывающего конкретный материал.
Практический порог: когда ручное фрезерование начинает стоить дороже, чем кажется
Ручное оборудование может выглядеть экономичным из-за меньших первоначальных инвестиций и привычности процесса. Однако видимое время труда — лишь часть расчета. Техническим специалистам следует учитывать время наладки, измерений, обслуживания шаблонов, смены инструмента, требования к обучению, корректирующие работы, внутреннее перемещение, усилия по контролю и стоимость дверей, которые невозможно отремонтировать незаметно.
Следующие условия эксплуатации обычно указывают на то, что фрезерование замков с ЧПУ заслуживает более детального рассмотрения:
- Положения замков, ручек или цилиндров различаются у операторов или между сменами.
- Предприятие обрабатывает несколько брендов фурнитуры, размеров корпусов замков или требований к расстоянию до оси замка.
- Объем производства дверей растет, но опытных специалистов по ручному фрезерованию трудно удержать.
- Установка фурнитуры создает узкое место перед отделкой, упаковкой или поставкой на объект.
- Переделки не всегда фиксируются, однако сборочные бригады регулярно выполняют корректировки.
- Спецификации проекта требуют стабильных размеров в крупных партиях.
- Предприятие хочет сократить разметку для повторных заказов, не жертвуя гибкостью при изготовлении специальных дверей.
Станок особенно убедителен, когда эти условия возникают одновременно. Мастерская, изготавливающая небольшое количество сильно различающихся индивидуальных дверей, может отдавать приоритет гибкости и ручному мастерству. Производитель, выпускающий повторяющиеся типы дверей с запланированной фурнитурой, с большей вероятностью получит выгоду от сохраненных программ, заданного позиционирования и предсказуемого планирования циклов.
Оценка станка по ведомости фурнитуры
Продуктивная оценка начинается не с вопроса: «Какой станок с ЧПУ имеет больше всего функций?» Начните с фактической ведомости дверей и фурнитуры. Соберите типовые чертежи и составьте перечень корпусов замков, комплектов ручек, конфигураций цилиндров, типов защелок, размеров дверей, требований по стороне открывания и условий кромки, которые встречаются наиболее часто.
Затем определите, какие операции должны выполняться за один цикл закрепления, а какие могут обоснованно оставаться отдельными. Меньшее количество операций перемещения может повысить стабильность позиционирования, но только если станок поддерживает требуемый инструмент, углы доступа и ориентацию заготовки. Компактная система может отлично подходить для стандартизированных межкомнатных дверей, тогда как для разнообразных конструкций дверей или интегрированных обрабатывающих ячеек может потребоваться более настраиваемое решение.
При рассмотрении предлагаемого процесса обработки дверных замков на ЧПУ обратите внимание на следующие технические контрольные пункты:
Управление программами и контроль параметров
Программы должны легко идентифицироваться по типу двери и спецификации фурнитуры, обеспечивая четкий контроль таких переменных, как высота центра замка, расстояние до оси замка, толщина двери, сторона открывания и схема сверления. Цель не в том, чтобы предоставлять каждому оператору неограниченные полномочия по редактированию. Она состоит в том, чтобы сделать утвержденные изменения отслеживаемыми, а стандартные изменения — простыми, не подвергая риску основную геометрию.
Закрепление заготовки и защита поверхности
Зажим должен препятствовать смещению во время фрезерования и одновременно защищать готовые или деликатные поверхности. Это критично для окрашенных, шпонированных, ламинированных или предварительно отделанных дверей. Уточните, как станок адаптируется к разной ширине и толщине, достаточна ли опора для тяжелых дверей и как операторы проверяют правильную посадку полотна относительно баз.
Доступ инструмента и удаление стружки
Глубокие гнезда под замки образуют стружку, которая при плохом удалении может влиять на качество поверхности и стабильность резания. Доступ инструмента должен соответствовать требуемым размерам гнезда и направлениям сверления. Подходящая геометрия фрезы, скорость шпинделя, скорость подачи и производительность вытяжки зависят от материала. Система ЧПУ дает наилучший результат, когда параметры обработки разрабатываются для фактической конструкции двери, а не копируются из универсальной настройки.
Безопасность, эргономика и поток загрузки
Дверные полотна — крупные и неудобные заготовки. Способ загрузки, высота опоры, досягаемость оператора и путь выгрузки влияют как на безопасность, так и на реальное время цикла. Технически способный станок все равно может стать неэффективным участком, если окружающий поток материалов плохо спланирован.
Точность следует проверять в собранном виде
Может возникнуть соблазн принять станок после измерения чистого образца гнезда. Это полезно, но недостаточно. Более содержательный процесс приемки включает установку предусмотренных корпуса замка, шпинделя, цилиндра, комплекта ручек и любой сопутствующей фурнитуры. Дверь следует проверить на плавность работы, посадку фурнитуры, совмещение лицевой поверхности, внешний вид кромки и повторяемость на нескольких изделиях.
Специалистам также следует проверить процедуру изготовления первого изделия после изменения программы. Может ли оператор выполнить безопасный цикл проверки? Существует ли четкий метод проверки длины инструмента, базирования нового дверного полотна и подтверждения стороны открывания схемы обработки? Многие предотвратимые ошибки возникают не во время стабильного производства, а при переналадке и настройке.
Еще одна полезная практика — проверять образцы, взятые в разные моменты смены. Это позволяет выявить, влияют ли на результат износ инструмента, накопление стружки, температурные изменения или действия оператора. Цель состоит не просто в демонстрации того, что станок с ЧПУ может один раз выполнить точную обработку, а в подтверждении того, что процесс способен оставаться стабильным в нормальных условиях эксплуатации.
Интеграция фрезерования с ЧПУ без нарушения дверной линии
Внедрение станка с ЧПУ для фрезерования дверных замков не требует перестройки всего предприятия, однако требует продуманной интеграции. Дверные полотна должны иметь предсказуемый маршрут к станку. Данные по фурнитуре должны поступать в программирование в контролируемой форме. Готовые детали должны иметь идентификацию, чтобы правильный комплект замка сочетался с правильной дверью.
Во многих производствах лучшей отправной точкой является специализированная ячейка, выполняющая наиболее повторяемые и чувствительные к качеству операции с фурнитурой. После внедрения программ, инструментов, процедур контроля и обучения операторов этот же подход можно распространить на дополнительные семейства дверей. Такой поэтапный подход часто дает более ясную обратную связь, чем попытка автоматизировать все типы дверей в первый день.
Надежная поддержка также важна после ввода в эксплуатацию. Деревообрабатывающее оборудование — это не только капитальный актив; оно является частью рабочего процесса, зависящего от технического обслуживания, запасных частей, технического сопровождения и своевременного устранения неисправностей. Qingdao Zhongding Machinery Co., Ltd., имеющая более чем двадцатилетний опыт производства и экспорта деревообрабатывающего оборудования, подходит к выбору оборудования с учетом этого длительного срока эксплуатации. Для производителей дверей ценность станка тесно связана с уверенностью в возможности его обслуживания, регулировки и поддержки по мере изменения производственных требований.
Решение в действительности связано с контролируемой повторяемостью
Решение для фрезерования замков с ЧПУ оправдано, когда подготовка дверной фурнитуры должна стать менее зависимой от памяти, ручной разметки и индивидуальной техники фрезерования. Оно дает производителям возможность преобразовывать утвержденные спецификации дверей и фурнитуры в повторяемые инструкции по обработке, сохраняя при этом гибкость управления различными моделями и требованиями проектов.
Для технических специалистов наиболее полезный вывод прост: оценивайте станок с учетом дефектов, переналадок, материалов и ведомостей фурнитуры, с которыми предприятие работает каждую неделю. Если неточная установка замков создает скрытые трудозатраты, ненадежную сборку или нестабильное качество готовых дверей, станок с ЧПУ для фрезерования дверных замков может быть не просто более быстрой фрезерной станцией. Он может стать контрольной точкой, обеспечивающей более точное согласование обработки дверей, установки фурнитуры и окончательного качества.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.