


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как скорость подачи строгального станка влияет на качество поверхности массива древесины
Как скорость подачи строгального станка влияет на качество поверхности массива древесины
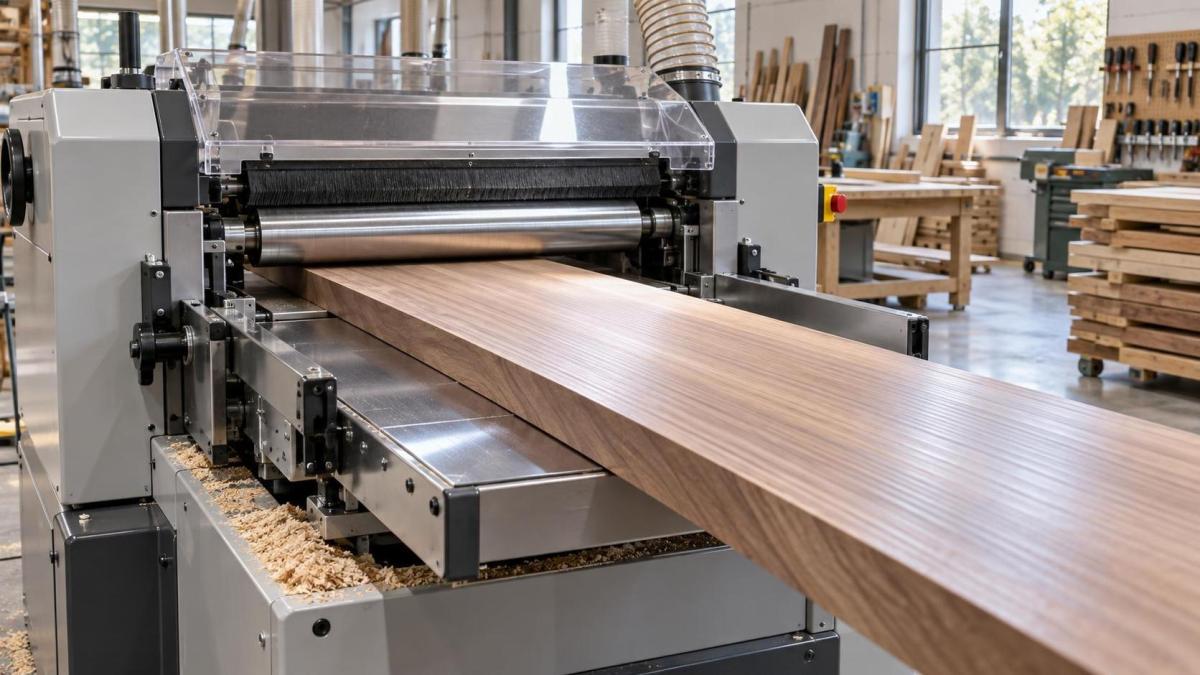
При обработке массива древесины скорость подачи часто рассматривается как производственный параметр: более высокая подача означает больше досок за смену, а более низкая — больше времени у станка. Однако такой взгляд неполон. На строгальном станке скорость подачи является одной из переменных, определяющих, как режущая кромка взаимодействует с волокнами древесины, насколько заметными становятся следы ножей, готова ли поверхность к отделке и насколько стабильно линия может поддерживать качество от одной партии к другой.
Для отделов контроля качества и безопасности это важно, поскольку дефекты поверхности редко остаются изолированными. Шероховатая или вырванная поверхность может потребовать дополнительного шлифования, привести к неравномерному впитыванию морилки, обнажить слабые волокна вокруг соединений или вызвать необходимость переделки после начала последующей сборки. Операторы также могут реагировать на неудовлетворительный результат небезопасными регулировками вблизи движущихся компонентов, увеличением давления в системах подачи или обработкой материала, который следовало бы отбраковать из-за коробления, сучков, вкраплений абразивных частиц или изменений, связанных с влажностью.
Правильно настроенныйСтанок для строгания массива древесины может обеспечивать широкий рабочий диапазон, но не способен устранить фундаментальную взаимосвязь между скоростью подачи, скоростью вращения ножевого вала, геометрией ножей, породой древесины и состоянием материала. Хорошие результаты достигаются управлением всей системой резания, а не рассмотрением скорости подачи как единственной «кнопки» качества.
Практическая связь: подача на один след ножа
Наиболее прямое влияние скорости подачи заключается в расстоянии, которое доска проходит между последовательными резами ножей. Это расстояние обычно называют подачей на зуб, подачей на нож или шагом следов ножей. В упрощенном виде оно определяется скоростью подачи, деленной на частоту вращения ножевого вала и количество эффективных режущих кромок.
Когда скорость подачи увеличивается, а частота вращения ножевого вала и количество ножей остаются неизменными, каждая режущая кромка снимает материал на большем расстоянии вдоль доски. В результате образуется более крупный волнистый рисунок. При некоторых операциях по обработке черновых заготовок это может быть допустимо. На видимых мебельных деталях, дверцах шкафов, элементах столов, напольных покрытиях или заготовках перед отделкой он может стать заметным при боковом освещении, прозрачных покрытиях или темных морилках.
Верно и обратное: снижение скорости подачи обычно уменьшает расстояние между следами и может улучшить видимую гладкость поверхности. Однако более медленная подача не гарантирует автоматически лучшую доску. Если ножи затуплены, неправильно выровнены, загрязнены смолой или плохо установлены, снижение подачи может лишь привести к большему выглаживанию, сжатию волокон или повторному трению. Поэтому отделы качества должны отличать регулярный рисунок обработки, вызванный выбранной скоростью подачи, от нерегулярного дефекта, обусловленного резанием или техническим состоянием станка.
Полезная привычка при контроле — осматривать доску при скользящем освещении, а не только непосредственно сверху. Регулярные, равномерно расположенные линии обычно указывают на взаимосвязь между ножевым валом и подачей. Случайные гребни, чередующиеся глубокие следы или отдельные выбоины часто свидетельствуют о другом: поврежденном ноже, биении, вибрации, ослабленных прижимных элементах, загрязнении или нестабильном движении материала.
Почему гладкость поверхности — не то же самое, что ее целостность
Доска может казаться гладкой на ощупь и при этом быть непригодной для отделки. Это особенно важно для массива древесины, поскольку направление волокон меняется в пределах одной детали, вокруг сучков, на участках со свилеватой текстурой и в зонах напряжений роста. Строгальный станок может оставить визуально чистую поверхность на прямослойной древесине, но вырвать волокна ниже поверхности там, где направление волокон поднимается навстречу резцу. После нанесения морилки, герметика или финишного покрытия это скрытое повреждение может стать значительно заметнее.
Более высокая скорость подачи увеличивает механическую нагрузку на режущую кромку. При сложной структуре волокон у ножа остается меньше возможности выполнить чистый срез, и вместо этого он может приподнимать или обрывать волокна. Это одна из причин, по которым вырывы часто появляются внезапно при ускорении производства, даже если та же настройка давала приемлемый результат при более низкой скорости. Это не всегда означает недостаточную мощность станка. Нередко причиной является несоответствие между скоростью подачи и конкретной обрабатываемой древесиной.
Порода древесины имеет значение, но различия между досками могут быть не менее важны. Плотные лиственные породы могут сопротивляться силам резания и отчетливо показывать следы ножей. Хвойные породы могут сжиматься под давлением и позднее восстанавливаться, что затрудняет немедленную оценку дефектов. Древесина с перепутанным направлением волокон, сильно свилеватые заготовки, короткие детали, вторичная древесина и доски с меняющимися условиями влажности требуют более осторожных настроек. Скорость, приемлемая для прямослойного материала, не следует автоматически считать безопасной для каждой поступающей партии.
Направление подачи относительно волокон
Скорость подачи не может полностью компенсировать неблагоприятное направление волокон. По возможности материал следует подавать так, чтобы резец работал «по спуску» волокон, а не приподнимал их. В реальном производстве это не всегда практично: детали могут иметь смешанное направление волокон, а четырехсторонняя обработка может ограничивать выбор ориентации. В таких случаях более важными становятся меньшая скорость подачи, более острые ножи, уменьшенный съем материала и соответствующая конструкция ножевого вала.
Здесь также есть аспект контроля качества. Если вырывы сосредоточены на одном конце или одной стороне детали, не следует считать, что решение заключается просто в замедлении линии. Проверьте, не подается ли материал систематически в неправильном направлении, не смешивают ли операторы ориентацию сторон и не имеет ли доска локального изменения направления волокон. Карта дефектов по положению на доске может дать больше информации, чем общее замечание о том, что «поверхность после строгания шероховатая».
Скорость подачи изменяет нагрузку на весь станок
При более высоких скоростях подачи строгальный станок не только выполняет резы с большим расстоянием между ними. Система подачи должна более надежно и стабильно контролировать заготовку. Подающие ролики, прижимные башмаки, столы, боковые направляющие и противовыбрасывающие устройства должны поддерживать устойчивый контакт, не раздавливая материал, не допуская проскальзывания и подпрыгивания доски. Если заготовка проходит через ножевой вал неравномерно, результатом могут стать следы вибрации, подрезание на концах, отклонения по толщине или повторяющийся рисунок, который операторы ошибочно принимают за обычные следы ножей.
Подрезание на концах заслуживает особого внимания, поскольку его часто считают неизбежной проблемой строгального станка, хотя нередко оно сигнализирует о неправильной настройке или необходимости обслуживания. Чрезмерное подрезание при входе или выходе может быть связано с недостаточной опорой, неправильными настройками давления, изношенными столами, регулировкой роликов, нестабильной толщиной заготовки или слишком короткой доской для устойчивого контроля. Увеличение скорости подачи может сделать уже пограничное состояние более заметным. Замедление может временно скрыть проблему, но лучшим решением будет определить, почему заготовка не получает надлежащей опоры.
Вибрация является еще одним распространенным источником ошибочной диагностики. Станок может создавать повторяющийся дефект поверхности, напоминающий волнистость, связанную с подачей, однако фактической причиной могут быть дисбаланс, износ подшипников, недостаточная опора основания, ослабленные компоненты ножевого вала или поврежденная сменная пластина. Перед изменением производственных нормативов персоналу по обслуживанию и качеству следует сопоставить шаг дефекта с рисунками, связанными с ножевым валом, и осмотреть станок в условиях блокировки источников энергии.
Быстрая линия может быть стабильной; настоящая проблема — нестабильная линия
Не существует универсально «правильной» скорости подачи для строгания массива древесины. Подходящая настройка зависит от требуемого качества поверхности, конфигурации ножевого вала, количества режущих кромок, частоты вращения шпинделя, глубины резания, состояния древесины, размеров детали и возможностей механизма подачи. Высокопроизводительная линия может обеспечивать превосходное качество, если ее ножевой вал, оснастка, подготовка материала и средства управления процессом рассчитаны на такую производительность. И наоборот, низкая скорость подачи также может давать плохие поверхности при слабой дисциплине настройки.
Операционной ошибкой является изменение скорости подачи без определения того, какое условие качества необходимо обеспечить. Руководитель производства может запросить более высокую скорость для сокращения отставания. Отдел качества может запросить более низкую скорость после обнаружения вырывов. Ни одно из этих указаний не является полным, если команда не согласовала критерии приемки: видимые следы ножей при заданном освещении, допустимую площадь вырывов, допуск по толщине, состояние кромок, готовность к отделке или припуск на шлифование.
Для деталей, которые будут окрашиваться непрозрачной краской, несколько более выраженный рисунок обработки может быть экономически приемлемым, если последующее шлифование надежно его удаляет. Для компонентов из твердой древесины с прозрачной отделкой тот же рисунок может стать причиной браковки. Припуск на обработку необходимо учитывать честно. Если настройка строгального станка создает дефекты глубже доступного припуска на шлифование, процесс не экономит время; он переносит потери на следующий участок.
Практический метод испытаний для отделов качества
Когда рассматривается корректировка скорости подачи, контролируемые испытания полезнее одних лишь впечатлений операторов. Поддерживайте максимально постоянными породу древесины, известное состояние влажности заготовки, ножевой вал, состояние ножей, глубину резания и ориентацию доски. Изменяйте по одному параметру за раз. Проверяйте образцы у строгального станка и повторно после обычного шлифования или подготовки к отделке, поскольку некоторые дефекты становятся заметнее позднее.
Состояние инструмента может сделать решения по скорости подачи вводящими в заблуждение
Распространенная производственная ситуация выглядит так: качество поверхности начинает ухудшаться, скорость подачи снижается, производительность падает, а основная проблема с ножами остается. Затупленные кромки увеличивают сопротивление резанию и чаще сминают или вырывают волокна вместо их чистого перерезания. Накопление смолы может изменить характер резания и повысить нагрев. Выщербленная кромка может оставлять повторяющуюся линию на каждой доске. Непостоянство установки ножей может создавать неравномерные резы даже при консервативной скорости подачи.
По этой причине управление скоростью подачи должно быть связано с процедурой технического обслуживания инструмента. Основание для проверки не должно опираться только на фиксированный временной интервал. Оно также должно включать наблюдаемые изменения: рост потребности в шлифовании, увеличение вырывов на обычно стабильном материале, изменение тенденции нагрузки двигателя при наличии мониторинга, повторяющиеся линии на поверхности или более частое вмешательство оператора.
Замена и регулировка инструмента должны выполняться как работы, критически важные для безопасности. Перед доступом к ножевому валу или системе подачи станок должен быть изолирован в соответствии с принятой на предприятии процедурой блокировки источников энергии. Защитные ограждения, противовыбрасывающие компоненты и прижимные устройства никогда не должны сниматься или обходиться ради незначительного увеличения скорости. Стабильный процесс безопаснее процесса, при котором оператору приходится постоянно вручную корректировать движение материала.
Создание управляемого процесса строгания
Наиболее надежный подход заключается в установлении утвержденных рабочих диапазонов, а не одной номинальной скорости. Эти диапазоны можно организовать по группам древесины, видимым и невидимым деталям, целевому виду отделки, диапазону толщины заготовок и состоянию ножевого вала. Документация не должна быть сложной. Важно, чтобы операторы знали, когда им разрешено увеличивать подачу, когда ее необходимо снижать и когда дефект поверхности требует проверки инструмента или станка вместо очередной корректировки скорости.
Контроль поступающего материала также оказывает прямое влияние. Грязь, абразивные частицы, металлические фрагменты, чрезмерное коробление, незакрепленные сучки и плохо подготовленные заготовки могут повредить инструмент или нарушить стабильность подачи. Строгальный станок не может превратить неподходящую заготовку в стабильный производственный материал. Ранняя сортировка защищает как качество поверхности, так и людей, работающих рядом с линией.
Такие производители, как Qingdao Zhongding Machinery Co., Ltd., имеющие более двух десятилетий опыта в области деревообрабатывающего оборудования, видят эту взаимосвязь в мастерских и на промышленных производственных линиях: надежность станка ценна, но стабильный результат также зависит от того, как станок подобран, обслуживается и эксплуатируется с учетом материала. Техническая поддержка, наличие запасных частей и оперативное сервисное обслуживание наиболее полезны, когда помогают предприятию диагностировать истинный источник вариации, а не просто компенсировать его замедлением производства.
Таким образом, правильная скорость подачи — это та, которая обеспечивает приемлемую поверхность при воспроизводимой производительности, не перегружая резец, не дестабилизируя заготовку и не создавая скрытых последующих затрат. Если качество изменяется после увеличения скорости, осмотрите рисунок дефекта перед следующей регулировкой. Поверхность доски обычно дает более ясный ответ, чем производственный счетчик.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.