


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как машины для браширования текстуры древесины создают равномерную текстуру на шпонированных панелях
Как станки для браширования древесины создают равномерную текстуру на шпонированных панелях
Шпонированная панель может выглядеть плоской, даже если сама порода древесины имеет привлекательную текстуру. Это особенно часто встречается после шлифования, прессования или нанесения плотного листа шпона на MDF, фанеру или древесно-стружечную плиту. Визуальный рисунок сохраняется, однако тактильный контраст между ранней и поздней древесиной уменьшается. Станок для браширования древесины восстанавливает этот контраст, выборочно удаляя более мягкие волокна и делая более плотную структуру древесины более выраженной.
Для мебельных фабрик и цехов по обработке панелей цель заключается не просто в том, чтобы сделать поверхность более шероховатой. Необходимо получить контролируемую, повторяемую текстуру, которая будет выглядеть естественно после морения, окрашивания, нанесения масла или ламинирования. Качественно обработанная брашированием панель должна иметь заметную глубину текстуры без вырванных волокон, тёмных полос, пятнистых участков или следов щётки, которые становятся очевидными при боковом освещении.
Именно здесь важна настройка оборудования. Шпон менее терпим к ошибкам, чем массив древесины. Его лицевой слой может быть тонким, плотность может различаться от листа к листу, а неоднородность клеевого соединения или шлифования под шпоном может влиять на конечный внешний вид. Операторам необходимо понимать взаимосвязь между типом щётки, контактным давлением, скоростью подачи, опорой панели и состоянием поступающей поверхности. Если один из этих параметров изменяется, равномерность текстуры обычно изменяется вместе с ним.
Что на самом деле делает процесс браширования
Браширование текстуры древесины иногда описывают как «открытие текстуры», однако это выражение может вводить в заблуждение. Станок не создаёт текстуру древесины, которой ранее не было. Он следует естественной разнице плотности материала. Более мягкая ранняя древесина легче истирается, тогда как более твёрдая поздняя древесина остаётся относительно выступающей. На породах с отчётливой открытой структурой это создаёт текстурированную поверхность, которая может напоминать состаренную древесину, брашированный дуб, выдерженный ясень или декоративные плиты с глубокой текстурой.
Результат в значительной степени зависит от породы и способа среза шпона. Шпон из дуба, ясеня, вяза, каштана и некоторых хвойных пород часто демонстрирует более выраженный эффект браширования, поскольку контраст текстуры у них более заметен. Мелкозернистые, плотные или закрытопористые породы могут давать более деликатный результат. Это не является проблемой оборудования; это характеристика материала. Распространённая производственная ошибка — пытаться получить ярко выраженную текстуру на шпоне, который естественным образом плохо реагирует на агрессивное браширование. Результатом может стать разрыв волокон вместо утончённого эффекта текстуры.
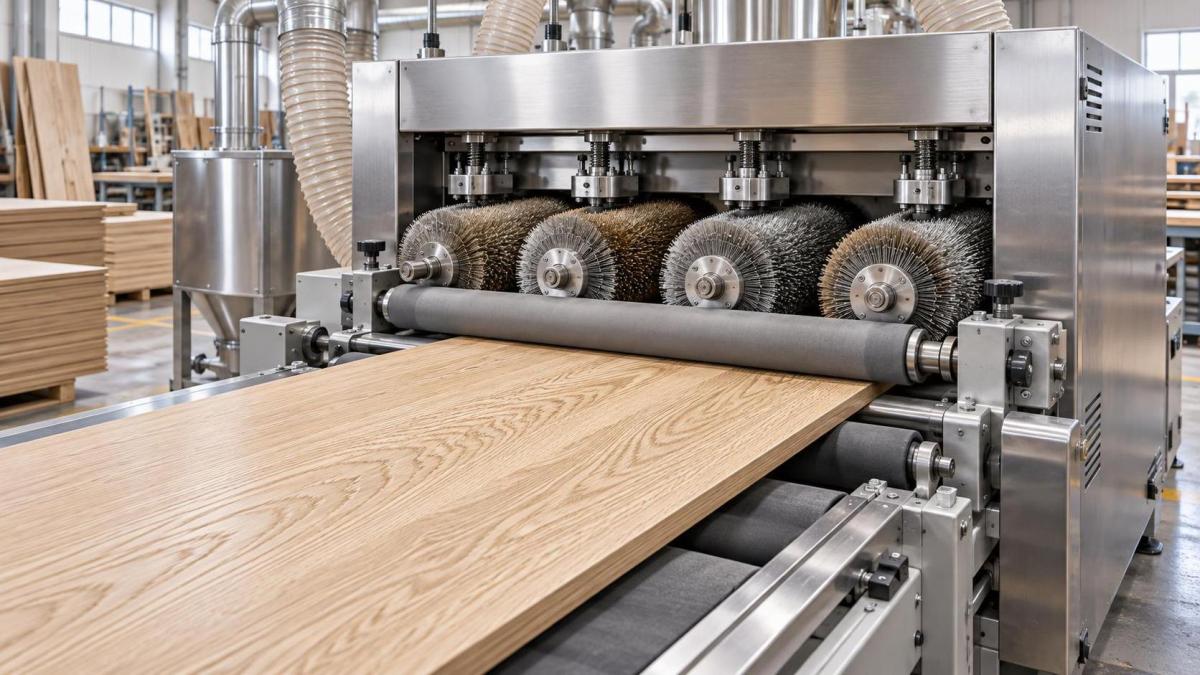
В правильно настроенной линии панель проходит под одной или несколькими вращающимися щеточными головками. В зависимости от требуемой отделки это могут быть стальные проволочные щётки, абразивные нейлоновые щётки, шлифовальные щётки или комбинации щёток из различных материалов. Первая станция может формировать текстуру, тогда как последующая станция удаляет незакреплённые волокна, смягчает острые края текстуры или выравнивает визуальный вид перед отделкой.
Почему шпонированные панели требуют большего контроля, чем массив древесины
Массив древесины допускает более значительный съём материала при шлифовании. Шпон — нет. Если оператор обработает щёткой лицевой слой насквозь, панель может стать непригодной к использованию или потребовать дорогостоящей доработки. Поэтому станок для браширования древесины при обработке шпона требует стабильной опоры заготовки и предсказуемого контакта щётки, а не грубого абразивного воздействия.
Плоскостность панели — один из первых параметров, которые необходимо проверить. Слегка выгнутая плита может подвергаться чрезмерному брашированию в высоких точках и недостаточному — по краям или в центре, в зависимости от конвейера и системы прижима. Аналогично, на панели со слабо приклеенным шпоном может возникнуть локальное отслаивание, когда щётка захватывает свободные волокна. Браширование не исправит слабое клеевое соединение шпона; часто оно лишь выявляет эту проблему.
Подготовка поверхности имеет не меньшее значение. Если на поступающей панели остаются следы шлифования поперёк волокон, загрязнение клеем, неравномерная шпаклёвка или неоднородные следы шлифования, этап браширования может сделать эти дефекты более заметными. Браширование усиливает характер поверхности, включая нежелательные особенности. Поэтому производственным группам следует проверять панель после предварительного шлифования, а не предполагать, что брашировальный станок скроет отклонения, возникшие на предыдущих этапах.
Это особенно важно для декоративных панелей, предназначенных для прозрачной морилки или тёмной масляной отделки. Плотный пигмент может скрыть некоторую неоднородность, тогда как прозрачное или полупрозрачное покрытие обычно выявляет каждое изменение глубины текстуры. Поэтому отделочный участок должен участвовать в установлении стандартов браширования, а не подключаться только после обработки первой партии.
Настройки, определяющие равномерность текстуры
Универсального рецепта для брашированного шпона не существует. Одинаковые настройки могут давать разные результаты на двух партиях дубового шпона, поскольку толщина шпона, влажностное состояние, направление волокон и плотность не идентичны. Тем не менее несколько рабочих параметров неизменно требуют внимания.
Наиболее надёжный подход — изменять во время отбора образцов только один параметр за раз. Если одновременно регулируются скорость подачи, высота щётки и скорость вращения, становится трудно определить, почему изменилась панель. Это кажется очевидным, однако именно здесь многие испытания при настройке теряют полезную информацию. Держите образец панели рядом со станком, отмечайте использованные настройки и по возможности оценивайте его после нанесения предусмотренного покрытия.
Выбор щётки — это не только вопрос агрессивности обработки
Стальные проволочные щётки обычно используются, когда требуется более выраженная рустикальная текстура. Они эффективно удаляют мягкую древесину, но требуют тщательной настройки при работе со шпоном. Диаметр проволоки щётки, конфигурация проволоки и способ контакта щётки с поверхностью влияют на конечный результат. Настройка, подходящая для массива дуба, может быть слишком агрессивной для тонкого лицевого слоя дубового шпона.
Абразивные нейлоновые щётки обеспечивают другой тип контроля. Они могут сочетать браширование и лёгкое шлифование, что делает их полезными для доводки поверхности после более агрессивного первого прохода или для создания более мягкой текстуры. На практике наилучший результат часто достигается не одной щёткой. Основная щётка формирует рельеф; вторичная щётка очищает, сглаживает или уменьшает поднятые волокна, которые в противном случае могли бы неравномерно впитывать морилку.
Направление щётки также заслуживает внимания. В большинстве случаев браширование выполняется вдоль волокон, особенно на длинных мебельных деталях и декоративных стеновых панелях. Обработка против волокон может придать поверхности ворсистый вид и способна вырывать волокна из уязвимых участков шпона. Браширование поперёк волокон иногда используется для специальных эффектов, однако его следует рассматривать как осознанный выбор отделки, а не как случайное следствие ориентации панели на конвейере.
Стабильность подачи часто важнее максимальной производительности
Когда линия работает хорошо, у операторов может возникнуть желание увеличить производительность за счёт повышения скорости конвейера или сокращения количества проходов щётки. Это может работать при относительно нетребовательной текстуре, однако шпонированным панелям необходима визуальная равномерность от первой до последней плиты. Система подачи, которая проскальзывает, задерживается или позволяет панелям смещаться, может оставлять видимые полосы или неравномерные следы браширования. Эти дефекты могут стать заметными только после нанесения морилки.
Стабильная подача зависит не только от двигателя конвейера. Состояние роликов, настройки давления, накопление пыли, размеры панели и сцепление транспортной поверхности — всё это влияет на плавность перемещения плиты. Очень лёгкие или узкие детали могут быть сложнее в управлении, чем полноразмерные панели. В таких ситуациях могут потребоваться поддерживающие приспособления, подходящие системы прижима или скорректированные методы производства.
Оператору также следует контролировать переход между панелями. Если щеточная головка по-разному реагирует на передние и задние кромки, текстура по краям может не совпадать с текстурой в центре. Это не всегда можно избежать, особенно на коротких заготовках, однако это следует проверять при утверждении образца. Панель, которая выглядит приемлемо при быстром осмотре, всё же может демонстрировать различия между краями и центром после сборки в дверцу шкафа или стеновую систему.
Практическая процедура проверки перед отделкой
Визуальный контроль не должен основываться только на верхнем заводском освещении. Полезен свет под малым углом, поскольку он выявляет рельеф, полосы и направленные следы, которые трудно увидеть непосредственно сверху. Операторы должны осматривать как центр, так и края панели, а затем сравнивать панели из начала и конца производственного прогона. Равномерность в пределах партии ценнее, чем эффектный вид одного образца панели.
Практическая проверка включает следующее:
- Глубина текстуры выглядит равномерной по всей полезной площади лицевой поверхности.
- Не видны свободные волокна, занозы, разрывы шпона или оголённая основа.
- Следы щётки соответствуют предусмотренному направлению волокон.
- Края панели не имеют заметно более или менее выраженной текстуры, чем середина.
- Поверхность достаточно чистая для следующего этапа отделки, а пыль удаляется надлежащим образом.
- Утверждённые эталонные образцы остаются доступными у станка для сравнения.
Удаление пыли — не второстепенная задача по поддержанию чистоты. Мелкая пыль может оседать в углублениях текстуры, мешать впитыванию морилки и затруднять оценку реальной поверхности. Она также ускоряет износ подвижных компонентов при недостаточной очистке оборудования. Линию браширования следует обслуживать как часть процесса отделки, а не рассматривать как отдельную станцию грубой обработки.
Где операторы обычно теряют равномерность
Одна из частых проблем — продолжение использования щётки после изменения её режущих свойств. Щётки не выходят из строя только при поломке. Они постепенно теряют равномерность, загрязняются остатками материалов или неравномерно изнашиваются по ширине. Станок может продолжать работать, но поверхность уже не соответствует утверждённому стандарту. Регулярный план проверки и замены щёток обходится дешевле, чем обнаружение несоответствия отделки после нанесения покрытия.
Другая проблема — считать все партии шпона одинаковыми. Даже при одинаковом названии породы рисунок волокон и плотность могут различаться. Новую партию шпона следует испытывать брашированием до запуска полного производства. Она может потребовать небольшой корректировки контакта щётки или скорости подачи, особенно при прозрачном финишном покрытии. Корректировку следует документировать, чтобы операторам не приходилось заново определять её при следующем производственном прогоне.
Поставщики оборудования могут помочь установить эти рабочие условия, однако окончательный стандарт текстуры является частью производственного процесса фабрики. Qingdao Zhongding Machinery Co., Ltd., имеющая более двух десятилетий опыта в производстве и экспорте деревообрабатывающего оборудования, рассматривает такое оборудование как часть более широкой технологической линии, а не как отдельный станок. Для пользователей эта точка зрения важна: эффективность браширования связана с предварительным шлифованием, перемещением панелей, удалением пыли, требованиями к отделке, доступностью запасных частей и возможностью получения технической поддержки при изменении производственных условий.
Равномерность обеспечивается контролируемым процессом, а не одной настройкой
Станок для браширования древесины может сделать шпонированные панели более тактильными, более визуально выразительными и более подходящими для позиционирования в ассортименте премиальной мебели или декоративных панелей. Однако сам по себе станок не гарантирует качественного результата. Стабильное качество панелей, подходящий выбор щёток, взвешенные регулировки, чистая подача и контроль при реалистичном освещении — всё это влияет на конечную поверхность.
Для операторов наиболее полезная привычка — сохранять утверждённый стандарт текстуры. Храните физические образцы, фиксируйте изменения, проверяйте износ щёток до появления претензий к качеству и тестируйте новые партии шпона до запуска полной партии. При работе со шпоном именно соблюдение тонкой технологической дисциплины обычно отличает убедительный натуральный эффект текстуры от поверхности, выглядящей чрезмерно обработанной.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.