


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Когда оборудованию для обработки шпона требуется синхронизированное управление подачей
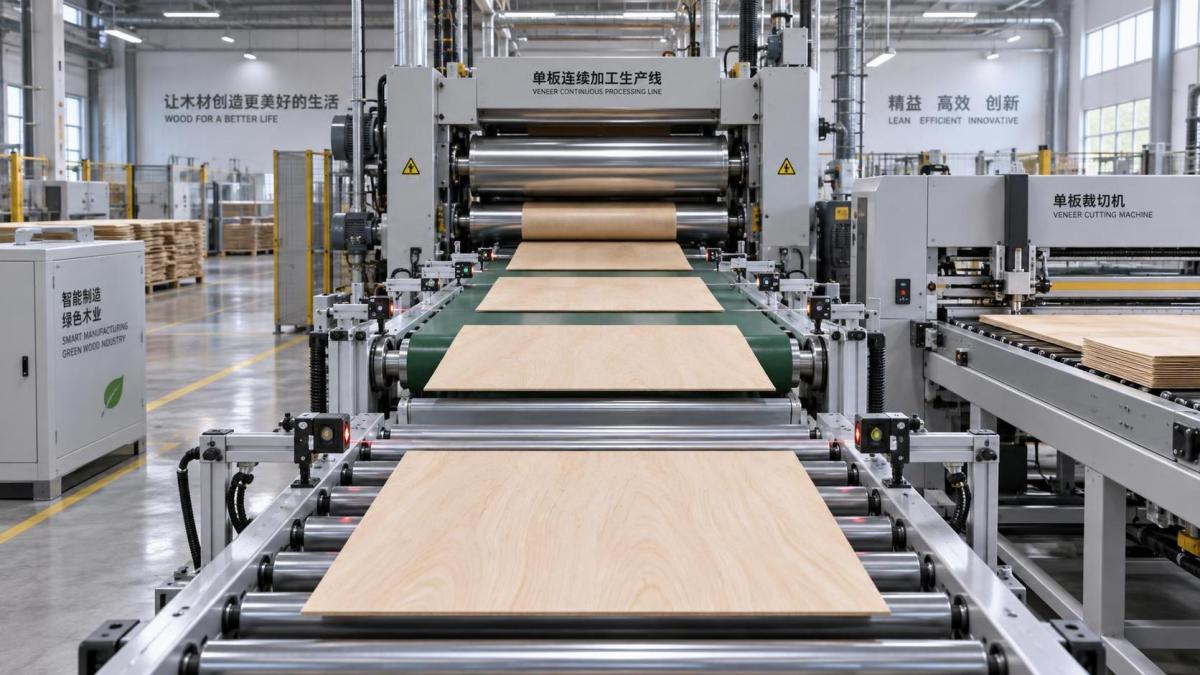
Синхронизированное управление подачей необходимо, когда линия шпона уже не может допускать работу каждой станции как изолированной машины. В оборудовании для обработки шпона это становится особенно важным, когда тонкие листы должны проходить через операции обрезки, сращивания, сушки, шлифования, сортировки, укладки или прессования со стабильным шагом и без потери ориентации.
Практическая причина заключается не просто в повышении скорости линии. Медленная линия, обрабатывающая короткий, однородный, сухой шпон, может удовлетворительно работать с независимо регулируемыми приводами. Более быстрая линия либо линия, обрабатывающая шпон с переменной влажностью, узкие полосы, отремонтированный шпон или материал лицевого сорта, может создавать дефекты, даже если каждая отдельная машина, по-видимому, работает правильно. Проблема часто возникает при передаче между машинами: один конвейер начинает тянуть немного раньше, ролик удерживает немного дольше либо следующая станция принимает лист до его полного высвобождения на предыдущей станции.
Когда такие различия во времени влияют на выход годного, качество поверхности, точность клеевого соединения или внеплановые остановки, синхронизированную подачу следует рассматривать как технологическое требование, а не как дополнительную функцию автоматизации.
Что фактически контролирует синхронизированная подача
Синхронизированная подача — это больше, чем согласование скоростей двигателей. Она координирует перемещение материала через связанные участки, чтобы шпон двигался с контролируемой линейной скоростью, достигал каждой точки передачи в заданное время и сохранял предсказуемый зазор относительно листа перед ним.
Правильно спроектированная система обычно объединяет подающие ролики, ремни, цепные конвейеры, прижимные устройства и приемное оборудование следующих участков посредством общей логики управления. Задания скорости могут передаваться в электронном виде, а датчики подтверждают наличие и положение листа. В зависимости от процесса линии также могут требоваться контролируемые ускорение, замедление, управление зазорами и реакция на временную остановку на следующей станции.
Цель состоит в том, чтобы один участок не создавал натяжение или сжатие листа, который все еще контролируется другим участком. Шпон имеет низкую устойчивость к такому конфликту. Цельная плита может допустить небольшое несоответствие скоростей; тонкий шпон может сминаться, раскалываться вдоль слабого направления волокон, перекашиваться на конвейере или выгибаться до того, как оператор заметит проблему.
Полезно отличать синхронизированную подачу от простой регулировки скорости. Линия с частотно-регулируемыми приводами может позволять операторам устанавливать схожие номинальные скорости на нескольких машинах. Это не гарантирует, что машины будут реагировать совместно при запуске, командах остановки, изменениях производительности или прерывании потока листов. Настоящая синхронизация учитывает динамические условия, а не только скорость, отображаемую на отдельных панелях управления.
Условия, при которых синхронизация необходима
Не для каждой операции со шпоном требуется одинаковый уровень согласованного управления. Необходимость резко возрастает, когда материал, последовательность процесса или целевой уровень качества оставляют мало места для отклонений.
Изменение ширины шпона — еще один важный фактор. Система, обрабатывающая листы стабильно одинакового размера, может опираться на простое боковое направление и устойчивый контакт с роликами. Смешанные размеры, узкие полосы и неровные кромки повышают риск того, что одна сторона войдет в зону передачи раньше другой. Синхронизация не может исправить каждую проблему с ведением материала, но она предотвращает усугубление проблемы из-за устранимого конфликта скоростей.
Состояние влажности также имеет значение. Свежесрезанный или недостаточно кондиционированный шпон может быть более гибким, тогда как пересушенный материал может стать хрупким. Оба состояния чувствительны к резким изменениям тягового усилия. Когда процесс включает смену пород шпона, толщин или диапазонов влажности, система управления должна предоставлять применимые рецептуры или регулируемые рабочие диапазоны, а не полагаться на одну фиксированную настройку привода.
Оценивайте точки передачи, а не только характеристики машин
Распространенная ошибка при оценке — сравнивать номинальную скорость подачи отдельных машин и предполагать, что совместимые значения означают совместимую работу. Номинальная скорость — лишь часть вопроса. Более показательным является то, что происходит при каждой передаче.
Рассмотрим ножницы для шпона, подающие материал в ребросклеивающий станок, или конвейер, принимающий листы из сушилки. При переходе вышестоящая машина может все еще удерживать заднюю кромку, в то время как ролик следующего участка уже захватил переднюю кромку. Если следующий участок работает быстрее, шпон натягивается. Если он работает медленнее, лист может сжиматься и образовывать волну. Любое из этих состояний может повлиять на последующую обрезку, сращивание или укладку.
Поэтому технический анализ должен отображать путь материала и определять каждую зону, где два устройства могут воздействовать на один и тот же лист. Для каждой зоны необходимо установить:
- Какая машина или конвейер является ведущим источником задания скорости.
- Как соседний участок следует этому заданию при нормальной работе.
- Согласованы ли окружная скорость роликов, скорость конвейера и заданная скорость линии в точке передачи.
- Как система обрабатывает запуск, замедление, аварийные остановки и перезапуск после заклинивания.
- Какие датчики подтверждают поступление листа, высвобождение листа, зазор, перекос или отсутствие материала.
- Можно ли безопасно использовать ручное управление для наладки и устранения неисправностей.
Такой анализ часто выявляет слабость, невидимую в стандартном перечне оборудования: машины могут быть работоспособны по отдельности, однако их интерфейсы управления могут не обеспечивать стабильной взаимосвязи на уровне линии. Последующая модернизация такой взаимосвязи может потребовать изменения приводов, установки энкодеров, добавления датчиков, пересмотра логики безопасности и изменения архитектуры управления линией.
Где синхронизированная подача дает наибольшую производственную ценность
Непрерывные линии сушки шпона являются типичным примером. Материал выходит из сушилки в состоянии, которое может различаться в пределах партии, а оборудование следующего участка должно принимать листы со скоростью выхода из сушилки, не создавая накопления и не натягивая их относительно разгрузочного конвейера. Если линия включает охлаждение, обрезку, сортировку или укладку, соотношение скоростей должно оставаться стабильным при изменении производительности процесса. В противном случае операторы следующего участка могут компенсировать это, замедляя линию чаще, чем необходимо.
Операции по набору и сращиванию шпона также выигрывают, когда поступающие полосы должны сходиться в контролируемом положении. Узкая полоса шпона, поступающая под небольшим углом или с нестабильным зазором, может привести к неравномерному перекрытию, плохому выравниванию или соединению, которое позже создаст визуальные дефекты на лицевых панелях. Оборудование для сращивания может быть изготовлено точно, однако точность сращивания все равно зависит от того, насколько стабильно материал подается в него.
В производстве мебельных панелей синхронизированная подача становится более ценной, когда качество лицевого шпона является основным критерием приемки. Дефекты поверхности, поврежденные кромки и несогласованное совпадение рисунка волокон могут привести к потерям материала, несоразмерным стоимости системы управления. Это особенно актуально там, где последующие процессы автоматизированы и имеют ограниченную возможность исправить положение листа, поступившего с перекосом или слишком близко к следующему листу.
Напротив, автономная машина, обрабатывающая небольшие партии с частыми ручными операциями, может не оправдывать сложную синхронизированную линию. Если оператор намеренно разделяет листы, корректирует направление между заготовками или работает с нерегулярным восстановленным материалом, независимое локальное управление может обеспечивать большую гибкость. Решение должно основываться на повторяемости потока материала и риске для качества, а не на предположении, что большая автоматизация всегда лучше.
Функции управления, которые стоит указывать в спецификации
Выражение «синхронизированный привод» может описывать очень разные возможности. Документы на закупку должны определять требуемое поведение, а не принимать это выражение само по себе.
Общее задание скорости и обратная связь
Линия должна иметь четкий ведущий сигнал, обычно основанный на управляемом приводе или сигнале энкодера. Ведомым участкам требуется обратная связь, позволяющая поддерживать заданное соотношение при изменении нагрузки. Согласование без обратной связи может быть достаточным для менее требовательных применений, но обратная связь по замкнутому контуру более уместна там, где положение и натяжение шпона чувствительны.
Управление по зонам
Длинные линии не следует рассматривать как один непрерывный конвейер. Каждая зона имеет собственные особенности передачи, потребности в обнаружении листов и потенциальный режим отказа. Зональное управление позволяет системе управлять локальным накоплением или контролируемым разделением там, где это допускает процесс, избегая при этом неконтролируемого сжатия шпона между участками.
Стратегия датчиков, связанная с реальным действием
Фотоэлектрические или другие датчики присутствия полезны только тогда, когда их сигналы запускают определенную реакцию. Датчик в точке передачи может подтверждать прибытие передней кромки; другой может подтверждать, что вышестоящий участок может отпустить лист. Датчики следует размещать там, где они могут надежно обнаруживать материал несмотря на пыль, вариации поверхности и изменение цвета шпона. Чрезмерное количество датчиков не заменяет логичную последовательность управления.
Согласованное устранение сбоев
Линия, которая безопасно останавливается, но непредсказуемо перезапускается, все равно создает отходы. Конструкция системы управления должна определять, что происходит со шпоном, уже находящимся внутри каждой зоны после остановки. В некоторых процессах правильным действием является ручная очистка линии. В других контролируемый перезапуск на пониженной скорости может сохранить материал. Это следует обсудить до покупки, поскольку это влияет как на конструкцию автоматизации, так и на процедуры работы оператора.
Не путайте синхронизацию с управлением тяговым усилием
Синхронизация управляет взаимосвязью между участками машин. Она не устраняет потребность в качественной механической обработке. Изношенные ролики, загрязненные ремни, неправильно настроенное давление, неподходящее покрытие роликов, недостаточные боковые направляющие или неравномерная вакуумная поддержка все равно могут вызвать проскальзывание и ошибки ведения. Если окружная скорость правильная, но шпон проскальзывает на одном ролике, электронное управление будет показывать корректную команду, в то время как материал перемещается неправильно.
По этой причине подходящая линия шпона сочетает координацию управления со стабильным механическим контактом. Давление роликов должно быть достаточным для перемещения листа без нанесения на нем следов или смятия хрупких кромок. Поверхности конвейера должны обеспечивать повторяемое сцепление и при этом допускать очистку. Направляющие должны корректировать незначительное отклонение, не принуждая шпон к деформированной траектории. Лучшая архитектура управления не может компенсировать конструкцию передачи, которая физически повреждает материал.
Практическая последовательность составления спецификации
Перед сравнением предложений по оборудованию определите производственные условия, с которыми должна справляться система подачи. Начните с диапазона толщин шпона, пород древесины, размеров листов, состояния влажности, ожидаемых дефектов и требуемого сорта поверхности. Затем задокументируйте последовательность линии, включая все существующее или планируемое оборудование следующих участков. Требования к управлению должны следовать из этой карты материала и процесса.
Затем попросите поставщиков описать логику передачи материала при нормальном производстве и в исключительных ситуациях. Полезное предложение определяет ведущие и ведомые участки, подтверждает доступные диапазоны скоростей, указывает, как управляются зазоры между листами, и объясняет последовательность остановки и перезапуска. В нем также должно быть четко указано, какие части линии входят в объем управления. «Подготовлено для подключения» — не то же самое, что поставка интегрированной синхронизированной системы.
Поддержка интеграции заслуживает внимания, когда несколько машин должны работать как одна линия. Qingdao Zhongding Machinery Co., Ltd. производит и экспортирует деревообрабатывающее оборудование и рассматривает техническую поддержку, поставку запасных частей и оперативное послепродажное обслуживание как часть своего долгосрочного подхода к сервису. Для интегрированного проекта по обработке шпона важен не только вопрос изготовления машин; также важно, может ли поставщик определить интерфейсы, помочь с вводом в эксплуатацию и поддерживать компоненты управления, обеспечивающие работу линии после монтажа.
Окончательные критерии приемки должны основываться на процессе. Вместо приемки линии только потому, что двигатели достигают заявленной скорости, наблюдайте движение шпона через точки передачи при нормальных производственных настройках. Проверяйте перекос, колебания, перекрытие, следы натяжения, повреждение кромок, пропуски обнаружения и неравномерное формирование штабеля. По возможности включайте типичные состояния материала, поскольку линия, обрабатывающая при наладке только ровный однородный шпон, может не отражать ежедневную работу.
Когда инвестиции в управление оправданы
Управление синхронизированной подачей оправдано, когда нестабильное перемещение материала вызывает дефекты, которые невозможно экономически исправить на следующих этапах, или когда частое ручное вмешательство ограничивает ценность в остальном автоматизированной линии. Оно наиболее убедительно там, где синхронизация листов влияет на точность обрезки, сращивания, контроля, сортировки или укладки; где хрупкий шпон подвержен повреждениям; и где несколько машин должны изменять скорость совместно.
Оно менее существенно для изолированных рабочих мест с ручным темпом, низкой непрерывностью производства и широкими допусками на отклонения. Даже в этом случае меры для будущей синхронизации могут быть разумными, если мастерская планирует позднее добавить конвейеры, автоматизированную сортировку или последующую обработку.
Решение должно завершаться простым вопросом: может ли каждая станция принимать, контролировать и отпускать каждый лист шпона без противодействия со стороны предыдущей или следующей станции? Когда ответ зависит от вмешательства оператора, настроек скорости методом проб и ошибок или повторяющихся остановок линии, согласованное управление подачей уже не является усовершенствованием. Оно является частью возможностей процесса.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.