


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какое оборудование необходимо для стабильного производства дверных панелей?
Какое оборудование необходимо для стабильного производства дверных панелей?
Производство дверных панелей кажется простым, пока проект не выходит на значительные объёмы. Мастерская может изготовить несколько привлекательных дверей на универсальном оборудовании, однако повторяемый выпуск — это совершенно другая задача. Панели должны ровно раскраиваться, стабильно фрезероваться, аккуратно облицовываться по кромке, сверлиться в нужных местах и отделываться без создания узких мест между процессами. Если хотя бы одна операция отклоняется от заданных параметров, проблема часто проявляется позднее, при сборке или монтаже, когда исправления обходятся дорого, а сроки уже сжаты.
Для руководителей проектов вопрос заключается не просто в том, какой станок способен обработать плиту. Важно, какое сочетаниеоборудования для производства деревянных дверей может поддерживать размеры панелей, качество поверхности и производительность для фактического ассортимента дверей: гладких дверных полотен, компонентов дверей в стиле шейкер, фрезерованных декоративных панелей, дверок шкафов, фасадов гардеробных или фигурных мебельных панелей. Правильное решение зависит от материала, геометрии панелей, вариативности заказов, ожидаемого производственного ритма и надёжности поддержки после монтажа.
Практичный план оснащения обычно начинается с производственного маршрута, а не с каталога станков. Проследите путь панели от исходной плиты до упакованного изделия, затем определите, на каких этапах в процесс вносится вариативность. На большинстве дверных фабрик критическими этапами являются раскрой панелей, подготовка кромок, профильная обработка, сверление, кромкооблицовка или нанесение шпона, шлифование, отделка и перемещение между рабочими станциями.
Начинайте с конструкции двери, а не со списка станков
Первое решение — определить, производит ли предприятие двери из массива древесины, дверки шкафов из MDF или ДСП, фанерные панели, шпонированные двери либо компоненты композитных инженерных дверей. Эти материалы ведут себя по-разному. Массив древесины привносит в процесс направление волокон, изменение влажности и отдельные дефекты. MDF обеспечивает стабильную основу для профилирования и дверей под окраску, однако его открытые кромки требуют тщательной герметизации и отделки. Плиты с меламиновым покрытием требуют точного раскроя и чистой кромкооблицовки, поскольку сколы на кромках или дефекты клеевого шва хорошо заметны.
Стиль двери имеет не меньшее значение. Прямоугольная гладкая дверь может эффективно проходить через форматно-раскроечный станок, прямолинейный кромкооблицовочный станок, сверлильный агрегат и линию шлифования или отделки. Дверь с фигурными кромками, скруглёнными углами, фасками или профилями софтформинга требует более функционального оборудования для обработки кромок. Пятиэлементная дверь в стиле шейкер предполагает обработку рам и филёнок, формирование шипов либо подготовку под шканты/соединения, прессование и контроль сборки. Попытка пропустить все эти форматы через один «универсальный» маршрут часто приводит к чрезмерному времени переналадки и нестабильному качеству.
Перед выбором оборудования определите минимальные и максимальные размеры панелей, толщины, типы профилей кромок, материал поверхности, схемы отверстий, ежедневный режим смен и допустимое время переналадки. Эту работу иногда пропускают, поскольку она кажется административной. В действительности она предотвращает распространённую ошибку — покупку быстрого станка, который не способен принять важный размер двери или профиль, требуемый проектом.
Основной маршрут оборудования для панельных дверей
Стабильная линия для производства панельных дверей не обязательно должна быть полностью автоматизирована с первого дня, но она должна обеспечивать совместимые технологические возможности. Основные категории оборудования обычно следующие.
Форматирование панелей и точный раскрой
Раскрой является отправной точкой почти для всех последующих процессов. Пакетные пилы часто выбирают для крупносерийного раскроя листовых материалов, поскольку они могут обрабатывать стопки плит и поддерживать повторяемое серийное производство. Форматно-раздвижные пилы остаются полезными при меньших объёмах, смешанном производстве, крупногабаритных материалах и вторичных резах при условии контролируемой настройки оператором. Для гибкого производства с частыми изменениями дизайна фрезерный станок с ЧПУ для нестинга может объединять раскрой, выборку пазов и сверление в одном управляемом программой этапе.
Важна не только точность размеров на пиле. Необходимо, чтобы раскроенные детали поступали на следующую станцию с чистыми кромками без сколов и с логичной системой идентификации. Если детали укладываются в стопки без маркировки или контроля последовательности, даже точный раскрой может привести к несоответствующим программам сверления, неправильным кромочным материалам и предотвратимой доработке.
Фрезерование с ЧПУ, профилирование и обрабатывающие центры
Фрезерный станок с ЧПУ или дверной обрабатывающий центр становится ценным, когда конструкция двери включает пазы, выпуклые или углублённые узоры, выемки под ручки, подготовку под замки, вентиляционные вырезы, фигурные контуры или повторяющиеся позиции петель и фурнитуры. Главное преимущество заключается не только в сложности обработки, но и в повторяемости. Сохранённая программа может уменьшить зависимость от ручной разметки, особенно если проект включает много похожих панелей с небольшими различиями в размерах.
Однако оборудование с ЧПУ следует подбирать в соответствии со стратегией подачи и методом фиксации. Вакуумные консоли или системы со жертвенным столом должны обеспечивать достаточное удерживающее усилие для материала плиты и нагрузки при обработке. Тонкие панели, узкие царги и интенсивно обрабатываемые компоненты могут потребовать дополнительного внимания к закреплению заготовки. Быстрый шпиндель не компенсирует плохой прижим; смещение во время обработки может испортить панель и создать угрозу безопасности.
Сверление, присадка под петли и подготовка под фурнитуру
Ошибки в установке фурнитуры относятся к наиболее серьёзным дефектам в производстве дверей, поскольку часто обнаруживаются при монтаже. Специализированный многошпиндельный сверлильный станок может быть эффективен для стабильных, повторяющихся схем расположения петель. Сверлильный центр с ЧПУ обеспечивает большую гибкость там, где позиции отверстий зависят от высоты двери, стиля ручки, конфигурации ящиков или региональной спецификации фурнитуры.
Выбор оборудования должен быть связан с системой монтажа. Перед окончательным утверждением сверлильных блоков или программ подтвердите фактический диаметр чашки петли, отступ, схему расположения шурупов, размеры корпуса замка и любые требования к скрытому креплению. Удивительно легко стандартизировать производство под одно семейство фурнитуры, а затем обнаружить, что спецификация проекта предусматривает другое.
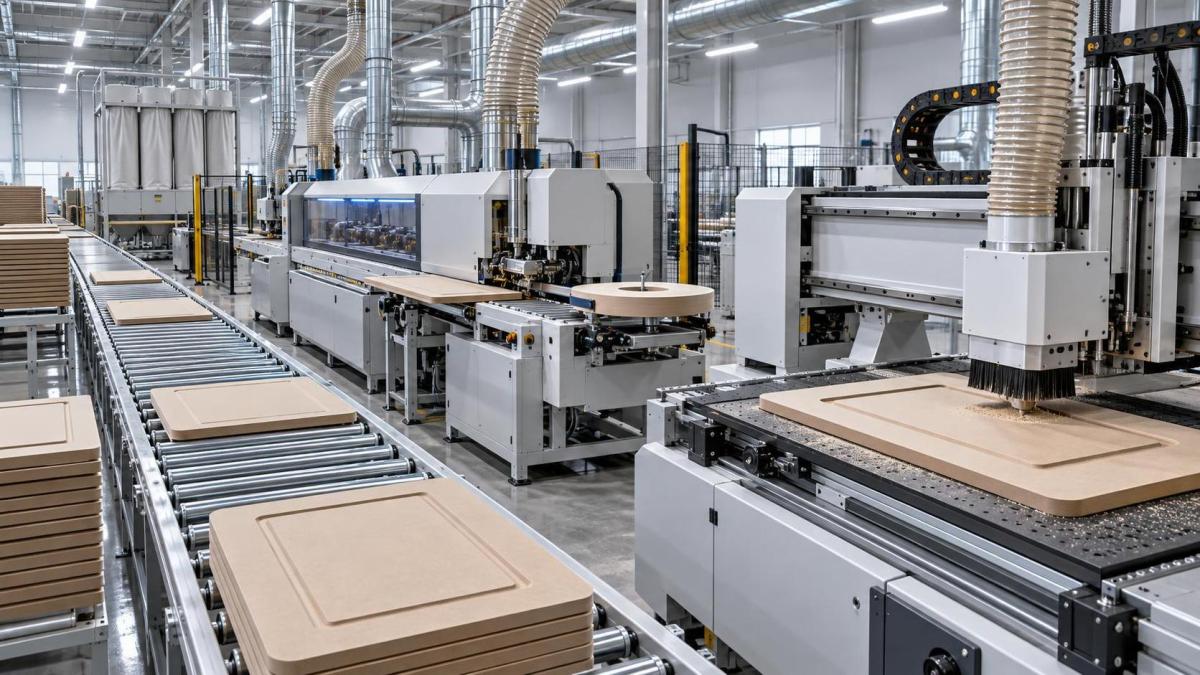
Обработка кромок — это часто тот этап, на котором становится заметным качество двери
Для дверей из MDF, ДСП, фанеры и ламинированных панелей кромка не является незначительной деталью. Это линия, к которой пользователи прикасаются каждый день, и именно по ней обычно оцениваются влагостойкость, визуальная однородность и долговечность. Базового прямолинейного кромкооблицовочного станка может быть достаточно для прямоугольных дверок шкафов при условии надлежащей настройки предварительного фрезерования, нанесения клея, торцевого обрезания, циклевания и полировки. Но он не решит задачи любой конструкции двери.
Когда проект включает скруглённые, наклонные, обёрнутые или фигурные кромки, предприятию требуется кромочное оборудование, предназначенное для таких профилей. Криволинейные дверные фасады и компоненты софтформинга не следует рассматривать как исключения, полностью выполняемые вручную. Ручная работа может быть приемлема для прототипов или очень малых партий, но ею трудно управлять, когда панели должны совпадать в комплектации гостиничных номеров, жилого комплекса или крупной мебельной программы.
Для операций по обработке фигурной мебели и панелей, связанных с дверями, кромкооблицовочный станок софтформинг ZD980S предназначен для обработки кромок криволинейных и фигурных панелей с функциями автоматического управления, обрезки и полировки. Заявленная производительность по кромкам панелей охватывает прямые кромки от 14 до 50 мм и наклонные кромки от 18 до 25 мм. Эти ограничения следует сопоставлять с фактическими чертежами дверей, а не считать автоматически подходящими для каждого профиля. Станок также требует панелей шириной не менее 100 мм и длиной 250 мм, поэтому для небольших декоративных элементов или узких царг может потребоваться отдельный маршрут обработки.
Это полезный пример того, как правильно оценивать станок. ZD980S имеет общую номинальную мощность 70.5 kW, работает при заявленном рабочем давлении от 0.6 до 0.8 MPa, а его габаритные размеры составляют 10800 × 1150 × 1850 mm при указанной массе 7000 kg. Эти показатели — не просто каталоговые сведения. Они влияют на выбор компрессора, планирование электроснабжения, нагрузку на пол, доступ для монтажа, пространство для обслуживания и физическую последовательность линии. Станок может технически подходить для процесса, но при этом создавать неудачную планировку цеха, если материал не может поступать и выходить без пересечения транспортных маршрутов.
Шлифование и отделка должны соответствовать материалу и стандарту финишного покрытия
Шлифование часто недооценивают, поскольку его рассматривают как подготовку, а не как производство. Однако неравномерное шлифование может проявиться через краску, выявить неоднородную толщину шпона, скруглить чёткий профиль или оставить зоны кромок, по-разному впитывающие отделочное покрытие. Широколенточные шлифовальные станки подходят для калибрования панелей и создания контролируемой поверхности перед нанесением покрытия. Для фрезерованных дверей, углублённых деталей и фигурных кромок всё ещё могут потребоваться профильные шлифовальные станки, щёточные шлифовальные агрегаты или ручные посты финишной обработки.
Оборудование для отделки зависит от того, являются ли двери облицованными, окрашенными, лакированными, морёными, ламинированными или поставляются без отделки. Линия отделки может включать окрасочные камеры, сушильное оборудование, конвейерные системы, аспирацию и освещение для контроля качества. Но установка сложной линии нанесения покрытий до стабилизации подготовки основы может быть дорогостоящей ошибкой. Если толщина панелей варьируется или кромки плохо герметизированы, отделочный участок будет компенсировать дефекты предыдущих этапов вместо создания стабильной окончательной поверхности.
Не рассматривайте перемещение материалов как второстепенный вопрос
В производстве дверных панелей станки производительны только тогда, когда детали поступают к ним в правильной последовательности и состоянии. Роликовые конвейеры, ленточные конвейеры, системы возврата, вакуумные подъёмники, укладчики и передаточные столы могут уменьшить повреждения при перемещении и не позволить операторам стать ограничивающим темп фактором. Они также помогают защищать готовые лицевые поверхности, особенно на глянцевых ламинированных панелях или плитах с предварительной отделкой.
Правильный уровень автоматизации зависит от объёма и ассортимента продукции. Высокообъёмная линия с повторяющимися размерами может оправдать автоматическую загрузку, возвратные конвейеры и связанные рабочие станции. Контрактная мастерская, производящая много нестандартных размеров, может получить больше преимуществ от гибких ячеек обработки и чётко организованных зон размещения. Цель состоит не в автоматизации каждого перемещения, а в устранении перемещений, которые вызывают ожидание, повреждение панелей, путаницу или небезопасный подъём.
Аспирация должна обсуждаться в рамках того же планирования. Фрезерование, пиление, сверление и шлифование образуют стружку разного размера и различную пылевую нагрузку. Производительность аспирации, прокладка воздуховодов, обслуживание фильтров и организация сбора должны проектироваться с учётом фактического состава оборудования. Слабая аспирация влияет на качество поверхности, срок службы инструмента, видимость для оператора и время уборки. Она также делает хорошо спроектированную производственную линию ненадёжной в повседневной эксплуатации.
Выбирайте линию по производительности, а не по паспортной скорости
План проекта должен определять самую медленную надёжную операцию, а не самую высокую заявленную скорость. Если раскрой может быстро подавать детали, но обработка кромок требует частой смены профиля, кромкооблицовочный станок может стать реальным ограничением. Если фрезерование выполняется быстро, но панели ожидают ручной загрузки и выгрузки, ячейка с ЧПУ может использоваться недостаточно. Если отделка требует длительной сушки, добавление ещё одной пилы не улучшит показатели поставки.
По этой причине планирование мощности должно включать время наладки, обработку деталей, смену инструмента, контроль, брак, доступ для обслуживания и перемещение материалов. Лучше планировать линию на основе реалистичного потока, чем теоретической скорости станков. Пробные запуски с типовыми размерами дверей, кромочными материалами и схемами фурнитуры особенно полезны до принятия обязательств по крупному проекту.
Существует также практический компромисс между специализированным оборудованием и гибкостью. Специализированные станки могут быть оправданы там, где размеры и профили стабильны. Оборудование на базе ЧПУ обеспечивает более широкие возможности при частых изменениях проектов, хотя требует дисциплинированного программирования, управления инструментом и обученных операторов. Многие успешные фабрики используют оба варианта: специализированное оборудование для повторяющихся работ и гибкие ячейки с ЧПУ для нестандартных панелей, образцов и коротких серий.
Поддержка, оснастка и техническое обслуживание определяют долгосрочную стабильность
Выбор оборудования должен учитывать то, что происходит после ввода в эксплуатацию. Производство дверей зависит от пильных дисков, фрез, свёрл, прижимных роликов, клеевых систем, шлифовальных лент, датчиков и пневматических компонентов. Производственная линия может потерять гораздо больше времени из-за отсутствия запасной части или плохо обслуживаемого инструмента, чем из-за редкого крупного ремонта.
Qingdao Zhongding Machinery Co., Ltd. развилась из небольшой мастерской в производителя и экспортёра деревообрабатывающего оборудования с более чем 20-летним опытом работы в отрасли. Для покупателей, создающих или модернизирующих производство дверных панелей, важна не только история компании; важно, сопровождается ли поставка оборудования техническими консультациями, доступностью запасных частей, поддержкой при монтаже и оперативным сервисом. Именно эти факторы помогают станку оставаться частью стабильной производственной системы, а не превращаться в изолированный актив в цехе.
Наиболее надёжная конфигурация производства дверей редко бывает той, что содержит наибольшее количество станков. Это та конфигурация, в которой точность раскроя, возможности профилирования, качество кромок, точность сверления, требования к отделке и внутренняя логистика спланированы как единый взаимосвязанный маршрут. Перед размещением заказов на оборудование изучите фактические чертежи дверей, спецификацию материалов и монтажную фурнитуру. Такая ранняя дисциплина обычно позволяет избежать дорогостоящего обходного решения, возникающего позднее: попытки заставить неподходящий станок изготовить дверь, для которой он никогда не был предназначен.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.