


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как многозонный нагрев обеспечивает равномерность температуры при горячем прессовании древесины
Как многозонный нагрев обеспечивает равномерность температуры при горячем прессовании древесины
При горячем прессовании древесины плита пресса может выглядеть равномерной, но работать совершенно по-разному в разных зонах. Центральная часть может быстро достигать заданной температуры, тогда как по периметру тепло теряется в окружающий воздух, станину пресса или холодную кромку панели. Широкая заготовка шпона может неравномерно отводить тепло по всей поверхности плиты. Небольшая заготовка, размещенная не по центру, может создавать совершенно иную картину. Эти различия не всегда заметны на готовой панели, пока не начинают проявляться дефекты склеивания, неравномерный блеск, колебания толщины или отслоение кромок.
Для технических специалистов по оценке оборудования именно поэтому температуру плиты не следует оценивать только по показаниям контроллера. Отображаемое значение обычно соответствует одной точке измерения или одному контрольному параметру. Оно не подтверждает автоматически, что вся поверхность прессования работает в пределах требуемого допуска для конкретной клеевой системы, породы шпона, ламината или формата панели.
Aгорячий пресс для древесины с многозонным нагревом решает это практическое ограничение, разделяя нагревательную плиту на отдельно регулируемые участки. Вместо одинаковой реакции нагрева по всей поверхности система может регулировать различные зоны в соответствии с их собственными данными обратной связи по температуре. Принцип прост, но инженерные детали — нет. Хороший результат зависит от компоновки зон, размещения датчиков, теплоносителя, изоляции, логики контроллера, конструкции плиты и фактической схемы загрузки пресса в производстве.
Почему один контур нагрева может давать неравномерные результаты
Традиционный нагрев плит пресса часто основан на одном нагревательном контуре или ограниченном количестве общих контуров. Такой подход может быть достаточным для стабильной работы с одинаковыми размерами панелей, повторяющимися схемами загрузки и умеренными требованиями к процессу. Однако он становится менее эффективным, когда производство включает несколько размеров плит, тонкие декоративные покрытия, чувствительные к влажности основы или клеи с узким технологическим окном.
Тепло естественным образом уходит от поверхности плиты. На кромках потери обычно выше, поскольку эти участки более открыты. В некоторых конструкциях прессов тепло также может передаваться на несущие элементы или зависеть от различий во внутреннем потоке масла, распределении электрического нагрева либо тепловой массе. При загрузке большой панели сама плита становится теплоотводом. При загрузке меньшей панели по центру незакрытый периметр снова ведет себя иначе. Одна общая настройка температуры не может полностью реагировать на все эти локальные условия.
Воздействие зависит от области применения. При облицовывании шпоном недостаточно нагретый участок может замедлить отверждение клея и снизить стабильность прочности склеивания. При ламинировании локальные тепловые отклонения могут влиять на растекание смолы, внешний вид поверхности или стабильность после прессования. Для толстых конструкционных древесных компонентов разница температур может влиять на время, необходимое для получения сердцевиной панели достаточного количества тепла. Ни один из этих результатов не следует объяснять только нагревом — также важны давление, нанесение клея, влажность материала и дисциплина загрузки, — однако равномерность температуры плиты часто является переменной, которую труднее всего увидеть и легче всего недооценить.
Что многозонный нагрев меняет на практике
Многозонная система разделяет плиту на независимые или полу-независимые тепловые участки. Они могут быть выполнены в виде краевых и центральных секций, продольных полос, поперечных полос или сетчатой схемы. Наилучшая компоновка не обязательно имеет наибольшее количество зон. Это та компоновка, которая соответствует размеру пресса, расположению нагревателей, предполагаемым форматам заготовок и тепловому поведению требуемого процесса.
Каждая зона получает обратную связь по температуре от одного или нескольких датчиков и управляется собственным выходом нагрева или реакцией клапана. Если краевая зона остывает быстрее центра, контроллер может добавить туда тепло, не повышая без необходимости температуру центральной области выше заданного значения. Если один участок медленнее восстанавливает температуру после загрузки панели, система управления может реагировать локально, а не рассматривать всю плиту как одну тепловую массу.
Это не означает, что каждая зона должна работать с разной уставкой при нормальной эксплуатации. Во многих производственных программах всем зонам назначается одинаковая целевая температура, однако они достигают и поддерживают ее через отдельные контуры регулирования. Независимые уставки более полезны, когда процесс намеренно требует температурного профиля, например для компенсации постоянных потерь тепла по кромкам, учета необычной геометрии панели или выпуска специализированной продукции в проверенных технологических условиях.
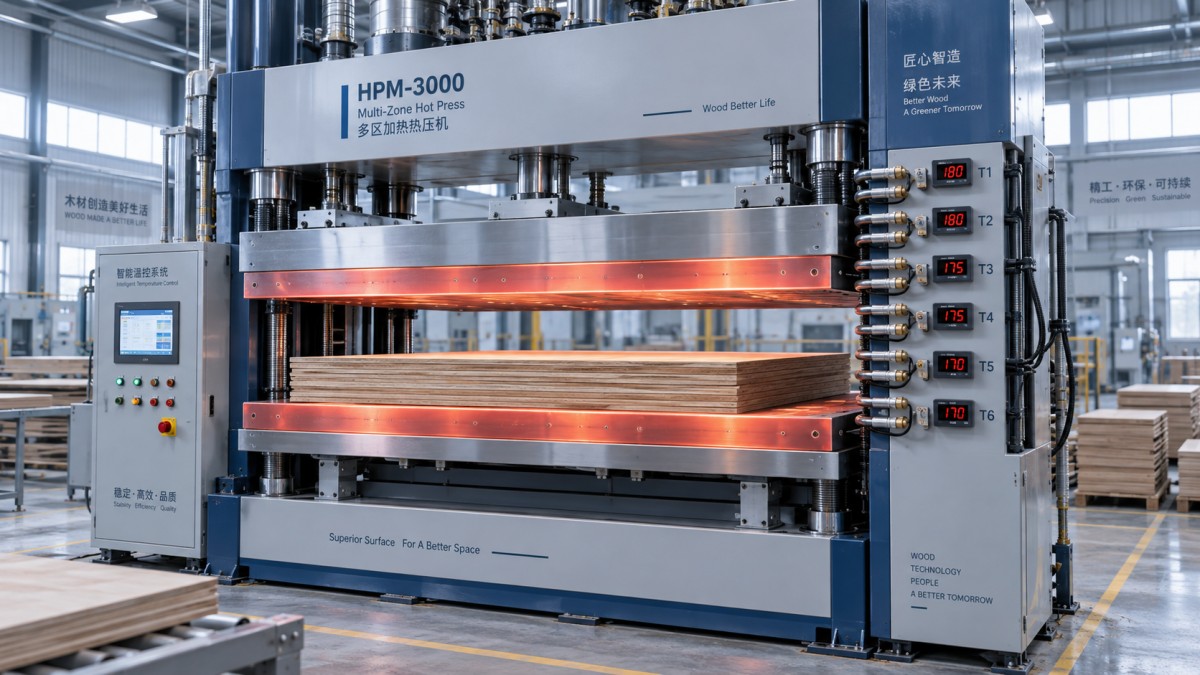
Это различие важно при оценке. Машину, рекламируемую как «многозонную», следует оценивать по фактическим возможностям независимого управления, а не только по наличию нескольких нагревателей внутри одной плиты. Отдельные нагревательные элементы без раздельного измерения и управления не обеспечивают одинаковой способности к корректировке. Аналогично, нескольких отображаемых значений недостаточно, если они не соответствуют значимым участкам плиты и активным управляющим выходам.
Контур управления настолько хорош, насколько хороши его измерения
Датчики температуры имеют ключевое значение для работы горячего пресса. Их расположение должно отражать температуру, которая действительно важна: полезную поверхность плиты и тепло, передаваемое в заготовку. Датчик, расположенный слишком глубоко в плите, может медленно реагировать на изменения поверхности. Датчик, установленный рядом с источником тепла, может показывать стабильное значение, тогда как другой участок плиты отстает. И наоборот, чрезмерная плотность датчиков не обязательно улучшает работу, если контроллер не способен интерпретировать дополнительную информацию или реагировать на нее.
По этой причине техническая приемка должна включать картирование температуры поверхности, а не основываться только на показаниях установленных датчиков. Метод картирования следует согласовать до покупки или ввода в эксплуатацию. Обычно он учитывает плиту при рабочей температуре, выбранную уставку, измерительный прибор, точки сетки измерений, время стабилизации и то, проводится ли испытание без нагрузки или под репрезентативной нагрузкой. Равномерность температуры пустой плиты полезно оценивать, но она не идентична поведению в загруженном производственном режиме.
Не существует универсального допуска, который можно ответственно применять к любой операции прессования древесины без учета продукта и процесса. Допустимое отклонение для одной сборки с толстым сердечником может быть неприемлемым для чувствительного декоративного ламинирования. Правильный вопрос — не «Какое самое низкое число указано в брошюре?», а «Может ли пресс продемонстрировать повторяемое распределение температуры, соответствующее нашим требованиям к клею, основе, времени цикла и качеству?»
Компоновка зон должна соответствовать схеме загрузки
То, как предприятие использует пресс, должно влиять на конструкцию системы нагрева. Завод, обрабатывающий полноразмерные мебельные панели в каждом цикле, имеет иные потребности, чем мастерская, которая чередует дверцы шкафов, узкие полосы, изогнутые компоненты и короткие серии. В первом случае основной задачей могут быть компенсация по кромкам и стабильное восстановление температуры по всей поверхности. Во втором случае гибкое зонирование и управление программами могут иметь большую ценность, поскольку незакрытые участки меняются от задания к заданию.
Распространенная ошибка — выбирать пресс по максимальным размерам плиты, игнорируя обычную площадь загрузки. Если большая часть производства занимает только центральную часть крупной плиты, тепловое поведение неиспользуемых зон становится значимым. Их может потребоваться регулировать иначе, поддерживать в режиме ожидания или управлять ими посредством рецептур, чтобы избежать ненужного энергопотребления и неравномерных краевых условий вокруг загруженной детали. Пригодность таких стратегий зависит от конструкции пресса и производственных правил; их следует обсуждать с изготовителем оборудования, а не принимать как данность.
Границы зон также заслуживают внимания. Контроллер может точно регулировать каждую зону, но заметный температурный переход все равно может возникнуть, если физическая схема нагрева создает слабый участок между соседними контурами. Толщина плиты, шаг внутренних каналов, размещение нагревателей и пути теплопроводности определяют, насколько плавно зоны переходят одна в другую. Это одна из причин, по которой опытные производители оценивают конструкцию плиты в целом, а не представляют зонирование исключительно как программную функцию.
Теплоноситель и конструкция плиты по-прежнему важны
Многозонное управление может применяться к плитам с электрическим нагревом, системам с термальным маслом и другим схемам нагрева, используемым в промышленных прессах. Каждый подход имеет разные характеристики реакции. Электрические системы могут обеспечивать локальное управление нагревом, но практический результат зависит от конструкции нагревателей, распределения мощности, метода переключения и доступа для обслуживания. Системы с термальным маслом могут обеспечивать стабильную передачу тепла по крупным плитам, однако критически важными становятся баланс контуров, управление потоком, изоляция и управление температурой масла. Правильный выбор зависит от инфраструктуры предприятия, рабочих температур, размера пресса, ожидаемого производственного ритма и возможностей обслуживания.
Плоскостность и жесткость плиты следует рассматривать наряду с тепловыми характеристиками. Хорошо регулируемый температурный профиль не может компенсировать плохое распределение давления, вызванное деформацией плиты, изношенными направляющими компонентами или неравномерной работой гидравлики. При работе с древесными панелями тепло и давление действуют совместно. Если любой из этих параметров чрезмерно изменяется по рабочей поверхности, готовый результат все равно может быть неоднородным.
Изоляция — еще один менее заметный, но важный фактор. Тепло, уходящее через заднюю часть плиты или в расположенные рядом конструкции, повышает энергопотребление и может замедлять восстановление температуры после загрузки. Это также может усложнять балансировку температуры между кромками и центром. При оценке машины спросите, как изолирована плита, как организован доступ для обслуживания и можно ли осматривать или заменять изоляционные материалы в рамках долгосрочного обслуживания.
Что проверять при технической оценке
Наиболее полезные обсуждения при оценке выходят за рамки одного заявления о «точности температуры». Техническим группам следует запросить четкое объяснение того, как производитель определяет зоны, где расположены датчики и как регулируется каждая зона. Схема управления часто информативнее общего заявления о характеристиках.
- Количество, форма и физическое расположение зон нагрева на каждой плите.
- Имеют ли зоны независимые измерения, управляющие выходы, сигналы тревоги и регулировку уставок.
- Метод нагрева, поведение при восстановлении температуры и реакция системы после загрузки холодной панели.
- Процедура картирования температуры поверхности во время заводской приемки и ввода в эксплуатацию на площадке.
- Функции контроллера для рецептур, записей трендов, диагностики неисправностей и обнаружения отказов датчиков.
- Доступность нагревательных компонентов, датчиков, модулей управления и практической послепродажной поддержки.
Также стоит спросить, как поставщик устраняет несоответствие между фактическими производственными условиями и первоначальной спецификацией. Пресс может пройти испытание с пустой плитой, но столкнуться с более сложным применением, когда в процесс включаются большие холодные панели, материал с высокой влажностью или короткие циклы. Готовность поставщика анализировать рабочие данные, проверять поведение системы управления и обеспечивать поддержку запасными частями может быть столь же важна, как и первоначальная конфигурация оборудования.
Равномерность — это вопрос процесса, а не только функция машины
Даже хорошо спроектированный многозонный пресс не может устранить все производственные несоответствия. Операторам следует избегать сильно неуравновешенных схем загрузки, если процесс для них не был подтвержден. Прокладочные плиты, защитные листы и несущие панели могут изменять теплопередачу. Изменения влажности шпона, плотности сердцевины, типа клея, расхода клея и времени сборки могут изменить результат сильнее, чем ожидается. Когда качество становится нестабильным, разумно проверить картирование плиты и записи контроллера, но не менее важно проанализировать подготовку материала и дисциплину загрузки пресса.
Именно здесь поставщики оборудования с устойчивым опытом в деревообработке могут внести более полезный вклад, чем простая поставка пресса. Компания Qingdao Zhongding Machinery Co., Ltd., работающая в сфере деревообрабатывающего оборудования более двух десятилетий, рассматривает выбор оборудования как часть более широкого вопроса производственной линии: какая панель изготавливается, насколько стабилен входящий материал, какая скорость сервисной реакции необходима и какую конфигурацию машины можно поддерживать в течение длительного времени? Для многих покупателей надежная техническая коммуникация и доступность запасных частей становятся особенно важными, когда пресс уже не является новым.
Горячий пресс для древесины с многозонным нагревом наиболее ценен, когда его стратегия зонирования связана с реальными производственными условиями и проверена разумным методом приемки. Цель заключается не в усложнении ради самого усложнения. Она состоит в снижении устранимых тепловых отклонений, предоставлении технологическим инженерам лучшего контроля над сложными участками плиты и повышении предсказуемости качества склеивания при изменяющихся нагрузках. Перед окончательным утверждением спецификации определите диапазон панелей, схему загрузки, процесс склеивания и метод проверки температуры. Эти четыре пункта обычно показывают, является ли многозонный нагрев полезным инженерным требованием или дорогостоящей функцией, которая никогда не будет полностью использоваться.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.