


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как оборудование для производства фанеры справляется с вариациями толщины шпона
Изменение толщины шпона имеет значение, поскольку фанера состоит из тонких слоев, свойства которых быстро меняются при колебаниях толщины, влажности или плотности. Шпон, который лишь локально тоньше, может по-разному впитывать клей, быстрее высыхать, деформироваться под давлением или образовывать слабую клеевую линию. Более толстый участок может препятствовать полному смыканию пресса, создавать локальные напряжения и способствовать неравномерной толщине панели после шлифования. Поэтому для технического специалиста вопрос заключается не в том, способно ли оборудование для производства фанеры перерабатывать несовершенный шпон. Большинство линий на это способны. Более полезный вопрос — насколько хорошо линия выявляет отклонения, не допускает их попадания на неподходящую стадию процесса и компенсирует их там, где такая компенсация остается технически обоснованной.
Оборудование для производства изделий из древесины и фанеры устраняет отклонения толщины посредством последовательности средств контроля, а не одной функции станка. Подготовка шпона, сортировка, кондиционирование по влажности, нанесение клея, наборка, предварительное прессование, горячее прессование, обрезка и шлифование влияют на конечный результат. Эффективная производственная линия не рассматривает вариации толщины исключительно как проблему прессования. Она управляет ими достаточно рано, чтобы неподходящие листы были отремонтированы, перенаправлены или отбракованы до расходования клея, производительности пресса и трудовых ресурсов.
Отклонения толщины возникают до прессования
Лущеный шпон по своей природе имеет вариации. Износ ножа, настройки лущильного станка, порода древесины, геометрия бревна, распределение влажности и дефекты, такие как сучки или отклонение направления волокон, могут влиять на лущеный лист. Некоторые отклонения являются постепенными по ширине рулона или партии; другие проявляются в виде тонких полос, непрочных участков, следов сжатия или более толстых зон вокруг нерегулярных волокон. Эти условия имеют разные последствия и не должны оцениваться по одному среднему значению толщины.
Например, лист со стабильной средней толщиной, но узкой тонкой полосой все равно может создать локальный клеевой шов с недостатком клея. Шпон, равномерно превышающий заданную толщину, может быть успешно склеен, но изменить конструкцию готовой панели, цикл прессования и припуск на шлифование. Поэтому при выборе оборудования следует различать контроль средней толщины и контроль профиля толщины. Средние значения полезны для управления процессом; профили толщины более полезны для выявления локальных дефектов, способных повлиять на целостность панели.
Первой точкой контроля обычно является измерение шпона после лущения и до последующей сборки. В зависимости от конфигурации линии для этого могут использоваться механические толщиномеры, контактные ролики, бесконтактные датчики или системы инспекции на основе сканеров. Цель состоит не только в отображении толщины. Результат измерения должен быть связан с рабочим решением: скорректировать настройки лущильного станка, изменить сортировку шпона, отрегулировать расход клея, направить листы на ремонт или исключить их из маршрута производства продукции более высокого класса.
Если шпон поставляется извне предприятия, особенно важным становится входной контроль. Фанерный пресс не может надежно исправить смешанную поставку листов с неодинаковой толщиной, влажностью и состоянием поверхности. Он все еще может производить панели, но источник последующих проблем со склеиванием или плоскостностью будет сложно определить. Техническим специалистам следует устанавливать диапазон приемки в зависимости от положения шпона в наборке, поскольку лицевой шпон, поперечные слои и листы сердцевины имеют разные допуски и требования к внешнему виду.
Измерение полезно только тогда, когда линия может реагировать на его результаты
Датчик толщины без стратегии реагирования является главным образом инструментом регистрации качества. Он становится инструментом управления процессом, когда оборудование может использовать результат для корректировки следующей операции. В производстве фанеры наиболее практичные меры обычно относятся к четырем категориям: коррекция лущения, сортировка шпона, компенсация нанесения клея и выбор рецептуры прессования.
- Коррекция лущения: Когда отклонение связано с изменением состояния лущильного станка, операторы могут проверить положение ножа, настройку прижимной линейки, центрирование шпинделя и кондиционирование бревна. Правильная регулировка зависит от источника отклонения; увеличение давления для решения каждой проблемы с тонким шпоном может вызвать растрескивание или повреждение от сжатия.
- Сортировка по пригодному классу: Шпон за пределами предпочтительного диапазона толщины может по-прежнему подходить для другой конструкции сердцевины, подкладочного слоя, упаковочного сорта или панелей меньшего формата. Решения о маршрутизации защищают выход материала, не допуская попадания пограничного шпона в продукцию с жесткими требованиями к спецификации.
- Компенсация нанесения клея: Расход клея можно корректировать в контролируемом диапазоне при умеренном изменении пористости или толщины шпона. Это ограниченная коррекция, а не замена надлежащего качества шпона. Избыточное количество клея может увеличить его просачивание на поверхность, влажностную нагрузку, загрязнение пресса и затраты.
- Выбор рецептуры прессования: Разные конструкции могут требовать разных схем загрузки, профилей смыкания, ступеней давления или времени горячего прессования. Если линия обрабатывает несколько конструкций панелей, управление рецептурами помогает предотвратить одинаковую обработку в прессе тонкой и толстой сердцевины.
Архитектура управления столь же важна, как и сам датчик. Высокоскоростной линии необходима прослеживаемость между измеренным листом шпона и его последующим положением в наборке. Если листы измеряются, укладываются в стопки, перемещаются, ремонтируются и вручную возвращаются в процесс без идентификации, исходное измерение имеет ограниченную ценность. Специалистам следует выяснить, как система связывает результаты контроля с листом, стопкой, партией или производственным заказом, а также могут ли операторы понимать получаемые инструкции по отбраковке или перенаправлению без замедления линии.
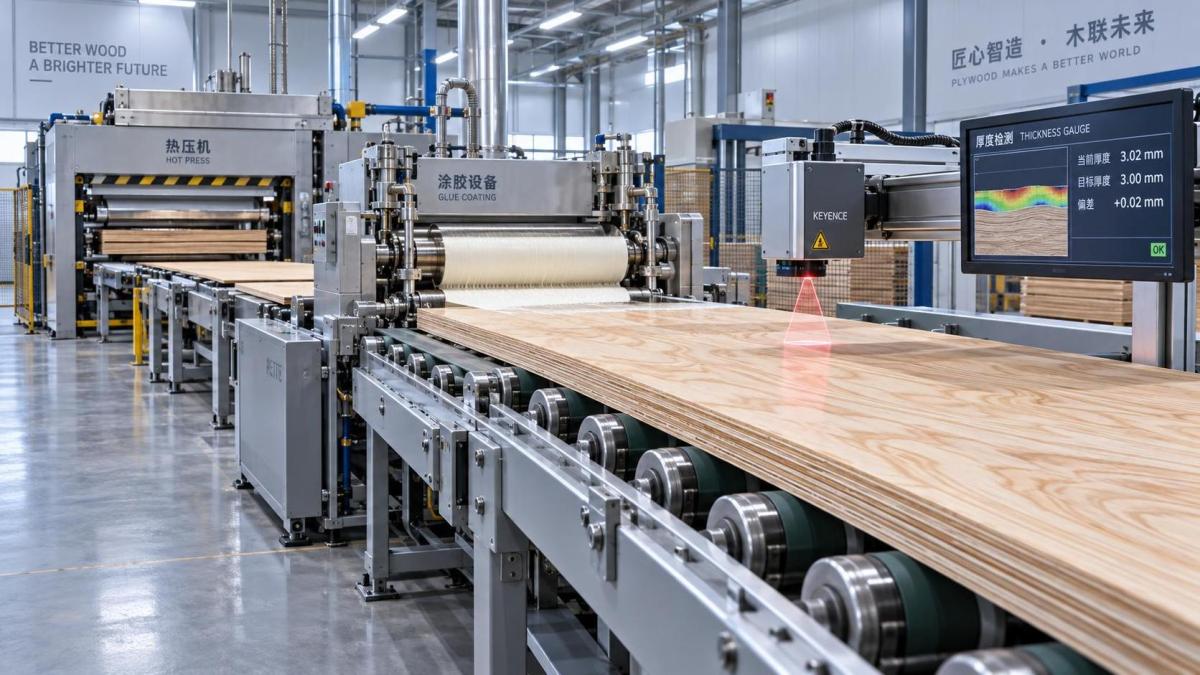
Нанесение клея — этап, на котором отклонения становятся риском склеивания
Отклонения толщины изменяют взаимосвязь между поверхностью шпона, клеевой пленкой и давлением прессования. Тонкий шпон может быть более гибким и легче прилегать при прессовании, но также может быть более склонен к сквозному пропитыванию клеем или проявлению дефектов поверхности. Толстый или неравномерный шпон может оставлять зазоры в локальных высоких точках, особенно если листы сердцевины имеют грубую поверхность или нахлесты. Клеевая система должна компенсировать нормальные отклонения поверхности, не маскируя дефекты, которые следовало отсеять ранее.
Клеенаносящие вальцовые станки, системы завесного нанесения, экструзионные аппликаторы и другие схемы нанесения клея должны оцениваться по повторяемости работы при изменяющихся характеристиках шпона. Станок может обеспечивать постоянный номинальный расход клея, однако фактическая прочность соединения может различаться, если шпон неравномерно впитывает смолу. Пористые зоны, лущильные трещины, сухой шпон и тонкие участки могут втягивать клей в древесину вместо сохранения достаточной клеевой пленки в клеевом шве. И наоборот, чрезмерно влажная или уплотненная поверхность может снизить проникновение и оставить избыток клея на границе соединения.
По этой причине данные о толщине следует рассматривать вместе с данными о влажности и качестве поверхности. Тонкий шпон с контролируемой влажностью может вести себя приемлемо. Тот же шпон с неравномерной влажностью может скручиваться перед наборкой, деформироваться на клеенаносящей станции и поступать в пресс с плохим контактом. Технические оценки, ориентированные только на допуск толщины, могут не учитывать совокупное влияние факторов, вызывающих расслоение, вздутия или нестабильную плоскостность панели.
Автоматическая регулировка расхода клея полезна, если она ограничена утвержденными рабочими пределами. Она не должна побуждать операторов компенсировать каждый дефект шпона добавлением клея. Когда линия начинает зависеть от чрезмерного нанесения клея для сохранения прочности соединений, последующие признаки часто включают выдавливание клея, увеличение объема очистки, более высокий расход смолы и нестабильное поведение при отделке. Более правильный подход — определить, какие отклонения допускают компенсацию, а какие требуют сортировки или отбраковки.
Предварительное и горячее прессование обеспечивают контролируемое уплотнение
Роль предварительного прессования часто недооценивается при обсуждении отклонений толщины. Оно предназначено для стабилизации собранного пакета перед горячим прессованием, улучшения контакта между слоями и уменьшения смещения при транспортировке. Когда шпон различается по толщине, предварительный пресс может способствовать распределению контакта по наборке, но не способен устранить серьезные локальные различия толщины. Чрезмерная нагрузка на предварительный пресс для придания формы некачественной наборке может повредить поверхности шпона или зафиксировать неравномерные напряжения.
Затем горячий пресс определяет, достигнет ли панель требуемой толщины и качества склеивания без чрезмерного сжатия. Состояние плит пресса, параллельность, стабильность гидравлического давления, постоянство загрузки, контроль температуры и характер смыкания влияют на результат. Неравномерный шпон делает эти переменные менее терпимыми к отклонениям. При плохой параллельности плит панель с неравномерным материалом сердцевины будет демонстрировать проблему сильнее, чем хорошо сбалансированная конструкция. Аналогично, изношенные прокладочные листы или загрязненные поверхности пресса могут переносить локальные отклонения толщины на готовую панель.
Распространенное заблуждение состоит в том, что более высокое давление решит проблему нестабильной толщины. В некоторых конструкциях более высокое давление может улучшить контакт, но также способно раздавить зоны сердцевины низкой плотности, чрезмерно сжать тонкие участки, увеличить разброс плотности и вызвать обратное восстановление толщины после прессования. Подходящий режим прессования зависит от породы древесины, химии клея, целевой плотности панели, влажности шпона, количества слоев и предполагаемого конечного применения. Оборудование должно обеспечивать повторяемые настройки и надежную обратную связь, а производственная спецификация определяет допустимый рабочий диапазон.
Для многоэтажных прессов или линий высокой производительности также заслуживает внимания стабильность между этажами. Система управления может поддерживать заданные давление и температуру, но различия в последовательности загрузки, положении пакета или износе плит могут давать разные результаты между этажами. Картирование толщины после прессования полезно, поскольку показывает, возникает ли проблема во входящем шпоне, наборке или распределении давления в прессе.
Отделочное оборудование может исправлять небольшие отклонения, но не структурные дефекты
Калибровочное шлифование является последним практическим этапом контроля толщины для многих видов фанерной продукции. Широколенточные шлифовальные станки могут устранить умеренные отклонения поверхности и обеспечить более равномерную готовую панель. Они ценны для соблюдения целевых значений толщины и подготовки поверхности к облицовке, нанесению покрытий или вторичному ламинированию. Однако шлифование следует рассматривать как отделочную коррекцию. Оно не может восстановить прочность склеивания, сбалансировать неравномерную сердцевину или устранить внутренние напряжения, возникшие из-за некачественного прессования.
Чрезмерное шлифование также обходится дорого. Оно снижает выход продукции, расходует абразивы, образует пыль и может вскрыть дефекты лицевого шпона. Если панель регулярно требует значительного шлифования для достижения спецификации, проблема процесса, вероятно, находится выше по технологической цепочке. Техническая оценка должна сравнивать распределение толщины до и после шлифования, а не учитывать только окончательную среднюю толщину. Узкий конечный допуск, достигнутый за счет значительного удаления материала, может скрывать слабый контроль на предыдущих этапах.
При операциях облицовки или производства панелей с обертыванием равномерность поверхности становится еще более заметной. Тонкий лицевой шпон, риск прошлифовки или локальные отклонения толщины панели могут влиять на склеивание и внешний вид декоративного покрытия. Узел ламинирования, такой как PUR WRAPING Machine 300, может быть актуален для более узких обернутых компонентов, где контролируемая подача и скорость ламинирования обеспечивают стабильное нанесение облицовки. Его максимальная ширина ламинирования 300 mm и высота обработки 80 mm указывают на применение, ориентированное на компоненты, а не на замену контроля полноформатной фанеры в прессе. Основа все равно должна иметь стабильную толщину и подготовленную поверхность до нанесения облицовки.
Что проверять при сравнении оборудования
Техническим специалистам не следует оценивать линию исключительно по номинальной скорости или усилию пресса. Вариации шпона выявляют слабые места в обработке материала, измерениях, потоке данных и дисциплине технического обслуживания. Следующие вопросы обычно раскрывают больше, чем общее заявление об «автоматическом контроле толщины».
- Где измеряется толщина шпона и выявляет ли метод локальные отклонения или предоставляет только среднее значение?
- Может ли система отличить корректируемое отклонение процесса от отдельного дефектного листа?
- Что происходит автоматически после получения результата за пределами допустимого диапазона: сигнализация, сортировка, корректировка рецептуры, остановка линии или проверка оператором?
- Как измеренные листы отслеживаются в процессе сушки, заделки, укладки в стопки, наборки и прессования?
- Какие регулировки расхода клея разрешены и что предотвращает чрезмерную компенсацию плохого качества шпона?
- Как во время обычного производства проверяются параллельность пресса, состояние плит и толщина готовой панели?
- Могут ли производственные записи связать проблему готовой панели с партией шпона, рецептурой наборки, циклом прессования и результатом шлифования?
Техническое обслуживание следует включать в ту же оценку. Загрязнение датчиков, износ роликов, неточная калибровка, проблемы с ведением ленты, гидравлический дрейф и поврежденные поверхности пресса могут создавать показания или результаты, выглядящие как вариации шпона. Полезная система управления делает такие связанные с оборудованием причины заметными. В противном случае операторы могут неоднократно корректировать параметры лущения, нанесения клея или прессования, тогда как фактической неисправностью является изношенный измерительный ролик или неправильно выровненная шлифовальная головка.
Практическая цель — стабильное принятие решений, а не нулевые отклонения. Древесина является изменчивым материалом, и экономически эффективная фанерная линия нуждается в установленных пределах того, что она может компенсировать, что может перенаправить и что должна отбраковать. Оборудование оправдывает свою ценность, когда эти пределы последовательно измеряются и предсказуемо обрабатываются на протяжении всего процесса. В этом заключается разница между производством панелей, которые лишь соответствуют номинальной толщине, и производством фанеры с повторяемыми характеристиками склеивания, плоскостности и последующей отделки.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.