


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Что ограничивает диаметр обработки на ATC-станке с ЧПУ и поворотной осью?
Максимальный диаметр точения на фрезерном станке с ЧПУ и автоматической сменой инструмента (ATC), оснащённом поворотной осью, ограничивается наименьшим доступным зазором вокруг вращающейся заготовки, а не только размером патрона. На результат влияют высота оси вращения, зазоры над станиной и под порталом, ход шпинделя, геометрия держателя инструмента, а также возможные столкновения с патроном или задней бабкой. Заготовка, которая свободно вращается, всё ещё может оказаться недоступной для обработки по всей длине.
Полезная рабочая вместимость также зависит от массы, балансировки, жёсткости опоры и характеристик привода поворотной оси. Станок может вмещать крупную лёгкую цилиндрическую заготовку, но не подходить для меньшей по размеру тяжёлой заготовки со смещённым центром. Поэтому определяющей характеристикой является рабочая зона обработки, заданная для конкретной заготовки, схемы крепления, комплекта инструмента и условий эксплуатации.
«Диаметр точения» может обозначать разные параметры вместимости
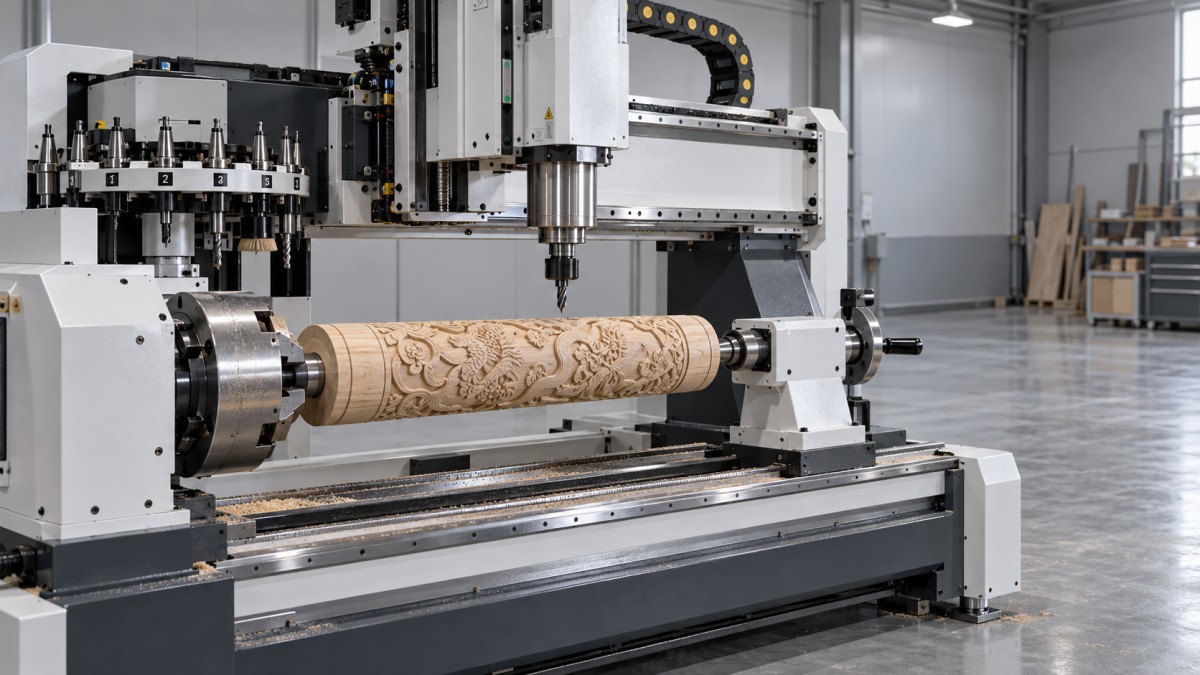
На деревообрабатывающем фрезерном станке «точение» обычно означает фрезерование с использованием поворотной оси: патрон вращает заготовку или устанавливает её в заданное угловое положение, а обработку выполняет приводной шпиндель. Это отличается от обычного точения на токарном станке, где основное режущее движение обеспечивается вращением заготовки. Заявленный диаметр точения фрезерного станка нельзя трактовать как аналогичную характеристику токарного станка, не уточнив её определение.
Следует различать три размера:
- Максимальный диаметр качания: наибольший диаметр вращающейся заготовки, при котором в заданной конфигурации она не касается неподвижных частей станка.
- Максимальный размер заготовки: размер исходного материала, который можно установить и вращать, с учётом углов, смещения при установке и неровностей.
- Максимальный обрабатываемый диаметр: диаметр, который можно фактически обработать заданной сборкой инструмента, сохраняя необходимые зазоры и полезный ход осей.
Эти размеры не взаимозаменяемы. Заявленная вместимость может относиться к круглой заготовке при отведённом в сторону шпинделе, а не к заготовке, обрабатываемой с установленными производственным держателем инструмента и вытяжным кожухом. Она также может относиться только к ограниченному участку между передней и задней бабками.
Высота центров задаёт геометрический предел, но только относительно фактических препятствий
Для поворотного узла, установленного над сплошной плоской станиной, базовая зависимость, определяющая нижний зазор, имеет вид:
Dнижний = 2(H − C)
Здесь H — расстояние от осевой линии вращения до самой высокой точки препятствия под вращающейся заготовкой, а C — необходимый радиальный зазор. Это геометрический предел, а не полная характеристика возможностей обработки.
Например, если осевая линия находится на 200 mm выше соответствующего препятствия, а выбранный радиальный зазор составляет 10 mm, диаметр по нижнему зазору равен 380 mm. Это иллюстративные размеры, а не рекомендуемый зазор или спецификация станка. Необходимый зазор зависит от точности установки, отклонений размеров заготовки, прогиба и требований производителя.
Препятствием может быть монтажная плита, направляющая, болт крепления оснастки или опорный кронштейн, а не поверхность стола. И наоборот, поворотная ось, установленная сбоку от станины или над утопленным каналом, может позволить заготовке опускаться ниже уровня стола. В такой конфигурации одна лишь высота стола не определяет предел диаметра.
Необходимо также проверять зазоры над осью и по её сторонам. Поперечина портала, боковая конструкция, ограждение, кабельная цепь или компонент системы вытяжки могут ограничивать пространство, описываемое вращающейся заготовкой. Поскольку расположение этих препятствий может меняться вдоль станка, допустимый диаметр может зависеть от осевого положения.
На полезном чертеже зазоров показано поперечное сечение, перпендикулярное оси вращения, с кругом, описываемым заготовкой, и всеми близлежащими препятствиями. Также необходим продольный вид, позволяющий выявить ограничения возле патрона, задней бабки и у границ хода станка.
Для исходной заготовки может требоваться значительно больше пространства, чем для готовой детали
Одного лишь диаметра готовой детали недостаточно, чтобы определить, поместится ли исходный материал. Для квадратной заготовки со стороной a, установленной по центру на её геометрической оси, диаметр, описываемый её углами при вращении, равен:
Dохвата = a√2
При вращении квадратной заготовки со стороной 250 mm описываемый диаметр составляет приблизительно 354 mm, ещё до снятия материала. Поэтому станок, для которого заявлен диаметр точения 300 mm, не обязательно сможет принять такую заготовку, даже если диаметр готовой детали будет меньше 250 mm.
Для прямоугольного сечения шириной b и высотой h, установленного по центру, соответствующий диаметр, описываемый при вращении, составляет √(b² + h²). Для неровных заготовок его определяют как удвоенное максимальное расстояние от фактической оси вращения до любой крайней точки. Эксцентриситет установки дополнительно увеличивает этот радиус.
Это различие важно для квадратных мебельных стоек, клеёных колонн и пиломатериалов грубой распиловки. Предварительное округление может уменьшить требуемое пространство и начальные ударные нагрузки при прерывистом резании, но требует отдельной операции. Если производство начинается с квадратной заготовки, возможность установки станка следует оценивать по её размерам, а не только по готовому профилю.
Вылет шпинделя и зазор до держателя инструмента определяют, что можно фактически обработать
Заготовка может не задевать конструкции станка, но при этом для обработки может не хватать пространства. Если вертикальный шпиндель расположен над горизонтальной осью вращения, режущая кромка должна доходить до поверхности, тогда как гайка цангового патрона, держатель, торец шпинделя и нерабочие участки инструмента должны оставаться на безопасном расстоянии.
При обработке цилиндрической поверхности сверху её верхняя точка находится на высоте радиуса заготовки над осью вращения. Шпиндель должен доходить до рабочего положения инструмента в этой точке и достаточно отводиться для безопасного перемещения в другое положение. Оба требования должны укладываться в установленный диапазон хода оси Z.
Указанный в спецификации ход оси Z сам по себе не подтверждает наличие такой возможности. Ход описывает перемещение между пределами оси, но не указывает абсолютное положение кончика инструмента относительно оси вращения. Это соотношение определяется высотой установки поворотного узла, положением шпинделя, длиной инструмента и вылетом держателя.
При обработке глубокого рельефа возникает дополнительное ограничение. Режущий инструмент может доходить до дна углубления, но его держатель может столкнуться с соседним выступающим элементом. Увеличение вылета инструмента может улучшить доступ, но снижает жёсткость и может увеличить прогиб, вибрацию и риск поломки инструмента. Более длинный инструмент не является универсальным решением проблемы недостаточного зазора.
Важна и геометрия готовой детали. Фрезерный станок с тремя линейными осями и одной поворотной осью не обеспечивает свободу ориентации инструмента, доступную пятиосевому станку. Вращение детали позволяет открывать для обработки разные поверхности, но некоторые поднутрения и элементы на торцах всё равно могут быть недоступны при имеющейся ориентации шпинделя. Допустимый диаметр не гарантирует доступ ко всем элементам детали.
ATC добавляет условия по зазорам вне рабочего положения инструмента
Автоматическая смена инструмента сама по себе не увеличивает и не уменьшает диаметр качания поворотного узла. Однако она добавляет другие состояния станка, в которых столкновения также недопустимы.
Цикл смены инструмента может включать полный отвод по оси Z, перемещение к стационарному магазину или движение рядом с карусельным магазином. Крупная заготовка может не задевать установленный инструмент, но мешать шпинделю на пути к магазину. Самый длинный инструмент в задании также может создавать помехи, которых не возникает при использовании самого короткого инструмента.
Поэтому проверка вместимости должна учитывать фактический список инструментов, габариты держателей, движения подвода и отвода, а также траекторию смены инструмента. Если система управления поддерживает подходящее положение для смены инструмента при работе с поворотной осью или последовательность безопасного перемещения, её всё равно нужно проверить для установленной конфигурации. Заявленная вместимость, предполагающая снятие заготовки перед сменой инструмента, не соответствует непрерывному циклу обработки с ATC.
Патрон, задняя бабка и опоры создают локальные ограничения
Диаметр патрона в первую очередь характеризует приспособление для закрепления заготовки. Он напрямую не определяет максимальный диаметр обрабатываемой детали. В зависимости от конструкции патрона и расположения кулачков он может удерживать меньшую шейку на более крупной заготовке. Однако это не подтверждает, что патрон, подшипники шпинделя или привод могут безопасно выдерживать возникающую нагрузку.
Отдельно следует учитывать вылет кулачков. Выдвинутые кулачки могут увеличить габарит вращающейся оснастки, а кулачки и крепёжные элементы возле заготовки могут мешать инструменту. Необходимо проверить диапазон захвата, глубину зажима, допустимый вылет и надёжность удержания при нагрузках во время резания.
С противоположного конца корпуса задней бабки и пиноль могут препятствовать обработке рядом с поддерживаемым концом. Поэтому полезная длина обработки может быть меньше номинального расстояния между центрами. Изменение вылета пиноли может влиять как на зазор, так и на жёсткость опоры.
Для длинных деталей может понадобиться промежуточная опора или люнет. Такое устройство может ограничивать локальный диаметр и перекрывать доступ инструмента в месте контакта с заготовкой. Поэтому декоративную колонну с широким центральным участком и узкими концами следует проверять как профиль по всей длине, а не считать цилиндром постоянного диаметра.
Масса, инерция и жёсткость могут уменьшить практический допустимый диаметр
Даже если геометрия допускает вращение, нагрузочная способность может ограничивать полноценную обработку. Максимальная масса заготовки имеет смысл только с учётом указанной схемы опор, положения центра тяжести, скорости и вылета. Заготовка, закреплённая между патроном и задней бабкой, создаёт иные нагрузки, чем такая же заготовка, консольно установленная на планшайбе.
Диаметр также влияет на вращательную инерцию. Для идеального сплошного цилиндра, вращающегося вокруг своей оси:
I = ½mr²
При одинаковой массе удвоение радиуса увеличивает момент инерции в четыре раза. Для той же угловой скорости разгона потребуется больший крутящий момент привода. Быстрое индексирование, частая смена направления или одновременная интерполяция поворотной оси могут стать ограничивающими факторами, даже если медленное вращение остаётся возможным.
Нагрузки при резании создают дополнительную потребность в крутящем моменте. Тангенциальная сила резания Ft, приложенная на радиусе r, создаёт на оси заготовки крутящий момент приблизительно T = Ftr. При выборе привода необходимо учитывать момент резания, ускорение, эффективность передачи и режим работы, а не только момент удержания двигателя.
При индексной обработке механический зажим может удерживать заготовку от крутящего момента резания, если поворотный узел рассчитан на такой режим. При одновременном вращении такой зажим, как правило, не может обеспечивать ту же опору, пока ось движется. Возможности, подтверждённые для индексной обработки, не следует автоматически распространять на непрерывное вращение во время резания.
Дополнительные ограничения связаны с балансировкой и жёсткостью. Несимметричная заготовка создаёт переменный гравитационный момент и силы дисбаланса, зависящие от скорости. Длинный тонкий пиломатериал может прогибаться под давлением инструмента, а крупные неровные заготовки могут вызывать прерывистое резание. Снижение скорости или уменьшение глубины резания может помочь в пределах разрешённых режимов, но не устраняет недостаточную надёжность крепления или конструктивную неспособность воспринимать нагрузку.
Задайте условную и проверяемую спецификацию диаметра
Полезная техническая спецификация связывает максимальный диаметр с конкретной задачей обработки. Вместо запроса одного лишь большего значения запросите размеры и характеристики, необходимые для определения рабочей зоны.
Проверку следует выполнять с использованием самой крупной предполагаемой исходной заготовки, профиля с наиболее строгими ограничениями и фактического производственного инструмента. Моделирование столкновений полезно только в том случае, если оно учитывает соответствующие конструкции станка, кулачки, заднюю бабку, держатели и принадлежности. Модель, содержащая только инструмент и готовую деталь, не позволяет подтвердить наличие зазоров на станке.
Физическую проверку следует проводить в соответствии с процедурами ввода в эксплуатацию и требованиями безопасности производителя; перед резанием необходимо выполнить контролируемую проверку с установленными ограждениями. Одного успешного вращения недостаточно: критерии приёмки должны также охватывать доступ инструмента, качество поверхности, точность размеров, устойчивость опор и требуемый режим движения поворотной оси.
Поэтому содержательная формулировка характеристики вместимости — это не просто «максимальный диаметр 400 mm». Она должна определять габариты заготовки, допустимые массу и длину с учётом опор, конфигурацию инструмента и цикл обработки. Именно этим заготовка, которая просто помещается, отличается от заготовки, которую станок способен надёжно изготовить.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.