


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как настроить скорость подачи на высокоскоростном фрезерном станке с ЧПУ и ATC без вырывания волокон
Как настроить скорость подачи на высокоскоростном ATC-фрезерном станке с ЧПУ, чтобы избежать вырывов волокон
Вырывы волокон могут превратить быстрый цикл фрезерования в дорогостоящую шлифовку, переделку или брак деталей. Настройка скорости подачи на высокоскоростном ATC-фрезерном станке с ЧПУ означает баланс между частотой вращения шпинделя, геометрией фрезы и нагрузкой на зуб, а не просто снижение скорости станка. Для операторов, обрабатывающих фанеру, MDF или массив древесины, подходящие настройки также зависят от направления волокон, глубины резания и способа закрепления заготовки. Рациональная настройка начинается с расчётной подачи, после чего проводят контролируемые пробные резы, чтобы определить, какие режимы допустимы для материала и инструмента.
Главное — понять, вырывает ли фреза волокна, лишённые опоры, или не справляется с нагрузкой при резании. Эти проблемы могут выглядеть похоже, но требуют разных корректировок. Снижение подачи может уменьшить перегрузку, но не поможет спиральной фрезе с восходящим резом удержать хрупкий верхний слой шпона.
Оцените повреждённую кромку, прежде чем менять подачу
Проверьте, где начинается повреждение. Расслоение верхней поверхности, вырывы на нижней поверхности и шероховатость вертикальной стенки — это разные дефекты, и подходить к ним одинаково не следует.
- Отслоение верхнего шпона: Проверьте геометрию и остроту фрезы, а также находится ли переходная зона компрессионной фрезы ниже верхней поверхности.
- Вырывы на нижней поверхности: Проверьте опору жертвенного стола, глубину прорезания и то, не выталкивает ли инструмент волокна вниз у нижней поверхности.
- Периодические рёбра или вибрация: Проверьте вылет инструмента, состояние цанги, закрепление заготовки и условия резания, прежде чем винить направление волокон.
- Прижоги или заполированные кромки: Причиной может быть трение, затупленная режущая кромка или повторное резание стружки — не обязательно чрезмерная подача.
- Повреждения возле конца контура: Проверьте, не теряет ли небольшая деталь вакуумную фиксацию и не смещается ли она по мере вырезания окружающего листа.
При обработке массива чистая кромка, которая становится рваной только при смене направления волокон, указывает на возможную проблему с направлением резания или отсутствием опоры для волокон. При обработке MDF ворсистые кромки — повод проверить износ инструмента и качество материала наряду с подачей. Ни один из материалов не выигрывает от бесконечного снижения подачи при максимальных оборотах шпинделя.
Рассчитайте исходную подачу по нагрузке на зуб
Ориентируйтесь на рекомендации производителя фрезы для фактического диаметра инструмента, числа зубьев, материала и условий резания. Используется следующая базовая зависимость:
Скорость подачи = частота вращения шпинделя × число режущих кромок × нагрузка на зуб
Если частота вращения шпинделя указана в оборотах в минуту, а нагрузка на зуб — в миллиметрах на зуб, результат будет выражен в миллиметрах в минуту. Соблюдайте единообразие единиц измерения: использование таблицы режимов для инструмента с дюймовыми размерами вместе с метрической системой управления может привести к серьёзной ошибке настройки.
Для примера предположим, что поставщик инструмента указывает нагрузку 0.20 mm на зуб для конкретной двухзубой фрезы при предполагаемых условиях обработки. При частоте вращения 18,000 rpm расчётная подача составит:
18,000 × 2 × 0.20 = 7,200 mm/min
Это арифметический пример, а не рекомендуемый режим для любой фрезы. Пазование на полную ширину, неглубокий чистовой проход и глубокое профильное фрезерование создают разную нагрузку. Если в таблице поставщика указаны иная глубина или условия резания, запросите рекомендации, а не используйте значение подачи без изменений.
Теперь рассмотрим снижение подачи в этом примере до 3,600 mm/min при сохранении частоты вращения 18,000 rpm. Номинальная нагрузка на зуб снизится до 0.10 mm. Сила резания может уменьшиться, но трение и нагрев могут возрасти, если режущая кромка перестанет снимать подходящую стружку. «Медленнее» не всегда означает более щадящий режим для инструмента или поверхности.
Если станок не может поддерживать расчётную подачу на запрограммированной траектории, снижение частоты вращения шпинделя может помочь сохранить нагрузку на зуб. Не выходите за рабочие пределы инструмента и шпинделя, включая допустимый диапазон крутящего момента шпинделя. Расчёт нагрузки на зуб — это исходная оценка, а не разрешение превышать механические ограничения.
Подберите фрезу с учётом поверхности, которую нужно защитить
Спиральная фреза с восходящим резом способствует отводу стружки, но обычно поднимает волокна на верхней поверхности. Спиральная фреза с нисходящим резом прижимает верхние волокна вниз и может улучшить качество видимой кромки, однако в глубоких пазах отвод стружки становится сложнее. Недостаточный отвод стружки может вызвать нагрев и повторное резание, даже если расчёт подачи выглядит разумным.
Компрессионные фрезы часто используют для сквозного раскроя фанеры со шпоном и ламинированных панелей, поскольку они сочетают противоположные направления резания. Однако необходимо учитывать участок с восходящим резом на конце фрезы. Если при неглубоком первом проходе этот участок режет верхний шпон, ожидаемая защита отсутствует.
Проверьте длину участка с восходящим резом по чертежу инструмента. Если это допускают инструмент, материал и станок, при профильном резании расположите переходную зону ниже верхней поверхности. Если требуемое заглубление не подходит, используйте другую геометрию компрессионной фрезы или отдельную стратегию подрезки. Не выполняйте чрезмерно глубокий первый проход только ради использования геометрии фрезы.
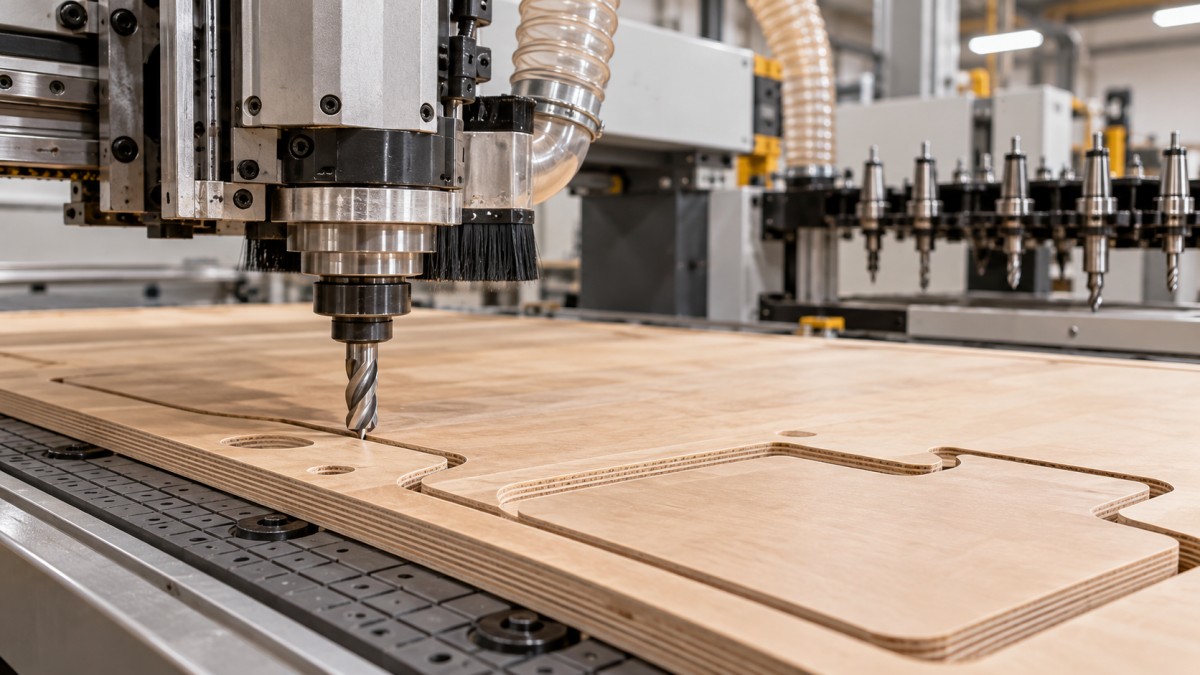
При обработке массива проверьте направление резания на заготовке из аналогичного материала. Встречное фрезерование может улучшить качество некоторых кромок на жёстком станке с ЧПУ, однако при смене направления волокон локальные вырывы всё ещё возможны. Сравнивайте направления при надёжном закреплении заготовки и подходящей траектории; не предполагайте, что одно направление защитит все стороны детали.
Проведите испытание, позволяющее отличить проблемы подачи от проблем настройки
Используйте обрезок производственного материала с такой же ориентацией поверхности, глубиной резания и способом фиксации. Неглубокая линия на обрезке мало что говорит о качестве обработки полноразмерной детали корпуса. Если такие элементы есть в задании, включите в испытание прямой участок, угол и выходную кромку.
- Безопасно проверьте оборудование. Перед осмотром инструмента, цанги, держателя или закрепления заготовки остановите станок и выполните процедуру его отключения. Убедитесь, что фреза острая, правильно установлена и не имеет излишнего вылета.
- Выполните пробный проход по расчётным параметрам. Используйте режим, рекомендованный поставщиком, и предусмотренные условия резания. Защитные ограждения и систему удаления стружки держите включёнными.
- Осмотрите обе поверхности и стенку. Отметьте, где возникают сколы, удаляется ли стружка и остаётся ли деталь неподвижной. Один лишь звук не позволяет надёжно определить причину.
- Измените одну переменную. Скорректируйте подачу в пределах рекомендованного диапазона и повторно обработайте тот же элемент. Для сравнения оставьте без изменений частоту вращения, глубину и направление резания.
- Зафиксируйте пригодные настройки. Запишите материал, инструмент, частоту вращения, подачу, глубину за проход и результаты оценки качества поверхности, а не только процент коррекции подачи.
Прекратите испытания, если вибрация становится сильной, заготовка смещается или стружка опасно накапливается. Эти условия нельзя устранять подбором режимов. Сначала исправьте настройку.
Если увеличение подачи усиливает вырывы на в остальном стабильной кромке, снизьте её в пределах рекомендуемого диапазона и сравните результат. Если при снижении подачи появляются прижоги, но вырывы не уменьшаются, пересмотрите геометрию фрезы, её остроту или направление волокон. Дальнейшее снижение скорости вряд ли решит основную проблему.
Почему запрограммированная подача не всегда равна фактической подаче резания
Высокоскоростной фрезерный станок может достигать запрограммированной подачи на длинном прямом участке, но значительно замедляться на крутых поворотах и коротких сегментах. Если частота вращения шпинделя остаётся неизменной, при таком замедлении нагрузка на зуб уменьшается. Это может объяснить, почему прямые участки обрабатываются чисто, а на углах появляются следы нагрева.
Прежде чем снижать подачу для всей операции, проверьте траекторию инструмента. Более плавные переходы, подходящие врезания и сокращение числа неоправданно коротких сегментов могут помочь поддерживать равномерное движение. Изменение сглаживания траектории или допуска по контуру должно соответствовать требованиям к размерам и рекомендациям производителя станка.
Для входа в материал следует задать отдельные параметры. Не используйте горизонтальную подачу резания для вертикального погружения. Применяйте разрешённый для фрезы способ входа и подходящие параметры наклонного врезания или погружения. По возможности не размещайте следы входа и выхода на видимой чистовой кромке.
Используйте чистовой проход, если он решает конкретную проблему
Оставление контролируемого припуска под чистовой проход может снизить нагрузку на окончательно обрабатываемую стенку и повысить стабильность результата. Это полезно, если при черновой обработке нагрузка меняется или возникает заметное отклонение инструмента. Припуск должен быть достаточным для резания, а не трения, и оставаться в пределах допустимых условий чистовой обработки для фрезы.
Чистовой проход не восстановит шпон, уже вырванный за пределами окончательного контура. Он также не обеспечит устойчивость незакреплённой детали. При раскрое листов проверьте вакуумные зоны, состояние жертвенного стола и последовательность обработки. Для небольших деталей может потребоваться оставление тонкого слоя материала, перемычек или другой подходящей фиксации с последующим контролируемым удалением.
Проверяйте процесс после каждой автоматической смены инструмента
Повторяемость ATC не означает взаимозаменяемость разных инструментов. Для каждого инструмента нужны собственные частота вращения шпинделя, подача, параметры входа и данные о длине. Подача, успешно применённая для черновой фрезы, не обязательно подходит для следующей за ней чистовой фрезы.
Если качество кромки изменилось сразу после смены инструмента, прежде чем переписывать подачу, проверьте выбранный инструмент, запрограммированные коррекции, посадку держателя и наличие загрязнений. Смена фрезы на другую с иным числом зубьев также меняет нагрузку на зуб, даже если диаметр остался прежним.
Для получения технической поддержки предоставьте модель станка, спецификацию инструмента, материал, условия резания, запрограммированные параметры и фотографии, показывающие место повреждения. Qingdao Zhongding Machinery Co., Ltd., производитель и экспортёр деревообрабатывающего оборудования с более чем 20-летним опытом работы в отрасли, предоставляет техническую поддержку и помощь с поставкой запасных частей наряду с поставками оборудования. Конкретные сведения о резании помогут специалистам оказать более эффективную поддержку, чем общее сообщение о «шероховатых кромках».
Привязывайте проверенные режимы к инструменту и материалу, а не только к станку. Если при знакомой операции внезапно появляются вырывы волокон, прежде чем менять всё подряд, сравните текущие условия с записанными ранее параметрами. Изношенная фреза, другая партия фанеры или снижение вакуумного удержания могут создать впечатление, что вчерашняя подача стала неподходящей, хотя сама подача не изменилась.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.