


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
От чего зависит точность соединения «шип-паз» на станках для производства полов из массива древесины?
Половая доска может выглядеть чистой при выходе из станка и всё же не подойти при сборке. Если шип расположен чуть выше, между поверхностями соседних досок образуется ступенька. Если ширина паза меняется по длине доски, монтаж становится непредсказуемым. Когда такие дефекты повторяются в течение производственного цикла, приходится сортировать продукцию, переделывать её и корректировать оборудование, не разобравшись в причине.
Для специалистов по качеству и безопасности точность соединения «шип-паз» при использованиидеревообрабатывающего оборудования для производства полов из массива древесины зависит от ряда взаимосвязанных условий: подготовки базовой поверхности, состояния шпинделя, геометрии инструмента, стабильности подачи, настройки и влажности древесины. Надёжный контроль должен охватывать всю эту цепочку, а не ограничиваться измерением шипа и выводом о точности станка.
Сначала определите требования к соединению, затем оценивайте станок
Не существует универсального допуска на соединение «шип-паз», подходящего для любого пола из массива древесины. Допустимая форма профиля зависит от чертежа изделия, породы древесины, толщины доски, способа монтажа и применимой спецификации на напольное покрытие. Соединение, предусмотренное для одной конструкции пола, не следует автоматически принимать за эталон для другой.
До утверждения производства отделу контроля качества необходим утверждённый чертёж профиля с чётко заданными базами. Для многих изделий критической базой служит готовая лицевая поверхность, поскольку шип и паз должны обеспечивать выравнивание лицевых поверхностей соседних досок. Однако фактической технологической базой может быть нижняя сторона. Это различие важно: изменение толщины доски может привести к заметному смещению лицевых поверхностей, даже если кромочные фрезы установлены правильно.
В чертеже и плане контроля следует указать:
- Толщину шипа и ширину паза: размеры, определяющие зазор при сопряжении и усилие сборки.
- Вертикальное положение профиля: расположение элементов соединения относительно заданной базовой поверхности.
- Выступ шипа и глубину паза: достаточную глубину зацепления и предусмотренный внутренний зазор без непреднамеренного упора в дно.
- Геометрию плечиков: поверхности, определяющие смыкание соединения и выравнивание лицевых поверхностей.
- Перпендикулярность и стабильность профиля: сохранение правильного сечения по всей длине доски.
Также следует обозначить предусмотренные конструкцией разгрузочные выемки на нижней стороне, фаски и поверхности, не предназначенные для контакта. Иначе контролёр может забраковать предусмотренный зазор или не заметить дефект на поверхности, которая действительно определяет качество посадки.
Стабильность резания зависит от базирования доски
Даже точная фреза не исправит нестабильное положение заготовки. Если доска качается на станине, под ней скопились опилки или базовая поверхность подготовлена недостаточно хорошо, её положение относительно траектории резания меняется. В результате готовый профиль может различаться, хотя настройки станка не менялись.
Прежде чем регулировать профилирующие головки, проверьте разброс толщины, продольную кривизну, поперечную покоробленность, скручивание и качество базовой поверхности поступающих заготовок. Особенно важно учитывать изменения по длине: короткий образец из середины доски может пройти контроль, тогда как передний и задний концы останутся несоответствующими требованиям.
Плиты станины, упоры, направляющие и прижимные элементы входят в размерную систему. Отложения смолы и локальный износ могут менять траекторию движения доски. Надёжно закреплённый, но неправильно выровненный упор может стабильно направлять древесину в неверную сторону.
Прижимное усилие должно обеспечивать контакт с заданными базами, но не вызывать чрезмерного сжатия или деформации. Доска с поперечной покоробленностью, которую при резании прижали до плоского состояния, может после освобождения восстановить форму, изменив кажущуюся посадку соединения. Это проблема контроля заготовки, а не обязательно ошибка настройки фрезы.
Состояние шпинделя и инструмента определяет траекторию резания
Радиальное и осевое биение может ухудшить не только чистоту поверхности
Радиальное биение изменяет эффективный радиус резания; осевое биение или осевое перемещение могут влиять на поверхности, положение которых определяется осевым положением фрезы. Последствия зависят от профиля и компоновки инструмента. Возможные признаки — неверные размеры, неравномерная нагрузка на ножи, повторяющиеся следы и сокращение срока службы инструмента.
При измерениях следует различать состояние посадочного места шпинделя и собранного инструмента. Загрязнение посадочных поверхностей, повреждённые проставки, неправильная установка или неподходящая сборка инструмента могут вызвать погрешность, даже если сам шпиндель исправен. И наоборот, замена фрез не устранит износ подшипников или перемещение шпинделя.
Используйте указанные изготовителем станка точки измерения, приборы и предельные значения. Фиксируйте, проводилась ли проверка на холодном станке или при заданных рабочих условиях; иначе тепловое поведение может создать впечатление противоречивых результатов измерений.
Острая режущая кромка не гарантирует правильность профиля
Износ инструмента может постепенно менять размеры соединения или вызывать смятие волокон, мешающее сборке. Неравномерный износ также может приводить к различным результатам по ширине профиля. После заточки эффективный диаметр и соотношение элементов профиля могут измениться — в зависимости от конструкции инструмента и способа шлифования.
Проверяйте новые и переточенные инструменты на соответствие утверждённому профилю, включая допустимый диапазон регулировки. На многоножевых головках различие в вылете ножей может привести к непропорционально большой нагрузке на один нож. Установка инструмента, момент затяжки зажимов, балансировка, максимальная частота вращения и совместимость компонентов должны соответствовать инструкциям для инструмента и станка.
Полезно вести журнал обслуживания, связывающий идентификатор инструмента и историю заточки с результатами контроля. Это помогает отличить предсказуемый износ от внезапной ошибки настройки или механической неисправности.
Стабильность подачи объясняет, почему даже правильная настройка не всегда обеспечивает стабильный результат
Скорость подачи влияет на толщину стружки и силы резания, но её нельзя рассматривать отдельно от частоты вращения шпинделя, числа ножей, породы древесины и глубины резания. Скорость, подходящая для заготовки с прямослойной древесиной, может вызывать вырывы волокон на более сложном материале. Бездумное снижение скорости подачи также может создать неблагоприятные условия резания вместо решения проблемы.
Проскальзывание подающих роликов, нестабильное давление, изношенные контактные поверхности и недостаточная опора между станциями могут вызывать замедление или смещение доски. Дефект при этом может проявляться периодически, и его легко принять за случайную изменчивость материала.
Проверяйте профиль на переднем конце, в середине и на заднем конце доски. Если ошибки сосредоточены на входе или выходе, проверьте опору и последовательность включения прижимов. Если отклонения повторяются по длине доски, рассмотрите причины, связанные с подающими узлами, вибрацией и инструментом, — но прежде чем менять настройки, подтвердите механизм возникновения дефекта.
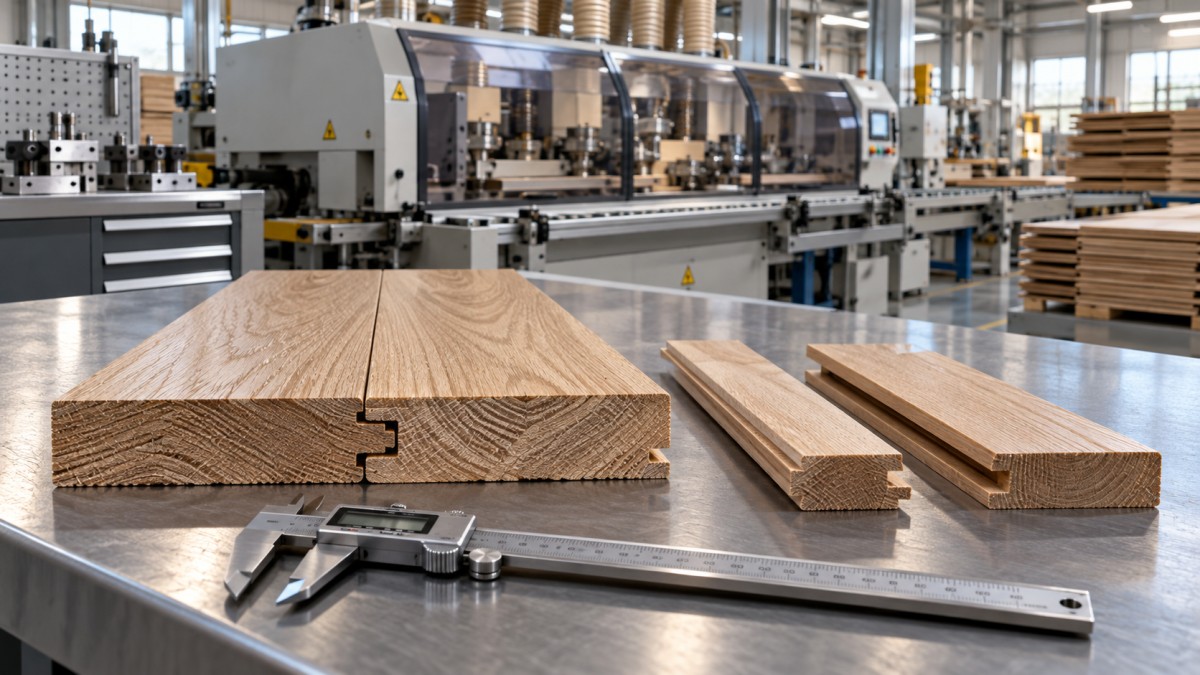
На полезной схеме контроля следует показать базовую поверхность доски, толщину шипа, ширину паза, точки контакта плечиков и места измерений по длине. Такие сведения делают обсуждение между операторами, специалистами по качеству и обслуживающим персоналом гораздо точнее, чем фразы вроде «соединение тугое».
Влажность древесины может имитировать дефект обработки
Размеры массива древесины меняются при изменении влажности; характер этих изменений зависит от породы и направления волокон. Профиль, правильно обработанный в одних условиях, после хранения может сопрягаться иначе. Градиенты влажности и высвобождение внутренних напряжений также могут вызывать деформацию после обработки.
Установите требования к влажности поступающего материала и заготовок в процессе обработки с учётом изделия и предполагаемых условий эксплуатации. Используйте подходящий метод измерения, внося поправки на породу и температуру, если это требуется. Показания на поверхности не всегда выявляют внутреннюю неоднородность влажности толстой заготовки; в спорных случаях может потребоваться более точный метод испытаний.
Фиксируйте время между обработкой и контролем, а также условия хранения. Сравнение только что обработанных досок с образцами, оставленными в другой среде, может привести к ненужной перенастройке станка.
Практическое различие: если размеры меняются при повторном измерении в контролируемых условиях после хранения, наряду с работой станка следует проверить кондиционирование материала. Если дефект присутствует сразу и связан с определённой станцией или настройкой, особое внимание стоит уделить механическим причинам и технологическому процессу. Ни одно из этих наблюдений само по себе не доказывает причину.
Стройте контроль на измерении размеров и фактической сборке
Измерение размеров показывает, в чём профиль отличается от чертежа. Проверка сборки показывает, влияют ли эти отклонения на соединение. Необходимы оба вида контроля: две доски могут сопрягаться за счёт взаимной компенсации отклонений, тогда как соответствие номинальному размеру может скрывать неправильную геометрию плечиков.
Используйте калиброванные средства измерения, подходящие для конкретного элемента. Штангенциркуля может быть достаточно для доступных размеров, но для узких пазов, радиусов и утопленных плечиков могут потребоваться специальные калибры, оптические средства измерения или другие подходящие методы. Не прижимайте измерительные губки к волокнам с усилием: давление при измерении может повлиять на показания.
Для текущего контроля производства можно использовать следующую последовательность:
- Утвердите образцы первой детали после настройки, смены инструмента, заточки и соответствующего обслуживания. Если результаты зависят от рабочей температуры, проверьте их также после стабилизации температуры.
- Отбирайте образцы по всей длине доски и с достаточного количества последовательных досок, чтобы выявить периодические отклонения.
- Проверьте сопряжение на смыкание, выравнивание лицевых поверхностей, усилие сборки и непредусмотренный упор в дно.
- Сопоставляйте доски из разных периодов отбора проб, а не только соседние заготовки.
- Фиксируйте условия процесса, включая породу древесины, показания влажности, идентификатор инструмента, настройки подачи и историю регулировок.
Эталонные образцы полезны, но деревянные образцы-эталоны могут изменяться из-за влажности и условий обращения. Обеспечьте их защиту, укажите их статус и периодически проверяйте. Для специальных калибров также необходимы задокументированные проверки и калибровка, соответствующие условиям их применения.
Изучите характер дефекта, прежде чем что-либо регулировать
По возможности изменяйте только одну контролируемую переменную за раз, а затем проверяйте результат. Одновременная регулировка нескольких параметров может временно улучшить сопряжение, скрыв первоначальную причину.
Применяйте соответствующие стандарты и соблюдайте безопасность при контроле
Соответствие продукции требованиям, контроль измерений и безопасность оборудования — это отдельные требования. В зависимости от рынка и изделия применимыми нормативными документами могут быть EN 13226 для соответствующих элементов паркета из массива древесины, EN 13647 для методов геометрических измерений, а также применимые национальные требования и спецификации заказчика. Перед применением проверьте актуальную редакцию и область действия документа. Стандарт на изделие сам по себе не устанавливает допустимое биение шпинделя станка.
В зависимости от типа станка и юрисдикции могут применяться соответствующие части серии ISO 19085 по безопасности оборудования. Эти требования не заменяют инструкции изготовителя или оценку рисков, проводимую на конкретном предприятии.
Перед доступом к фрезам, проверкой внутренних зазоров, очисткой скрытых участков или выполнением контактных измерений рядом с инструментом остановите оборудование и изолируйте опасные источники энергии. Исключите возможность неожиданного запуска и проверьте изоляцию в соответствии с процедурой предприятия. Любые диагностические работы на оборудовании под напряжением требуют отдельного утверждённого метода, основанного на оценке рисков и предусматривающего соответствующие меры защиты. Никогда не обходите ограждения ради упрощения измерений.
Оценка деревообрабатывающего оборудования для производства полов из массива древесины
При оценке станка или производственной линии запросите испытание с использованием типичных пород древесины, размеров досок, условий по влажности и реалистичных настроек подачи. Оценивайте стабильность результатов на разных досках и в течение всего времени работы, а не по одному тщательно отобранному образцу. Проверьте, можно ли безопасно менять инструмент, насколько воспроизводимы регулировки, каковы требования к обслуживанию и доступна ли поставка запасных частей.
Qingdao Zhongding Machinery Co., Ltd., производитель и экспортёр деревообрабатывающего оборудования с опытом работы в отрасли более 20 лет, предлагает решения в области оборудования, техническую поддержку, запасные части и послепродажное обслуживание. Обсуждение применения оборудования для производства полов следует начинать с чертежа профиля, диапазона характеристик материала, критериев контроля и требуемых условий производства, а не с общего заявления о точности.
В конечном счёте надёжность соединения «шип-паз» обеспечивается контролируемым взаимодействием древесины, инструмента, геометрии станка и измерений. В наиболее эффективных производственных системах это взаимодействие наглядно отражено в документации, а отклонения устраняются до того, как окончательной проверкой станет монтаж.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.