


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как предотвратить появление царапин при шлифовании на оборудовании для шлифования массива древесины
Как предотвратить появление царапин при шлифовании массива древесины на шлифовальных станках
Царапины могут оставаться незаметными до нанесения морилки или покрытия — и тогда почти готовая деталь из массива древесины потребует дорогостоящей переделки. Для операторов, работающих на шлифовальных станках для массива древесины, предотвращение таких дефектов начинается с контроля процесса: правильного подбора последовательности абразивов, проверки состояния ленты и согласования скорости подачи и давления шлифования с обрабатываемой деталью. Скопление пыли и пропуск зернистости могут оставить следы, которые не всегда удается удалить одним лишь более тонким шлифованием.
Практическая сложность заключается в том, чтобы определить, на каком этапе процесса появился след. Глубокая борозда от загрязненной ленты требует иных действий, чем равномерный рисунок царапин, оставленный слишком грубым абразивом на заключительном этапе. Прежде чем менять настройки, осмотрите дефект и установите, когда он впервые появляется.
Изучите царапину, прежде чем регулировать станок
Осмотрите необработанную деталь при ярком свете, направленном под малым углом. Поворачивайте доску так, чтобы свет падал поперек волокон и направления шлифования. Одного верхнего освещения может быть недостаточно, чтобы увидеть узкие борозды, особенно на светлой древесине.
Форма и расположение следа дают полезные подсказки, хотя сами по себе не позволяют установить причину:
- Отдельная глубокая линия: проверьте, не забился ли абразив, не застрял ли мусор, не поврежден ли абразив и не присутствовал ли дефект уже в поступившей древесине.
- Равномерные грубые царапины по всей поверхности: проверьте, действительно ли следующий этап шлифования удалил рисунок, оставленный предыдущей зернистостью.
- Повторяющиеся полосы или ритмичные следы: проверьте стыки ленты, контактные ролики, состояние конвейера и вибрацию, а не исходите из того, что выбрана неправильная зернистость.
- Следы, сосредоточенные у одного края: проверьте разброс толщины, опору детали и выравнивание шлифовальной головки.
- Случайные круговые следы после окончательной подготовки: проверьте последующее орбитальное шлифование, чистоту абразива и порядок обращения с деталями.
Если оборудование позволяет безопасно отбирать образцы, проверяйте тестовую деталь после каждого этапа шлифования. В противном случае используйте утвержденную производителем процедуру изоляции этапов. Если на выходе из станка поверхность в порядке, но царапины появляются до отделки, проверьте штабелирование, передаточные столы и ручное шлифование, а не только сам шлифовальный станок.
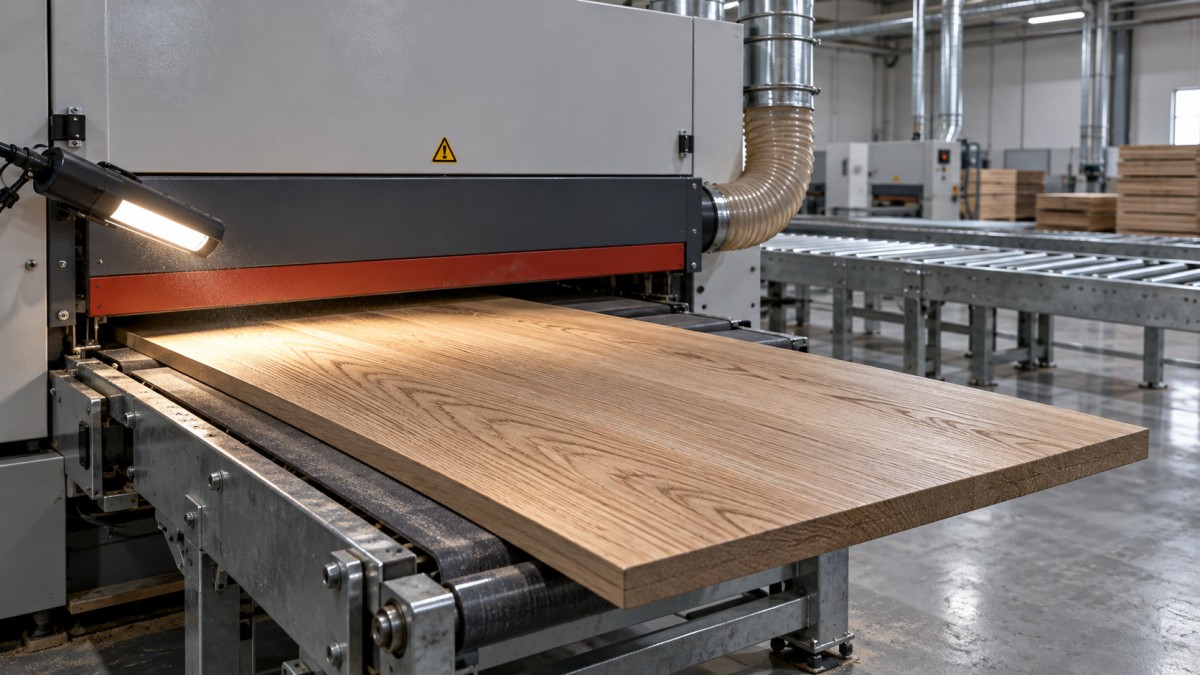
Составьте последовательность зернистостей, удаляющую следы предыдущего этапа
Каждый этап шлифования должен удалять царапины, оставленные предыдущим. Мелкозернистая лента может сгладить края глубокой борозды, не удалив ее дно. Поверхность может казаться гладкой на ощупь, но сохранившиеся линии станут заметнее после нанесения морилки.
Подбирайте начальную зернистость с учетом состояния поступившей поверхности. Следы строгания, остатки клея, перепады толщины и повреждения от грубой механической обработки требуют разной степени коррекции. Необоснованное начало с чрезмерно грубого абразива оставляет более глубокие царапины и увеличивает объем работы на каждой последующей головке. Слишком тонкий абразив может забиться, не устранив исходный дефект.
Для пробного шлифования можно использовать, например, последовательность P80, P120 и P150, но это не универсальная схема для серийного производства. Пригодность таких переходов зависит от породы древесины, конструкции абразива, конфигурации шлифовальных головок и системы нанесения покрытия. Используйте согласованную систему обозначения зернистости: одинаковые номера на упаковке в разных системах классификации не обязательно обозначают эквивалентный абразив.
На пробной детали, предназначенной для утилизации, нанесите карандашом несколько легких контрольных линий поперек поверхности. Их удаление помогает выявить неполный контакт, но не доказывает, что глубокие царапины исчезли. После каждого этапа проверяйте поверхность при скользящем свете. Если остались грубые царапины, скорректируйте этот этап, прежде чем переходить к более тонкой зернистости.
Подтвердите выбор окончательной зернистости, следуя рекомендациям поставщика покрытия и проверив репрезентативный образец. Более тонкое шлифование не всегда лучше: оно может изменить впитывание морилки и привести к отличию цвета от утвержденного образца покрытия.
Проверьте состояние абразива, прежде чем увеличивать давление
Лента может быть целой, но уже не обеспечивать равномерного резания. Смола, уплотненная пыль и загрязнения от отделочных материалов могут образовывать забитые участки, которые трут или царапают древесину. Износ ленты также может побудить операторов увеличить давление, что приведет к нагреву и неравномерному резанию вместо восстановления остроты абразива.
Перед осмотром абразивной поверхности, кромок, основы и стыка остановите и изолируйте станок в соответствии с принятой на предприятии процедурой блокировки источников энергии. Ищите локальные отложения, разрывы, участки с отсутствующим абразивом и необычный износ. Если указано направление установки, проверьте его, а также отслеживание хода и натяжение ленты согласно руководству по эксплуатации станка. Не осматривайте и не очищайте движущуюся ленту вручную.
Выбирайте абразив с учетом материала и операции, а не только номера зернистости. Абразивы с открытой насыпкой могут уменьшить забивание при обработке некоторых смолистых пород, а тип основы и абразивного зерна влияют на характер резания и равномерность царапин. Попросите поставщика абразивов подобрать сочетание для конкретной породы, объема съема материала и шлифовальной головки.
Заменяйте или очищайте ленты разрешенными методами. График замены, основанный только на времени, менее полезен, чем контроль качества поверхности, степени забивания и производительности резания при стабильных условиях.
Сбалансируйте съем материала, скорость подачи и давление головки
Для шлифовальных станков по массиву древесины не существует универсальной надежной настройки скорости подачи или давления. На результат влияют твердость контактного ролика, конструкция прижимной плиты, скорость ленты, доступная мощность, ширина доски и характеристики древесины. Настройка, подходящая для узкой детали, может перегрузить тот же станок при обработке широкой панели.
Начните с рекомендованных производителем настроек для выполняемой операции. Разделите калибровку по толщине и устранение царапин: ранняя головка может выполнять контролируемый съем материала, а последующие — улучшать качество поверхности. Добиться стабильного результата сложно, если от тонкозернистой финишной головки требуют устранить значительные перепады толщины.
Меняйте по одному параметру за раз, используя репрезентативные тестовые детали. Снижение скорости подачи может увеличить время контакта с абразивом, но также повысить нагрев и забивание. Увеличение скорости подачи может сократить время воздействия, но при этом оставить недостаточно времени для удаления следов предыдущего шлифования. Ни одно из этих изменений не является универсальным решением.
Чрезмерное давление также не помогает. Оно может повысить нагрев, ускорить износ абразива и привести к неравномерному контакту при обработке деталей с неровной поверхностью. Если станок отображает нагрузку на двигатель, учитывайте этот показатель вместе с осмотром поверхности и измеренным съемом материала — он не заменяет ни то, ни другое. При неожиданных изменениях нагрузки, прижогах или необычной вибрации остановите станок и выясните причину.
Не допускайте попадания пыли и отклонений заготовки в зону контакта
Удаление пыли — важная часть профилактики царапин. При недостаточном улавливании мусор накапливается вокруг шлифовальных головок и на передаточных поверхностях, повышая вероятность забивания абразива или загрязнения. Проверьте заслонки вытяжной системы, засоры в воздуховодах, соединения вытяжных кожухов и состояние пылесборника на соответствие требованиям оборудования. Работающий вентилятор не гарантирует, что к каждому кожуху поступает достаточный поток воздуха.
Очищайте станок и прилегающую зону пылесосом в соответствии с утвержденными правилами. Сдувание пыли сжатым воздухом может распространить загрязнения и создать опасность воздействия пыли или взрыва горючей пыли. Соблюдайте процедуры контроля пыли, принятые на предприятии, и применимые местные требования.
Необходимо также уделять внимание поступающим доскам. Перед шлифованием надлежащим образом удаляйте выдавленный клей и отделяйте детали с выраженной чашеобразностью, короблением или перепадами толщины. Попытка пропустить неподходящую доску через линию финишной обработки может привести к неравномерному контакту, повреждению кромок или неполному удалению царапин. Минимальные размеры заготовки и требования к ее опоре проверьте в руководстве по эксплуатации станка.
Особого внимания требует разное направление волокон. В клееной панели соседние полосы могут по-разному реагировать на один и тот же проход шлифования. По возможности подавайте материал вдоль волокон, но оценивайте всю панель с учетом предполагаемого покрытия, а не исходите из того, что одна ориентация подачи устранит все заметные следы.
Проверьте результат с нанесением покрытия, а затем защитите поверхность
Осмотр сухой поверхности необходим, но более показательную проверку дает предполагаемое покрытие. Подготовьте образец из той же породы и той же производственной партии, используя предлагаемую последовательность шлифования и фактическую систему нанесения морилки или покрытия. Осмотрите его при освещении, характерном для условий эксплуатации готового изделия.
Если для осмотра используется протирание, убедитесь, что жидкость и процедура совместимы с древесиной, клеем и процессом нанесения покрытия. Неподходящий растворитель или неконтролируемое увлажнение могут вызвать отдельную проблему. Перед нанесением покрытия дождитесь, когда образец достигнет требуемого состояния.
После успешной проверки поверхности защитите ее. Очистите выходные столы, удалите абразивный мусор с опор для штабелирования и не допускайте скольжения готовых поверхностей по загрязненным участкам. Если после машинного шлифования выполняется орбитальное шлифование, используйте чистый абразив и контролируемое давление: эта заключительная операция может оставить круговые следы даже при правильной работе широколенточного станка.
Обеспечьте возможность легко восстановить повторяемую настройку
Записывайте породу древесины, диапазон входной толщины, обозначение абразива, последовательность зернистостей, настройку подачи, настройки головок и утвержденный образец покрытия. Отмечайте замену ленты и этап, на котором появился дефект. Такие сведения полезнее для поиска неисправности, чем описание вроде «станок оставляет царапины».
Компания Qingdao Zhongding Machinery Co., Ltd. производит и экспортирует деревообрабатывающее оборудование и имеет более 20 лет опыта работы в отрасли. Ее техническая поддержка, поставка запасных частей и послепродажное обслуживание могут оказаться полезными, если проблема с поверхностью связана не только с выбором абразива, но и с износом контактных компонентов, проблемами отслеживания ленты или настройкой станка. Чтобы получить эффективную консультацию, укажите модель станка, данные об абразиве и рабочие настройки, а также приложите четкие фотографии, показывающие направление и расположение царапин.
Если дефект появляется снова, определите самый ранний этап, на котором он становится заметным, и меняйте по одному параметру за раз. Не продолжайте шлифовать более тонким абразивом, пока не устранена глубокая царапина. Устраните ее причину, проверьте исправление на репрезентативном образце с нанесенным покрытием и только после этого возвращайте настройку в производство.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.