


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Планирование производства смешанных партий с консультантом по производственным процессам в мебельной отрасли
Планирование производства мебели небольшими партиями с участием консультанта по производственным процессам
Производство мебели небольшими партиями редко срывается из-за того, что каждая машина работает слишком медленно. Чаще причина в том, что нужные детали поступают на подходящий станок не в то время. На участке раскроя изготавливают панели, которые еще нельзя облицовывать кромкой, сверление ждет обновленных чертежей, а на сборке почти все готово для завершения нескольких заказов, но чего-то не хватает, чтобы отгрузить хотя бы один из них.
Для руководителей проектов задача состоит в том, чтобы согласовать конкурирующие сроки поставки и при этом не допустить, чтобы переналадки, недостающие комплектующие и незавершенное производство поглотили весь график. Консультации по производственным процессам в мебельной отрасли должны превращать эту проблему в план, который можно выполнить: какие заказы запускать, какие детали группировать, где резервировать мощности и когда оправдана смена оборудования.
Начинать нужно не с запроса коммерческого предложения на станок, а с объективного представления о том, как заказ проходит путь от утвержденного проекта до полной проверки и отгрузки.
Начинайте с ассортимента заказов, а не со среднего суточного выпуска
Показатель «панелей за смену» может вводить в заблуждение при планировании. Серия одинаковых боковин шкафов и смешанная партия из небольших полок, дверей и деталей с левой и правой ориентацией могут включать одинаковое количество панелей, но требовать совершенно разного времени на обработку, наладку и контроль.
Консультанту нужны данные по типичным заказам, включая сложные задания, а не только стандартные изделия. К полезным исходным данным относятся спецификации материалов, размеры панелей, характеристики плит, требования к кромкам, схемы сверления, количество изделий, обещанные сроки и статус редакции чертежей. Наличие материалов необходимо проверять на соответствие конкретным требованиям: запаса плит недостаточно, если не хватает материала нужной отделки или толщины.
Разделяйте технологические группы и заказы клиентов. Детали из разных заказов могут использовать одну и ту же плиту для раскроя или настройку кромкооблицовочного станка. И наоборот, детали одного заказа могут проходить через завод по разным маршрутам. Если учитывать эти различия, работу можно разумно группировать, не теряя контроль над сроками поставки.
При производстве корпусной мебели особого внимания часто требуют раскрой, облицовывание кромок и сверление. Если в ассортимент также входят обработка массива древесины, шлифование или отделка, для этих маршрутов необходимы отдельные проверки мощности и качества. Единая типовая схема маршрута скроет важные различия.
Определяйте ограничение, отслеживая очереди и недостающие детали
Проследите за маршрутом в ходе обычного производства. Очередь перед станком — полезный признак, но сама по себе она не доказывает нехватку мощности станка. В очереди могут находиться детали, ожидающие указаний, материалы, несовместимые с настройкой станка, или работы, запущенные слишком рано.
Наблюдайте за всем циклом: загрузкой, позиционированием, обработкой, выгрузкой, контролем и передачей на следующий участок. Переналадки фиксируйте отдельно. На кромкооблицовочном станке смена кромочной ленты, настройка под толщину панели, очистка и утверждение первой детали могут влиять на доступную производительность сильнее, чем можно предположить по заявленной скорости подачи.
Тот же подход применим к сверлению на CNC-станках. Если станок простаивает в ожидании программ, идентификации деталей или свободного оператора, это отличается от ситуации, когда он постоянно занят утвержденной работой. Покупка более быстрого станка решит только вторую проблему — и только при условии, что предшествующие и последующие операции смогут обеспечить его работой и принять ее результат.
Поэтому мощность следует рассчитывать на основе наблюдаемых времен обработки и наладки, доступного персонала и реалистичных резервов на простои. Если данные ненадежны, составьте предварительный план и проверьте его непосредственно в цехе. Четко обозначенное допущение полезнее ложной точности.
Сначала выстраивайте последовательность с учетом сроков поставки, затем сокращайте лишние переналадки
Между эффективными партиями для станков и комплектностью заказов клиентов существует реальный компромисс. Крупные партии позволяют реже выполнять переналадку и повышают выход материала, но могут задержать срочные детали и заполнить цех незавершенной продукцией. Независимый запуск каждого заказа приводит к обратной проблеме: частым переналадкам и нерациональному использованию материалов.
Практичный компромисс — группировать совместимые работы в пределах окна запуска, контролируемого с учетом сроков поставки. Определите, какие заказы необходимо выполнять сейчас, убедитесь, что чертежи и материалы готовы, а затем оптимизируйте обработку внутри этой группы. Не добавляйте новые заказы только потому, что для них нужна плита с такой же отделкой.
Рассмотрим пример планирования: для нескольких заказов на шкафы используется одна и та же плита, но для одного нужна другая кромочная лента, а другой необходимо отгрузить раньше. Объединить их раскрой может быть целесообразно. Однако не обязательно направлять все полученные панели на облицовывание кромок одной непрерывной партией. Для срочного заказа детали должны быть вовремя просверлены, а необходимая фурнитура и мощности участка сборки — доступны.
В графике должно быть четкое правило разрешения такого конфликта. В первую очередь соблюдайте обещанные сроки завершения заказа, а затем сокращайте количество переналадок в рамках оставшейся гибкости. Исключения должны быть результатом обдуманных решений, а не следствием того, чей запрос прозвучал громче.
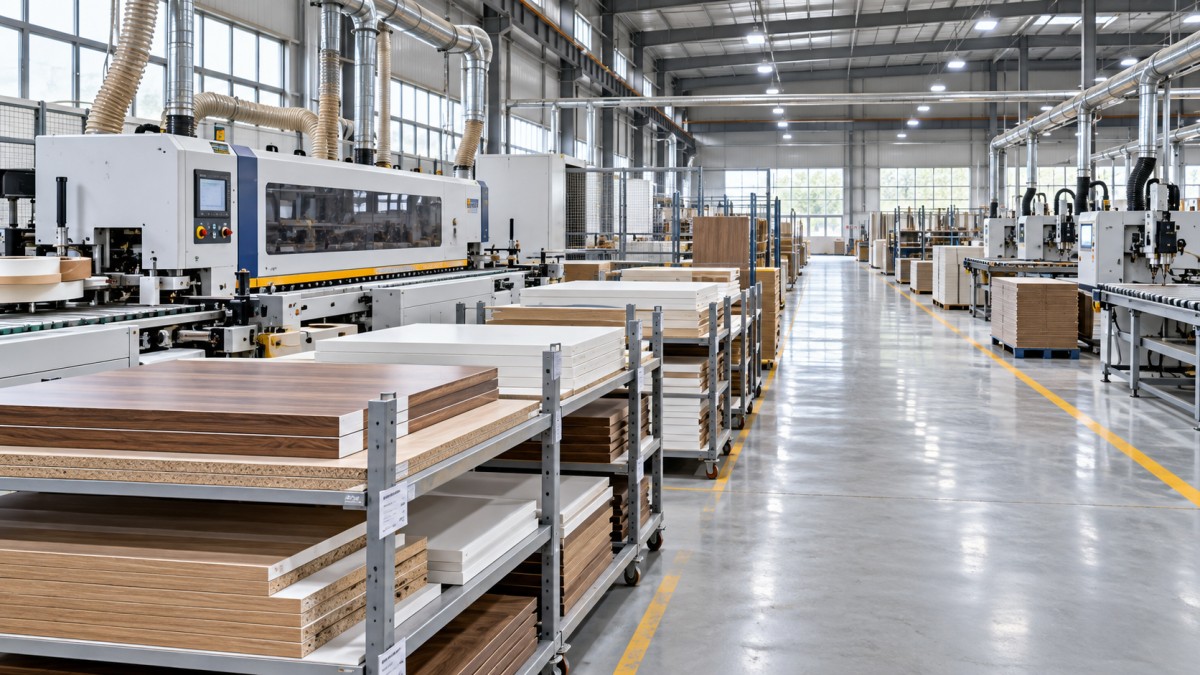
Полезная схема потока показывает не только стрелки между станками. На ней следует отметить точку запуска работ, временные буферы, проверки идентификации деталей и участок, где компоненты объединяются в комплекты заказов. Именно в этих местах контроль смешанных партий часто оказывается успешным или дает сбой.
Поддерживайте стабильность графика на ближайший период
Постоянная смена приоритетов создает скрытую работу: поиск панелей, перемещение штабелей, изменение программ и разъяснение новых инструкций. Установите график на ближайший период, в течение которого изменения допускаются только с разрешения. Его продолжительность должна соответствовать фактическим срокам выполнения и изменчивости заказов, а не произвольному правилу для всего предприятия.
Срочная вставка заказа должна сопровождаться указанием очевидных последствий: какие переналадки изменятся, какой заказ будет отложен и можно ли по-прежнему выполнить пересмотренное обязательство по отгрузке. Тогда коммерческая и производственная команды смогут принимать решения, опираясь на одну и ту же информацию.
Контролируйте запуск работ и идентификацию деталей, прежде чем внедрять автоматизацию
Смешанными партиями трудно управлять, когда детали теряют идентификацию между операциями. Этикетка или маршрутная карта должны связывать физическую деталь с ее заказом, обозначением, редакцией и следующей операцией. Если важна ориентация детали, эта информация должна быть однозначной. Панели для левой и правой стороны, похожие друг на друга, представляют очевидный риск.
Сканирование штрихкодов может помочь, но только если исходные данные и практика работы в цехе надежны. Этикетки должны оставаться читаемыми при перемещении деталей, а способ идентификации должен подходить и для небольших компонентов. Программное обеспечение не заменит четких указаний, если операторам приходится угадывать, какая сторона детали является базовой.
Контроль запуска работ не менее важен. Не запускайте раскрой только ради загрузки пилы, если на следующей операции нет места или мощности. Установите приемлемый буфер перед ограничивающим участком, ориентируясь на объем работ, а не только на количество панелей. Штабель простых полок нельзя приравнять к штабелю деталей, которым требуется несколько проходов обработки.
Контролируйте комплектность заказов на последующих этапах. Сборочный участок должен понимать, готов ли комплект, неполон ли он или задержан для исправления. Для изготовления недостающих деталей нужен маршрут с контролируемым приоритетом и такими же требованиями к идентификации и проверке, как для исходной партии.
Подбирайте оборудование с учетом сложных операций в ассортименте
Выбор оборудования становится более обоснованным, когда понятны маршруты и объем работ. Вместо того чтобы ориентироваться только на максимальную производительность, проверьте, как предлагаемое оборудование справляется с повторяющимися причинами задержек.
- Для раскроя сравнивайте выход материала, сортировку деталей, маркировку и последующую обработку, а не только скорость резания.
- Для облицовывания кромок проверяйте соответствие размеров панелей, кромочных материалов, операций переналадки и требований к отделке с помощью испытаний на типичных деталях.
- Для сверления проверяйте подготовку программ, базирование, закрепление, доступность мест сверления и необходимость переустанавливать деталь.
- Для всей линии уточните требования к аспирации, электропитанию, сжатому воздуху, если он необходим, доступу для обслуживания и обязанностям операторов.
Например, форматно-раскроечные станки и CNC-системы для раскроя по технологии nesting следует сравнивать с учетом фактического ассортимента и рабочего процесса. Ни один из этих вариантов не является автоматически лучшим для производства смешанными партиями. Решение может зависеть от использования плит, требований к обработке, организации перемещения материалов и ресурсов для программирования.
Иногда для стабильной повторяющейся работы подходит специализированный станок, а гибкое оборудование используется для нестандартных заданий. В других случаях более обоснованным вложением будет улучшение дисциплины переналадки или установка подходящего оборудования для перемещения деталей. Консультант должен объяснить, каким образом предпочтительный вариант устраняет выявленное ограничение.
Qingdao Zhongding Machinery Co., Ltd. имеет более чем 20-летний опыт производства и экспорта деревообрабатывающего оборудования, который помогает компании участвовать в обсуждении выбора оборудования. Ее оборудование и комплексные решения для деревообработки следует оценивать на соответствие согласованным требованиям к процессу, а также учитывать техническую поддержку, поставку запасных частей и условия послепродажного обслуживания. При установке оборудования за рубежом до утверждения графика проекта уточните обязанности по вводу в эксплуатацию, объем обучения и порядок оказания поддержки.
Проверьте план на типичном производственном испытании
Испытание, включающее только простые повторяющиеся детали, не покажет, способен ли предлагаемый процесс справляться со смешанным производством. Включите обычные варианты: детали разных размеров, соответствующие изменения материалов, детали с левой и правой ориентацией, обновленную редакцию чертежа и процесс замены детали, не прошедшей проверку. По возможности используйте реальные требования проекта.
До начала испытания согласуйте критерии приемки. К полезным показателям относятся срок выполнения заказа целиком, продолжительность переналадки, доля изделий, принятых с первого предъявления, время ожидания между операциями и время, потерянное из-за недостающей информации. Производительность станка по-прежнему важна, но она не должна перевешивать вопрос о том, поступают ли полные заказы на упаковку по плану.
Проверяйте качество после переналадки, а не только при стабильной работе. Внешний вид кромок, размеры, положение отверстий и точность сборки должны соответствовать утвержденному чертежу и спецификации изделия. Быстрая обработка партии, после которой требуется сортировка или доработка, не доказывает надежность процесса.
Практическим результатом консультаций по производственным процессам в мебельной отрасли должны стать применимый маршрут обработки, допущения по мощности, правила последовательности работ, ограничения буферов, требования к оборудованию и назначенные ответственные за нерешенные вопросы. Прежде чем утверждать закупку дополнительного оборудования, задайте один прямой вопрос: поможет ли это изменение вовремя выполнять больше заказов целиком или лишь увеличит количество деталей, ожидающих следующей операции?
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.