


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Может ли консультация по планировке деревообрабатывающего цеха сократить перемещение материалов?
Да — консультация по планировке деревообрабатывающего цеха может сократить перемещение материалов, если она учитывает, как материалы проходят через производство, как часто их перемещают и где они ожидают обработки. Если расположить станки ближе друг к другу, маршрут может стать короче, но это не решит проблему повторной сортировки, загромождённых зон разгрузки или поступления деталей на сборку в неправильной последовательности.
Результатом должна стать эффективная схема движения материалов от приёмки до отгрузки с достаточным пространством для безопасной работы, временного хранения и технического обслуживания. Прежде чем перемещать оборудование или покупать ещё один станок, выясните, на какие операции по перемещению материалов уходит больше всего усилий и устраняет ли предлагаемая планировка их причину.
Выявите перемещения, не добавляющие ценности производству
Перемещение материалов — это не только перенос древесины между станками. Сюда также относятся подъём плит на пилу, поворот деталей для выполнения следующей операции, поиск нужных элементов среди смешанных штабелей, перемещение готовых изделий, чтобы добраться до незавершённых, и перевозка деталей между неподходящими тележками.
Некоторые перемещения неизбежны: заготовка должна попасть на станок, который её обрабатывает. Обычно лишняя работа возникает между операциями: штабель ставят в проход, потому что нет места для приёмки, или партию выгружают на пол, потому что транспортная тележка нужна в другом месте.
В качестве отправной точки проследите путь типичного заказа через цех. Зафиксируйте каждое снятие и укладку, передачу, место ожидания и обратный рейс. Учтите обрезки, бракованные детали, упаковку и отходы: для их перемещения требуется то же пространство, что и для готовой к продаже продукции.
Обратите особое внимание на следующие ситуации:
- Возвратное перемещение: детали проходят мимо следующего рабочего участка, перемещаются в другое место, а затем возвращаются.
- Повторные перемещения: детали перемещают между поддонами, тележками, верстаками и полом без необходимости, связанной с обработкой.
- Поиск и сортировка: операторы разделяют смешанные детали, прежде чем можно начать следующую операцию.
- Временные препятствия: незавершённая продукция перекрывает доступ к станку или вынуждает использовать более длинный маршрут.
- Ненужное изменение ориентации: крупные плиты или длинные доски постоянно поворачивают, поскольку места приёмки и выгрузки не выровнены.
Одно лишь расстояние перемещения может скрывать эти проблемы. Короткий маршрут с несколькими ручными подъёмами может требовать больше усилий, чем длинный маршрут с использованием подходящей тележки.
Составьте карту фактических производственных маршрутов до выбора планировки
У мебельного цеха, работающего с листовыми материалами, потребности отличаются от потребностей производства изделий из массива древесины. Даже в одном цехе детали корпусной мебели, двери и мебель на заказ могут проходить по разным маршрутам. Прежде чем решать, где разместить оборудование, консультация должна определить основные группы продукции и последовательность операций для каждой из них.
Типичная последовательность обработки корпусной мебели может включать хранение листовых материалов, раскрой или нестинг, облицовывание кромок, сверление, сборку и упаковку. Точная последовательность зависит от конструкции изделия и оборудования. Обработка массива может включать поперечный раскрой, продольное пиление, строгание, дальнейшую механическую обработку, шлифование и сборку; некоторые детали при этом возвращаются на дополнительную обработку.
Нанесите маршруты на план цеха с точными размерами. Учитывайте объём перемещаемого материала и частоту рейсов. Ежедневное перемещение тяжёлых штабелей листового материала требует большего внимания, чем редкое перемещение небольшой оснастки, даже если на чертеже обе ситуации обозначены похожими линиями.
Также зафиксируйте размеры партий, график смен и оборудование общего пользования. Маршрут, удобный для одного оператора с тележкой, может создавать заторы, если несколько станков одновременно выгружают продукцию. Планировка должна учитывать обычные периоды высокой загрузки, а не только пустой цех.
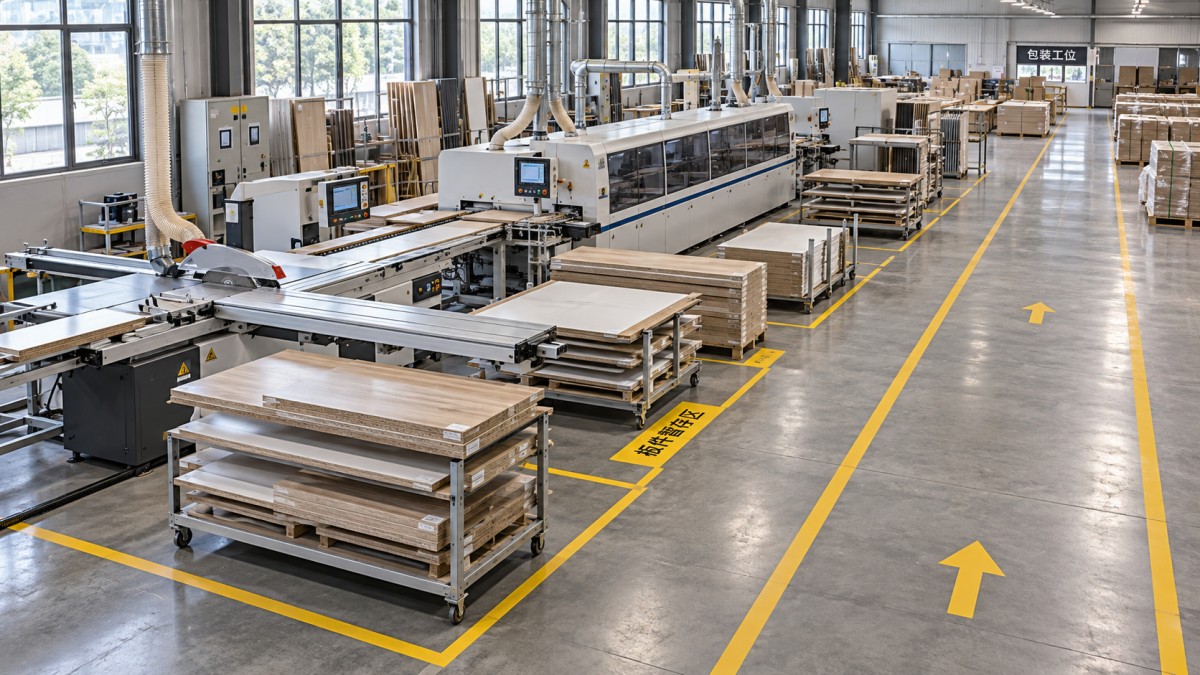
Полезно наглядно сопоставить текущие маршруты с предлагаемыми, указав точки приёмки, буферные зоны, проходы для пешеходов и места сбора отходов. Так легче выявить пересечения маршрутов и повторные перемещения.
Выберите схему движения с учётом выполняемых работ
Единой оптимальной планировки деревообрабатывающего цеха не существует. Выбор зависит от доступа к зданию, разнообразия продукции, размеров материалов и использования станков несколькими участками.
Часто практичным решением становится комбинированная схема. Детали, выпускаемые большими объёмами, могут двигаться по заданному маршруту, тогда как нерегулярные работы по индивидуальным заказам выполняются на общих рабочих местах. Если направлять всю продукцию по одной линии, это может привести к объездным маршрутам или помешать серийному производству.
Ориентация станка не менее важна, чем его расположение. Размещение пилы рядом со следующим этапом обработки мало что даст, если сторона выгрузки обращена в противоположную сторону от маршрута передачи материала. Проверьте, как операторы загружают и выгружают заготовки, поворачивают и укладывают фактические детали.
Запланируйте пространство вокруг каждого станка
Площадь, занимаемая станком, — лишь часть требуемого пространства. Планировка должна также учитывать максимальную длину заготовки, с которой предполагается работать, перемещение оператора, погрузочное оборудование, доступ для обслуживания, подключения системы аспирации и места для временного размещения материалов.
Это особенно важно для форматно-раскроечных пил, строгальных и фрезерных станков, а также оборудования для обработки длинных досок. Свободное на первый взгляд место может понадобиться при подаче или выгрузке. Если использовать его для хранения, работать на станке будет сложно, даже если на плане он кажется компактно размещённым.
При обработке плит проверьте весь маршрут перемещения плиты, подъёмного устройства и транспортной тележки. Оставьте достаточно места для подъезда к позиции загрузки без многократного маневрирования. Если материалы перемещают вручную между участками, подходящая высота рабочих поверхностей может уменьшить количество подъёмов и неудобных перемещений, если при этом сохраняются надлежащие ограждения и доступ.
Необходимые зазоры следует определять по документации на оборудование и с учётом выполняемых операций. Универсальная ширина прохода не может учитывать особенности каждой заготовки, маневрирование транспорта или требования к техническому обслуживанию.
Выделите отдельные места для ожидающих обработки материалов
Полное отсутствие пространства между станками может сделать производственный поток менее стабильным. Разные операции редко завершаются с одинаковой скоростью; кроме того, некоторым из них требуются переналадка, проверка или обработка партиями. Контролируемая буферная зона позволяет продолжать работу на одном участке при кратковременном сбое на следующем.
У буферной зоны должны быть назначение, чётко определённое место и ограничение вместимости. Если она регулярно переполняется, проверьте дисбаланс производства или график запуска работ. Увеличение площади хранения может лишь привести к накоплению большего объёма незавершённой продукции.
При производстве корпусной мебели тележки, на которых детали сгруппированы по заказам, помогают сократить сортировку на участке сборки. При обработке массива может потребоваться сохранять маркировку, обеспечивать подходящую опору и учитывать состояние материала. В обоих случаях следующий оператор должен иметь возможность взять нужные детали, не разбирая несколько штабелей.
Проверьте, связаны ли перемещения с мощностью оборудования или планированием
Консультация по планировке не решит все проблемы перемещения материалов. Если после раскроя детали поступают быстрее, чем участок облицовывания кромок или сборки способен их обрабатывать, незавершённая продукция будет накапливаться даже на коротком и прямом маршруте.
Возникающая из-за этого необходимость перемещать материалы часто выглядит как проблема нехватки места: операторы убирают штабели с прохода, снова перемещают их и ищут срочно нужные детали. Однако причина может заключаться в слишком крупных партиях, неравномерном запуске работ или ограниченной пропускной способности следующего участка.
Прежде чем утверждать масштабное перемещение оборудования, рассмотрите разные способы решения:
- Измените маршрут, если материалы без необходимости пересекают цех.
- Измените способ передачи материалов, если задержки вызваны повторным подъёмом или перекладыванием.
- Измените размер партий или график запуска работ, если на следующие участки поступает больше работы, чем они могут принять.
- Проверьте производительность, если необходимая операция постоянно перегружена.
Эти решения также влияют на выбор оборудования. Более производительный раскроечный станок может усилить заторы, если дальнейшие перемещение материалов и обработка останутся без изменений. Его эффективность отчасти зависит от того, сможет ли остальная часть цеха принять его продукцию.
Учтите отходы, аспирацию и готовую продукцию при планировании
Для обрезков и отходов необходимо предусмотреть места сбора. Если контейнеры занимают маршруты перемещения или их приходится часто провозить через рабочие зоны, преимущества улучшенной схемы движения могут исчезнуть при обычной работе. Многоразовые остатки материала также нужно маркировать и хранить так, чтобы к ним был доступ: неупорядоченная куча обрезков приводит к поиску и повторным подъёмам.
Перемещение станков может повлиять на воздуховоды системы аспирации, электроснабжение, линии сжатого воздуха и доступ к точкам отключения. Эти подключения влияют на стоимость и практичность монтажа. Изменения ответвлений системы аспирации требуют технической оценки, поскольку конфигурация воздуховодов и производительность системы влияют на эффективность удаления пыли.
При шлифовании, отделке, сборке и упаковке возникают дополнительные ограничения. Работы, сопровождающиеся образованием пыли, не должны ухудшать условия для отделки. При перемещении готовых поверхностей необходимы подходящие опоры и защита, а для упаковочных материалов требуется место, не загромождающее зону отгрузки.
Сокращение маршрута бесполезно, если оно увеличивает вероятность повреждения поверхности, подвергает людей опасности при движении транспорта или затрудняет доступ для обслуживания. При оценке планировки эти последствия необходимо учитывать наряду с затратами времени на перемещение материалов.
Что должна обеспечить полезная консультация
Результатом качественной консультации по планировке деревообрабатывающего цеха должна стать не просто привлекательная схема с обозначениями станков. Она должна объяснять, какие перемещения изменятся, что обеспечит эти изменения и от каких условий эксплуатации зависит планировка.
Предоставьте план здания с точными размерами, указав колонны, двери, стационарные инженерные коммуникации и ограничения доступа. Добавьте чертежи оборудования, типичные размеры материалов, маршруты продукции, объёмы производства, график работы персонала и известные места скопления людей или материалов. Учтите ожидаемые изменения ассортимента, чтобы предложение не ограничивалось текущими заказами.
В итоговом предложении следует указать ориентацию станков, места загрузки и выгрузки, способы передачи материалов, расположение буферных зон, доступ для обслуживания и изменения инженерных коммуникаций. Также нужно разделить улучшения, возможные при использовании существующего оборудования, и те, для которых потребуются новые средства перемещения или станки.
Qingdao Zhongding Machinery Co., Ltd. производит и экспортирует деревообрабатывающее оборудование и имеет более чем 20-летний опыт работы в отрасли. При обсуждении требований к оборудованию с компанией передача информации о производственных маршрутах и ограничениях на площадке наряду с требованиями к производительности помогает согласовать выбор станков с потоком материалов в цехе. При оценке долгосрочной практичности изменений оборудования также важны техническая поддержка и обеспечение запасными частями.
Проверьте предложение до принятия решения о перемещении оборудования
Проверьте предлагаемую планировку на примере типичных заказов, включая крупную заготовку, часто выпускаемое изделие и работу с использованием оборудования общего пользования. Проследите, как каждый заказ поступает в цех, ожидает, проходит обработку и достигает зоны отгрузки. Проверьте, что произойдёт, если остановится станок на следующем участке или во время производства прибудет поставка.
Если возможно, разметьте на полу предполагаемые границы размещения станков и зоны подготовки материалов. Провезите по маршруту типичную тележку или груз, чтобы выявить тесные повороты и конфликты доступа, которые трудно оценить по чертежу.
Сравните предложение с текущей планировкой по единым показателям: время перемещения материалов на партию, количество передач, расстояние перемещения, объём продукции в ожидании обработки и повреждения, связанные с перемещением. При оценке инвестиций учитывайте простой во время перемещения оборудования, изменение инженерных коммуникаций и обучение операторов.
Следующий шаг — задокументировать проблемный производственный маршрут и определить каждый ненужный подъём, укладку и объезд. Это даст консультации конкретную задачу, а после возобновления производства позволит проверить результат внедрения планировки.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.