


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как спланировать деревообрабатывающее предприятие с учетом будущего расширения мощностей
Деревообрабатывающее предприятие может исчерпать доступную производственную мощность раньше, чем закончится свободное пространство на полу. Готовые панели ждут рядом с перегруженным кромкооблицовочным станком, погрузчики пересекают производственные маршруты, а новый станок некуда подключить, не переместив уже установленное оборудование. В результате расширение превращается в масштабную перестройку, нарушающую работу предприятия, вместо того чтобы стать управляемой инвестицией.
Чтобы подготовиться к росту, сначала спроектируйте будущий поток материалов, а затем устанавливайте оборудование и инфраструктуру поэтапно. Эффективное планирование производственных процессов на деревообрабатывающем предприятии объединяет прогнозы спроса, измеренную производительность процессов, зарезервированные зоны для расширения и требования к инженерным коммуникациям. Цель не в том, чтобы сегодня купить всё оборудование для будущего завода, а в том, чтобы нынешние решения не препятствовали следующему практическому увеличению выпуска.
Определите, какое расширение действительно нужно предусмотреть
Формулировки «увеличить производство» недостаточно для проектирования. Рост выпуска стандартных мебельных панелей требует иных решений, чем внедрение деталей из массива, окрашенных дверей или мебели с высокой степенью индивидуализации. Прежде чем разрабатывать планировку, определите, какие семейства продукции должно поддерживать предприятие и по какому маршруту, вероятнее всего, будет проходить каждое из них.
Для корпусной мебели из плитных материалов маршрут может включать хранение плит, раскрой или нестинг, облицовывание кромок, сверление, сборку, контроль и упаковку. Производство изделий из массива может потребовать дополнительных этапов подготовки, механической обработки, шлифования и отделки. Составьте карту реальных операций, а не пытайтесь провести всю продукцию через одну предполагаемую последовательность.
Составьте сценарий текущего спроса и реалистичные сценарии роста на основе собственной истории заказов, воронки продаж и продуктовой стратегии. Для каждого сценария зафиксируйте:
- Требуемый объём годной к продаже продукции по каждому семейству изделий и периоду планирования.
- Типы материалов, размеры панелей, габариты деталей и ограничения при их перемещении.
- Размеры партий, частоту переналадок и требования к индивидуализации.
- Доступное количество смен, исходные предположения по численности персонала и ожидаемые сроки поставки.
- Операции, выполняемые собственными силами, и операции, зависящие от внешних поставщиков.
Отделяйте неопределённые возможности от подтверждённого спроса. Предполагаемый цех отделки может служить основанием для резервирования подходящей площади, но не для немедленной покупки оборудования или установки полностью укомплектованной системы отделки.
Найдите узкое место, прежде чем заказывать ещё один станок
Заявленная скорость обработки станка не равна стабильному выпуску предприятия. На объём продукции, поступающей на упаковку, влияют загрузка, программирование, смена инструмента, дефекты материала, техническое обслуживание и перегрузка последующих операций. Поэтому при принятии решений о расширении следует использовать фактические показатели производства там, где имеющиеся операции позволяют получить полезные данные.
Фиксируйте выпуск и потери на каждом основном этапе обработки при репрезентативном ассортименте продукции. Разделяйте время обработки и время ожидания: частые остановки сверлильного станка из-за несвоевременной подачи деталей указывают на иную проблему, чем непрерывная загрузка станка в течение всей смены.
В качестве отправной точки используйте расчёт:
Требуемая загрузка процесса = спрос по каждому семейству изделий × время обработки единицы продукции + ожидаемое время на переналадку и исправление брака.
Сравните эту загрузку с реалистично доступным производительным временем. Используйте согласованные единицы измерения и различайте готовые изделия и детали: для одного шкафа может потребоваться несколько деталей, проходящих одну и ту же операцию. Не учитывайте простои дважды, если измеренная скорость обработки уже включает такие потери.
Определив текущее узкое место, проверьте, куда оно переместится после устранения ограничения. Более быстрый раскрой мало поможет, если следующим ограничением сразу станут кромкооблицовывание, производительность системы аспирации или площадь упаковки.
Зарезервируйте пригодную для использования зону расширения, а не просто остаток площади
Подготовьте две планировки: исходную компоновку для начала работы и целевую компоновку после расширения. Наложите одну на другую, чтобы определить, какие станки, проходы, коммуникации и зоны хранения придётся перемещать. Если на втором плане предусмотрено много крупных перемещений, это предупреждение о том, что первая планировка может быть чрезмерно оптимизирована под текущий спрос.
Полезная зона расширения располагается рядом с операцией, которую она должна дополнить, и связана с удобным маршрутом движения материалов. Свободный угол за проездом для погрузчиков может не подойти для второй линии кромкооблицовывания, даже если площадь кажется достаточной.
На одном плане покажите приёмку, хранение сырья, обработку, сборку, упаковку и отгрузку. Обозначьте маршруты пешеходов, пересечения с транспортом, доступ для технического обслуживания, электрические шкафы, несущие колонны и выходы из здания. Покажите рабочую зону вокруг каждого станка, а не только занимаемую им площадь: учитывайте загрузку, выгрузку, перемещение длинных заготовок и доступ для обслуживания.
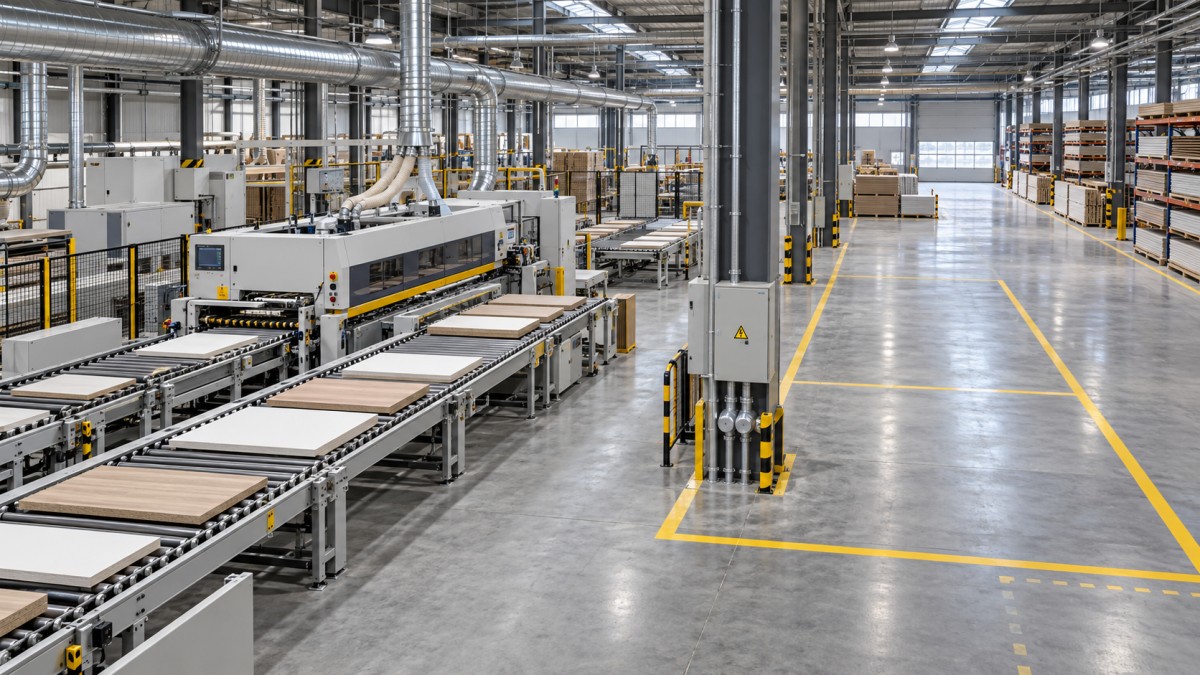
Для преимущественно последовательного производства изделий из плитных материалов расширяемая производственная магистраль позволит подключать к потоку дополнительное оборудование или параллельные линии. Предприятие с разнообразной продукцией может выиграть больше от производственных ячеек с чётко определёнными точками передачи деталей. Ни один вариант не является безусловно лучшим: сравните расстояния перемещения, гибкость маршрутизации, удобство контроля и возможность расширения без остановки несвязанных операций.
Защитите зарезервированную площадь с помощью правил эксплуатации. Временное хранение часто становится постоянным. Отметьте зоны расширения на утверждённых планировочных чертежах и укажите, что нужно убрать до начала следующего этапа.
Определите, где целесообразно наращивать мощность модульно
Покупка самого крупного доступного станка может привести к дорогостоящему дисбалансу. Для станка большей производительности могут потребоваться иные способы перемещения материалов, более мощные инженерные коммуникации или увеличенные партии, чтобы использовать его эффективно. Параллельные станки могут повысить гибкость планирования и устойчивость к техническому обслуживанию, но для них также нужны площадь, персонал и согласованное распределение работ.
Сравните три варианта для ограничивающего процесса: улучшить существующую операцию, увеличить продолжительность работы или добавить оборудование. Дополнительные смены могут отсрочить капитальные затраты, если для их работы достаточно персонала, возможностей технического обслуживания и поставок материалов. Однако они не решают проблемы нехватки складских площадей, небезопасных транспортных маршрутов или работы инженерных систем на пределе возможностей.
Если оборудование, скорее всего, будет добавляться поэтапно, заранее определите интерфейсы. Важные параметры включают размеры заготовок, направление подачи, высоту передачи, маркировку, форматы программ и способы загрузки. Одного совпадения номинальной производительности недостаточно, чтобы станки образовали слаженную производственную систему.
Автоматизацию следует внедрять после достаточной стабилизации процесса. Если маршруты продукции или идентификация деталей пока непоследовательны, сохраните возможность в будущем установить конвейеры или роботизированные системы перемещения, не подстраивая нынешнее предприятие под непроверенную концепцию автоматизации.
Сначала установите инфраструктуру, которую сложно изменить
Некоторые решения экономичнее предусмотреть при строительстве, поскольку их изменение впоследствии нарушит работу предприятия. Особого внимания на раннем этапе требуют подземные коммуникации, пространство для трансформатора, проёмы в несущих конструкциях и основные трассы распределения коммуникаций. Это не означает, что каждую установленную систему нужно закладывать с избыточной мощностью: различайте резервирование пространства, подготовку точек подключения и закупку действующих мощностей.
Электроснабжение и сжатый воздух
Составьте перечень электрических нагрузок для каждого этапа расширения. Поручите квалифицированным проектировщикам оценить подключённые нагрузки, ожидаемое одновременное использование, характеристики пуска, защиту и доступную мощность электроснабжения. При наличии оснований зарезервируйте подходящие трассы и место в распределительных щитах. Наличие свободного места для автоматического выключателя само по себе не означает, что здание сможет обеспечить ещё одну производственную линию.
Для системы сжатого воздуха оцените потребление при рабочем давлении, качество воздуха, потери в сети и пиковое одновременное потребление. Предусмотрите доступные точки расширения и возможность отключения отдельных участков, чтобы будущие работы не требовали без необходимости останавливать всё предприятие.
Аспирация, отделка и пожарная безопасность
Систему аспирации необходимо оценивать целиком. Добавление ответвлений может изменить воздушный поток во всей сети, а чрезмерно крупные воздуховоды при низком расходе способны создавать проблемы с транспортировкой пыли. Спланируйте будущую трассу воздуховодов и расположение пылеулавливающего оборудования, а затем поручите компетентному специалисту проверить каждый введённый этап с учётом оборудования, характеристик пыли и применимых требований безопасности.
Зоны отделки могут предъявлять отдельные требования к вентиляции, хранению материалов, противопожарной защите и охране окружающей среды. Их расположение нельзя выбирать только ради сокращения расстояний перемещения. Прежде чем резервировать прилегающую площадь или планировать рядом будущее расширение, уточните применимые местные требования.
Также проверьте пригодность бетонного пола, возможность анкерного крепления оборудования, доступ для доставки станков и места прохода через крышу или стены. Эти проверки особенно важны при переоборудовании склада, который изначально не предназначался для предполагаемого производственного процесса.
Рассчитайте складские площади и перемещение материалов с учётом расширенного потока
Увеличение производительности обработки обычно меняет не только выпуск, но и перемещение запасов. Для поступающих плит, незавершённого производства, комплектов фурнитуры, упаковочных материалов и готовой продукции необходимо заранее определить места хранения. Без этого кажущийся прирост мощности может привести к заторам между станками.
Рассчитайте объём промежуточных запасов с учётом пропускной способности и ожидаемого времени ожидания. Более длинные очереди требуют больше площади, но чрезмерные буферные запасы могут скрывать проблемы планирования. Установите предельные значения буферов в важных точках передачи и определите, как будет реагировать производство при их достижении.
Отдельно оцените пропускную способность системы перемещения материалов. Проверьте, смогут ли погрузчики, тележки, подъёмные устройства и операторы обеспечивать расширенный процесс без опасных пересечений и повторной обработки грузов. Разгрузка плит и отгрузка готовой продукции должны оставаться удобными в периоды пиковой нагрузки, а не только при средней загрузке.
По мере увеличения числа маршрутов сохраняйте прослеживаемость. Единообразная идентификация деталей и отображение статуса производства помогают не допустить, чтобы дополнительный станок приводил к потере компонентов, неполным комплектам для сборки или неопределённости относительно следующей операции.
Разбивайте инвестиции на этапы и устанавливайте измеримые условия перехода
Поэтапный генеральный план должен определять, что будет установлено, что останется зарезервированным и какие данные послужат основанием для следующей инвестиции. Не устанавливайте критерии перехода только на основании одного необычно загруженного месяца или высокой загрузки отдельного станка.
- Стабилизируйте существующий поток. Устраните перебои в поставках, предотвратимые потери на переналадку, проблемы технического обслуживания и неясные рабочие инструкции, прежде чем считать их постоянной нехваткой мощностей.
- Подготовьте интерфейсы для расширения. Выполните обоснованные подготовительные работы, защитите производственную площадь и убедитесь в наличии доступа для оборудования и необходимых инженерных коммуникаций.
- Увеличьте мощность на подтверждённом узком месте. Переходите к этому этапу, когда устойчивый спрос и измеренная загрузка процесса подтверждают целесообразность инвестиций, предварительно проверив мощности последующих операций.
- Проверьте расширенную систему. Оцените пропускную способность, объём незавершённого производства, качество, выполнение сроков поставки и безопасность при предполагаемом ассортименте продукции.
Финансовое сравнение должно учитывать монтаж, изменения в системе аспирации, оснастку, оборудование для перемещения материалов, интеграцию программного обеспечения, обучение, потери при вводе в эксплуатацию и оборотный капитал, а не только стоимость станков. Сравнивайте варианты при одинаковых предположениях о спросе и учитывайте последствия более медленного, чем ожидалось, выхода на плановые показатели.
Включите план переключения на новую систему в обоснование проекта
Расширение не готово к утверждению, пока не разработан реалистичный план монтажа. Определите, какие инженерные коммуникации можно подготовить без остановки производства, для каких подключений потребуются простои и как материалы будут перемещаться вокруг монтажной зоны. Запланируйте доступ для доставки оборудования до того, как окружающие склады или станки затруднят его перемещение.
Назначьте ответственных за обучение операторов, подготовку технического обслуживания, готовность запасных частей и настройку производственных данных. Согласуйте критерии приёмки, используя репрезентативные материалы и изделия, а не демонстрацию работы ненагруженного станка. Расширенное производство должно подтвердить, что может выпускать продукцию приемлемого качества по всему маршруту, включая перемещение материалов и последующие операции.
Ведите план поэтапного расширения, график инженерных коммуникаций, модель производственной мощности и критерии инвестирования под контролем версий. Прежде чем утверждать любое промежуточное перемещение станка или изменение складирования, проверьте его соответствие следующему этапу расширения. Эта простая дисциплина не позволит временной корректировке лишить предприятие доступа, мощности инженерных систем или производственной площади, которые понадобятся позднее.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.