


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
На каком этапе производства деревянных дверей следует выполнять шлифование?
На каком этапе следует выполнять шлифование при производстве деревянных дверей?
Место шлифования в линии по производству деревянных дверей зависит от конструкции основы, требований к механической обработке и системы отделки, а не просто от того, где на производственной площадке можно разместить шлифовальный станок. При эффективном планировании процесса производства деревянных дверей калибровочное шлифование отделяют от подготовки поверхности и межслойного шлифования, назначая каждому этапу четкую цель и измеримые критерии качества. Для специалистов, оценивающих технологический процесс, главное — согласовать операции шлифования с допусками предыдущих этапов и требованиями последующего нанесения покрытий. В этой статье рассматривается, как расположить эти этапы, чтобы контролировать толщину, защищать шпон, сокращать объем переделок и поддерживать стабильную производительность.
На практике шлифование обычно выполняют на нескольких этапах, но не каждой двери нужны все операции. Маршруты обработки дверей из массива, гладких шпонированных дверей и дверей из MDF с фрезерованным рисунком не должны быть одинаковыми. Если обрабатывать их одинаково, в одном случае это может привести к лишнему съему материала, а в другом — к недостаточной подготовке поверхности.
Отделяйте контроль толщины от подготовки к отделке
Калибровочное шлифование обеспечивает заданную толщину и уменьшает небольшие неровности поверхности. Его выполняют там, где для последующих операций нужна стабильная базовая поверхность. К типичным задачам относятся подготовка основы перед облицовыванием декоративным материалом и корректировка толщины подходящих деталей из массива перед дальнейшей механической обработкой или сборкой.
У подготовки поверхности другая цель: удалить следы механической обработки, остатки клея, поднявшиеся волокна и царапины от предыдущего абразива, чтобы подготовить основу к нанесению предусмотренного покрытия. Следует снимать только столько материала, сколько необходимо для достижения требуемого состояния поверхности. Особенно рискованно использовать этот этап для устранения значительных отклонений толщины при работе с тонким шпоном.
Межслойное шлифование выполняют по покрытию, а не по исходной основе. В зависимости от системы отделки оно может применяться для удаления пылинок, выравнивания поднявшегося ворса или создания поверхности, необходимой для нанесения следующего слоя. Необходимость такой операции и момент ее выполнения определяются техническими инструкциями поставщика покрытия.
Эти различия должны быть отражены в технологическом маршруте. Инструкции «отшлифовать дверь» недостаточно. Для каждой операции необходимо указать состояние детали на входе, допустимый съем материала, если он применим, и критерии приемки на выходе.
Выстраивайте последовательность с учетом конструкции двери
Практический исходный маршрут для гладкой шпонированной двери может быть таким: подготовить и при необходимости откалибровать основу, очистить склеиваемые поверхности, нанести облицовочный материал, выполнить прессование, выдержать клеевую сборку до стабилизации, обрезать и обработать деталь, затем выполнить контролируемое финишное шлифование перед нанесением покрытия. Если этого требуют особенности обработки или доступ к инструменту, шлифование можно разделить на этапы до и после механической обработки.
Важно скорректировать геометрию основы до нанесения дорогостоящего декоративного покрытия. После шпонирования допустимый съем материала ограничен фактической толщиной шпона, предыдущей обработкой и местными неровностями поверхности. Одной номинальной толщины шпона недостаточно, чтобы определить безопасный запас на шлифование.
Для дверей из массива с рамочно-филенчатой конструкцией часто требуется шлифовать детали до сборки, поскольку после нее края филенок, профилированные элементы и внутренние углы становятся менее доступными. Шлифование после сборки может сгладить места соединений и подготовить открытые поверхности, но не должно компенсировать плохо подогнанные соединения. Кроме того, из-за сезонных изменений размеров филенка должна сохранять предусмотренную конструкцией свободу перемещения.
Для дверей из MDF с фрезерованным рисунком шлифование плоскостей и подготовка профиля — разные задачи. При фрезеровании открывается структура поверхности, отличающаяся от заводской прессованной поверхности, и эти участки могут по-разному впитывать покрытие. Для профилей нужны подходящие абразивы и контактные инструменты; шлифовальный станок для плоских панелей не сможет подготовить углубления простым увеличением давления.
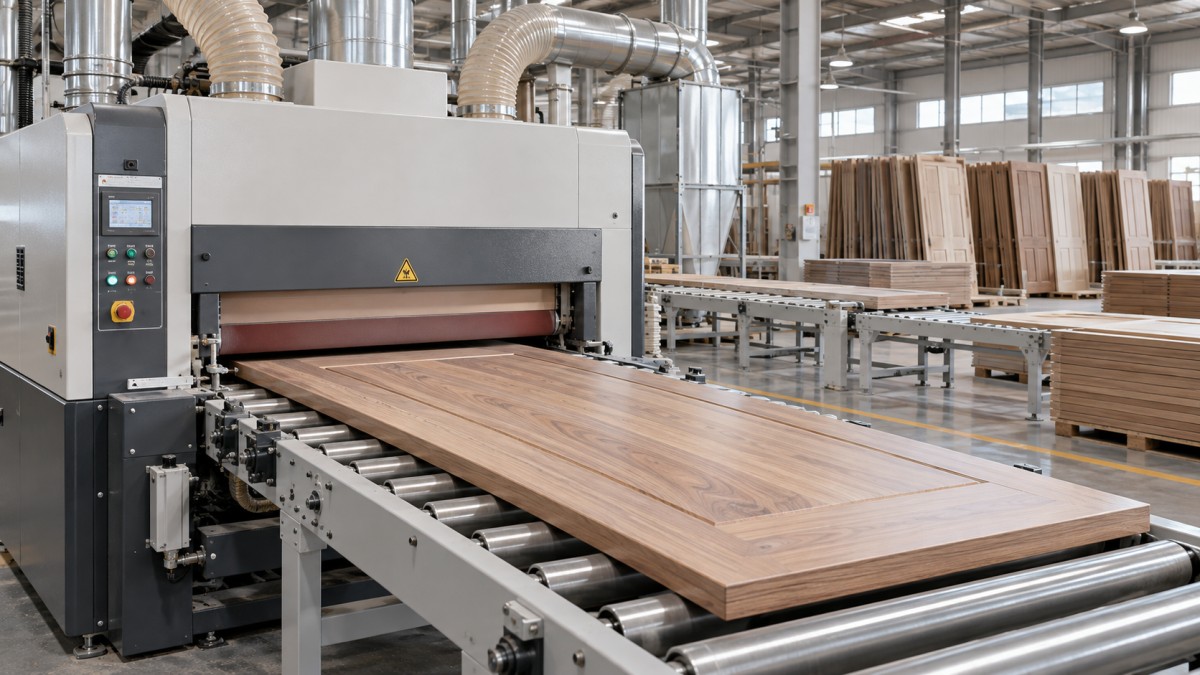
При любой конструкции определите, какие поверхности станут недоступны после сборки и какие операции могут оставить новые дефекты. Это позволит установить, следует ли шлифовать детали до сборки, после механической обработки или на обоих этапах.
Не используйте шлифование для компенсации нестабильности предыдущих этапов
Шлифовальный станок снимает материал, но не может надежно исправить нестабильную дверную заготовку. Неравномерная влажность, недостаточное отверждение клея, неравномерное прессование и напряжения, связанные с конструкцией, могут привести к изменению размеров после внешне приемлемого шлифования. Поэтому условия готовности деталей после прессования и кондиционирования важны не меньше, чем настройки шлифовального станка.
Устанавливайте эти условия на основе спецификации клея, требований к материалу основы и фактических условий на производстве. Фиксированное время выдержки, скопированное с другой линии, может не подойти для другого клея, конструкции панели или температуры. Если стабильность вызывает сомнения, сравните размеры до шлифования и после репрезентативного периода выдержки.
Плоскостность и толщину следует проверять отдельно. Толщина двери может быть достаточно равномерной, хотя сама дверь остается изогнутой. Некоторые схемы шлифования могут временно выравнивать гибкую заготовку под давлением, но после выхода из станка изгиб может вернуться. Измеряйте деталь без нагрузки на подходящей контрольной оснастке, а не считайте прохождение через станок доказательством плоскостности.
Необходимо также заранее контролировать выдавливание клея. Предотвратить его и правильно удалить безопаснее, чем пытаться сошлифовать затвердевшие наплывы с деликатной поверхности. Остатки клея могут быть незаметны до тех пор, пока морилка не выявит неравномерное впитывание.
Выполняйте окончательное шлифование основы после последней операции, способной повредить поверхность
Окончательное шлифование основы обычно проводят после операций, которые могут оставить заметные следы на поверхностях под отделку. К ним могут относиться обрезка, фрезерование, подготовка отверстий для замков, транспортировка и локальный ремонт. Однако последовательность не является неизменной: механическая обработка двери с предварительно нанесенной отделкой может быть предусмотрена технологией, если открытые участки затем подвергаются необходимой обработке.
Отдельно учитывайте кромки. Шлифование лицевой поверхности не удаляет следы резца с кромок двери, углублений под петли или профилированных участков. Радиус скругления кромок также должен соответствовать чертежу и спецификации покрытия. Чрезмерное скругление может изменить внешний вид и точность прилегания, а слишком острую кромку может быть трудно равномерно покрыть.
Выбирайте абразив с учетом материала основы и покрытия, а не по универсальной схеме зернистости. Начальный абразив должен эффективно удалять дефекты предыдущей операции; следующие этапы должны удалять оставленный им рисунок царапин. Слишком грубое шлифование оставляет царапины, которые могут стать заметнее под прозрачным покрытием. Чрезмерно тонкая подготовка может изменить впитывание морилки и не соответствовать рекомендациям поставщика покрытия.
Проверьте последовательность на репрезентативных дверях, используя предусмотренные морилку, грунтовочный слой и финишное покрытие. Осмотра необработанной древесины недостаточно: смачивание, цвет и блеск по-разному выявляют дефекты. Записывайте систему классификации абразивов наряду с обозначением зернистости, чтобы сменные расходные материалы были сопоставимы.
Контролируйте подготовку к нанесению покрытия и межслойное шлифование отдельно
После окончательного шлифования основы удалите пыль, не допуская попадания масла, влаги или несовместимых остатков чистящих средств. Сжатый воздух не обязательно чист, а сдувание пыли с одной двери может привести к загрязнению следующей. Системы аспирации и очистки должны предотвращать попадание шлифовальной пыли в зоны нанесения покрытий.
Приступайте к межслойному шлифованию только после того, как покрытие достигнет указанного состояния, допускающего шлифование. Слишком раннее шлифование может вызвать забивание абразива, размазывание или разрывы покрытия вместо чистого абразивного воздействия. Состояние «сухо на ощупь» и готовность к шлифованию — разные критерии допуска к следующей операции.
Необходимость шлифования также зависит от допустимого интервала между нанесением слоев. Некоторые системы допускают нанесение следующего слоя без шлифования при определенных условиях; другие требуют механической подготовки. Не добавляйте межслойное шлифование автоматически, особенно между цветными слоями, где абразивная обработка может нарушить внешний вид.
Если шлифование необходимо, не допускайте прошлифовки до основы на кромках и выступающих участках, затем очистите поверхность и осмотрите ее перед нанесением следующего слоя. Если покрытие прошлифовано насквозь, выполните утвержденный ремонт, а не рассчитывайте, что дефект скроет следующий слой.
Переведите требования к качеству шлифования в измеримые критерии приемки
Эффективное планирование процесса производства деревянных дверей связывает каждый этап шлифования с проверяемыми производственными данными. Критерии приемки должны основываться на чертеже изделия, спецификации поверхности, требованиях к клею и документации по отделке, а не на произвольно заданных настройках станка.
- Калибровка: измеряйте толщину в заданных точках и отдельно проверяйте плоскостность детали без нагрузки. Убедитесь, что для последующих операций остается достаточно материала.
- Подготовка шпона: проверяйте, нет ли прошлифованных участков до основы, местного истончения, разомкнутых стыков и остатков клея. Контролируйте совокупный съем материала за несколько проходов и при переделке.
- Подготовка перед нанесением покрытия: оценивайте царапины и следы механической обработки при стабильном освещении, затем проверяйте внешний вид по утвержденному образцу с готовой отделкой.
- Межслойная подготовка: проверяйте, достигло ли покрытие состояния, допускающего шлифование, достаточно ли устранены дефекты и не открыта ли основа и не поврежден ли цветной слой.
Храните визуальные эталоны поверхностей, признанных приемлемыми и неприемлемыми. Измерение шероховатости может помочь в контроле, но оно не описывает полностью направление царапин, единичные дефекты или внешний вид после нанесения морилки. Аналогично, скорость ленты, скорость подачи и давление — это параметры процесса, а не доказательство соответствия поверхности спецификации.
Оценивайте шлифовальный участок как часть всей производственной линии
Выбор оборудования должен соответствовать технологической карте. Сопоставьте рабочую ширину, диапазон толщины заготовок, тип контактного узла, стабильность подачи, доступ к профилям и повторяемость регулировки с фактической номенклатурой дверей. Тонкие декоративные покрытия требуют контролируемого контакта и съема материала; для углубленных профилей нужны инструменты, которые могут обрабатывать их, не стирая детали.
При оценке производительности учитывайте замену лент, очистку, контроль, переналадку при смене изделия и переделку, а не только номинальную скорость подачи. Предусмотрите буферные зоны, если время выдержки после прессования или перед нанесением покрытия не совпадает с производительностью шлифовального участка. Мощность аспирации и меры контроля горючей пыли необходимо оценивать с учетом документации на оборудование и применимых местных требований безопасности.
Qingdao Zhongding Machinery Co., Ltd. — производитель и экспортер деревообрабатывающего оборудования с опытом работы в отрасли более 20 лет — может принять участие в обсуждении оборудования и технологического процесса. В заявленный объем поддержки входят техническая помощь, поставка запасных частей и послепродажное обслуживание. В ходе оценки конкретизируйте эти возможности: уточните ответственность за ввод в эксплуатацию, доступность абразивных материалов, идентификацию изнашиваемых деталей и помощь в устранении неисправностей предлагаемой конфигурации.
Прежде чем утвердить планировку, проведите двери с репрезентативными конструкциями по предлагаемому маршруту и выполните предусмотренную отделку. Зафиксируйте исходные отклонения, съем материала при шлифовании, приемку поверхности и требования к переналадке. Правильное место шлифования — там, где оно устраняет четко определенный дефект, не ухудшая следующую операцию, а не просто там, где осталось свободное пространство между двумя станками.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.