


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как уменьшить ворсистость кромок при обработке МДФ на фрезерном станке с ЧПУ и ATC
Как уменьшить ворсистость кромок при обработке МДФ на фрезерном станке с ЧПУ и автоматической сменой инструмента
Ворсистые кромки МДФ могут превратить чистую механическую обработку в часы шлифования, переделок и задержек на финишной обработке. Если вы обрабатываете МДФ на фрезерном станке с ЧПУ и автоматической сменой инструмента, уменьшение вырыва волокон начинается с выбора геометрии фрезы, остроты режущей кромки и режимов резания с учетом материала, а не просто с увеличения скорости шпинделя. Надежное закрепление заготовки и стабильная настройка инструмента также помогают избежать неодинаковых результатов после смены инструмента.
Важно спросить не только: «Почему кромка шероховатая?», но и: «Где начинается шероховатость и что меняется в момент ее появления?» Ворс на верхней кромке, волокна на нижней кромке и шероховатая стенка кармана могут требовать разных корректировок. Если менять все одновременно, обычно становится сложнее установить причину.
Изучите кромку, прежде чем менять программу
Осмотрите только что обработанную деталь до шлифования или нанесения покрытия. Отдельно проверьте верхнюю и нижнюю поверхности, вертикальную стенку, углы и место входа инструмента. Лупа поможет отличить свободные волокна от повторяющихся следов фрезы.
- Ворс преимущественно на верхней кромке: проверьте, не приподнимает ли фреза поверхностные волокна, действительно ли ее нижний подъемный участок входит в контакт с верхней поверхностью и не затупилась ли режущая кромка.
- Ворс преимущественно снизу: проверьте опору нижней поверхности, глубину прорезания, геометрию инструмента и то, не смещается ли деталь при отделении от листа.
- Шероховатая стенка на большей части толщины: проверьте износ инструмента, радиальное биение, прогиб, качество материала и нагрузку при резании.
- Шероховатость сосредоточена в углах или местах входа: проверьте замедление, выдержку, положение подвода и изменение контакта инструмента с материалом.
- Дефект появляется после автоматической смены инструмента: проверьте соответствующую инструментальную сборку и измеренное смещение инструмента, прежде чем менять весь набор режимов резания.
Также отличайте ворс от прижогов. Мелкие выступающие волокна указывают на неполное срезание или вырыв волокон. Потемневшие кромки, чрезмерный нагрев и похожие на полированные поверхности среза могут свидетельствовать о трении или повторном резании. Обе проблемы могут возникать одновременно, но это не одно и то же.
Выбирайте фрезу с учетом кромки, которую нужно защитить
Для сквозного раскроя деталей из МДФ стоит испытать компрессионную спиральную фрезу: ее нижняя часть с восходящей спиралью и верхняя часть с нисходящей спиралью направляют силы резания внутрь панели. Это может защитить обе поверхности. Однако такая фреза не обязательно подходит для каждого кармана, четвертного паза или неглубокого профиля.
Операторы иногда не учитывают длину участка с восходящей спиралью. Если при неглубоком проходе верхняя поверхность остается в пределах этого участка, инструмент все еще может приподнимать верхние волокна. Компрессионная фреза обеспечивает ожидаемое качество верхней кромки только тогда, когда участок с нисходящей спиралью достигает верхней поверхности. Сверьте чертеж инструмента с фактической глубиной резания, включая движение на входе.
Для неглубоких карманов фреза с нисходящей спиралью может лучше защитить верхнюю кромку, но она направляет стружку в зону резания. Поэтому удаление материала из глубоких или узких элементов может затрудниться. Фреза с восходящей спиралью обычно эффективнее отводит материал вверх, но верхняя кромка может потребовать дополнительной обработки. Выбирайте инструмент с учетом обрабатываемого элемента, а не только исходя из того, какая фреза уже установлена в магазине.
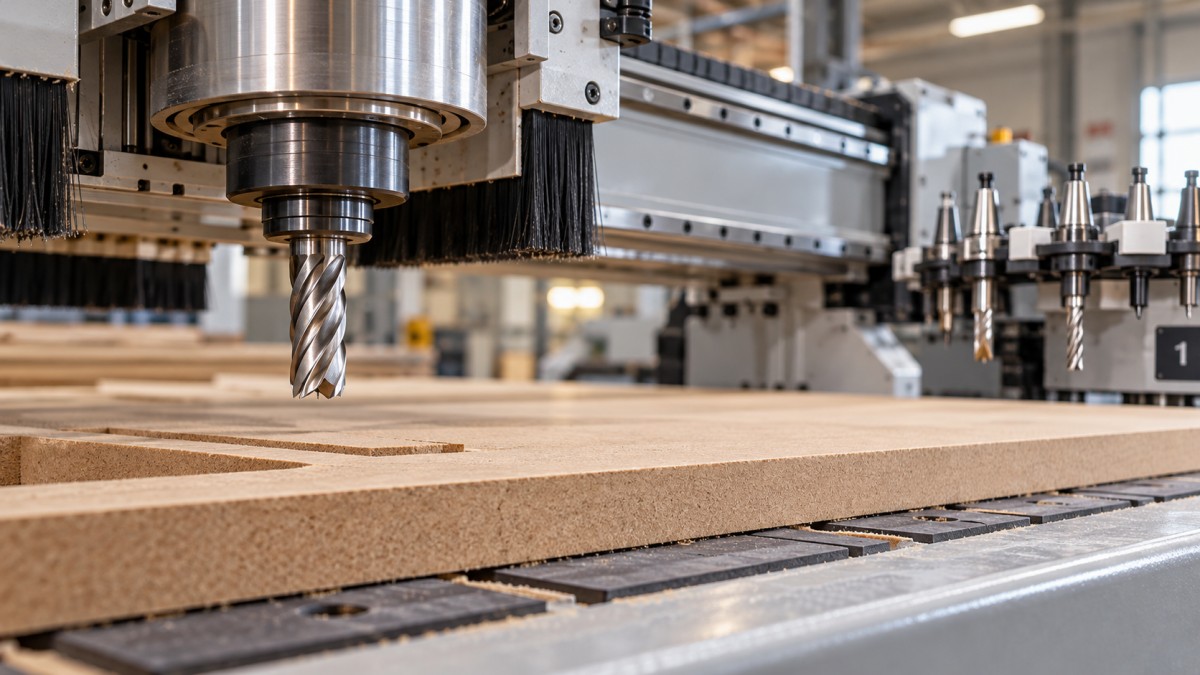
Начните с действительно острой фрезы, подходящей для МДФ. Незначительный износ может ухудшить качество кромки еще до появления заметных сколов. Если заведомо исправная сменная фреза при той же программе и на той же плите дает более чистую кромку, это более веское доказательство, чем многократные небольшие изменения скорости. Выдвигайте инструмент настолько мало, насколько позволяет операция без ущерба для безопасности: лишний вылет повышает вероятность прогиба.
Настраивайте подачу и скорость шпинделя совместно
Увеличение скорости шпинделя без увеличения подачи уменьшает номинальную подачу на зуб. Из-за этого и без того легкий рез может перейти в трение, что приведет к нагреву и образованию мелкой пыли вместо улучшения кромки. Напротив, слишком высокая подача или большая нагрузка могут перегрузить инструмент и вызвать вырыв волокон. Цель — обеспечить стабильную нагрузку резания в пределах рекомендаций производителя фрезы.
Номинальная подача на зуб = скорость подачи ÷ (скорость шпинделя × количество режущих зубьев).
Только для примера расчета: при подаче 6,000 mm/min, скорости шпинделя 18,000 rpm и двух зубьях получается приблизительно 0.167 mm на зуб. Это не рекомендуемый режим обработки МДФ: его пригодность зависит от диаметра и геометрии фрезы, глубины резания, нагрузки и жесткости станка. Используйте исходные данные производителя инструмента, а затем проверьте их на своем материале.
Оценивайте фактическую подачу, а не только запрограммированную. На малых радиусах и коротких сегментах станок может замедляться, тогда как шпиндель сохраняет скорость. Если прямые кромки чистые, а на внутренних углах появляются ворс или потемнение, перед снижением подачи на всем маршруте проверьте сглаживание траектории, нагрузку инструмента в углах и работу системы ЧПУ.
Во время испытания поддерживайте постоянными глубину резания и радиальную нагрузку. Иначе результат, приписанный скорости шпинделя, может на самом деле объясняться меньшей нагрузкой. Прислушивайтесь к вибрации, но также оценивайте готовую кромку: тихий рез не обязательно эффективен.
Проверьте, остается ли деталь неподвижной до завершения реза
Фрезерный станок с ЧПУ и автоматической сменой инструмента не сможет обеспечить стабильную кромку, если панель приподнимается или небольшая деталь смещается. Особое внимание уделите вакуумному прижиму в конце раскроя листа по гнездовой схеме: открытые пропилы увеличивают утечку, а отдельные детали имеют меньшую площадь удержания.
Проверьте плоскостность, повреждения и загрязнение жертвенного стола. Убедитесь, что неиспользуемые вакуумные зоны закрыты, если это предусмотрено конструкцией станка, а также проверьте уплотнения и открытые пути утечки. Одно лишь показание вакуума не подтверждает, что небольшая деталь надежно закреплена: фактическое удерживающее усилие также зависит от ее площади, проницаемости материала и состояния опорной поверхности.
Для уязвимых деталей рассмотрите стратегию оставления тонкого слоя материала или перемычки, если последующий процесс это допускает. У обоих вариантов есть свои компромиссы. При оставлении тонкого слоя необходим контролируемый завершающий проход и надежные данные о толщине. Перемычки нужно удалять, и после этого могут остаться локальные следы, требующие отделки. Ни один из этих способов не компенсирует сильную утечку через стол.
Настройте глубину прорезания с учетом фактической толщины панели и состояния стола. Недостаточное проникновение может оставить нижние волокна непрорезанными, а чрезмерное — привести к ненужному повреждению жертвенного стола. Не подсовывайте руку под панель и не прикасайтесь к движущейся детали, чтобы проверить, приподнимается ли она. Перед осмотром остановите станок и выполните процедуру его безопасного отключения.
Если проблема возникает после смены инструмента, проверьте инструментальную сборку
Автоматическая смена инструмента повышает эффективность работы, но каждая сборка из оправки и инструмента остается отдельным источником отклонений. Если шероховатые кромки регулярно появляются после установки одного и того же инструмента, проверьте его режущую кромку, вылет, состояние цанги, чистоту оправки и коррекцию длины инструмента.
Пыль или повреждение на контактной посадочной поверхности могут влиять на повторяемость установки. Радиальное биение также может приводить к тому, что один зуб принимает на себя большую нагрузку, чем остальные, вызывая неравномерный износ и ухудшение качества поверхности. Проверку биения проводите по процедурам поставщиков станка и оснастки, а не по произвольно выбранному универсальному допуску.
Соблюдайте указанные методы очистки и затяжки. Не применяйте смазку на прецизионных контактных поверхностях без соответствующих указаний и не перетягивайте гайку цанги. После замены или повторной установки фрезы при необходимости повторно измерьте ее в соответствии с требованиями системы управления и убедитесь в наличии безопасного зазора до запуска программы.
Используйте чистовой проход только для решения конкретной проблемы
Отдельный чистовой проход может уменьшить следы, возникающие из-за большой нагрузки при черновой обработке. Оставьте заранее заданный и постоянный припуск, чтобы чистовая фреза срезала материал, а не просто касалась свободных волокон. Подходящий припуск зависит от инструмента и операции; очень легкий проход не всегда дает более чистый результат.
Направление резания — еще одна полезная переменная для испытаний. Попутное и встречное фрезерование могут давать разные результаты в зависимости от того, как силы инструмента взаимодействуют со стенкой и системой закрепления заготовки. Сравнивайте их на надежно закрепленном образце, используя траектории, одобренные в CAM-системе. Не меняйте направление обработки производственных контуров без необходимости, если мелкие детали уже закреплены на пределе допустимого.
Если во время черновой обработки материал вырван глубже оставленного припуска на чистовую обработку, дополнительный проход не восстановит утраченные волокна. Исправьте начальный рез вместо того, чтобы увеличивать время цикла для маскировки дефекта.
Учитывайте материал и удаление пыли при поиске причины
Плиты МДФ разных классов и партий не всегда обрабатываются одинаково. На качество кромки могут влиять профиль плотности, внутреннее сцепление волокон, отклонения по толщине и условия хранения. Если проверенный режим внезапно стал давать ворс, сравните другую плиту на той же траектории, прежде чем переписывать процесс.
Также проверьте удаление пыли непосредственно в зоне резания. Накопившийся мусор может повторно срезаться и мешать обработке. Осмотрите шланги, фильтры и пылезащитный кожух в соответствии с инструкциями к оборудованию. Не используйте сжатый воздух как случайную замену вытяжке: он может распространить мелкую пыль МДФ по рабочей зоне.
Обработанная кромка МДФ все равно будет более пористой, чем заводская поверхность плиты. Даже после чистого реза перед окрашиванием может потребоваться герметизация кромки и шлифование. Оценивайте качество механической обработки до нанесения покрытия, а затем отдельно проверяйте процесс отделки, чтобы не принять впитывание покрытия за повреждение фрезой.
Проведите следующий тест в небольшом и документируемом масштабе
Используйте тестовую деталь с прямой кромкой, внутренним углом и характерным карманом или сквозным резом. Запишите тип плиты, фрезу, оправку, вылет, скорость шпинделя, подачу, глубину и направление резания. Меняйте одну переменную, маркируйте образец и сравнивайте его с предыдущим резом до шлифования. Так вы получите полезную запись настроек вместо набора догадок.
Qingdao Zhongding Machinery Co., Ltd. обладает более чем 20-летним опытом в области деревообрабатывающего оборудования и предоставляет техническую поддержку, поставляет запасные части и оказывает послепродажное обслуживание. При обращении за поддержкой приложите фотографии кромки и сведения о записанных настройках. Это даст технической команде конкретные данные для анализа вместо одного лишь описания «плохого качества обработки».
Когда качество кромки будет соответствовать требованиям следующей операции, сохраните весь набор настроек, а не только скорость шпинделя. Приложите эталонный образец и укажите практический критерий замены инструмента. Цель — получить стабильную кромку без ненужной доработки, а не идеальный на вид тестовый рез, который следующая смена не сможет повторить.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.